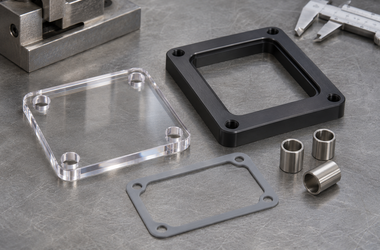
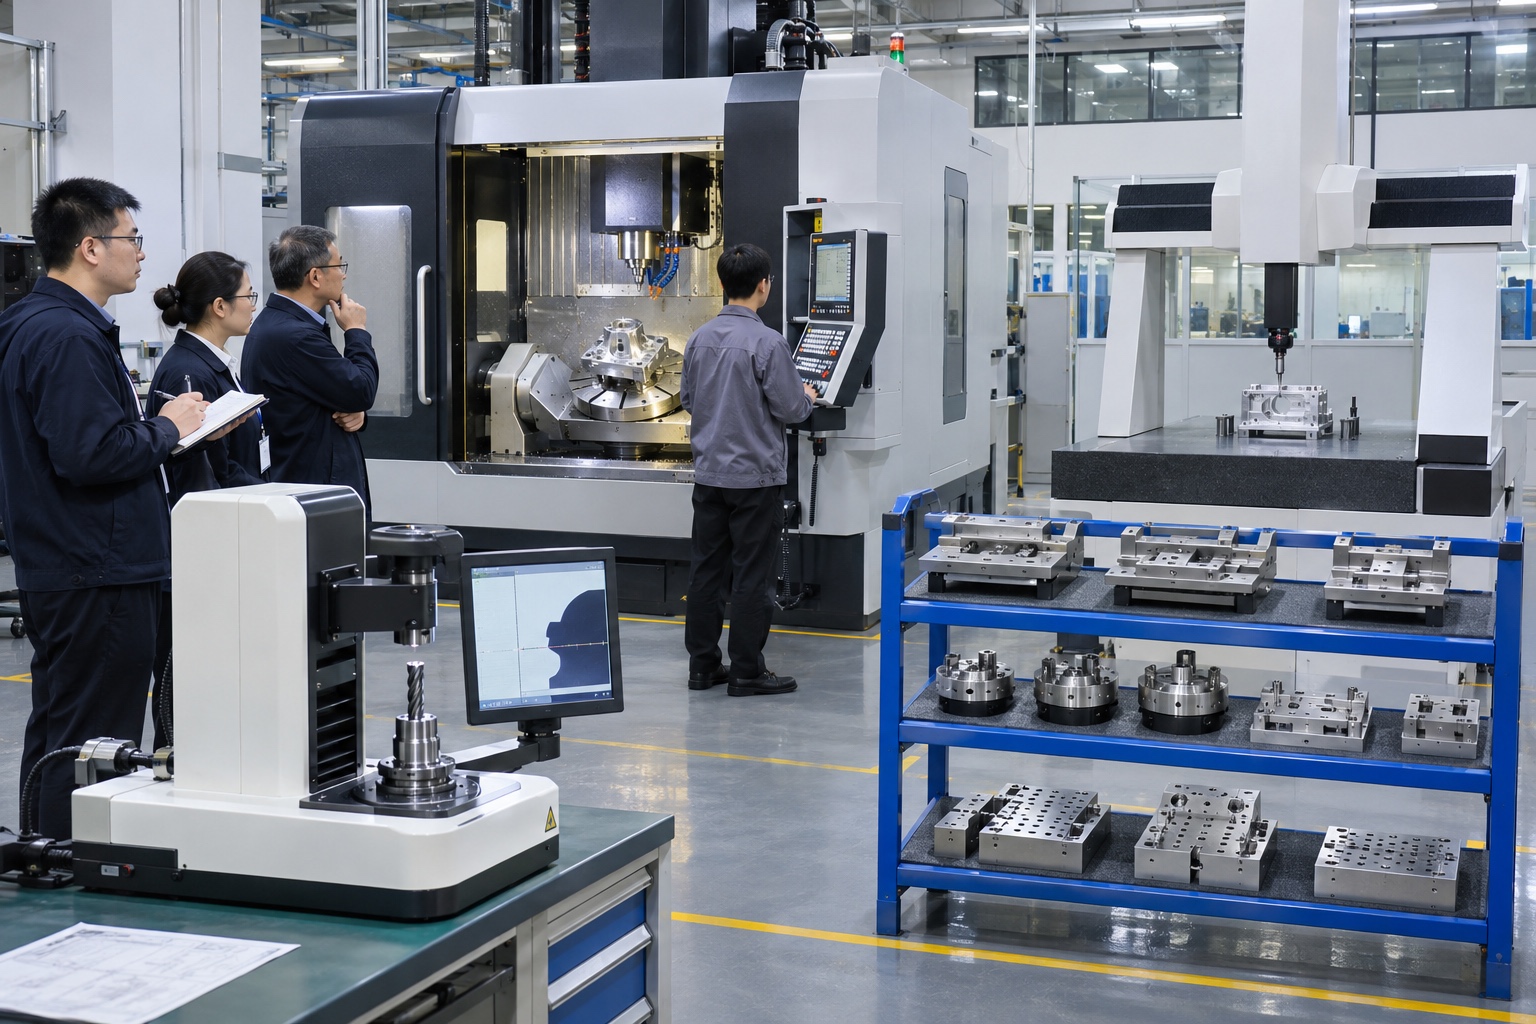
±0.01 mm是双边尺寸时总公差带宽为0.02 mm,但同一数字用于轴径、深孔、薄壁槽或大跨距位置,制造和测量难度并不相同。 项目评估时应首先确认:不存在脱离材料、尺寸、结构和批量的“±0.01 mm厂家名单”;供应商能力必须限定具体特征,并用可靠测量和跨时间过程数据证明。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕精密CNC零件10微米公差控制整理。对于这类项目,莱图加建议先确认±0.01 mm适用特征、基准与尺寸定义、材料与结构、机床热态、刀具磨损、装夹重复性、测量不确定度和过程分布,再确定打样、检测和量产方案。
先把10微米公差定义完整
±0.01 mm用于线性尺寸时通常表示名义值上下各允许0.01 mm,总带宽0.02 mm。图纸还应明确尺寸定义、基准、包容关系和测量状态。ISO 286-1给出线性尺寸公差与配合体系,ISO 14405-1:2025规定线性尺寸的GPS表达。尺寸合格不能自动证明圆度、位置或方向合格。
特征类型决定工艺难度
短轴外径、通孔、深盲孔、薄壁槽和大跨距孔位对刀具、支撑与测量的要求不同。同样的±0.01 mm,用在10 mm刚性轴上可能容易控制,用在开口薄壁壳体或处理后配合上则风险更高。询价必须同时提供特征尺寸、材料、热处理、表面处理和数量。
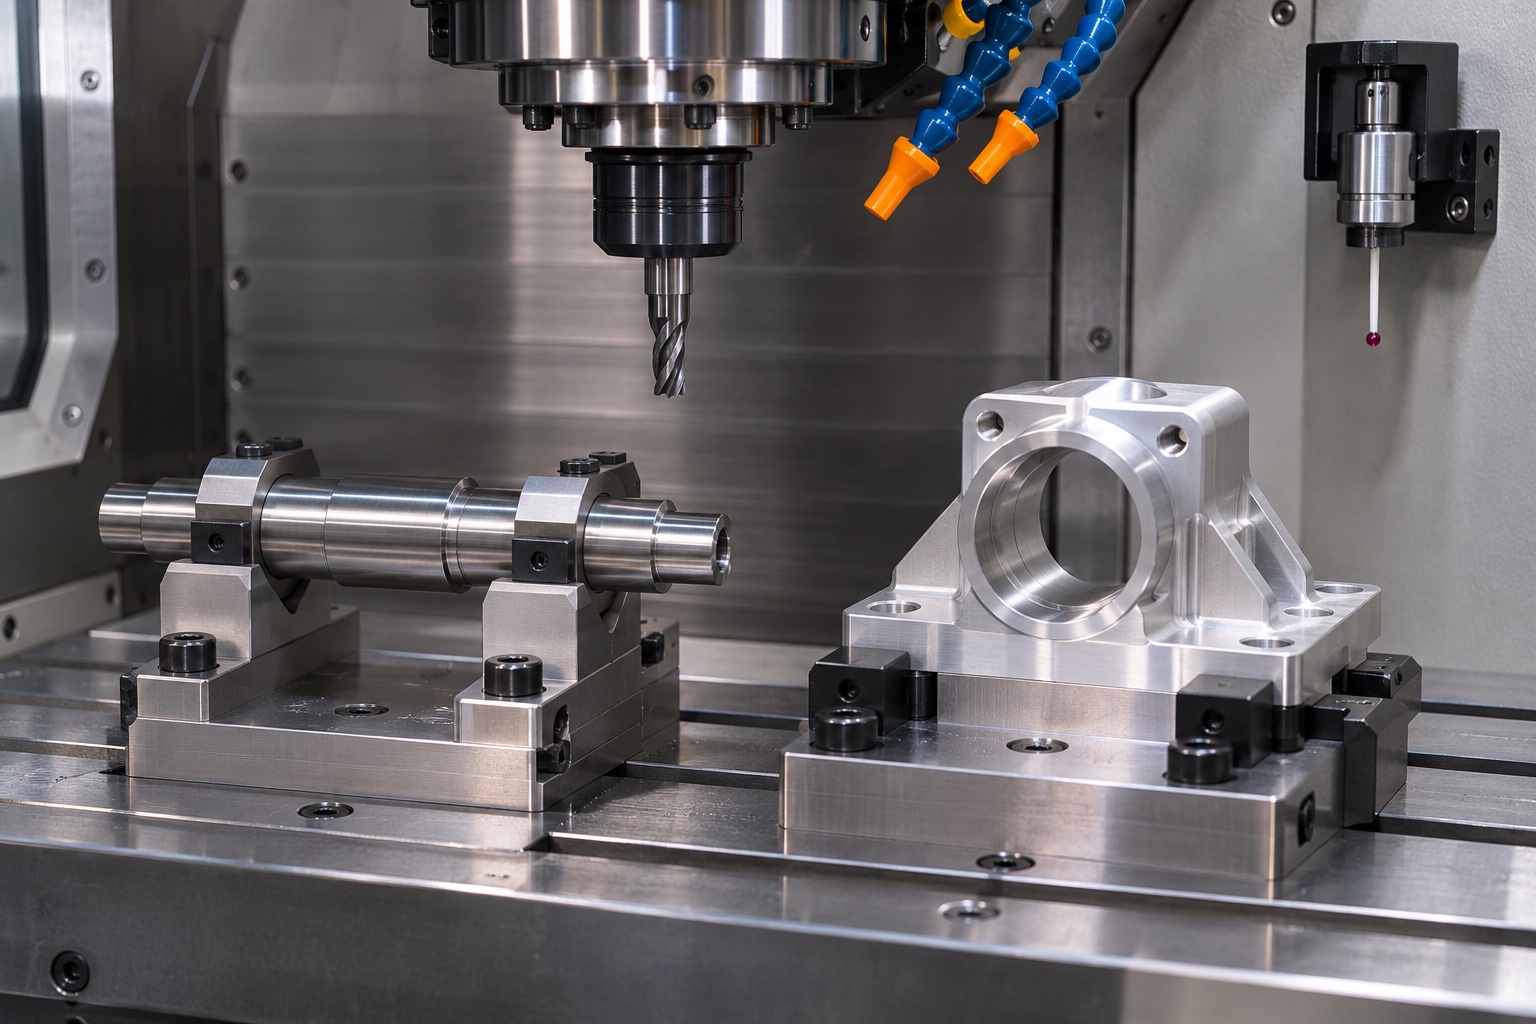
设备精度只是误差预算的一部分
机床几何和重复定位影响结果,装夹重复性、刀具跳动、切削力、材料应力和基准转换同样重要。供应商应说明关键尺寸在哪一工序完成、是否同装夹加工、工件松夹后是否复测。设备铭牌或控制系统分辨率不能直接等于零件公差能力。
热态与刀具寿命决定批量漂移
机床、零件、夹具和量具温度变化会带来尺寸偏差。加工前需要稳定热态,关键尺寸应避免在剧烈升温阶段完成。刀具磨损会使均值逐步移动,补偿只能处理可预测趋势。试产应覆盖足够时间和刀具寿命,并把均值保持在规格内部保护带。
测量系统必须匹配特征和公差
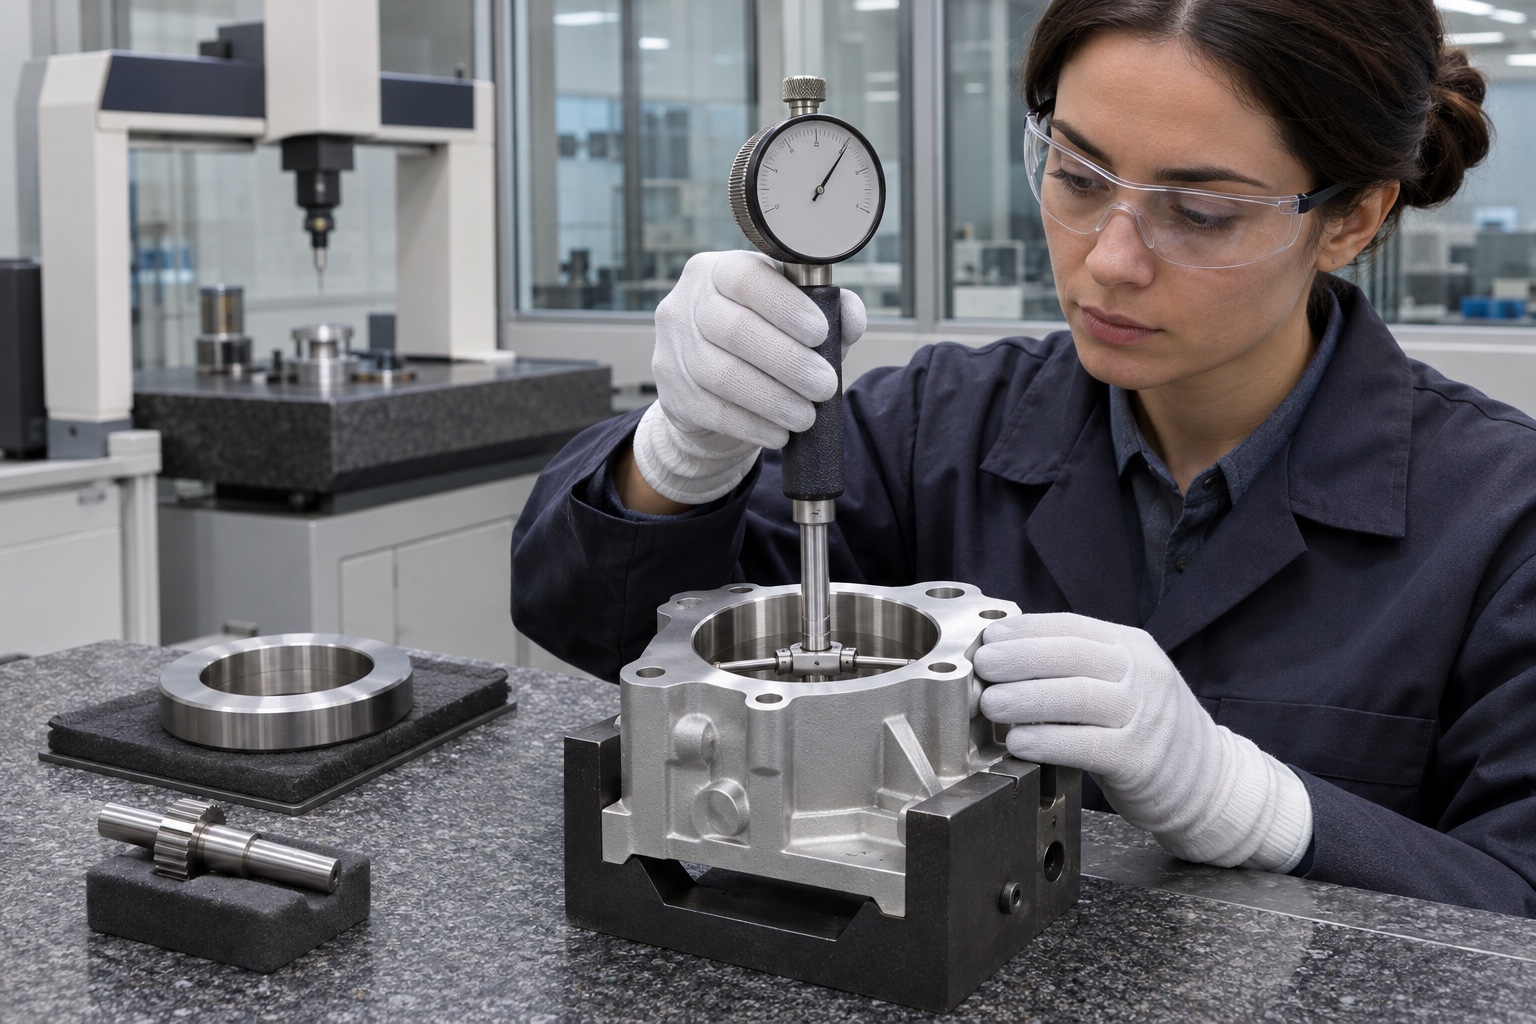
量具分辨率高不等于测量不确定度低。应考虑校准、重复性、操作者、支撑、温度、测量力和方法。ISO 14253-1规定考虑测量不确定度的合格判定规则。靠近规格边界时,应按约定的保护带或复测流程处理,不能只看屏幕最后一位数字。
评价厂家要问证据而非口号
可让供应商选一个类似特征,说明材料、设备、工装、刀具、测量和连续数据。查看首件与后续趋势、量具能力、异常和换刀记录,比询问“能不能做到±0.01”更有效。莱图加的能力承诺也应限定特征、尺寸范围、批量和检验方法。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 首件达到±0.01 mm但批量漂移 | 热态、刀具磨损或补偿均值贴近规格边界 | 预热并建立趋势控制,设置保护带和换刀规则 | 时间序列尺寸、温度、补偿和换刀记录 |
| 设备精度很好但零件仍超差 | 装夹、结构刚度、材料应力和基准转换超过设备影响 | 按具体特征做误差预算,优化支撑、工序和基准 | 机床状态、夹具重复性、松夹复测和特征数据 |
| 测量结果反复变化 | 量具能力、温度、支撑或测量定义不足 | 选择匹配特征的量具并验证重复性与不确定度 | 校准、环境、测量系统分析和复核报告 |
常见问题
±0.01 mm是否等于总公差0.01 mm
不是。对称双边±0.01 mm通常对应总公差带宽0.02 mm。
三坐标能显示微米就一定能验收吗
不一定。还要看任务测量不确定度、探针、支撑、温度和特征定义。
一件首件合格能否证明稳定能力
不能。需要跨时间、刀具寿命、装夹和批次的数据证明过程受控。
莱图加项目建议
莱图加建议先明确±0.01 mm控制的是轴径、孔径、槽宽还是几何关系,再选择工艺与量具。稳定能力要用跨时间和刀具寿命的数据证明,设备分辨率或一件样品不能代表过程能力。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于精密CNC零件10微米公差控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
不存在脱离材料、尺寸、结构和批量的“±0.01 mm厂家名单”;供应商能力必须限定具体特征,并用可靠测量和跨时间过程数据证明。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.iso.org/standard/45975.html?browse=tc
- https://www.iso.org/standard/14405-1?browse=tc
- https://www.iso.org/obp/ui?_escaped_fragment_=iso%3Astd%3Aiso%3A14253%3A-1%3Aed-3%3Av1%3Aen
扫一扫添加与我们联系
钱工 15371462864