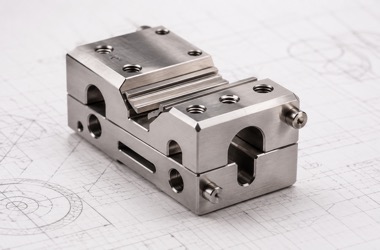
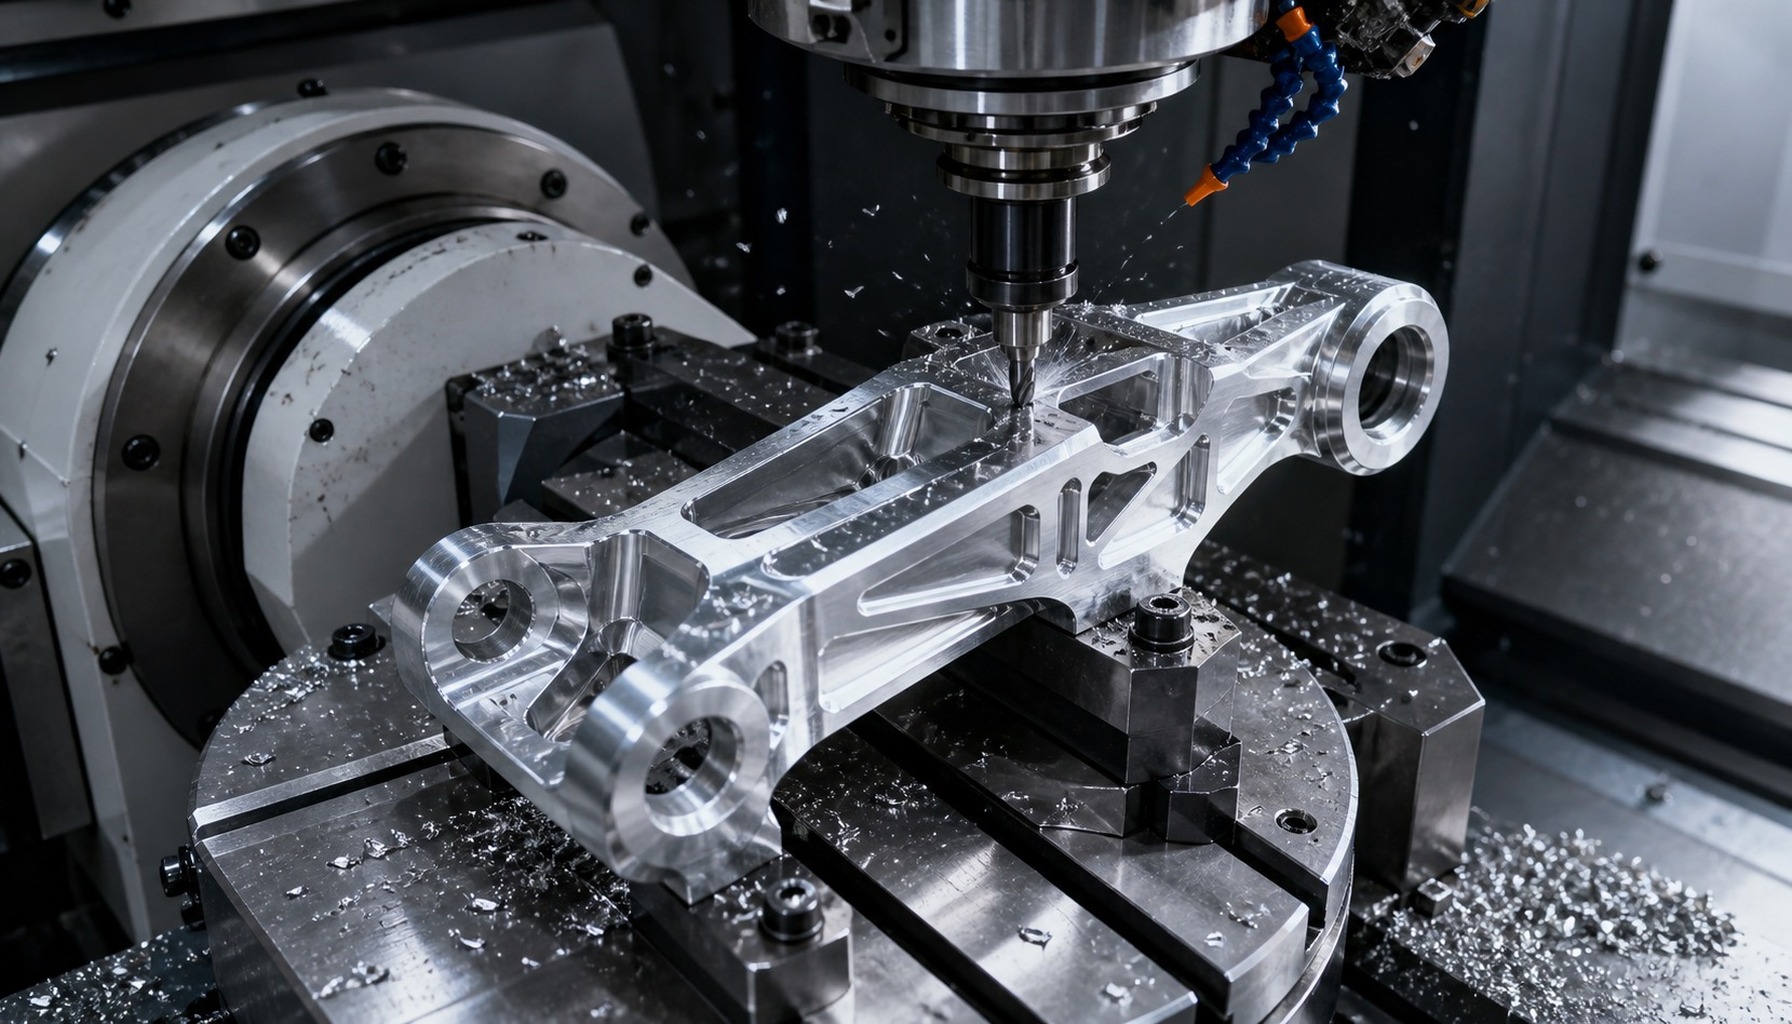
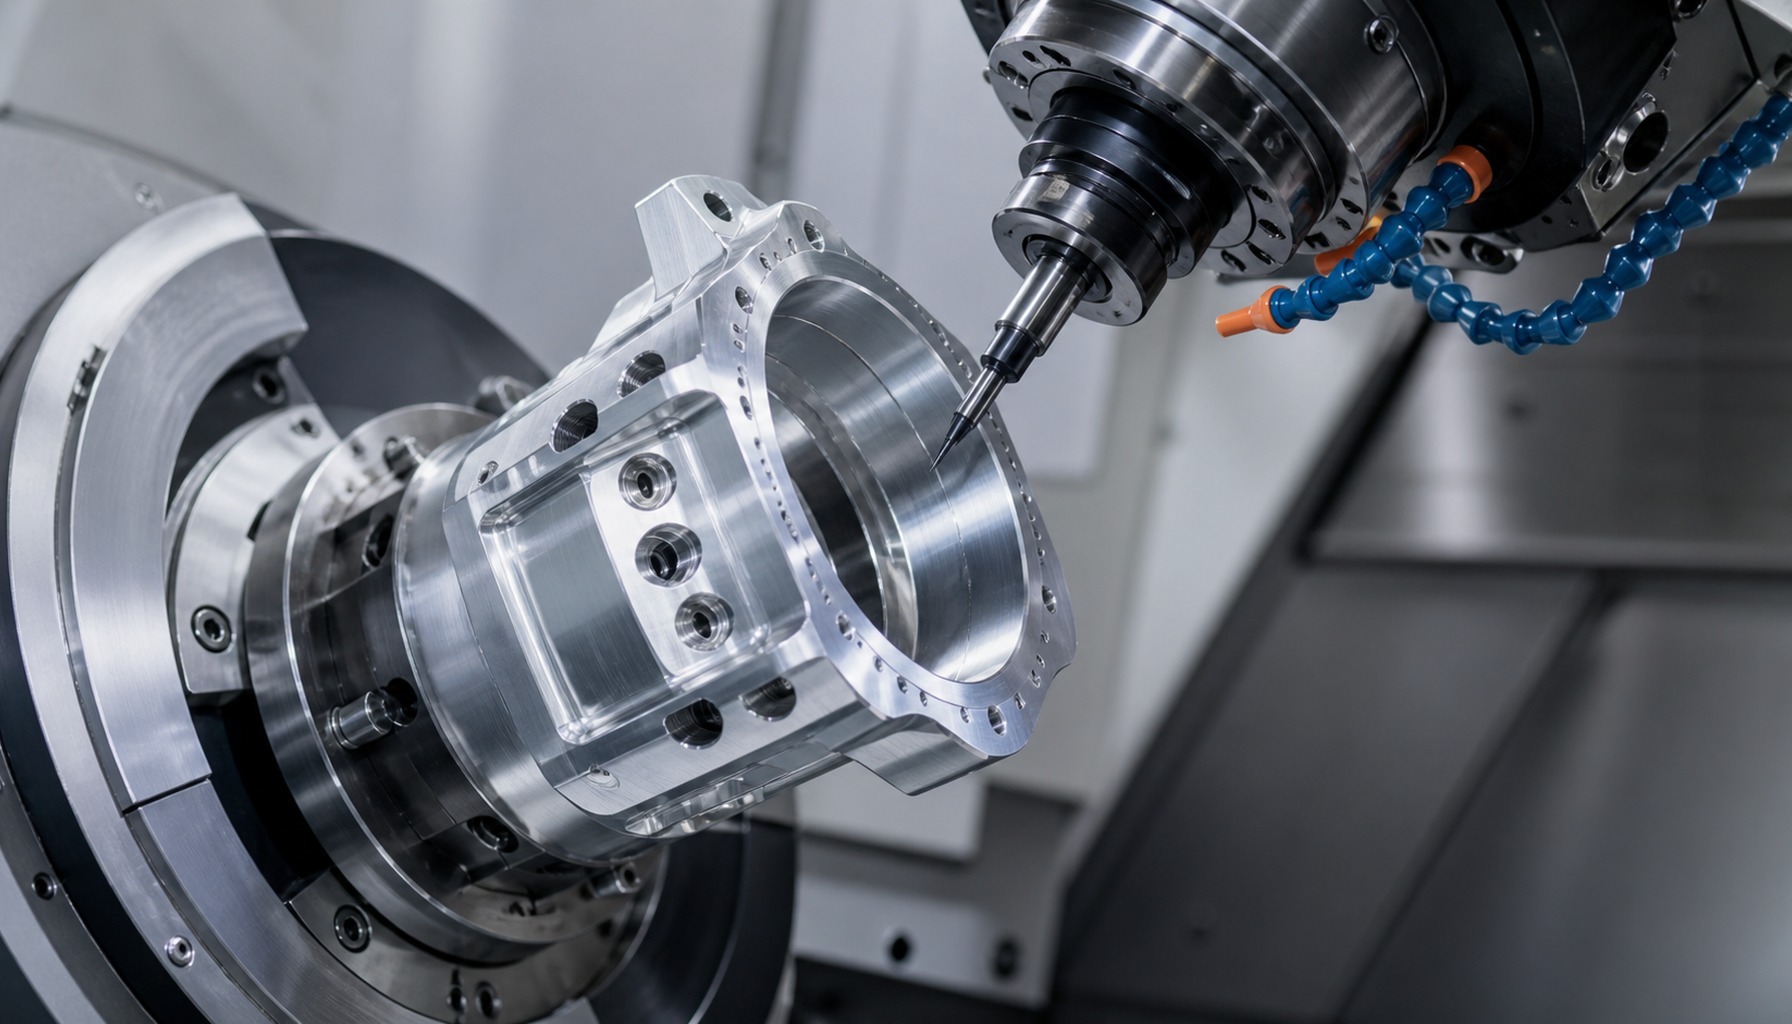
骨科手术器械中的铰链和试配导向块需要在反复开合、定位和灭菌环境下保持顺畅与稳定。本文围绕CoCrMo材料的刀具选择、销孔精度、配合间隙、去毛刺和三坐标检测,介绍适合医疗器械零配件的加工思路。
一、铰链与导向块的功能要求
铰链负责器械开合和力矩传递,导向块则在术中提供稳定的试配或定位基准。两类零件的共同难点是定位面、销孔和工作边缘之间的相互关联精度。设计时应明确基准顺序和允许间隙,避免只控制单一尺寸而忽略装配后的摆差、卡滞或偏摆。
二、CoCrMo材料的切削特点
钴铬合金强度高、加工硬化倾向明显,刀具一旦停留就容易造成局部硬化。加工中宜保持连续切削,采用刚性夹具、短悬伸刀具和充分冷却,粗加工与精加工分开安排。对销孔和窄槽可预留均匀余量,避免一次性吃刀过深导致刀具崩刃或孔壁拉伤。
三、销孔、配合面与边缘质量
铰链销孔需要兼顾圆度、圆柱度和轴线位置,导向块的配合面则要保持平面度和垂直度。精加工后应使用铰刀、珩磨或微量精镗工艺稳定孔壁,工作边缘进行可控倒角,既避免锐边伤害软组织,又不能形成过大的间隙。装配试验应记录开合扭矩和回程间隙。
四、检测、清洗与批次追溯
三坐标测量可一次性评价销孔位置、基准面姿态和关键轮廓,配合粗糙度仪及专用通止规完成快速放行。钴铬合金件完成去毛刺后需进行超声清洗和洁净包装,必要时记录灭菌兼容性验证样件。每批次应关联材料证明、刀具寿命、检测报告和操作者记录。
五、装配验证与风险预防
在正式交付前,可用模拟销轴和配套导向件进行多循环装配,观察铰链扭矩、定位重复性以及表面是否出现擦伤。对易受力的薄壁区域建立重点巡检清单,发现刀纹、微裂纹或孔口崩角应隔离处理。通过FMEA把加工、清洗、包装和运输环节的风险提前量化,可以减少到厂后返工和临床器械验证延期。
如果铰链需要配合一次性或可重复使用的手术器械,还应在图纸之外明确清洗、灭菌和润滑条件。供应商可根据装配状态提供几组不同间隙的试制件,帮助研发团队在开合手感、定位刚度和制造成本之间做取舍。量产时则应锁定材料热处理状态、刀具品牌和测量程序,避免更换设备后出现孔轴关系漂移。所有修改都应在变更单中记录,并保留旧版样件作为对照。
常见问题 FAQ
问:CoCrMo铰链加工最容易出现什么问题?
答:常见问题包括加工硬化、刀具磨损加快、销孔拉伤和薄弱部位变形,需要通过连续切削和刚性装夹控制。
问:销孔精度应该如何验收?
答:除孔径外还应检验圆度、圆柱度、轴线位置和与基准面的垂直度,必要时用三坐标完成关联评价。
问:边缘倒角多大比较合适?
答:应依据器械结构、装配间隙和接触对象确定,通常采用小而均匀的倒角,并以无毛刺、无刮伤为放行条件。
问:铰链需要做装配试验吗?
答:需要。开合扭矩、摆差、回程间隙和销轴配合状态只有在实际装配后才能综合验证。
问:如何保证多批次尺寸一致?
答:通过固定基准体系、记录刀具寿命、实施SPC和首件/巡检/终检三级检验,确保过程波动可追溯。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com