传动件装得上不等于运行稳定。公差配合必须同时考虑负载方向、转速、装拆、温度、润滑、形状误差和基准关系。 项目评估时应首先确认:从功能和失效模式反推孔轴公差带、形位与表面要求,再通过代表性装配验证转矩、温升、噪声和重复定位。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕非标自动化设备关键传动零部件的精密加工与配合公差整理。对于这类项目,莱图加建议先确认负载、转速、配合功能、孔轴基准、轴承与键连接、热状态、润滑和检测规则,再确定打样、检测和量产方案。
先定义配合要实现什么功能
同一个公称直径可能用于转动支承、精密定位、滑动调节或永久压装,其配合需求完全不同。评审时应明确载荷大小与方向、转速、工作温度、维护频率和允许间隙或过盈,再按ISO 286等规则选择基本孔或基本轴体系。
尺寸公差不能替代形状与位置
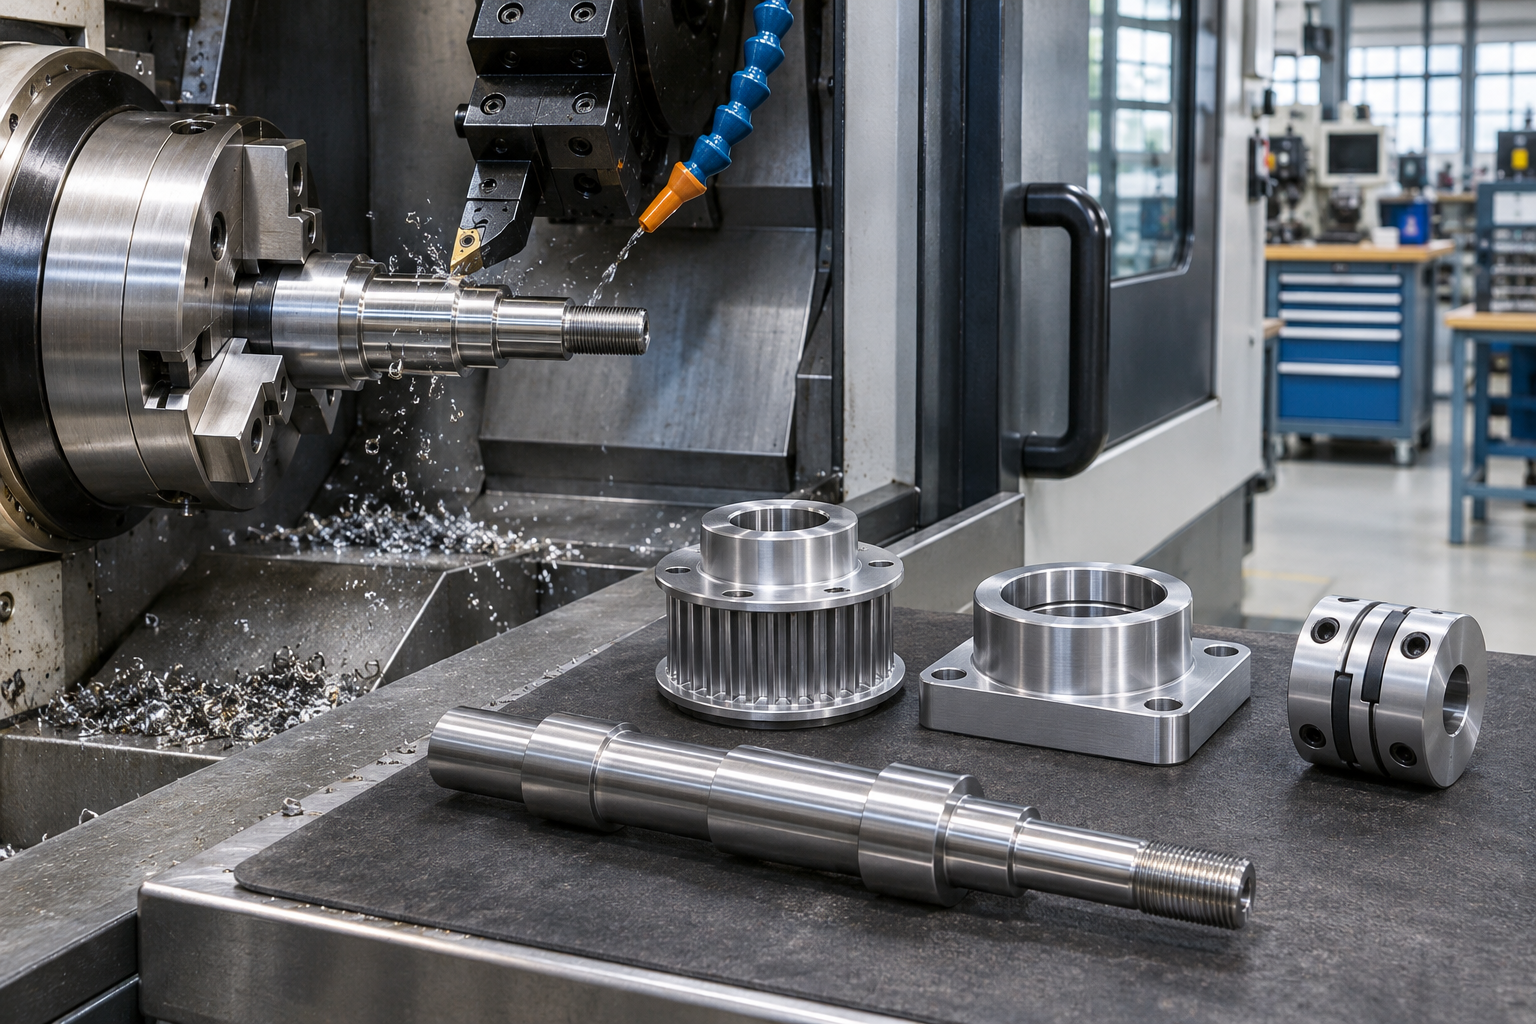
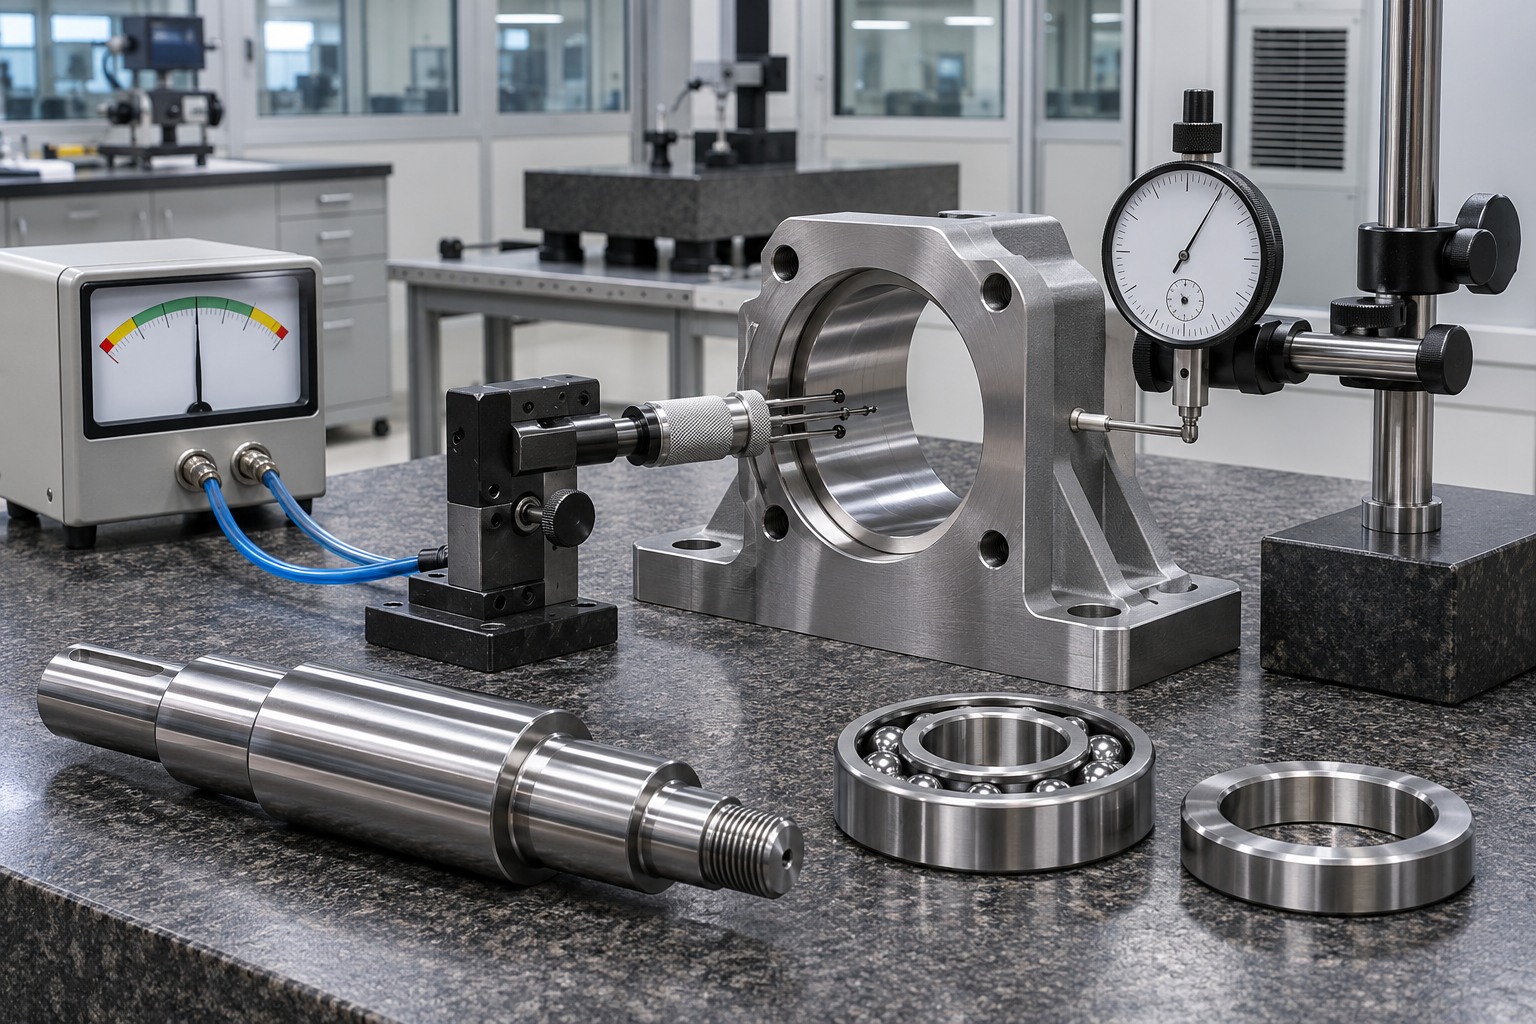
孔径落在范围内但存在椭圆、锥度或轴线偏移,轴承仍可能受力不均。轴颈、轴承孔、定位端面和联轴器孔要围绕功能基准控制圆度、圆柱度、跳动与垂直度,关键同轴特征应尽量在统一装夹和热态下精加工。
轴承位要结合游隙与载荷圈
轴承内外圈谁随载荷旋转,会影响是否需要更紧的配合。过松可能爬圈磨损,过紧则会减小内部游隙并提高温升。正确方案还受壳体材料、壁厚、温差和装配方法影响,不能从一张通用表格直接复制。
键、花键和联轴器要看工作面
键连接主要靠侧面传递扭矩,键顶通常不应成为错误干涉点。键槽宽度、深度、对称度和相对轴线位置要联合评价。夹紧式联轴器还要确认开口、螺纹和夹持圆柱的关系,避免拧紧后把轴拉偏。
表面与装配过程会改变实际配合
粗糙度峰值、毛刺、镀层、阳极层、清洗残留和压装温差都会影响实际接触。图纸应说明最终状态尺寸和处理遮蔽。装配时使用受控加热、冷却或压入力,记录异常曲线,禁止用冲击装配掩盖配合问题。
把零件数据与运行结果关联
莱图加建议在首批保留轴孔实测值、配组关系、压装力或启动力矩,并与温升、噪声和重复定位对应。只有这样,后续才能判断问题来自公差分配、加工漂移还是装配与润滑。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 轴孔尺寸合格但运转发热 | 形状误差、表面、润滑或热态间隙未纳入配合 | 联合评审尺寸、圆度、粗糙度、温升和润滑 | 孔轴报告、温升、转矩与磨合记录 |
| 键连接反复松动 | 配合侧面、键槽位置或载荷方向控制不当 | 以传递扭矩的工作面为重点控制并验证接触 | 键槽尺寸位置、接触印痕和负载试验 |
| 装配批次表现离散 | 孔轴分布叠加、材料或测量方法波动 | 保留实测配组数据并分析配合分布 | 零件履历、选配记录和运行趋势 |
常见问题
H7/g6是否适合所有转动轴
不适合。配合要按尺寸段、载荷、速度、温度、材料和装拆要求选择。
轴承孔只量两个方向够吗
通常不够。高要求轴承位还应关注多个截面、圆度、圆柱度和轴线关系。
过盈越大是否定位越可靠
不是。过大可能损伤零件、降低轴承游隙并增加温升。
莱图加项目建议
莱图加建议从传动功能反推配合,不要先选一个常见公差带再解释。孔轴尺寸、形状、位置、表面和热态间隙应进入同一公差链,并通过代表性装配与运行工况验证。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于非标自动化设备关键传动零部件的精密加工与配合公差的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
从功能和失效模式反推孔轴公差带、形位与表面要求,再通过代表性装配验证转矩、温升、噪声和重复定位。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.iso.org/standard/45975.html
- https://www.iso.org/standard/45976.html
- https://www.iso.org/standard/66777.html
扫一扫添加与我们联系
钱工 15371462864