牙科手机不锈钢夹头与微型轴套的精密车削加工
一、零件功能与精度特点
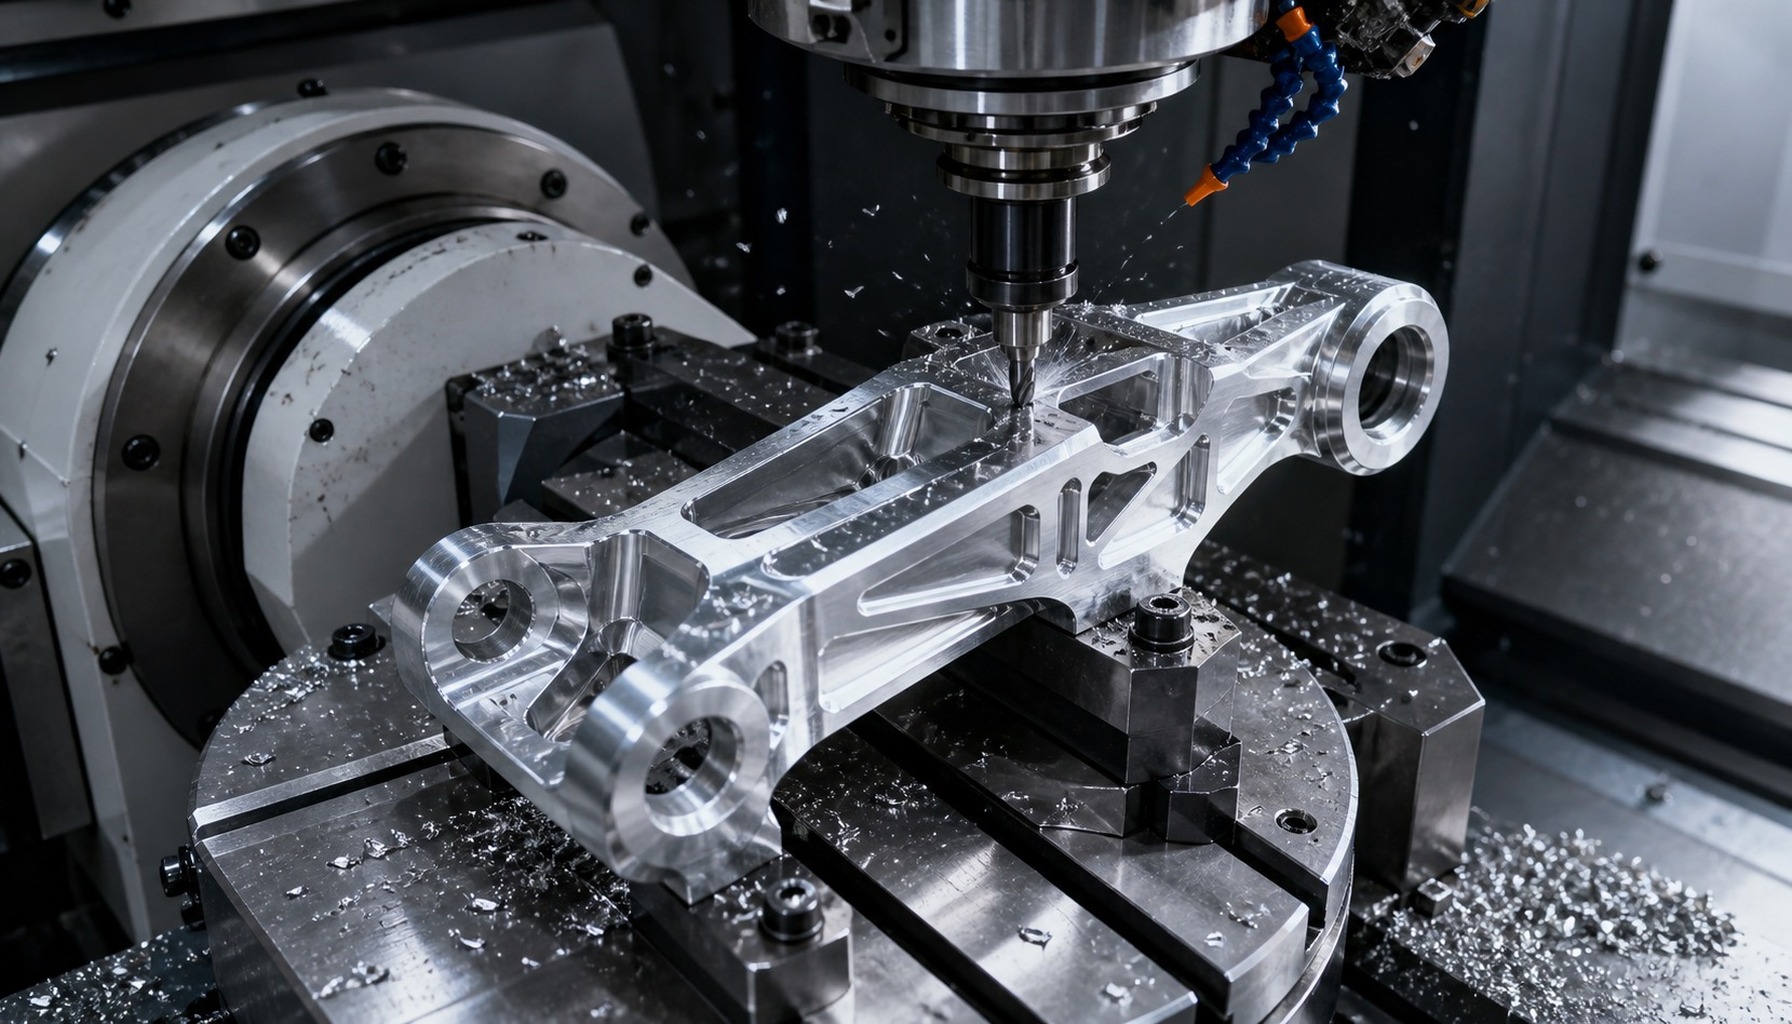
牙科手机夹头负责夹持车针或工作头,微型轴套则承担导向、支撑和旋转配合功能。零件尺寸小、转速高、装配空间有限,任何内孔毛刺、端面跳动或夹持力波动都可能影响使用稳定性。不锈钢具有耐腐蚀、可清洗和强度稳定等优点,但细长小件在车削过程中容易出现振动、热变形和排屑不畅,工艺应从材料状态和装夹方式开始规划。

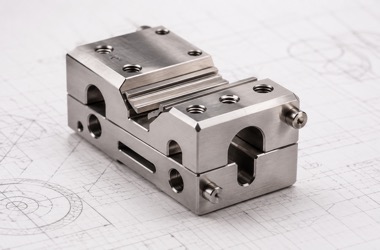
牙科手机不锈钢夹头零件图
图示说明:
不锈钢夹头、弹性夹套与微型轴套精密零件,用于工艺评审与加工沟通。二、夹头轮廓与分割槽加工
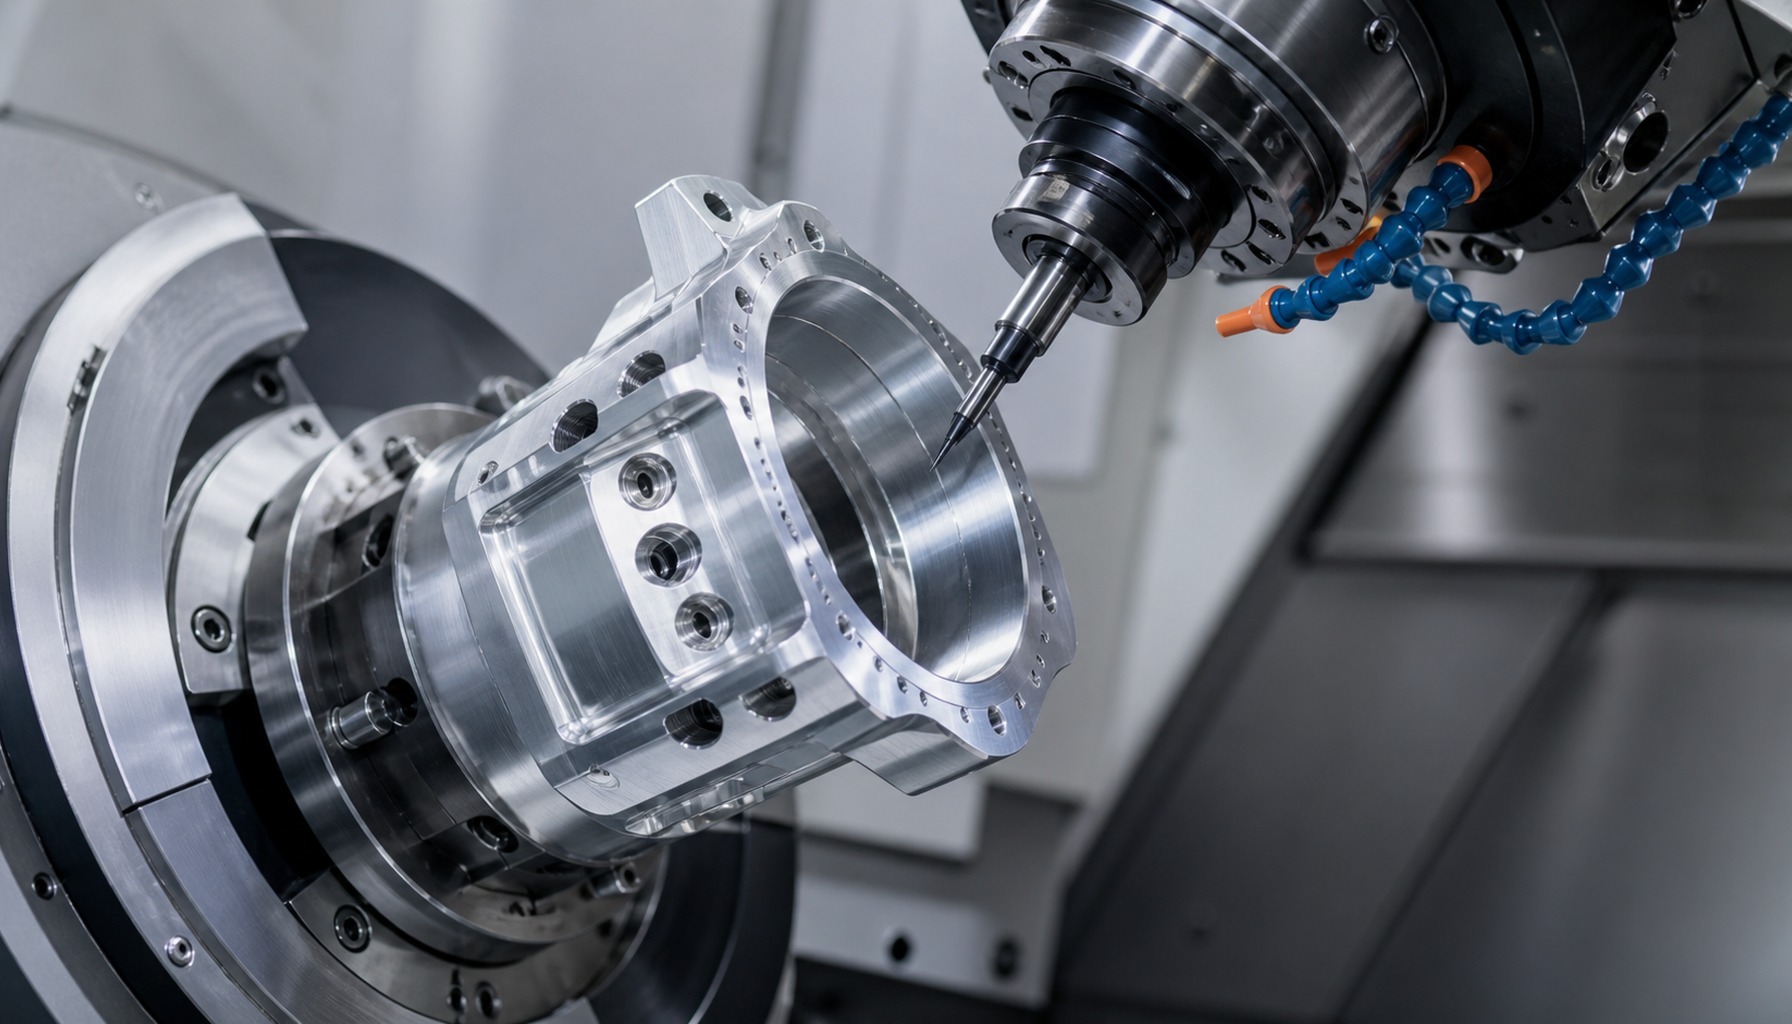
夹头外圆、锥面、端面和内孔需要建立连续的同轴基准,建议采用硬质合金或高性能涂层刀具,保持稳定切削和良好排屑。对于弹性夹头的分割槽,可先完成内孔与外圆,再使用窄槽刀或精密线切割形成均匀开口,避免槽宽不一致导致夹持力偏差。槽口交界处要倒钝并去除微毛刺,防止清洗和装配时产生颗粒。

微型轴套与内孔精车零件图
图示说明:
带均匀分割槽的不锈钢微型夹头,用于夹持结构和槽位评审。三、微型轴套的孔径与圆度控制
轴套的内孔、外圆和止口决定转子轴向间隙及旋转阻力。加工时可采用短悬伸夹持、内冷或高压冷却,粗精分开并在恒温后复测。对于薄壁轴套,优先使用胀套或软爪包络支撑,避免三爪直接压伤外圆。内孔尺寸不仅要测直径,还要关注圆度、圆柱度、入口倒角和孔壁粗糙度,确保轴在高速旋转时不会出现局部卡滞。
四、同轴度、跳动与表面质量
夹头锥面、内孔和轴套外圆应在同一基准体系下评价,同轴度可通过圆度仪、影像仪和专用芯轴组合检测。端面跳动会直接影响刀具摆动,建议在首件报告中记录径向跳动、端面跳动、夹持重复性和关键粗糙度。加工完成后需要去除刀瘤和倒角毛刺,再进行超声清洗、干燥与洁净包装,避免细小颗粒进入轴承或夹头内部。
五、装配与功能验证
样件阶段可进行模拟装配、空载旋转、夹持力、重复插拔和高低温后复测。量产中应把夹头内孔、分割槽宽度、轴套间隙、端面跳动和清洁度列为关键特性。若出现车针偏摆或夹持不稳,应同时排查锥面尺寸、槽位弹性、轴套同轴度和装配压紧状态,而不是只调整单个尺寸。
六、常见问题 FAQ
问:不锈钢微型夹头为什么容易夹持力不一致?
答:常见原因包括分割槽宽度不均、弹性区壁厚偏差、锥面粗糙度不稳定和端面毛刺未清除。
问:微型轴套如何避免车削变形?
答:采用短悬伸、胀套或软爪均匀支撑,粗精加工分开,并在恒温后复测内孔和圆度。
问:夹头需要检测端面跳动吗?
答:需要,端面跳动会放大刀具摆动,建议与内孔同轴度、锥面跳动一起记录。
问:分割槽能用普通锯片加工吗?
答:不建议,普通锯片容易造成槽宽和槽底形状波动,应根据壁厚选择精密窄槽刀或线切割。
问:清洗对牙科手机零件重要吗?
答:非常重要,微小颗粒会影响旋转、夹持和灭菌后的洁净度,应执行超声清洗、干燥和洁净包装。
莱图加可承接牙科手机夹头、微型轴套及精密不锈钢旋转件的打样和批量加工,支持图纸评审、过程检测与洁净交付。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com
牙科手机不锈钢夹头与微型轴套的精密车削加工
一、零件功能与精度特点
牙科手机夹头负责夹持车针或工作头,微型轴套则承担导向、支撑和旋转配合功能。零件尺寸小、转速高、装配空间有限,任何内孔毛刺、端面跳动或夹持力波动都可能影响使用稳定性。不锈钢具有耐腐蚀、可清洗和强度稳定等优点,但细长小件在车削过程中容易出现振动、热变形和排屑不畅,工艺应从材料状态和装夹方式开始规划。
图示说明:不锈钢夹头、弹性夹套与微型轴套精密零件,用于工艺评审与加工沟通。
二、夹头轮廓与分割槽加工
夹头外圆、锥面、端面和内孔需要建立连续的同轴基准,建议采用硬质合金或高性能涂层刀具,保持稳定切削和良好排屑。对于弹性夹头的分割槽,可先完成内孔与外圆,再使用窄槽刀或精密线切割形成均匀开口,避免槽宽不一致导致夹持力偏差。槽口交界处要倒钝并去除微毛刺,防止清洗和装配时产生颗粒。
图示说明:带均匀分割槽的不锈钢微型夹头,用于夹持结构和槽位评审。
三、微型轴套的孔径与圆度控制
轴套的内孔、外圆和止口决定转子轴向间隙及旋转阻力。加工时可采用短悬伸夹持、内冷或高压冷却,粗精分开并在恒温后复测。对于薄壁轴套,优先使用胀套或软爪包络支撑,避免三爪直接压伤外圆。内孔尺寸不仅要测直径,还要关注圆度、圆柱度、入口倒角和孔壁粗糙度,确保轴在高速旋转时不会出现局部卡滞。
四、同轴度、跳动与表面质量
夹头锥面、内孔和轴套外圆应在同一基准体系下评价,同轴度可通过圆度仪、影像仪和专用芯轴组合检测。端面跳动会直接影响刀具摆动,建议在首件报告中记录径向跳动、端面跳动、夹持重复性和关键粗糙度。加工完成后需要去除刀瘤和倒角毛刺,再进行超声清洗、干燥与洁净包装,避免细小颗粒进入轴承或夹头内部。
五、装配与功能验证
样件阶段可进行模拟装配、空载旋转、夹持力、重复插拔和高低温后复测。量产中应把夹头内孔、分割槽宽度、轴套间隙、端面跳动和清洁度列为关键特性。若出现车针偏摆或夹持不稳,应同时排查锥面尺寸、槽位弹性、轴套同轴度和装配压紧状态,而不是只调整单个尺寸。
六、常见问题 FAQ
问:不锈钢微型夹头为什么容易夹持力不一致?
答:常见原因包括分割槽宽度不均、弹性区壁厚偏差、锥面粗糙度不稳定和端面毛刺未清除。
问:微型轴套如何避免车削变形?
答:采用短悬伸、胀套或软爪均匀支撑,粗精加工分开,并在恒温后复测内孔和圆度。
问:夹头需要检测端面跳动吗?
答:需要,端面跳动会放大刀具摆动,建议与内孔同轴度、锥面跳动一起记录。
问:分割槽能用普通锯片加工吗?
答:不建议,普通锯片容易造成槽宽和槽底形状波动,应根据壁厚选择精密窄槽刀或线切割。
问:清洗对牙科手机零件重要吗?
答:非常重要,微小颗粒会影响旋转、夹持和灭菌后的洁净度,应执行超声清洗、干燥和洁净包装。
莱图加可承接牙科手机夹头、微型轴套及精密不锈钢旋转件的打样和批量加工,支持图纸评审、过程检测与洁净交付。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com