围绕内窥镜末端316L喷嘴、灌流接口和螺纹嵌件,介绍微孔加工、同轴度、去毛刺、钝化及洁净包装控制方法。
应用背景
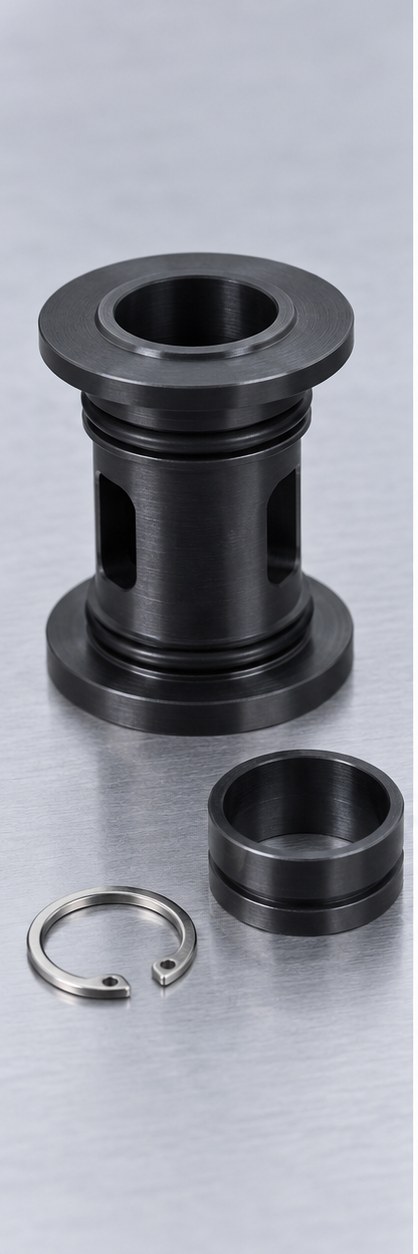
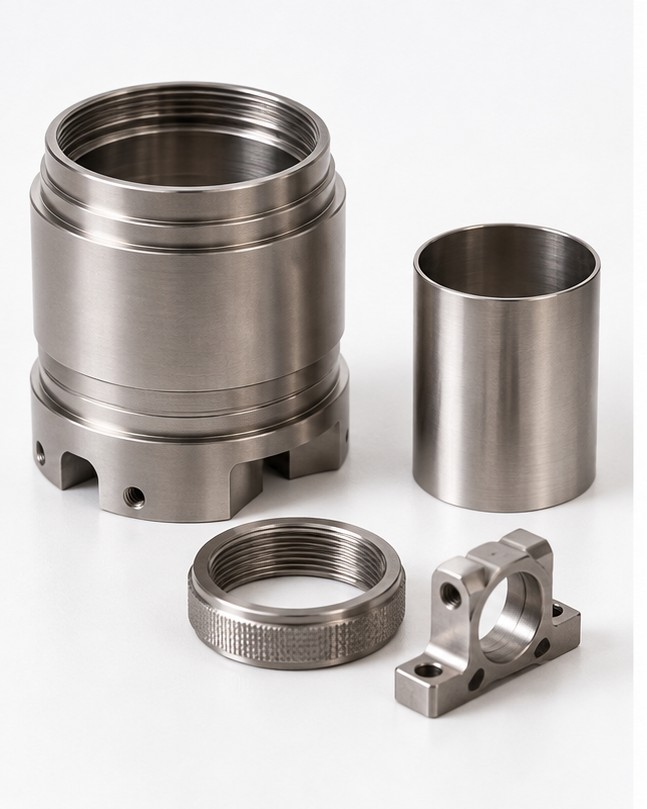
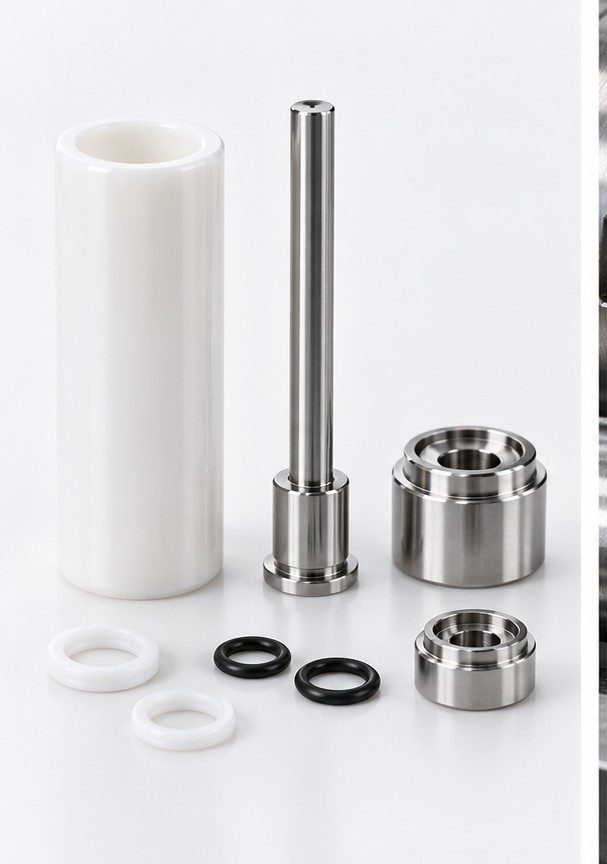
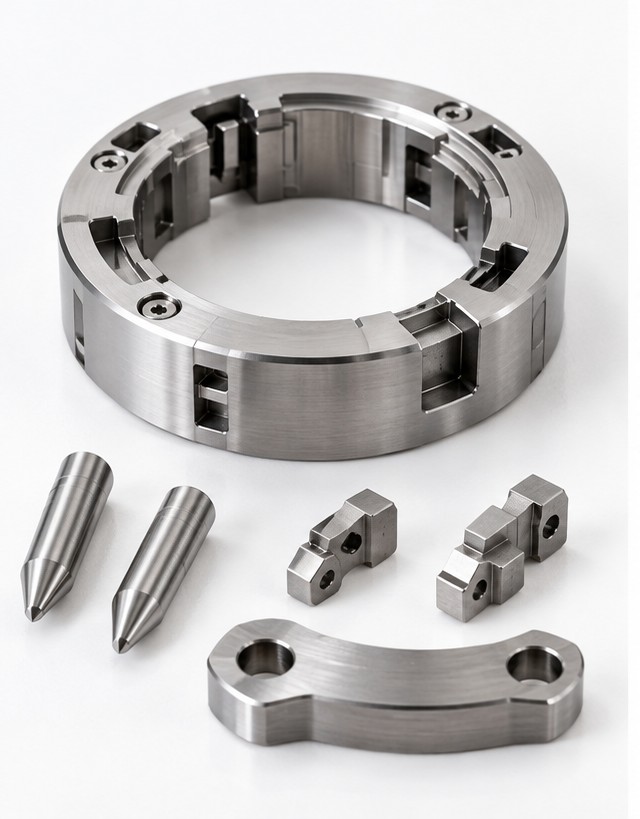
内窥镜末端喷嘴承担灌流、冲洗或气流导向功能,孔径和喷射角度会直接影响视野清晰度及操作稳定性。316L不锈钢耐腐蚀、可钝化和易清洁,常用于小型喷嘴、螺纹接口和内置套筒。零件尺寸虽小,但包含深孔、微孔、内外螺纹和薄壁端面,适合采用小批量精密加工方式控制首件风险。
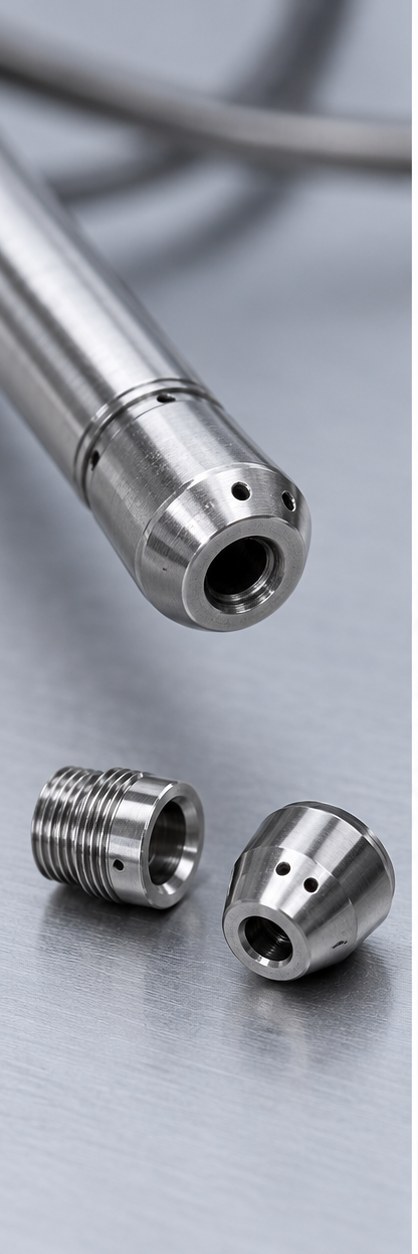
结构与难点
喷嘴通常由外圆主体、端部锥面、中心通孔、侧向微孔和连接螺纹组成。图纸评审要明确孔径公差、孔口倒角、孔轴线相对端面的角度,以及螺纹有效长度。微孔附近若存在交叉孔,必须预留足够壁厚;外圆和内孔的同轴度也要纳入基准体系,否则装配后会出现喷流偏斜或密封不均。
加工方案
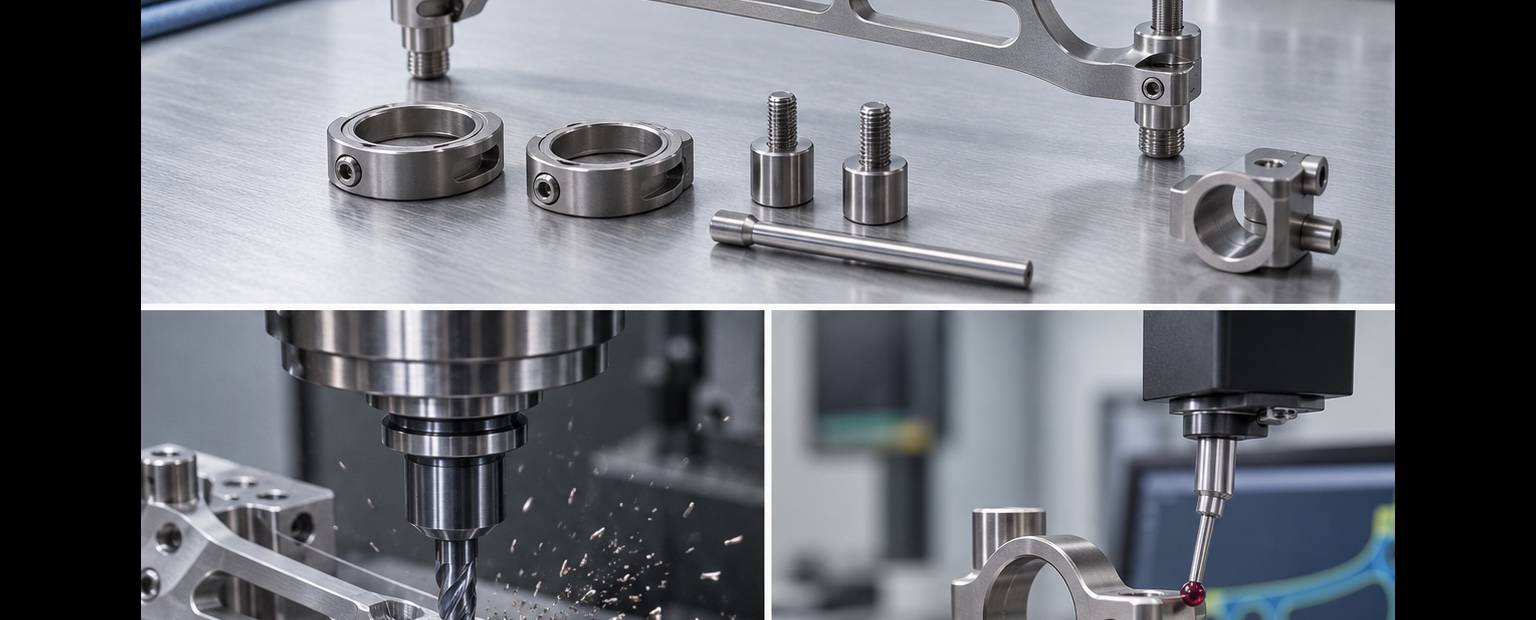
建议采用瑞士型车床或车铣复合设备完成外圆、端面、内孔和螺纹,微孔可根据尺寸选择微钻、激光或电火花工艺。钻孔时要使用短刃刀具和稳定冷却,避免出口翻边;交叉孔加工后安排专用微型去毛刺,不得扩大有效孔径。螺纹可采用精密车削或丝锥加工,完成后以通止规和内窥镜检查牙型。关键端面应在同一装夹中精车,减少基准转换。
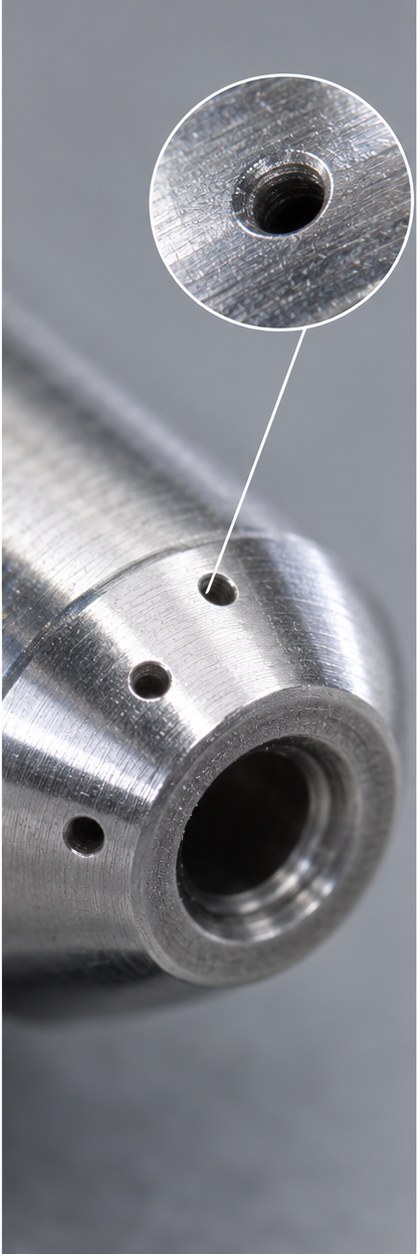
检测与洁净
微孔建议使用工具显微镜、针规或影像测量确认孔径和圆度,喷嘴角度使用专用量规或三坐标测量。内孔与交叉孔要进行通气或流量测试,确认无堵塞和异常压降。316L件完成钝化后需要充分漂洗和干燥,采用显微镜检查孔口残屑,并按批次留存清洁度记录。对于需灭菌的组件,包装应使用洁净袋并避免与普通钢件混放。
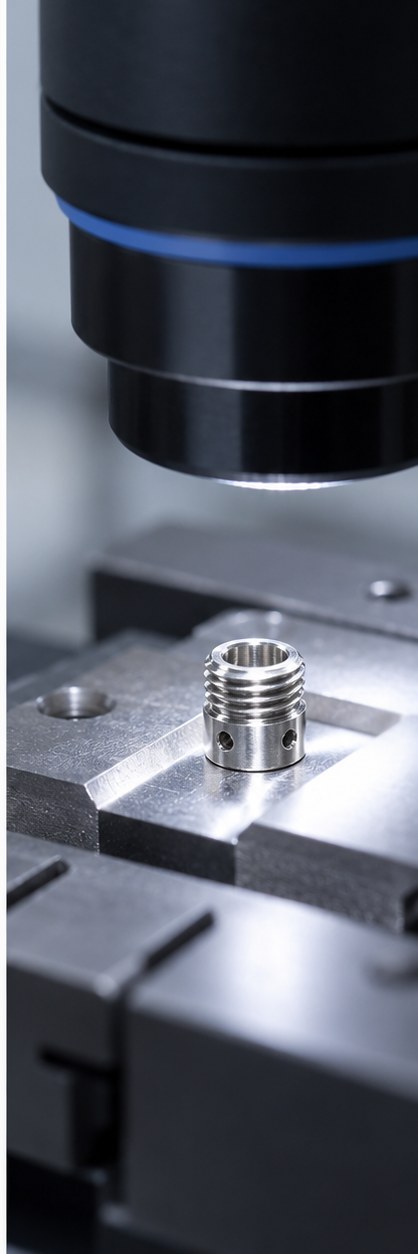
表面处理
根据使用介质可选择电解抛光、机械抛光或钝化。电解抛光前应保护螺纹和微孔,防止孔径扩大;钝化后复测密封面粗糙度和螺纹通止。若图纸对外观有要求,应在首件阶段确认亮度、纹理和色差标准,避免量产后返工。
常见问题 FAQ
问1:316L喷嘴的微孔适合哪种工艺?
答:小直径直孔可用微钻,深径比较大或孔口要求高时可评估激光、电火花等工艺,最终以样件流量和孔口状态确认。
问2:微孔毛刺怎么检查?
答:可用工具显微镜、内窥镜和通气测试组合检查,重点查看出口翻边、交叉孔残屑和孔内堵塞。
问3:喷嘴同轴度如何保证?
答:将外圆、内孔和端面在同一装夹中完成关键工序,并用三坐标或专用检具建立统一基准。
问4:螺纹加工后可以直接钝化吗?
答:应先去毛刺、清洁并确认通止规合格,再根据钝化工艺保护螺纹和微孔,处理后复测有效尺寸。
问5:小批量试制如何控制洁净度?
答:从加工现场隔离、专用清洗、洁净包装和批次记录四方面建立流程,并在首件阶段做残屑和流量验证。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com