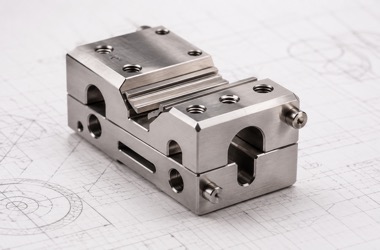
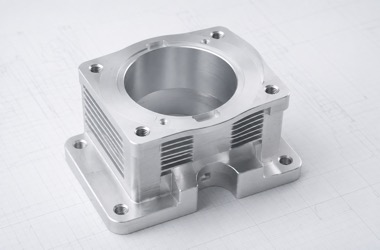
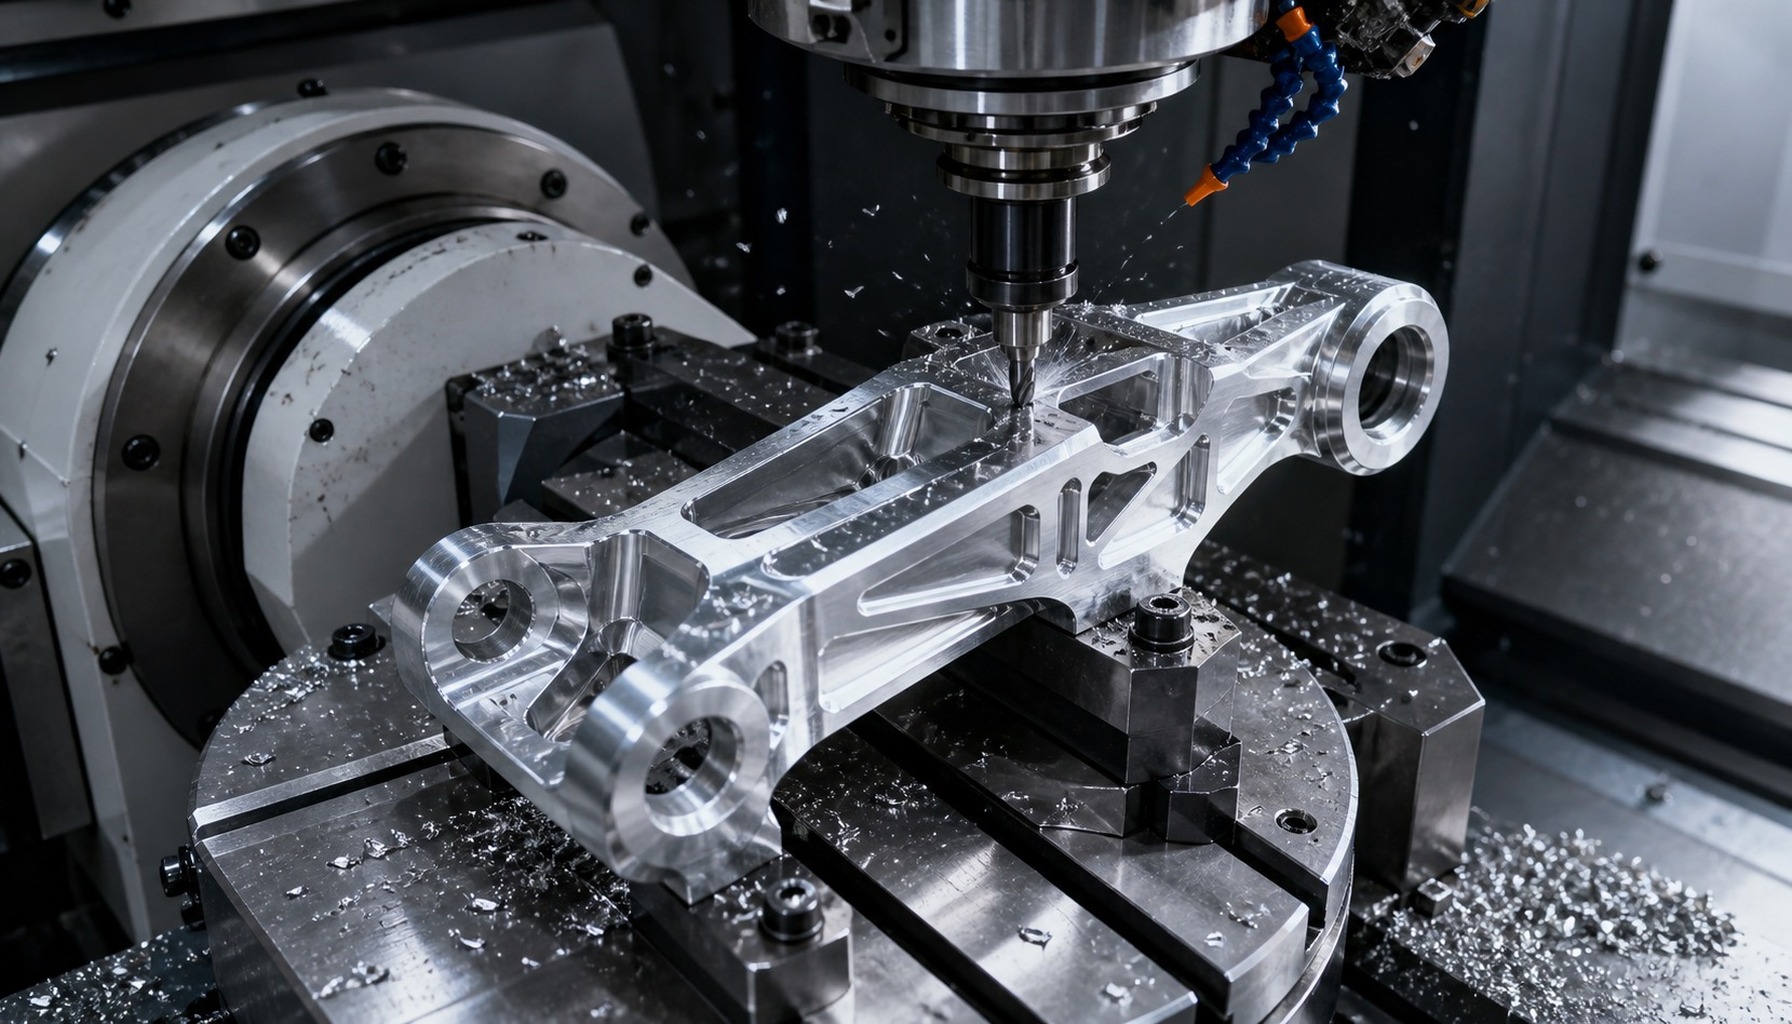
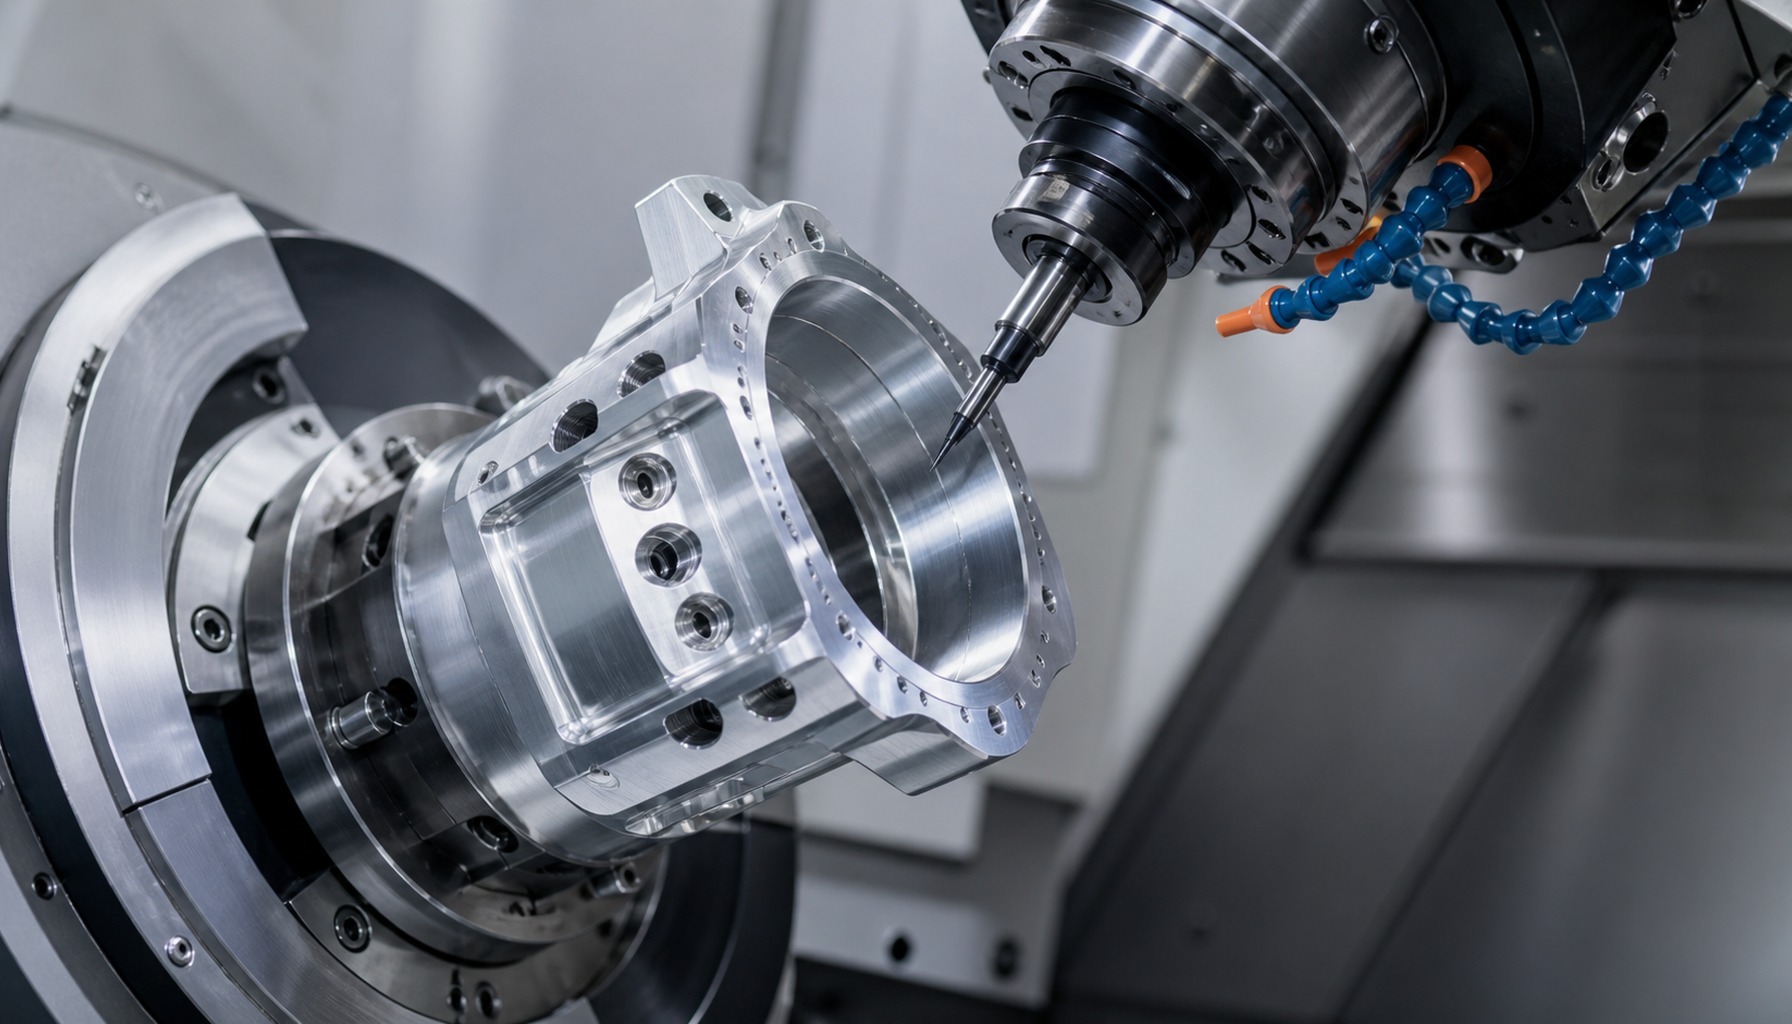
<div class="article-content"><h2>医用内窥镜316L远端喷嘴与冲洗套管的精密加工</h2><h3>一、结构功能与材料选择</h3><p>远端喷嘴通常包含喷射孔、导流腔和与镜体连接的定位段,冲洗套管则需要兼顾薄壁、圆度和内腔洁净度。316L不锈钢耐腐蚀性好,适合与冲洗液长期接触。设计时应让内腔转角平滑,减少死角,并明确喷孔方向、孔径和连接基准,避免装配后喷流偏移。</p><p>图示说明:316L内窥镜远端喷嘴成品,用于工艺评审与加工沟通。</p><h3>二、薄壁套管的装夹与切削</h3><p>薄壁管件容易因夹紧力、切削热和刀具振动产生椭圆或端口塌陷。建议使用弹性夹头、定制芯轴或分段支撑,粗加工后保留均匀余量,再以小切深完成外圆、端面和连接螺纹。长径比大的套管可分两次精加工,并在恒温环境下复测圆度和壁厚。</p><p>图示说明:内窥镜冲洗套管精密车铣加工,用于工艺评审与加工沟通。</p><h3>三、微孔喷嘴的加工与去毛刺</h3><p>喷孔直径小、方向多,微钻或激光加工后容易在入口和出口留下卷边。应结合专用微钻、定向电解去毛刺或低压脉冲清洗,避免磨料损伤喷射面。显微镜下检查孔口圆整度,使用针规、流量测试和喷雾角度测试确认孔径与方向满足要求。</p><p>图示说明:喷嘴微孔与套管尺寸检测,用于工艺评审与加工沟通。</p><h3>四、表面处理与洁净控制</h3><p>精加工后可根据整机要求进行钝化或电解抛光,使内腔更易清洁。清洗流程宜包含超声清洗、纯水漂洗、洁净干燥和防尘包装,重点监控金属屑、油膜和颗粒残留。检测项目可覆盖内外径、同轴度、喷孔位置、接口密封面粗糙度以及通液后的颗粒度。</p><p>图示说明:316L内窥镜远端喷嘴成品,用于工艺评审与加工沟通。</p><h3>五、从样件到稳定批量</h3><p>样件阶段应同时验证喷流形态、套管插入力和镜体连接可靠性,将喷孔流量、壁厚、圆度和端口毛刺列为关键特性。量产时执行首件全检、过程抽检和末件复核,记录刀具寿命、清洗批次和材料炉号。出现喷流偏斜或插入力波动时,要回溯装夹基准与去毛刺参数,而不是只调整终检判定。</p><p>图示说明:内窥镜冲洗套管精密车铣加工,用于工艺评审与加工沟通。</p><h3>六、项目落地建议</h3><p>对于需要反复清洗和灭菌的内窥镜零件,图纸评审时还应确认清洗剂、灭菌方式、允许颗粒度和包装洁净等级。供应商可在首件阶段提供喷雾图、内腔照片和尺寸报告,帮助研发团队同步确认功能与工艺。若喷孔数量或方向发生变化,应重新评估流量分配、加工可达性和清洗死角,避免仅修改孔径而造成整机视野冲洗效果不稳定。</p><h3>常见问题 FAQ</h3><div class="faq-list"><p><strong>问:为什么内窥镜喷嘴常用316L?</strong><br>答:316L耐冲洗液腐蚀、洁净验证成熟且焊接和钝化工艺稳定,适合长期重复使用器械。</p><p><strong>问:薄壁冲洗套管如何避免夹扁?</strong><br>答:采用弹性夹头或内芯支撑,降低夹紧力,分粗精加工并在恒温后复测圆度。</p><p><strong>问:微孔毛刺怎样确认去除干净?</strong><br>答:可用显微镜观察孔口,结合针规、通液颗粒度和喷流角度测试进行综合判定。</p><p><strong>问:喷嘴需要做流量测试吗?</strong><br>答:需要,流量和喷射角度能反映孔径、孔向及内腔残留对实际功能的影响。</p><p><strong>问:批量加工如何保证连接密封?</strong><br>答:锁定基准和刀路,控制接口同轴度、密封面粗糙度,并用气密或装配试验抽检。</p></div><p>莱图加可承接医疗器械零配件的样件、小批与稳定批量加工,支持材料确认、工艺评审、尺寸检测和洁净包装协同。</p><p style="text-align:center;"><img src="https://www.laitujia.com/upload/default/20260715/tang-manager-wechat-qr.png" alt="唐经理微信二维码" style="max-width:220px;height:auto;"></p><p style="text-align:center;">有零件加工需求请扫码,唐经理:17706216422(电话微信同号)</p><p style="text-align:center;">邮箱:tanghangyun@laitujia.com</p></div>
医用内窥镜316L远端喷嘴与冲洗套管的精密加工
医用内窥镜远端喷嘴与冲洗套管承担定向喷淋、视野清洁和器械通道连接功能。本文从316L材料、薄壁管加工、微孔成形、去毛刺、清洁验证和尺寸检测等方面,梳理适合医疗器械零配件批量制造的控制要点。
文章正文
准备好免费报价您的项目了吗?
获取报价