长结构件的主要风险来自工件、刀具和夹具形成的动态系统。只降低进给可能暂时减振,却不能解决支撑、模态和自由状态变形。 项目评估时应首先确认:形位精度需要在受控支撑和温度下围绕功能基准加工,并在自由状态或规定装配状态用适合尺寸范围的测量系统验收。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕长悬臂机器人机械臂加工与形位控制整理。对于这类项目,莱图加建议先确认长悬臂结构动态刚度、支撑点、装夹预变形、刀具伸出、切削激励、残余应力、基准系统和大尺寸检测,再确定打样、检测和量产方案。
长悬臂结构先定义测量状态
长臂零件会因自重、支撑和温度产生可见变形。图纸和检验协议应说明自由状态、规定支撑或装配状态,并定义主基准、辅助基准和关键关节接口。ISO 5459:2024规定基准和基准系统的表达逻辑,ISO 1101:2017提供形状、方向和位置公差语言。
工件与刀具共同形成振动系统
长薄梁的动态刚度会随去料下降,刀具伸出和主轴系统也有固有频率。当切削激励接近模态时,会出现振纹、刀具磨损和尺寸漂移。应缩短刀具总长、提高接口刚度、选择合理齿数与刀路,并通过试切或振动信号识别稳定转速区,而不是只把所有参数按比例降低。
支撑位置决定夹紧变形
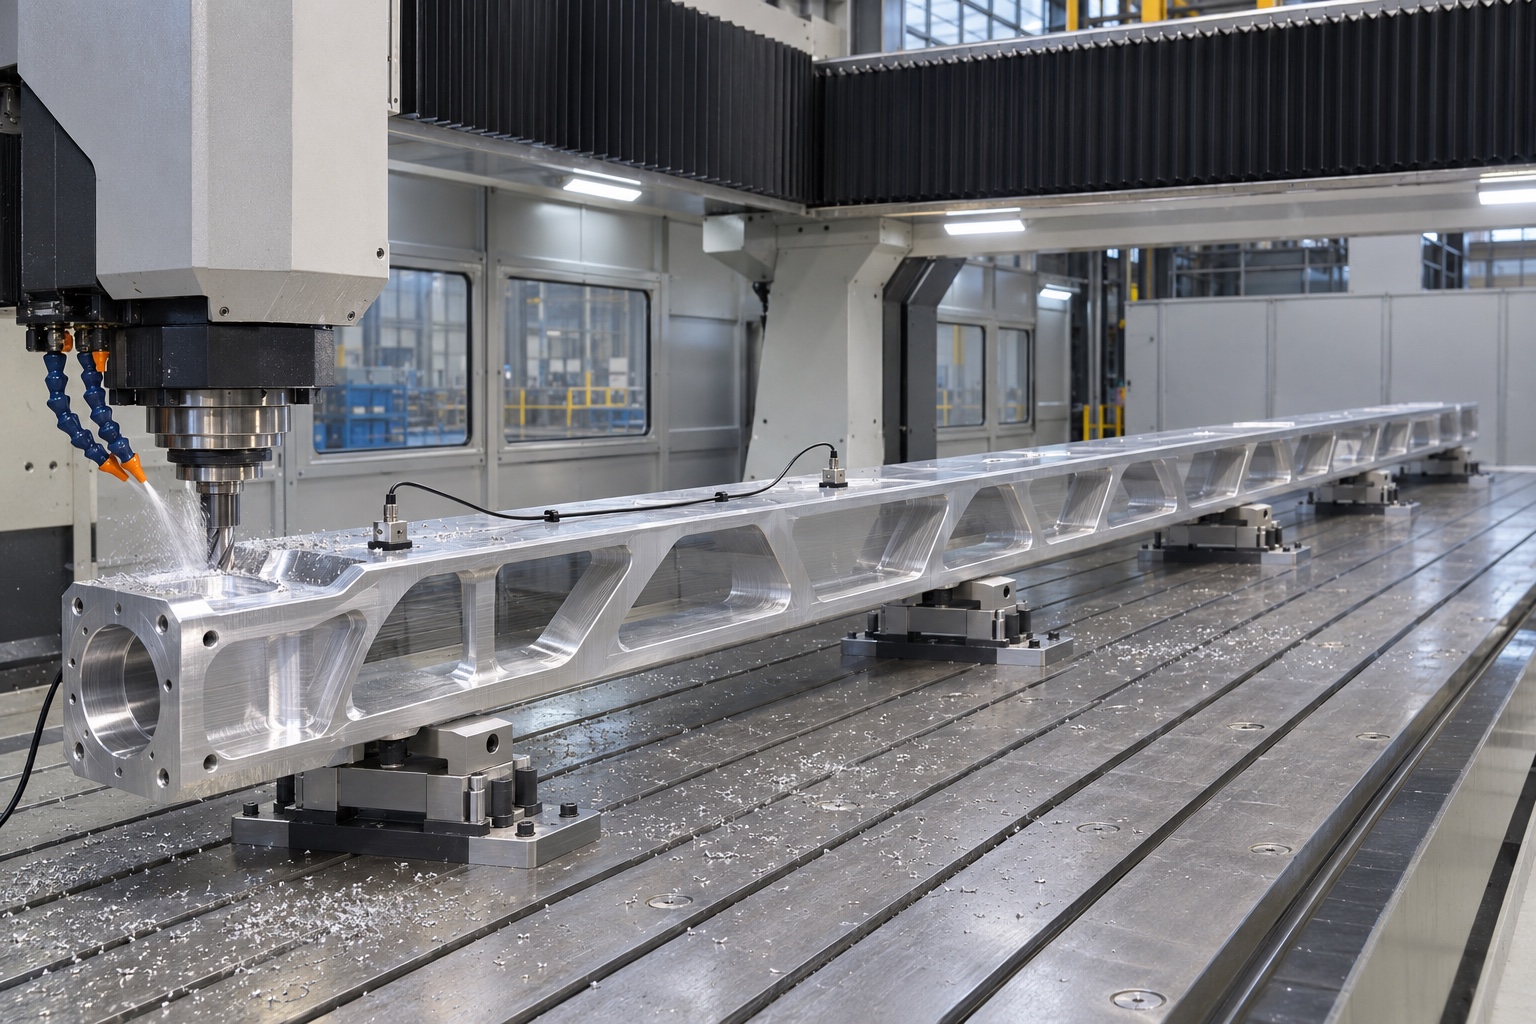
工装应支撑刚性节点并避免跨距过大,同时允许毛坯在不被强制压平的情况下定位。多点支撑若高度不一致,会把弯曲预加载到零件中。每次装夹需使用一致的清洁、支撑和锁紧顺序,关键阶段应松夹或转移到规定支撑上复测。
粗精加工要管理残余应力
铝合金长梁的大比例去料可能释放板材或锻件残余应力。可采用对称、分层和交替区域去料,粗加工后安排稳定与形状复测,再根据实际变形分配精加工余量。最后一刀余量过大同样会再次改变应力平衡,不能靠一次重切校正全长。
长刀和深腔需要专门减振
Sandvik的长悬伸工具资料指出,长细刀具容易挠曲并发生共振,建议尽量使用最短工具总成;阻尼刀具是特定场景的解决方案,不代表所有长臂零件都必须使用某品牌工具。项目应比较普通短刀、加长刀、阻尼刀和分区加工的稳定性、可达性与成本。
大尺寸检测必须匹配误差预算
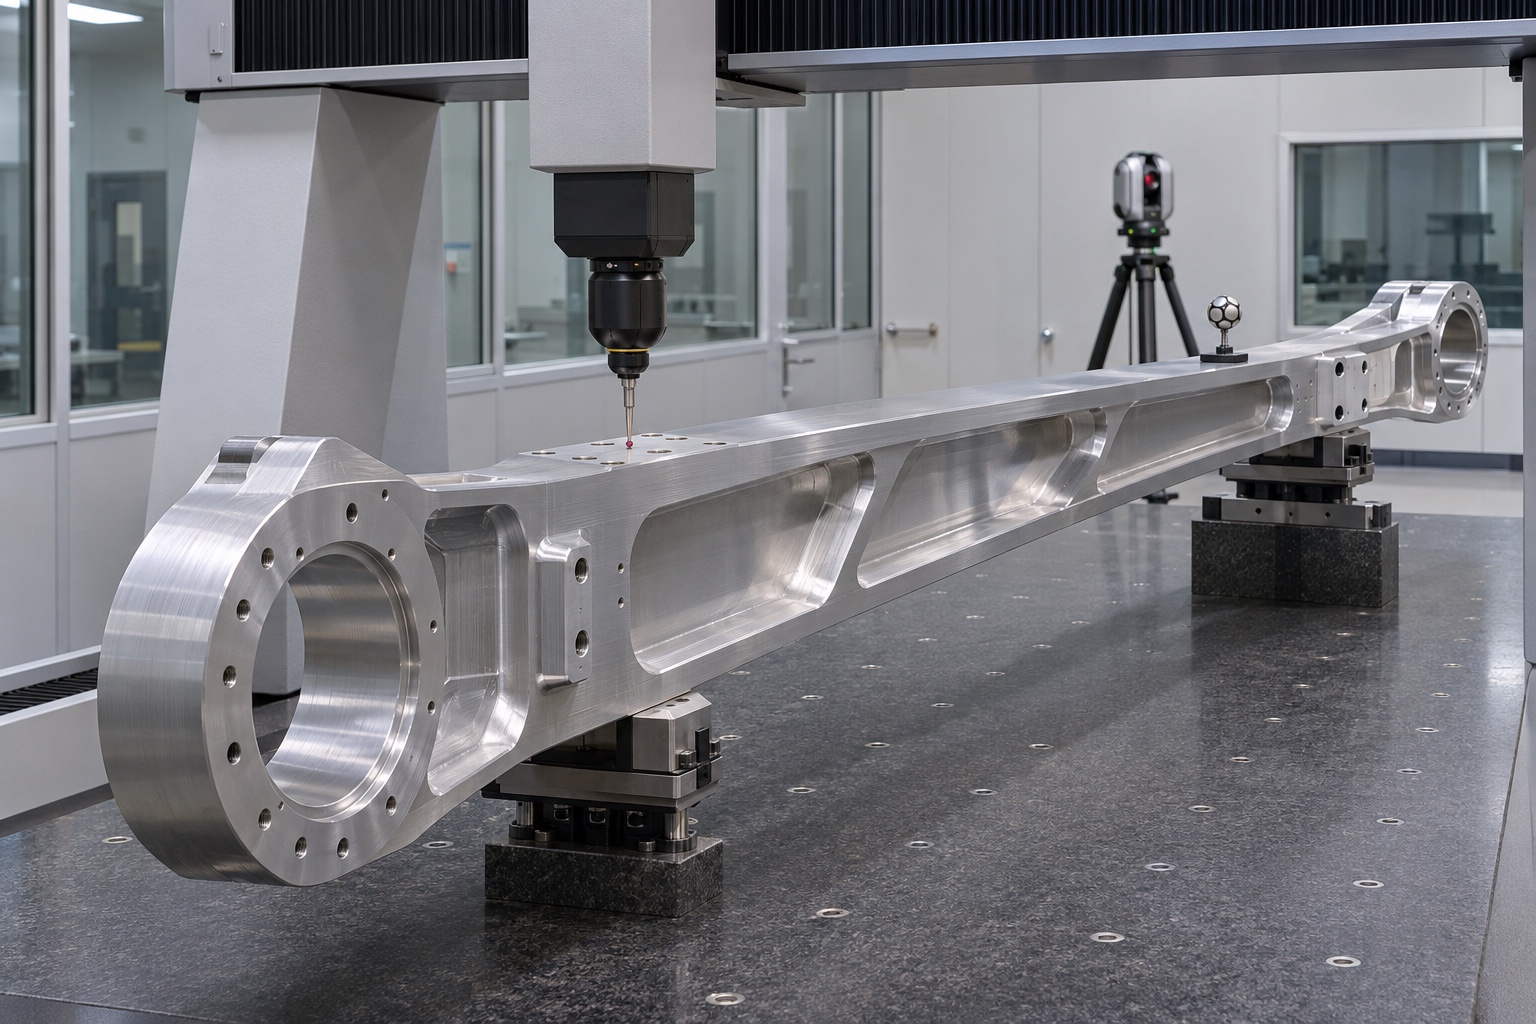
传统CMM、关节臂、激光跟踪仪或专用量具各有适用范围。测量方案要覆盖两端接口、长基准面、直线度和平行度,并考虑支撑、温度、探测策略和测量不确定度。加工现场的在机探测适合找正与趋势确认,最终验收仍需独立方法。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 长臂加工出现周期性振纹 | 结构或刀具模态与齿通过频率接近,伸出和支撑刚度不足 | 缩短刀具、优化支撑与刀路,通过试切识别稳定转速区 | 振动信号、参数版本、表面和刀具磨损记录 |
| 夹紧时合格松夹后弯曲 | 工装强制压平毛坯或去料释放残余应力 | 定义自由状态,使用可重复低应力支撑,粗精分开并松夹复测 | 支撑位置、夹紧顺序、松夹前后轮廓和稳定时间 |
| 两端接口位置关系超差 | 基准转换、长距离测量和温度梯度叠加 | 围绕功能基准加工,统一支撑和温度,采用适合尺寸范围的测量方案 | 基准建立、环境温度、CMM或激光测量与复核数据 |
常见问题
增加夹紧点是否一定能减振
不一定。支撑不一致会引入预变形,夹紧点应位于刚性节点并经过重复性验证。
降低转速和进给能否解决所有振纹
不能。振动与模态、齿数、刀具伸出、支撑和刀路有关,需要识别稳定组合。
长零件在CMM上怎么避免自重影响
按图纸或协议使用规定支撑,并在同一状态建立基准和报告测量不确定度。
莱图加项目建议
莱图加建议先建立自由状态基准和支撑方案,再通过试切或振动信号识别稳定转速区。粗精加工分开,关键接口在受控支撑下完成,最终用独立大尺寸测量验证直线度、平行度和孔轴关系。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于长悬臂机器人机械臂加工与形位控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
形位精度需要在受控支撑和温度下围绕功能基准加工,并在自由状态或规定装配状态用适合尺寸范围的测量系统验收。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.iso.org/standard/87855.html
- https://www.iso.org/cms/%20render/live/en/sites/isoorg/contents/data/standard/06/67/66777.html
- https://cdn2.sandvik.coromant.com/files/a53b485b-be0f-019d-8100-3f0d1619b9fa/566395ec-d74f-4b6c-a966-3f812baf7072/c-1040-166.pdf
扫一扫添加与我们联系
钱工 15371462864