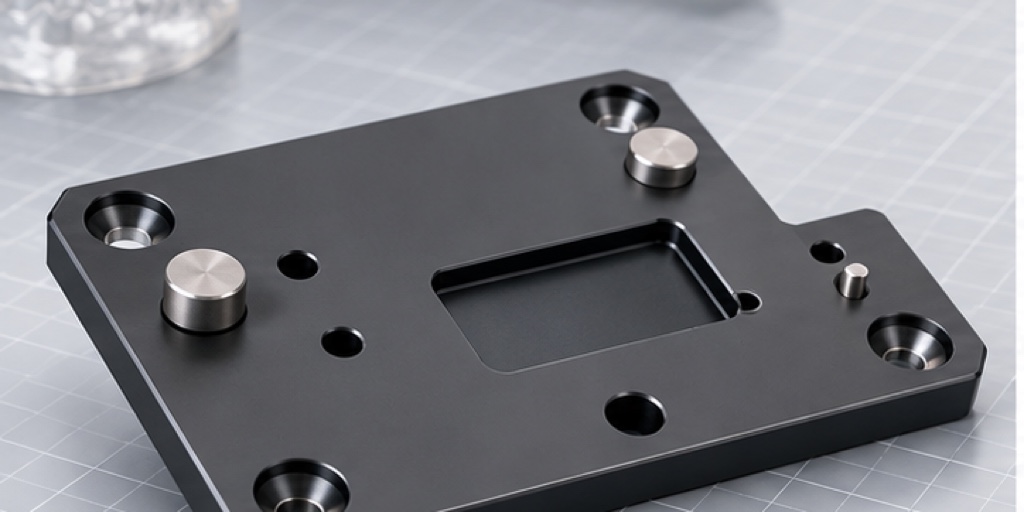
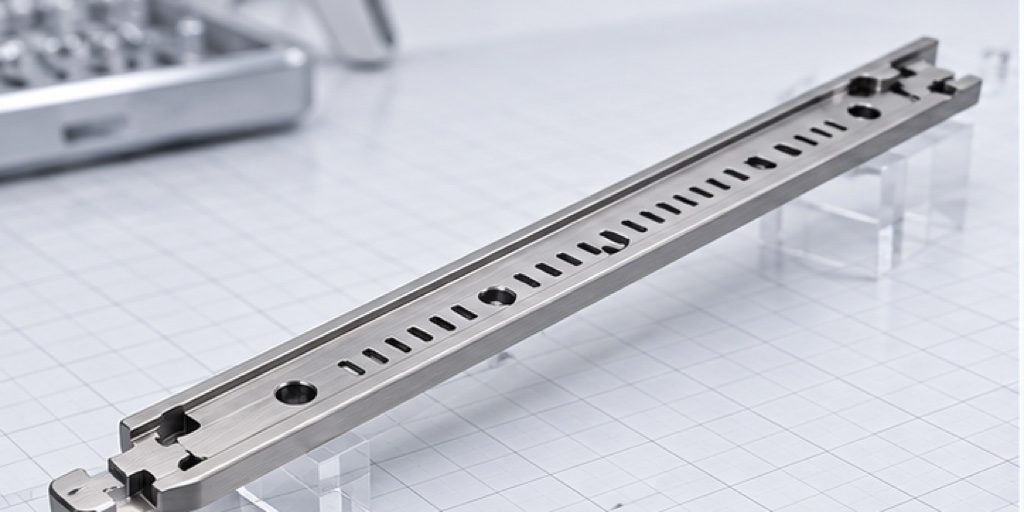
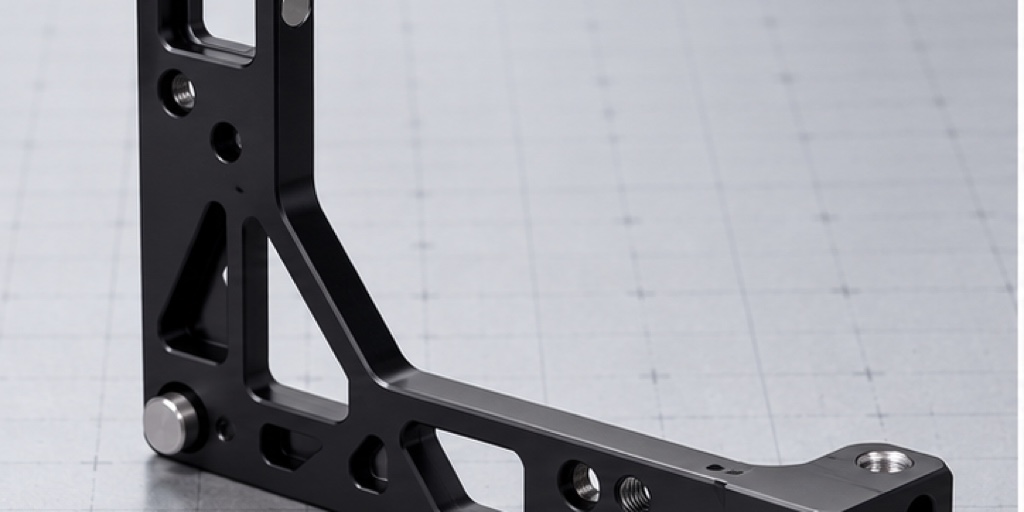
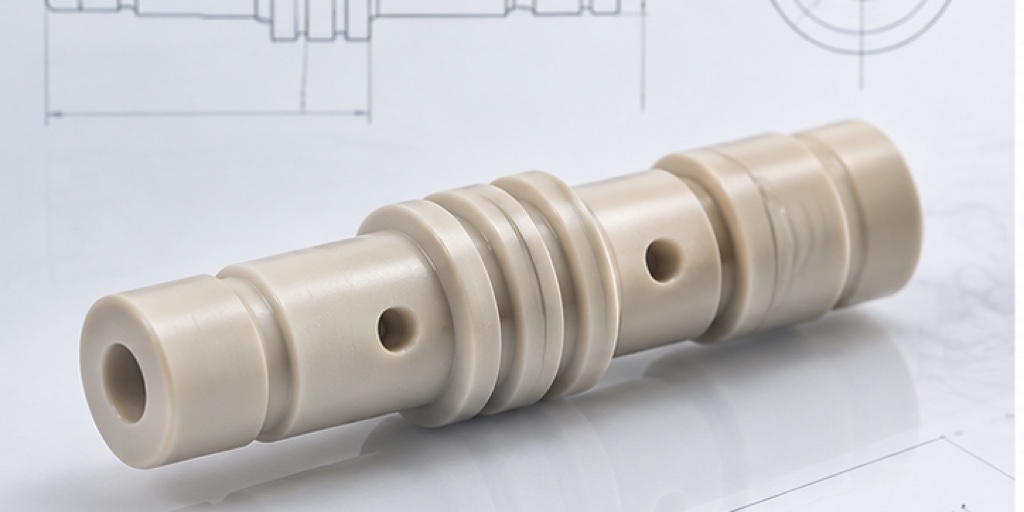
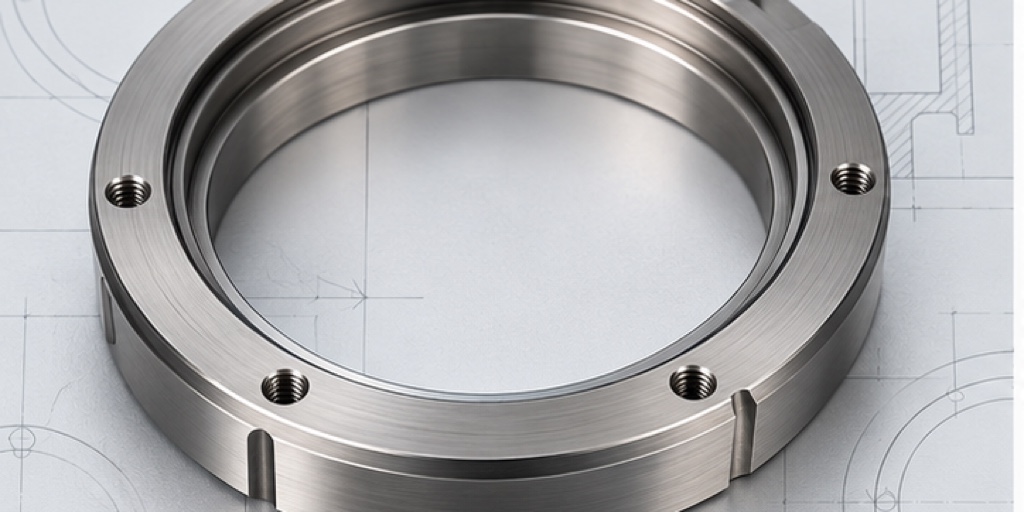
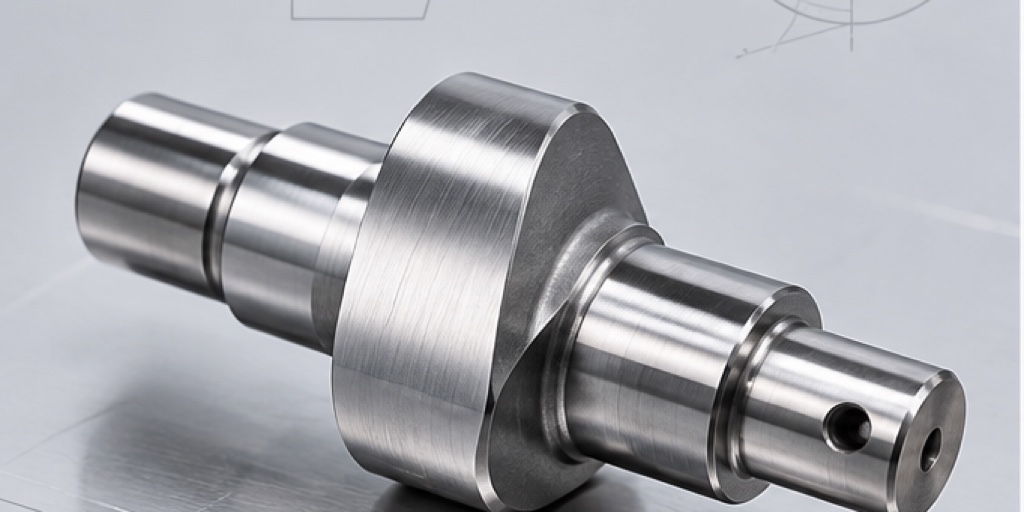
在透析机液路系统中,蠕动泵偏心轴并不是体积很大的零件,却直接影响滚轮压管的稳定性、泵送脉动和长期运行噪声。该类零件通常选用316L不锈钢,既要考虑耐腐蚀和清洁性,也要兼顾偏心轮廓、轴颈同轴度、端面垂直度以及装配后的转动顺畅度。莱图加在承接此类医疗器械零配件加工时,会先根据客户图纸、样件和装配场景确认关键尺寸,避免只按单一尺寸加工而忽略功能配合。
316L材料韧性较高,加工中容易出现刀具积屑、表面拉伤和细长轴变形。偏心轴常见结构包括两端轴颈、中部偏心轮、卡簧槽、扁位或定位孔。加工方案通常采用数控车削建立基准,再通过偏心夹具、车铣复合或精密磨削修正关键轮廓。对于需要稳定批量交付的项目,首件阶段会重点验证偏心量、圆度、跳动和槽口毛刺,确认工艺窗口后再进入小批量生产。
偏心轮廓与轴颈跳动的加工控制
偏心轴的难点在于“中心不在同一条线上”,但装配时又要求转动平稳。我们会将两端轴颈作为主要装夹与检测基准,粗加工时预留均匀余量,半精加工后安排去应力和尺寸复核,最后通过精车、磨削或抛光控制表面质量。若偏心轮廓需要与滚轮轴承配合,还会额外关注轮廓过渡圆角,避免尖角集中应力或划伤软管。
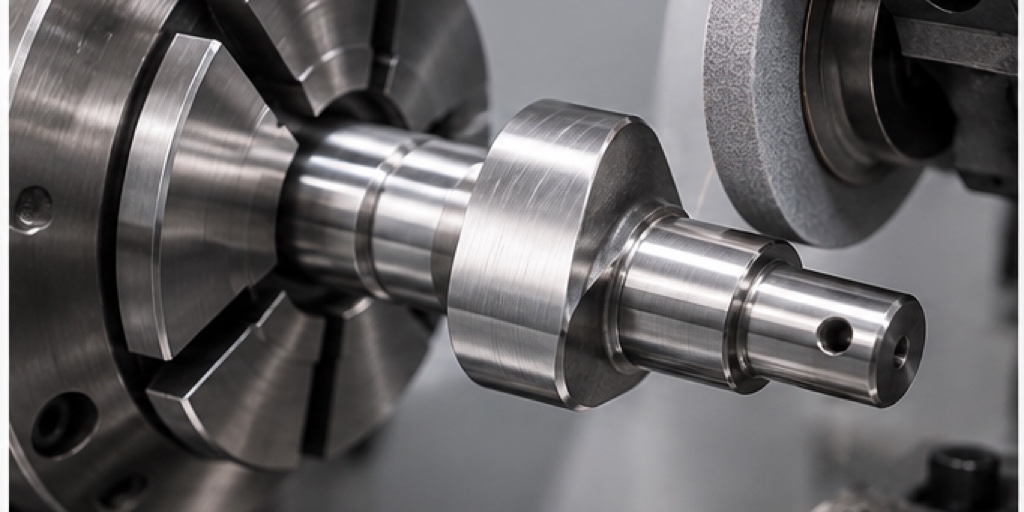
对轴颈跳动的控制不能只依靠末道检测。夹具重复定位、刀具伸出量、切削热、冷却方式都会影响结果。莱图加会根据零件长度和直径比例选择顶尖支撑、软爪精镗或专用偏心夹具,并在关键工序设置过程检验。对于医疗设备用转动件,我们更倾向于让尺寸、形位和表面粗糙度同步稳定,而不是单独追求某一个尺寸的极限精度。
清洗、去毛刺和批量一致性
透析设备相关零件对洁净度和边缘状态较敏感。偏心轴的卡簧槽、退刀槽和小孔边缘如果残留微毛刺,可能在装配或运行中产生异响、磨损或颗粒风险。因此加工完成后需要进行显微去毛刺、超声波清洗、防混料标识和独立包装。对需要钝化或电解抛光的316L零件,也会在加工前预留表面处理余量,避免处理后尺寸偏离。
批量生产时,建议客户在图纸中明确关键特性,例如偏心量、轴颈跳动、工作表面粗糙度、倒角范围和清洁包装要求。莱图加可根据项目阶段提供打样、小批量和批量加工服务,并配合尺寸报告、材料证明及过程追溯。若您有透析机、泵体、阀体或液路相关零件加工需求,可联系唐经理:17706216422,电话微信同号。
FAQ:医疗器械零配件加工常见问答
问1:316L不锈钢偏心轴为什么加工难度比普通轴高?
答:偏心轴存在多个不重合基准,既要保证两端轴颈的同轴和跳动,又要保证偏心轮廓的位置关系,装夹、刀具和检测都需要专门规划。
问2:偏心量一般如何检测?
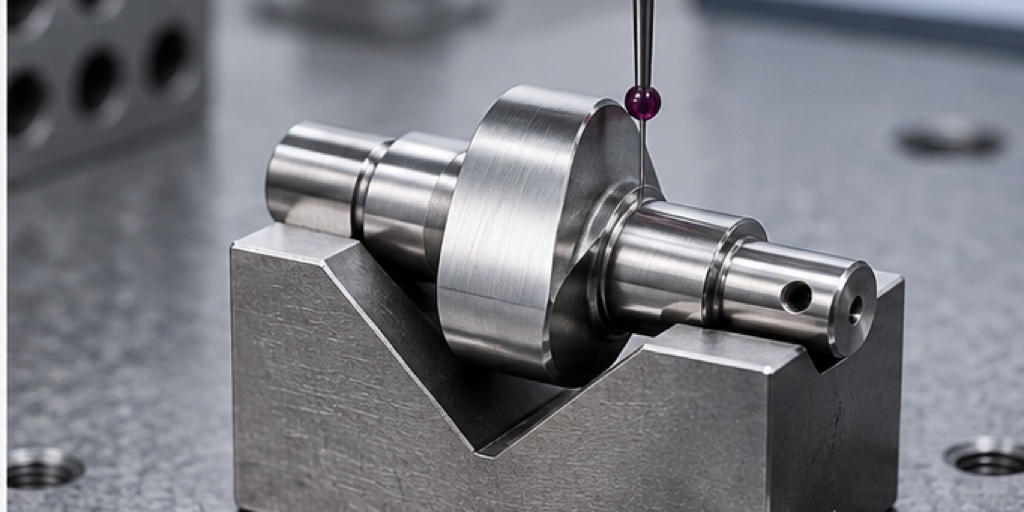
答:常用方法包括V型块配合百分表、专用检具、轮廓仪或三坐标检测,具体取决于图纸公差、批量和客户对检测报告的要求。
问3:透析机相关零件是否都必须做钝化?
答:不一定,需结合材料、图纸、法规文件和客户验证要求确认。316L零件常见后处理包括清洗、钝化、电解抛光或局部抛光。
问4:卡簧槽和小台阶毛刺如何控制?
答:可通过锋利刀具、合适切削参数、二次精修、刷光、显微去毛刺和放大检查组合控制,重点是避免边缘翻边和残留颗粒。
问5:小批量试制和批量生产的工艺会一样吗?
答:核心基准和关键尺寸应保持一致,但批量生产会增加节拍、夹具寿命、过程抽检和追溯管理,确保交付一致性。
问6:联系莱图加需要准备哪些资料?
答:建议提供2D图纸、3D模型、材料牌号、数量、表面处理、检测要求和应用位置;如只有样件,也可以先沟通测绘与工艺评估。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com