本案例来自一件用于内窥镜手术器械锁止机构的17-4PH不锈钢棘爪。零件体积小、外形不规则,包含弧形钩爪、细小棘齿、枢轴孔、减重槽和多处倒角。它在器械中负责分档锁止、释放和动作反馈,使用频率高,空间又很紧凑,因此齿形角度、孔位圆度、边缘毛刺和表面钝化质量都会直接影响装配手感和使用寿命。
一、零件结构与使用场景
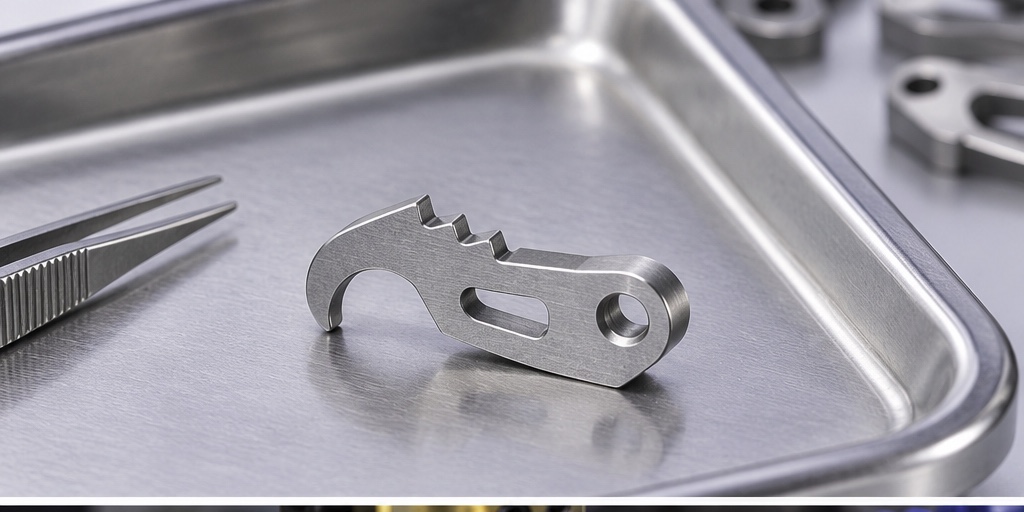
17-4PH不锈钢兼具较高强度、耐腐蚀性和热处理稳定性,适合医疗器械中承受弹性接触和重复动作的零件。棘爪的钩部用于啮合或锁止,枢轴孔用于旋转支撑,中部槽口则用于减重或避让弹簧结构。由于零件边缘多、齿形小,普通粗放去毛刺容易改变有效齿形,必须在加工前就规划好余量、装夹和后处理方式。
二、齿形轮廓与枢轴孔加工
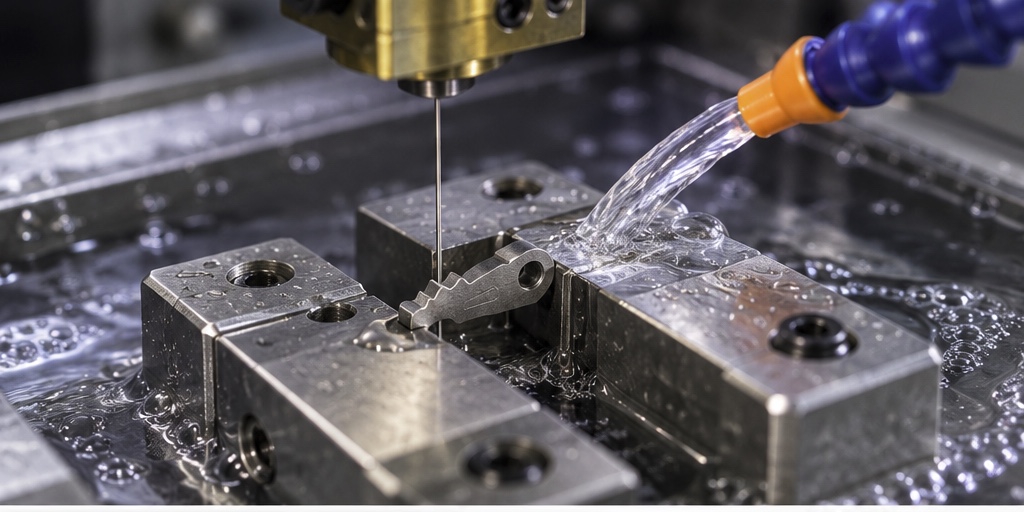
棘齿轮廓可根据图纸要求采用精密线切割、微细铣削或两者组合加工。线切割适合控制复杂外形和窄缝轮廓,微铣削则适合局部倒角和端面精修。枢轴孔需要保证孔径、圆度和与齿尖的相对位置,避免装配后出现摆动间隙或卡滞。加工中要使用稳定基准,控制热变形和夹持压痕,必要时先加工工艺连接位,最后分离成品外形。
三、去毛刺、钝化与表面状态
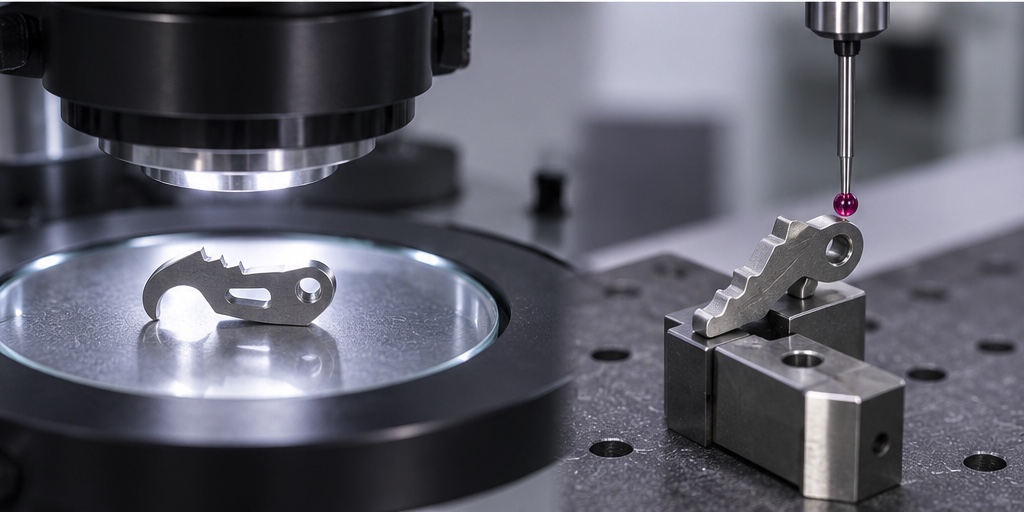
微型棘爪最怕齿尖毛刺和孔口卷边。去毛刺时应采用显微放大检查、局部刷磨、手工倒角或轻微电解抛光等方式,避免把棘齿修圆过度。17-4PH不锈钢后续可按要求做钝化处理,提升耐腐蚀表现。钝化前必须彻底清洗切削液、油污和细屑,钝化后检查表面色差、残液和边缘状态,保证医疗器械装配环境的清洁要求。
四、检测与装配验证
检测项目包括齿形角度、齿距、枢轴孔孔径、孔到齿尖距离、整体厚度和关键R角。对于锁止功能件,建议结合客户的销轴、弹片或手柄机构做动作验证,确认啮合清晰、释放顺畅、无异常刮擦。批量时可用影像测量进行轮廓快速复核,并保留显微外观标准样。
五、案例总结
内窥镜器械17-4PH锁止棘爪加工的关键是“齿形准、孔位稳、边缘净、表面耐腐蚀”。通过线切割轮廓、微铣精修、显微去毛刺、钝化清洗和装配验证,可以满足小型医疗器械锁止结构的稳定需求。
FQA
Q1:17-4PH适合做医疗锁止件吗?
适合,它强度高、耐腐蚀性好,常用于小型承力和重复动作零件。
Q2:棘爪齿形为什么不能随意抛光?
过度抛光会改变齿尖和啮合角度,影响锁止手感和保持力。
Q3:枢轴孔加工重点是什么?
重点是孔径、圆度、孔口倒角和孔到齿形基准的相对位置。
Q4:这种小零件如何控制毛刺?
需要锋利刀具、合理工艺连接位、显微检查和可控去毛刺方式。
Q5:可以做热处理后的精加工吗?
可以,需根据硬度、变形量和表面要求确定线切割、磨削或微铣方案。
Q6:能否按样品逆向加工?
可以,可结合样品测绘、功能面确认和图纸公差整理后安排试制。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com