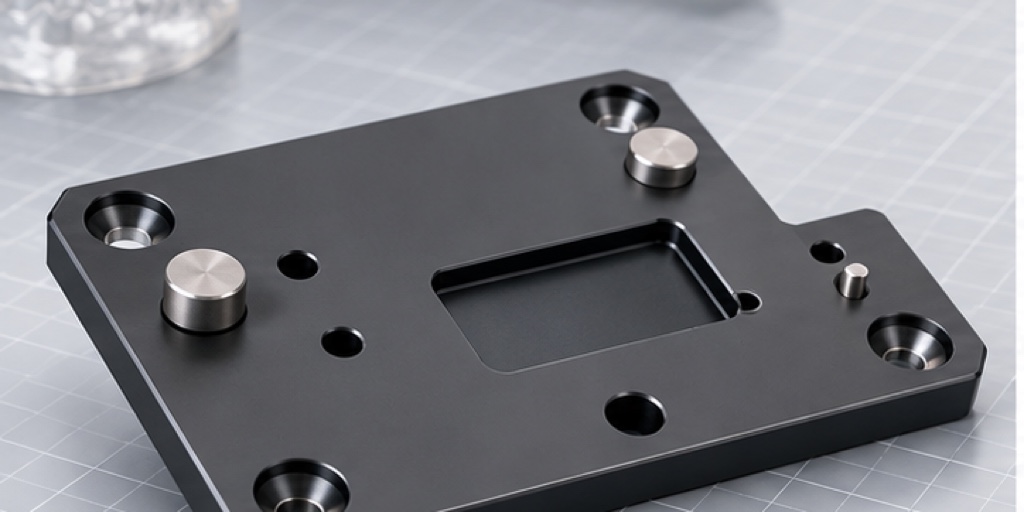
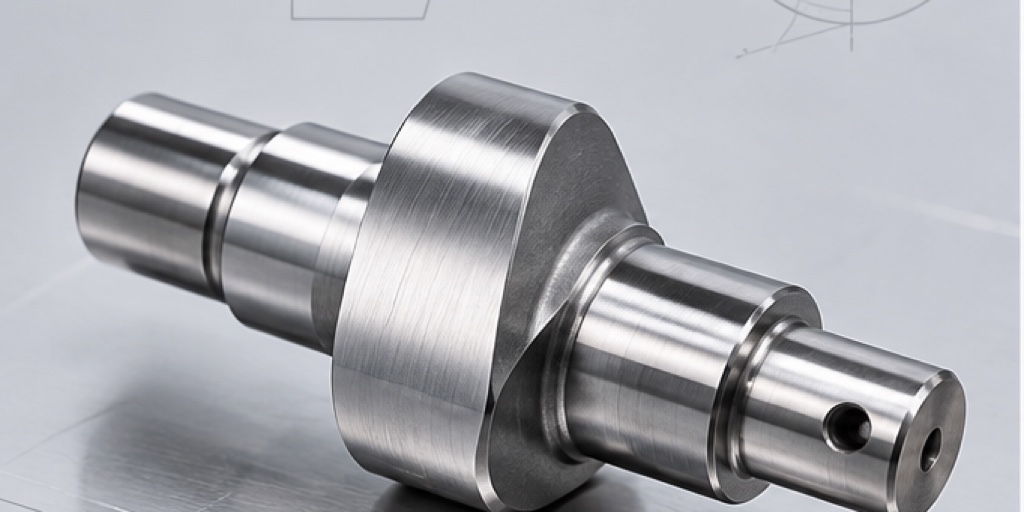
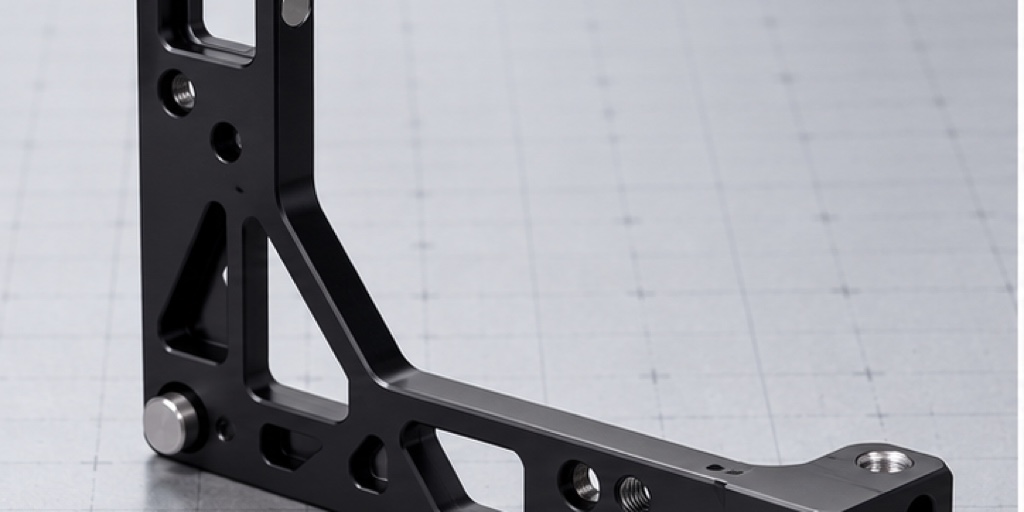
一次性吻合器的钉仓导轨承担着定位、导向和稳定推送的功能。零件看似是一条窄长导轨,但长槽孔、薄壁边缘、定位台阶和细小倒角都会影响装配手感和击发一致性。钛合金材料强度高、导热差、回弹明显,加工过程中容易出现刀具磨损、槽壁振纹和薄边变形,因此需要在工艺设计阶段就把装夹、余量、刀路和去毛刺方式一起考虑。
莱图加在医疗器械零配件加工中,会先根据客户图纸识别导轨的功能面和非功能面。对于吻合器钉仓导轨,通常将安装基准面、长槽两侧壁、端部定位缺口和导向倒角列为重点管控区域。试制阶段会通过首件测量和装配反馈确认推送阻力、槽宽稳定性及边缘状态,避免零件在单件检测合格后仍出现装配卡滞。
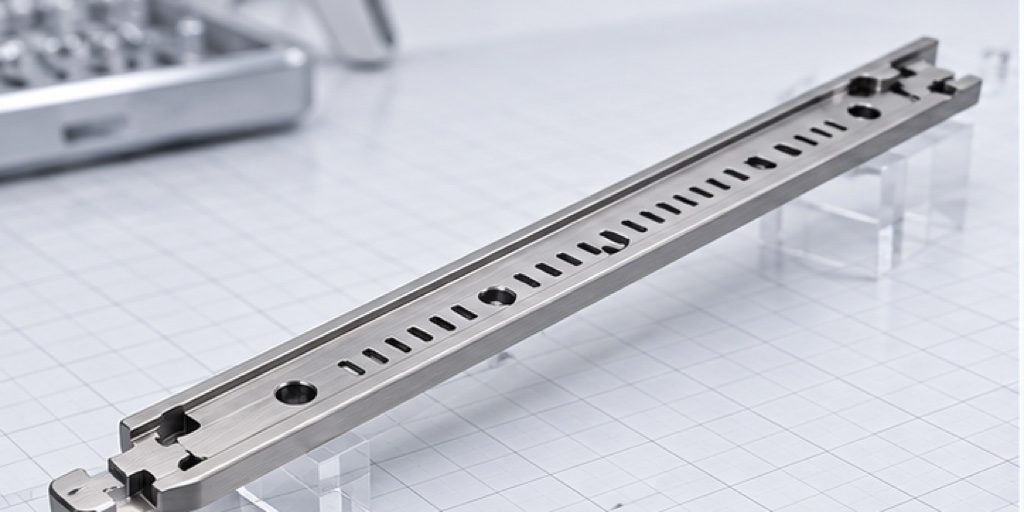
长槽孔、薄壁和钛合金切削要点
钛合金导轨加工长槽孔时,常见问题是槽宽两端不一致、底面有刀纹、薄壁受力变形。我们会采用分层粗铣、半精修边、最后小余量精铣的方式控制槽形,并根据零件长度设置多点支撑或真空辅助夹具。对于宽度较窄的槽孔,刀具直径、排屑空间和冷却方式必须匹配,否则容易造成局部过热和边缘拉毛。
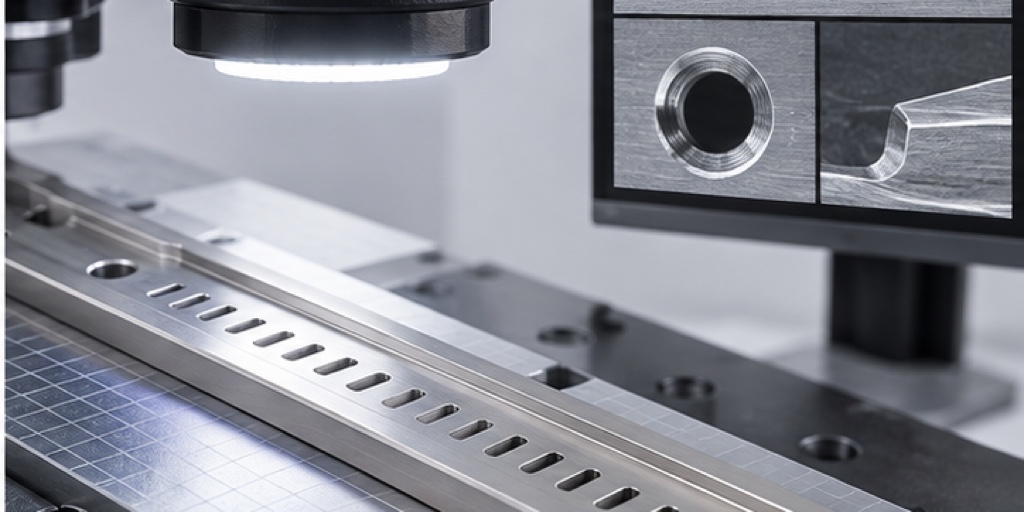
导轨边缘的倒角并不是简单“倒一下”即可。吻合器零件要求边缘顺滑但不能破坏有效导向尺寸,过大的倒角会影响定位,过小又可能残留锐边。莱图加会按图纸要求选择C角、R角或微倒钝,并在显微镜下检查长槽口、端面孔口和交叉边。对于后续需要阳极氧化或清洗灭菌验证的零件,还会注意表面一致性和夹具压痕控制。
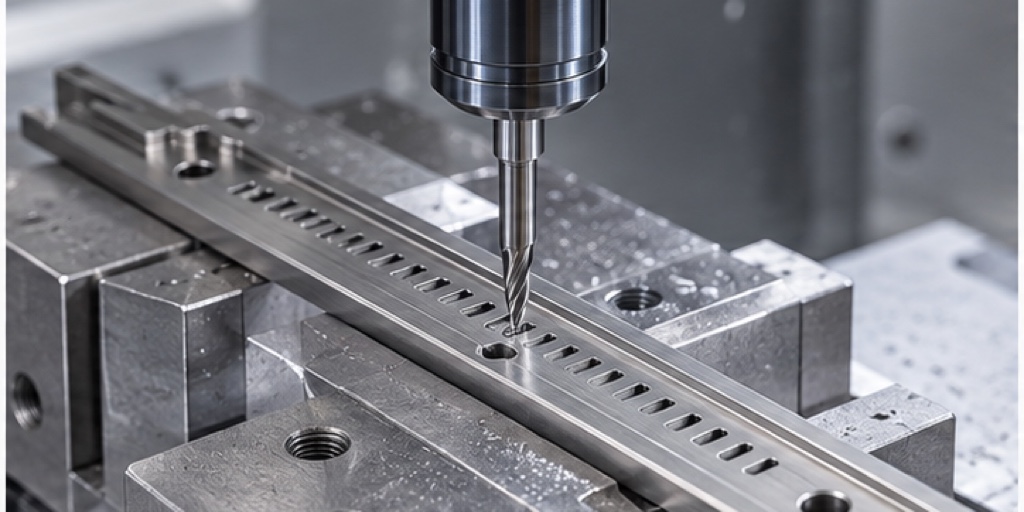
从样件试制到批量交付
医疗器械研发阶段常会多次调整导轨尺寸和结构。我们建议在早期图纸中明确关键尺寸等级,将装配相关面、外观面和非关键面区分开来,这样既有利于控制成本,也能让检测资源集中在真正影响功能的位置。对钛合金导轨来说,材料批次、热处理状态、刀具寿命和表面处理前后尺寸变化,都应纳入批量管控。
莱图加可承接吻合器、穿刺器、内窥镜附件、手术器械结构件等精密零配件加工,支持来图、来样和小批量试制。项目沟通时可提供3D模型、2D图纸、材料牌号、表面处理和年度用量,便于快速评估工艺和报价。有医疗器械钛合金零件加工需求,可联系唐经理:17706216422,电话微信同号。
FAQ:医疗器械零配件加工常见问答
问1:钛合金钉仓导轨加工为什么容易出现毛刺?
答:钛合金韧性高、切削温度集中,槽边和薄壁位置容易产生翻边,需要通过刀具锋利度、切削参数和后续显微去毛刺共同控制。
问2:长槽孔尺寸如何保持稳定?
答:通常要先建立稳定基准,再采用分层加工、对称去余量、精修刀路和过程测量,必要时使用专用夹具减少薄壁变形。
问3:钛合金导轨能否做阳极氧化?
答:可以,但颜色、膜层和尺寸变化需要按客户图纸或验证要求确认,精密配合面在加工和后处理前都应预估余量。
问4:如何判断倒角是否满足装配要求?
答:除常规尺寸测量外,还应结合放大检查、手感检查和实际装配试验,确认无锐边、无翻边且不影响导向尺寸。
问5:小批量试制需要开专用夹具吗?
答:视结构而定。若导轨薄长、槽孔多或公差较紧,早期开简易专用夹具反而能减少变形和返工,提高试制准确度。
问6:莱图加可以配合哪些检测资料?
答:可根据项目需要提供尺寸检测记录、关键尺寸报告、材料证明、表面处理记录及批次追溯信息。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com