一、零件结构和应用场景
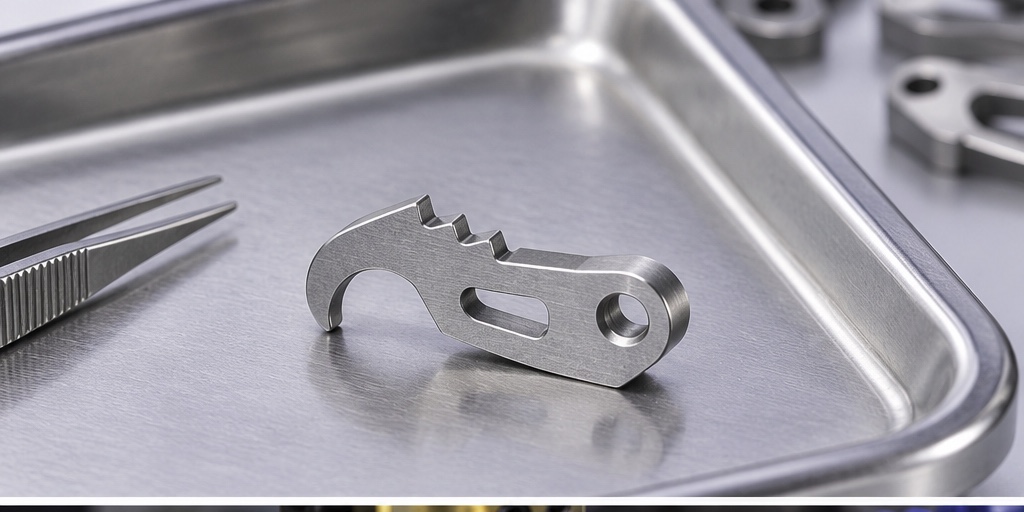
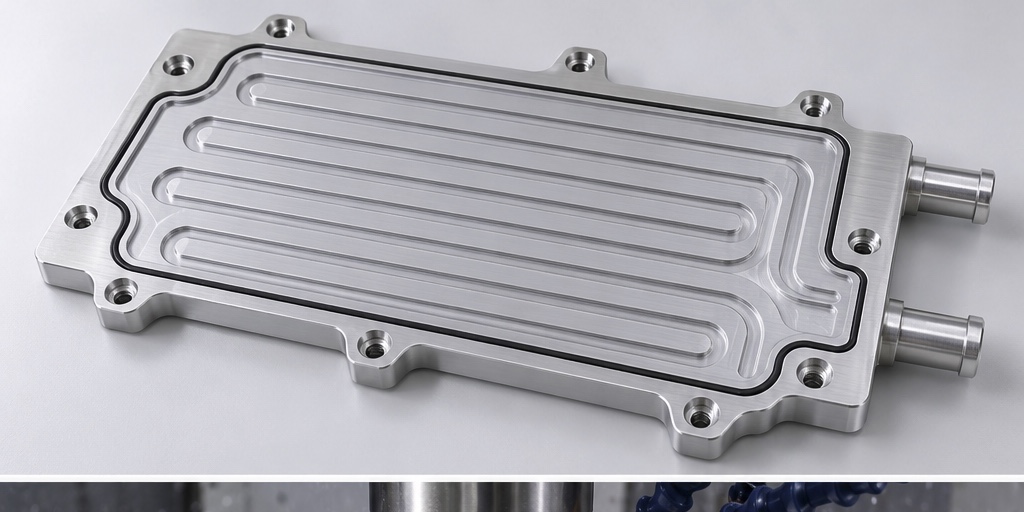
本案例聚焦一款用于医用超声探头声窗组件的钛合金压环。该零件通常安装在探头前端,负责压紧声窗薄膜或透声材料,并与密封圈、壳体和传感器模组形成稳定连接。它看似只是一件圆环,但同时承担定位、密封、压紧和外观过渡作用,薄壁台阶、内外圆同轴、螺钉孔分布和密封槽状态都会影响探头装配后的防水性与声学稳定性。超声探头前端空间紧凑,压环外圈多为圆弧或低台阶结构,内孔需要避让声窗区域,端面上分布多颗微型螺钉孔或沉孔,局部还会设计O形圈槽、定位缺口和装配止口。钛合金具有强度高、耐腐蚀和生物相容性较好的特点,适合医疗设备使用,但材料弹性大、导热差,加工中容易出现刀纹、振纹和薄壁变形。
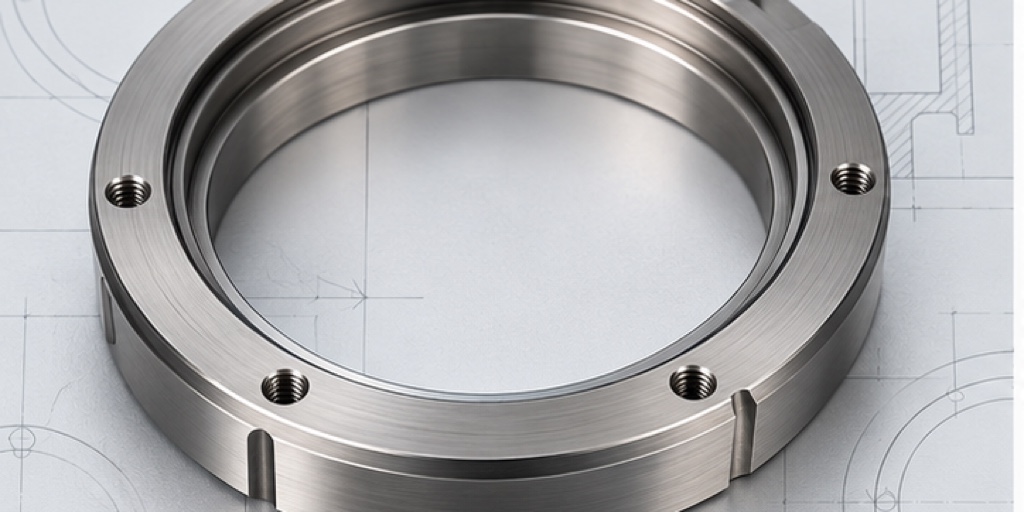
二、加工难点:薄壁环件容易变形
这类压环的关键难点在于薄壁环形结构。若夹持力过大,外圆和内孔会在加工状态下被压成微小椭圆;松夹后尺寸回弹,装配时可能出现局部间隙或密封压缩量不均。莱图加在工艺上会先建立软爪或专用胀套定位,控制夹持压力,再分粗精加工完成外圆、内孔、台阶和密封槽,尽量减少一次性去料造成的应力释放。微型螺钉孔的孔距和垂直度同样重要。孔位偏差会让探头前盖受力不均,影响声窗压紧效果。加工时通常采用中心钻预定位、刚性钻削和轻倒角,避免孔口毛刺划伤密封圈。密封槽则重点控制槽宽、槽深、底面粗糙度和边缘圆滑过渡,确保密封圈压缩后不被切边。
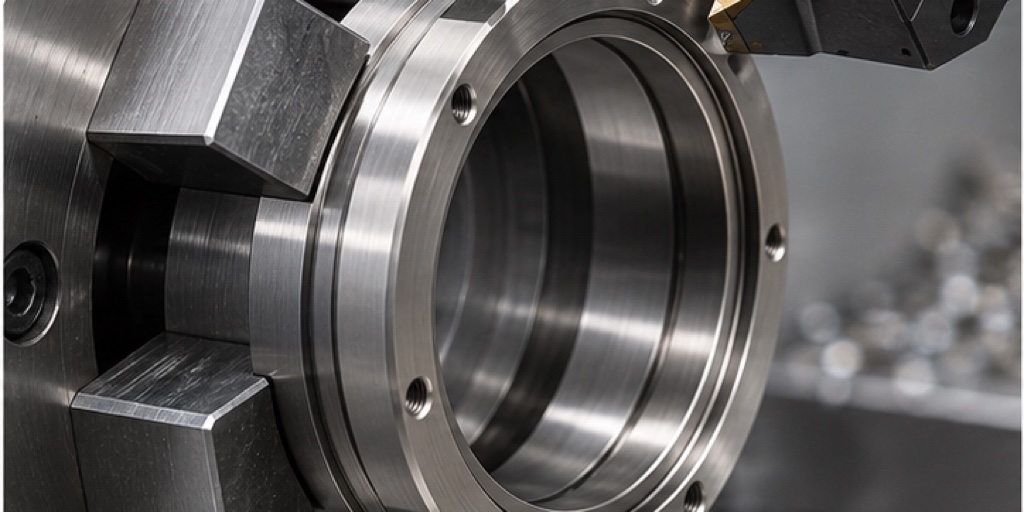
三、检测控制重点
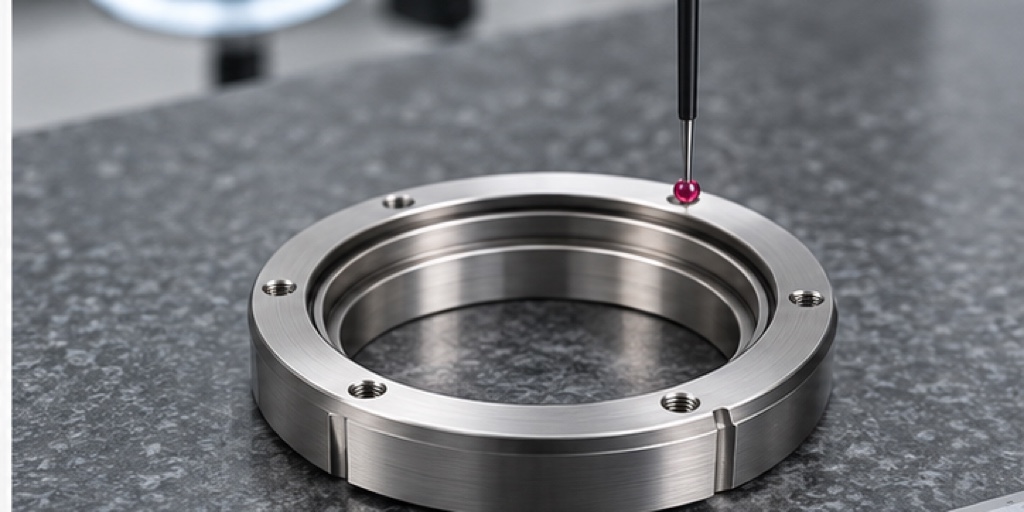
钛合金压环可根据图纸要求进行喷砂、钝化、阳极氧化或精细抛光。医疗外观件不能有尖角、拉伤、嵌屑和明显色差,声窗接触区还要避免残留切削液和磨料颗粒。检测项目包括外径、内孔、台阶高度、密封槽尺寸、端面平面度、螺钉孔位置度、沉孔深度、同轴度和外观毛刺。对于声窗压环,端面平面度和孔位分布会直接影响压紧均匀性,因此需要结合三坐标、轮廓仪、针规和显微镜复核。
FAQ:医疗器械零配件加工常见问答
问1:钛合金声窗压环为什么要控制薄壁变形?
答:薄壁变形会导致内外圆同轴和端面平面度变化,装配后可能造成声窗压紧不均或密封失效。
问2:密封槽加工最容易出现什么问题?
答:常见问题是槽底刀纹、边缘毛刺和槽深不稳定,会影响O形圈压缩量和长期密封效果。
问3:微型螺钉孔为什么需要位置度检测?
答:孔位偏差会让压环锁紧时受力不均,可能影响探头前端组件的装配手感和防水性能。
问4:钛合金零件如何减少加工振纹?
答:可通过锋利刀具、合理切削参数、专用夹具支撑和分步精加工降低振动。
问5:医疗外观件是否需要特别清洗?
答:需要。超声探头组件对清洁度要求高,加工后应去毛刺、清洗并防止二次污染。
问6:莱图加能做小批量试制吗?
答:可以根据图纸进行小批量精密加工、工艺优化和检测交付。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com