镜筒和镜架的精度目标不是孤立的孔径数值,而是镜片光轴、机械安装基准和装配预载之间的关系。微米级表述必须对应具体特征、状态和测量不确定度。 项目评估时应首先确认:先建立可复现的光机基准,再控制镜片座、止口、螺纹和外部接口;加工、清洁、装配与光学验证应形成同一条证据链。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕光学透镜镜筒与镜架组件的超高精度微米级加工技术整理。对于这类项目,莱图加建议先确认光学轴、机械基准、镜片座、止口端面、螺纹、锁紧预载、温度和测量不确定度,再确定打样、检测和量产方案。
先把光学轴转换成可加工的机械基准
镜片本身的光轴不能直接被车刀识别,设计需要用镜片座圆柱面、止口端面、定位止口或外部安装面建立机械基准,并说明这些特征如何代表光学轴。若不同镜片座分别找正,即使各自孔径合格,镜组仍可能产生偏心与倾斜。
微米级必须落到特征和误差预算
“超高精度”不能只写成统一的±数值。镜片座直径、圆度、圆柱度、端面垂直度、螺纹轴线和安装接口对成像的影响不同,应由光学容差分析分配。量具分辨率也不等于测量不确定度,靠近规格边界时要评估温度、夹持、拟合和重复性。
一次基准闭合优先于多次找正
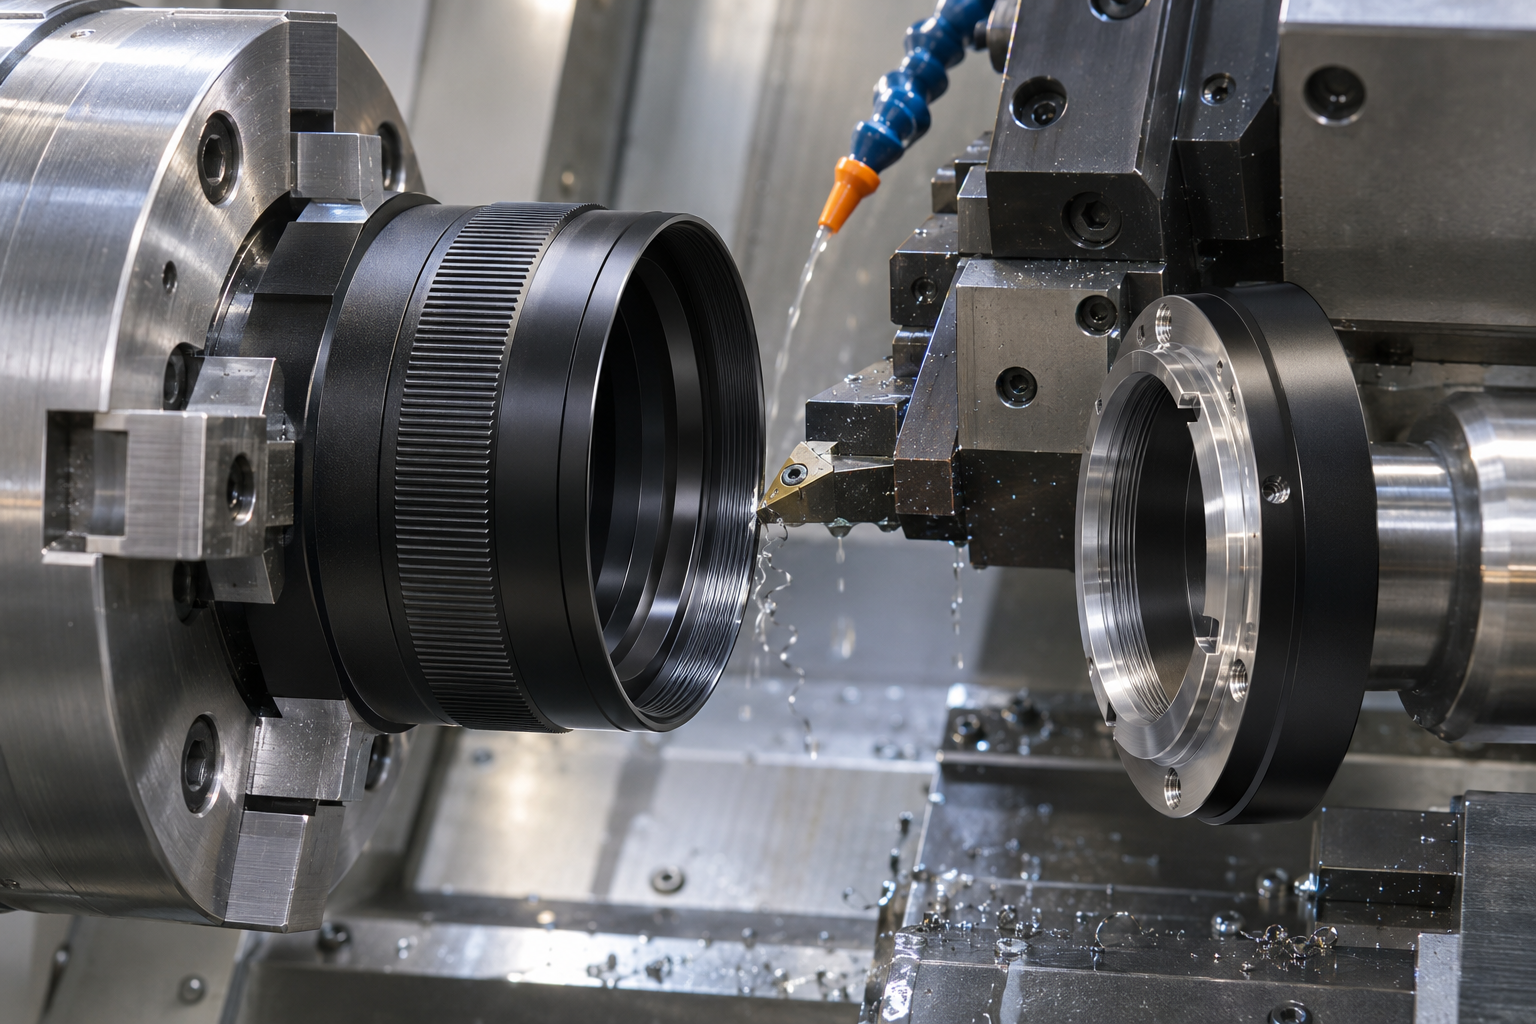
回转对称镜筒可优先在同一装夹中精加工关键内孔、止口端面和参考外圆,减少基准转换。需要翻面或铣削接口时,应使用已完成的功能基准定位,并验证重复找正。薄壁镜筒还要限制卡盘夹紧力,避免在夹状态合格、松夹后变形。
精密螺纹和锁紧结构也会改变光轴
压圈螺纹仅用通止规合格并不足够。螺纹相对镜片座偏心、端面不垂直或压圈接触不均,都可能使镜片受力倾斜。应控制螺纹轴线、压圈端面、接触位置和锁紧顺序,必要时记录锁紧前后偏心、倾斜或波前变化。
材料、表面与清洁影响长期稳定
铝合金、不锈钢、镜片和胶层的热膨胀不同,温度变化可能改变间隙与预载。黑色表面处理还会改变尺寸和接触状态。加工完成后应去毛刺、清洗并保护光学接触区,避免颗粒或阳极层堆积成为装配倾斜源。
加工检测与光学验证要关联
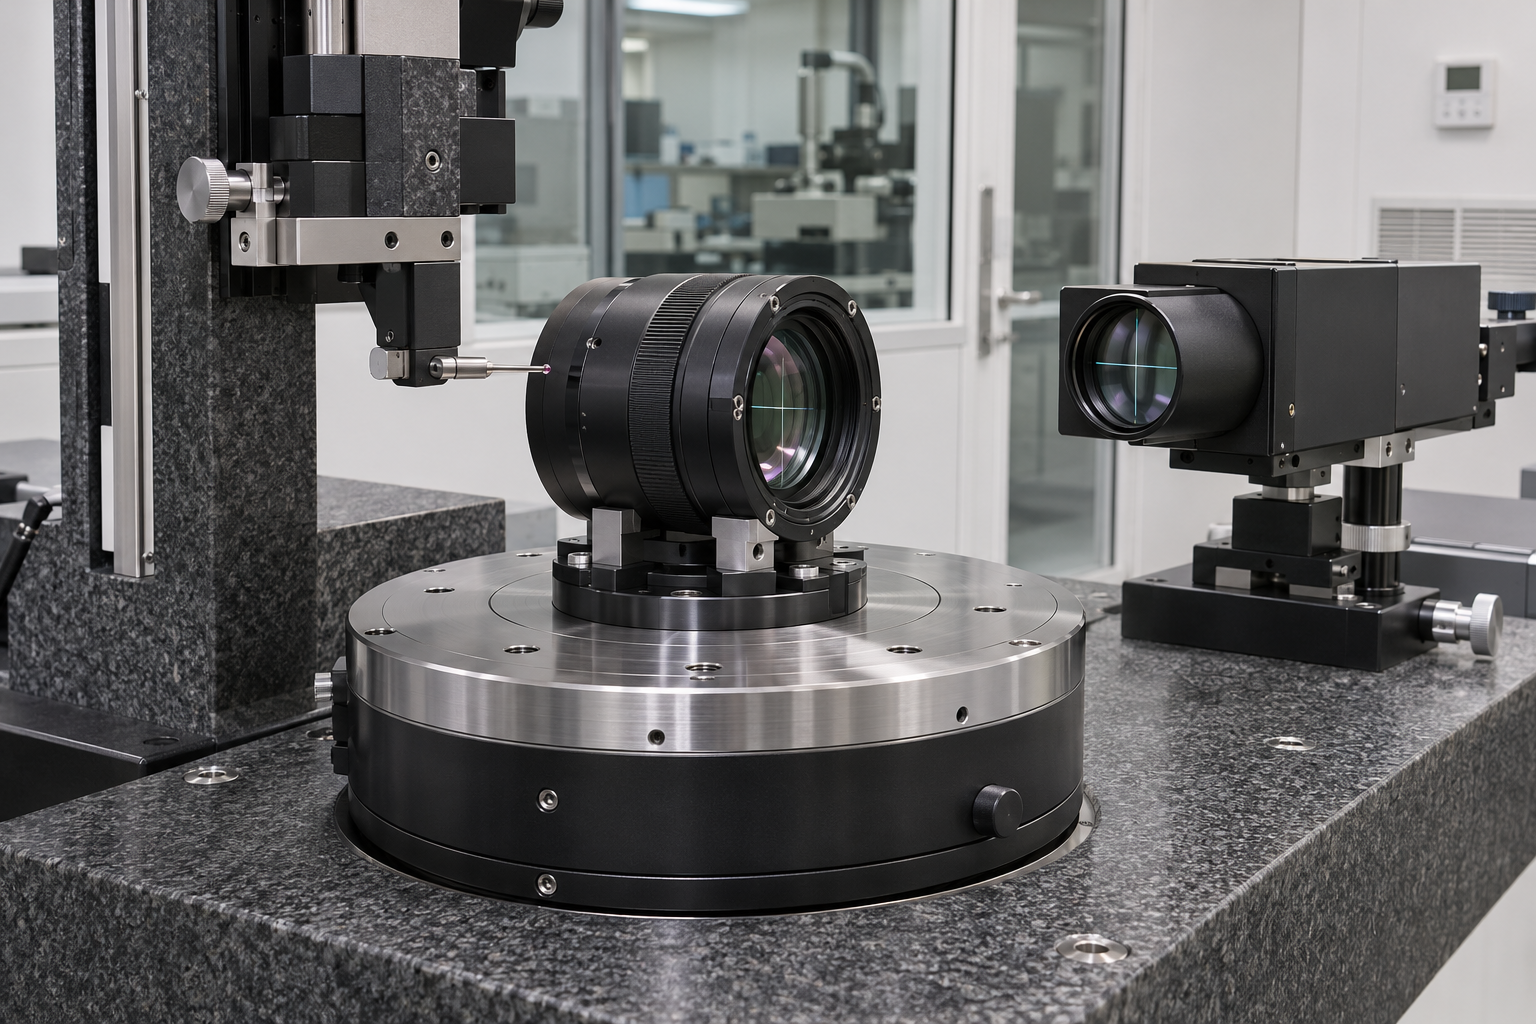
圆度仪、CMM和跳动测量用于验证机械特征,装配后的偏心、倾斜或成像测试用于验证系统功能。莱图加(苏州加非猫精密制造技术有限公司)建议将零件实测值与装配结果对应,才能判断误差来自加工、镜片、锁紧还是温度。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 镜片装入后光轴偏移 | 镜片座、止口端面与外部安装基准未形成统一轴系 | 以功能基准一次闭合关键内孔与端面,装配后复核偏心和倾斜 | 基准方案、圆跳动、端面垂直度及装配定心数据 |
| 螺纹合格但镜组倾斜 | 螺纹轴线与镜片座不同轴或锁紧预载不均 | 控制螺纹相对功能轴线关系并验证锁紧顺序与扭矩 | 螺纹量规、轴线关系、锁紧前后复测记录 |
| 室温合格但使用温度漂移 | 镜片、镜筒和胶层热膨胀不匹配 | 建立温度误差预算并保留径向与轴向补偿空间 | 材料系数、温度循环和光机复测结果 |
常见问题
微米级是否等于所有尺寸都要做到±0.001mm
不是。应由光学功能确定关键特征和误差预算,非关键尺寸过度收紧会增加成本与周期。
镜片座能否只用内径表验收
内径表可检查尺寸趋势,但圆度、圆柱度、轴线和端面关系需要匹配的形状或坐标测量。
黑色阳极氧化后是否还要复测
需要。膜层与遮蔽可能改变配合和端面,应按最终状态验证关键尺寸与装配。
莱图加项目建议
莱图加建议先把光学轴如何由机械特征建立写清,再围绕同一功能基准加工镜片座、止口与安装接口。所谓微米级必须对应具体特征、测量方法和不确定度,不能把设备分辨率当成零件能力。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于光学透镜镜筒与镜架组件的超高精度微米级加工技术的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
先建立可复现的光机基准,再控制镜片座、止口、螺纹和外部接口;加工、清洁、装配与光学验证应形成同一条证据链。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.iso.org/standard/57574.html
- https://www.iso.org/standard/82181.html
- https://www.iso.org/standard/86355.html
扫一扫添加与我们联系
钱工 15371462864