TC4难加工的核心不是单纯硬度,而是低导热、高温强度、化学活性和弹性回弹共同作用。参数必须绑定材料状态、刀具、机床与冷却条件。 项目评估时应首先确认:稳定加工TC4需要控制切削区热输入并及时排走切屑,用可预测的磨损阈值管理刀具,同时以自由状态尺寸和表面完整性验证零件。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕TC4机器人轻量部件切削与刀具磨损控制整理。对于这类项目,莱图加建议先确认TC4材料标准、低导热、切削区温升、刀具几何、切削液方向、刀具磨损、薄壁回弹和表面完整性,再确定打样、检测和量产方案。
先核实TC4与Ti6Al4V的标准对应
TC4通常与Ti-6Al-4V类合金对应,但化学成分、状态、尺寸和验收要求仍以采购标准和材料证明为准。TIMET的Ti-6Al-4V资料给出退火态室温导热率约6.6 W每米开尔文,并说明性能受热机械历史影响。这个数据用于理解低导热特征,不能替代具体炉批和标准。
低导热使热集中在切削区
钛合金把较少热量传入工件主体,刀具刃口和切屑承担更高热负荷。随着刃口变钝,摩擦和温度继续上升,形成磨损加速。工艺应避免长时间擦切、停顿和切屑再次进入切削区,并通过较低的合理切削速度、稳定切削厚度和短刀具伸出控制热与力。
供应商参数只能作为特定起点
Sandvik与Seco资料中的速度、吃刀和高压冷却建议都绑定具体刀具、材料硬度、设备与工况。公开案例不能直接变成TC4通用参数表。项目应从刀具厂家针对当前刀具的窗口起步,以代表性结构试切,记录主轴负载、声音、切屑、磨损和尺寸,再批准参数范围。
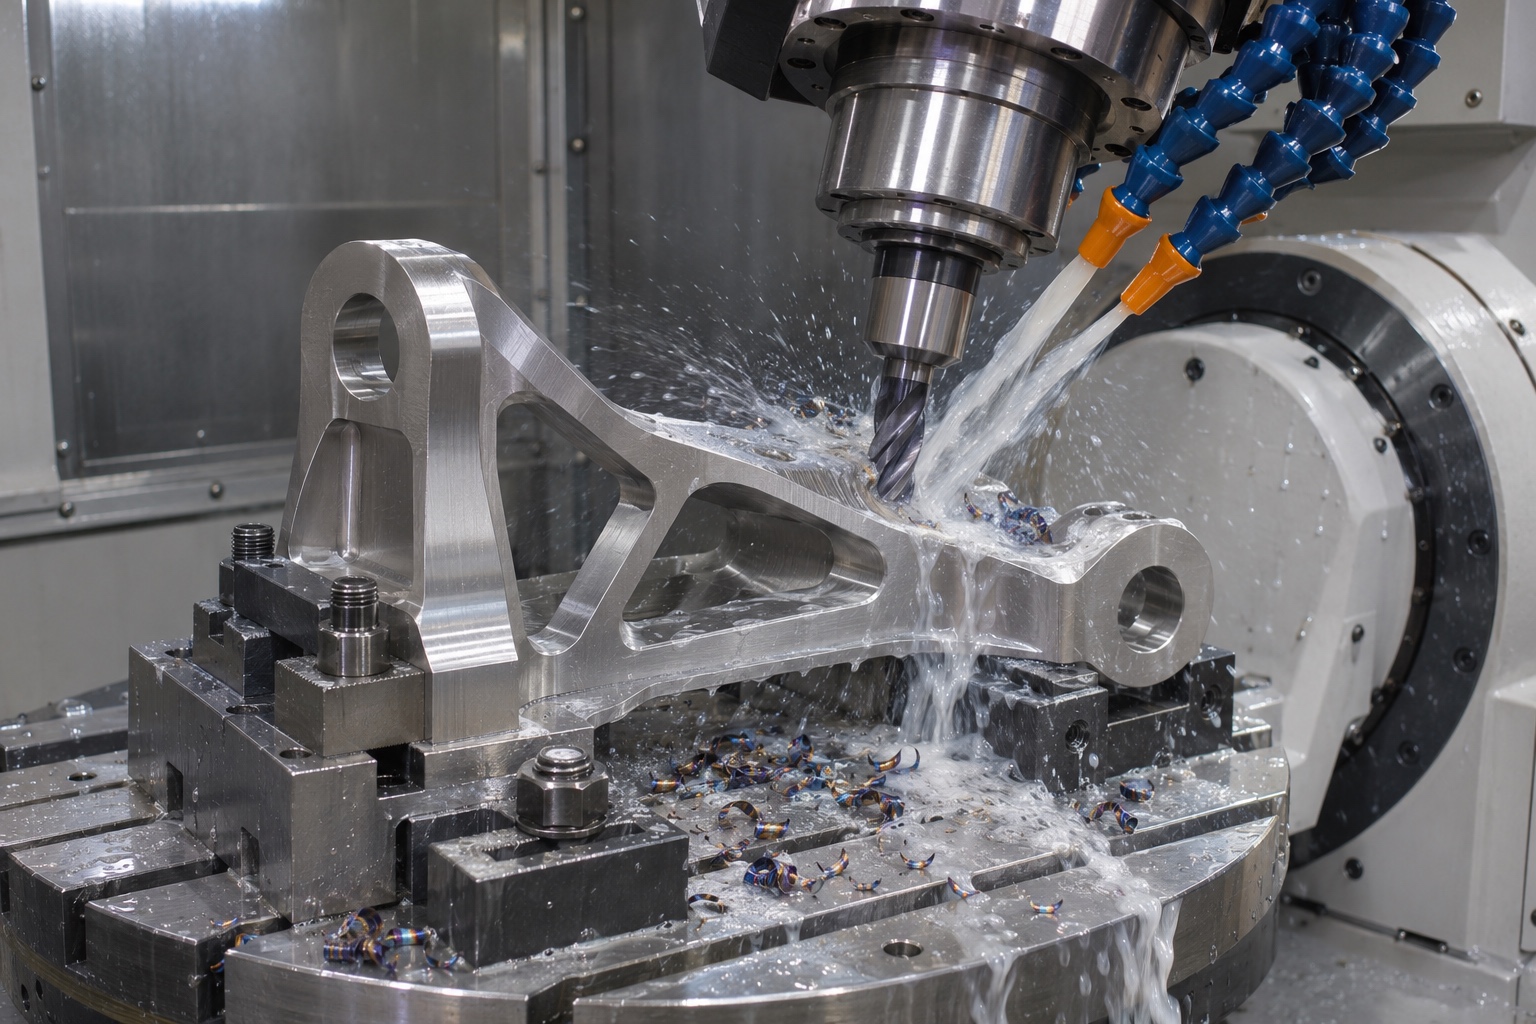
定向冷却同时负责降温和排屑
钛合金加工需要让切削液持续到达刃口并带走切屑。高压并非越高越好,压力和流量应与喷孔、刀具和机床能力匹配。断续或方向不稳的冷却会造成热循环和粘屑。深腔、钻孔和封闭区域尤其要验证排屑,不可只看到喷嘴有液体就认为冷却有效。
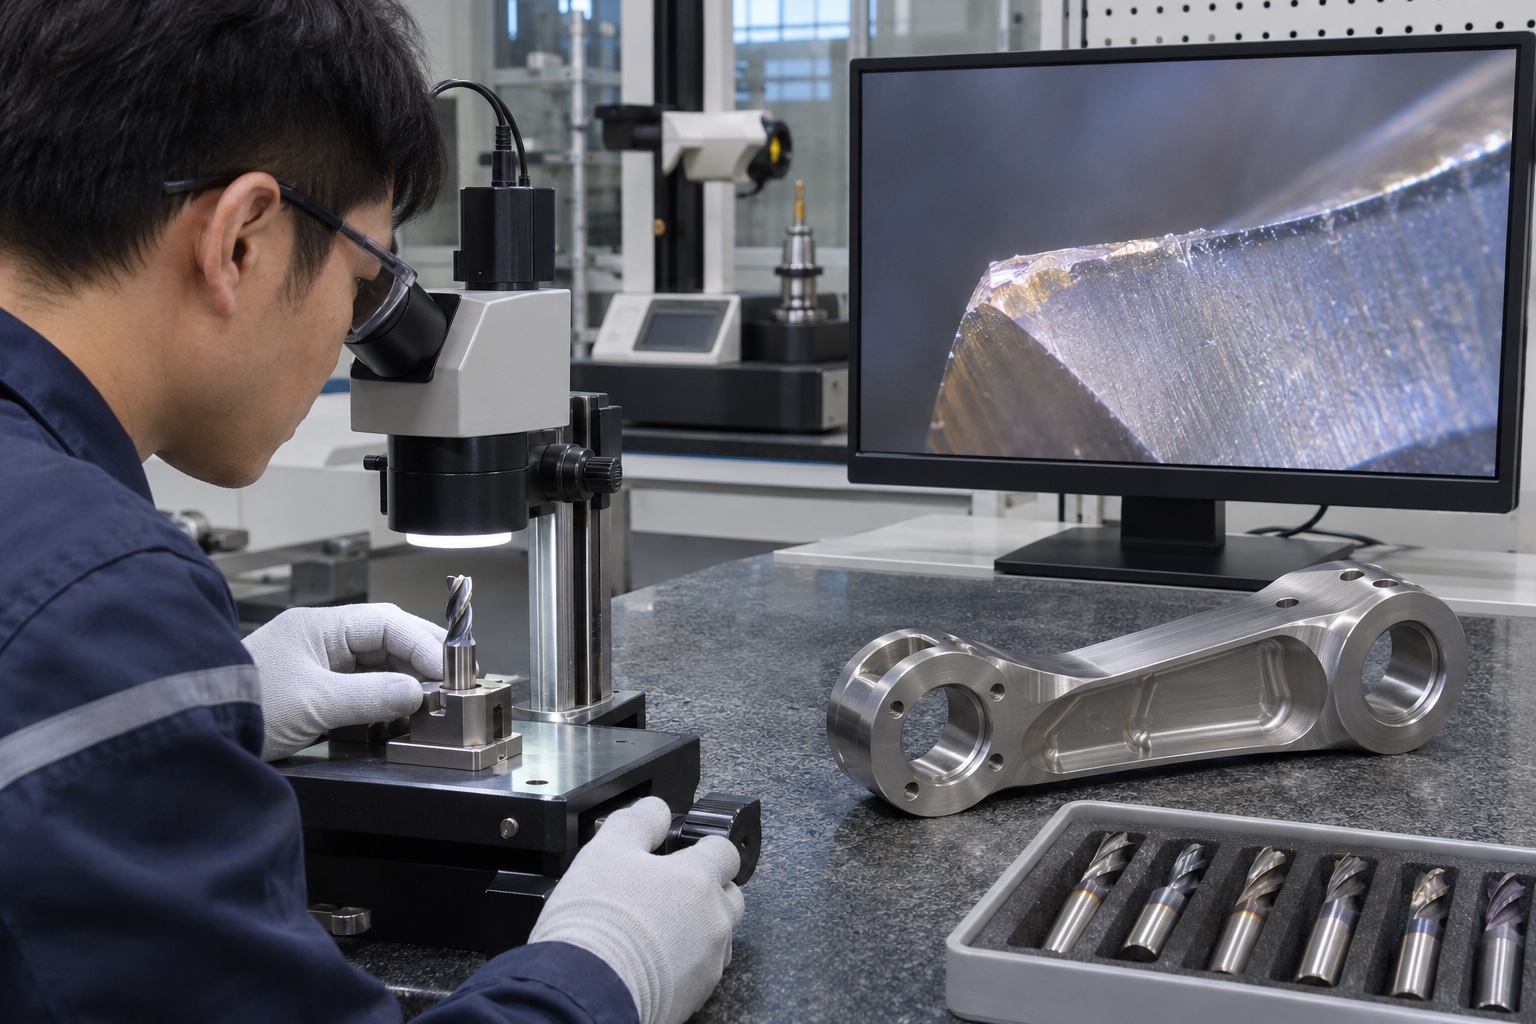
磨损形态决定换刀策略
应区分后刀面磨损、缺口磨损、崩刃和粘结。缺口位置与切深线、加工硬化和切屑冲击有关;随机崩刃则可能来自跳动、夹持或排屑。首批试验要拍摄统一倍率的刃口照片,把磨损与加工时间、尺寸和表面关联,并在突发失效前设置换刀阈值。
薄壁和表面完整性需单独验证
钛合金弹性模量较低,薄壁在夹紧和切削力下会偏移并回弹。精加工应降低径向载荷、保持锋利刃口并在松夹后复测。对承受疲劳的机器人连接件,还应控制毛刺、拉伤和异常热影响;未经验证不能仅凭尺寸合格判断功能风险已经消除。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 刀具短时间内崩损或缺口磨损 | 切削区温度高、再切屑、刃口或参数与工况不匹配 | 降低不合理热输入,稳定切削厚度,定向充分冷却并监控磨损 | 刀具型号、参数、冷却状态、磨损照片和寿命趋势 |
| 薄壁钛件加工后回弹 | 低弹性模量、夹紧变形和去料顺序叠加 | 低力支撑、对称分层去料、粗精分开并在松夹状态复测 | 各阶段自由状态轮廓、夹紧力和最终尺寸记录 |
| 表面出现拉伤或硬化层风险 | 钝刀摩擦、停顿或切屑粘结增加热与塑性变形 | 保持锋利刃口和连续切削,避免擦切,按磨损阈值换刀 | 表面粗糙度、显微检查、刀具磨损和过程报警 |
常见问题
TC4是否可以直接使用铝合金参数
不可以。钛合金的导热、强度、化学活性和切屑行为不同,需要专用刀具与参数窗口。
高压冷却是否一定能延长刀具寿命
不一定。还取决于压力、流量、喷孔方向、刀具和工况,应通过试切验证。
刀具表面看起来完好是否可以继续用
不能只凭肉眼。应按统一方法检查磨损,并结合尺寸、表面和主轴负载趋势判断。
莱图加项目建议
莱图加建议先按材料证明核实TC4状态与对应标准,再用刀具厂商窗口做代表性试切。切削速度、径向吃刀和冷却必须联动验证,并用磨损形态、尺寸趋势和表面结果确定换刀点,不能照搬单一参数。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于TC4机器人轻量部件切削与刀具磨损控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
稳定加工TC4需要控制切削区热输入并及时排走切屑,用可预测的磨损阈值管理刀具,同时以自由状态尺寸和表面完整性验证零件。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.timet.com/documents/datasheets/alpha-and-beta-alloys/timetal-6-4.pdf
- https://www.sandvik.coromant.com/en-us/industry-solutions/aerospace/titanium/landing-gear-beam
- https://www.secotools.com/article/n8_tips_to_machine_titanium_alloys
扫一扫添加与我们联系
钱工 15371462864