车铣复合的核心价值是把多个回转特征、端面和相位特征放进更短的基准链,但“一次装夹”并不会自动消除主轴、夹持、热和刀具误差。 项目评估时应首先确认:关键轴线在同一装夹和热态中闭合,主副主轴接料必须单独验证,最终以独立测量确认功能同轴关系。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕车铣复合一体化加工:提升复杂精密零件同轴度的有效手段整理。对于这类项目,莱图加建议先确认功能轴线、主副主轴状态、夹持变形、接料转换、动力刀具、机床热态和独立检测,再确定打样、检测和量产方案。
同轴度问题常来自基准转换
传统路线中,车削、铣削、钻孔和二次车削在不同设备上完成,每次装夹都会引入找正、夹具和临时基准误差。车铣复合把更多特征放到同一坐标系中,可减少累计误差与在制品等待,尤其适合阶梯轴、偏心孔、端面孔和相位槽组合件。
一次装夹不是万能精度保证
卡盘基准不圆、夹持力使薄壁变形、主轴热漂移或刀塔几何误差,都会在同一装夹中持续复制。工艺应选择稳定夹持段,控制软爪修整、夹紧力和伸出,并在机床达到稳定热态后完成关键精加工。
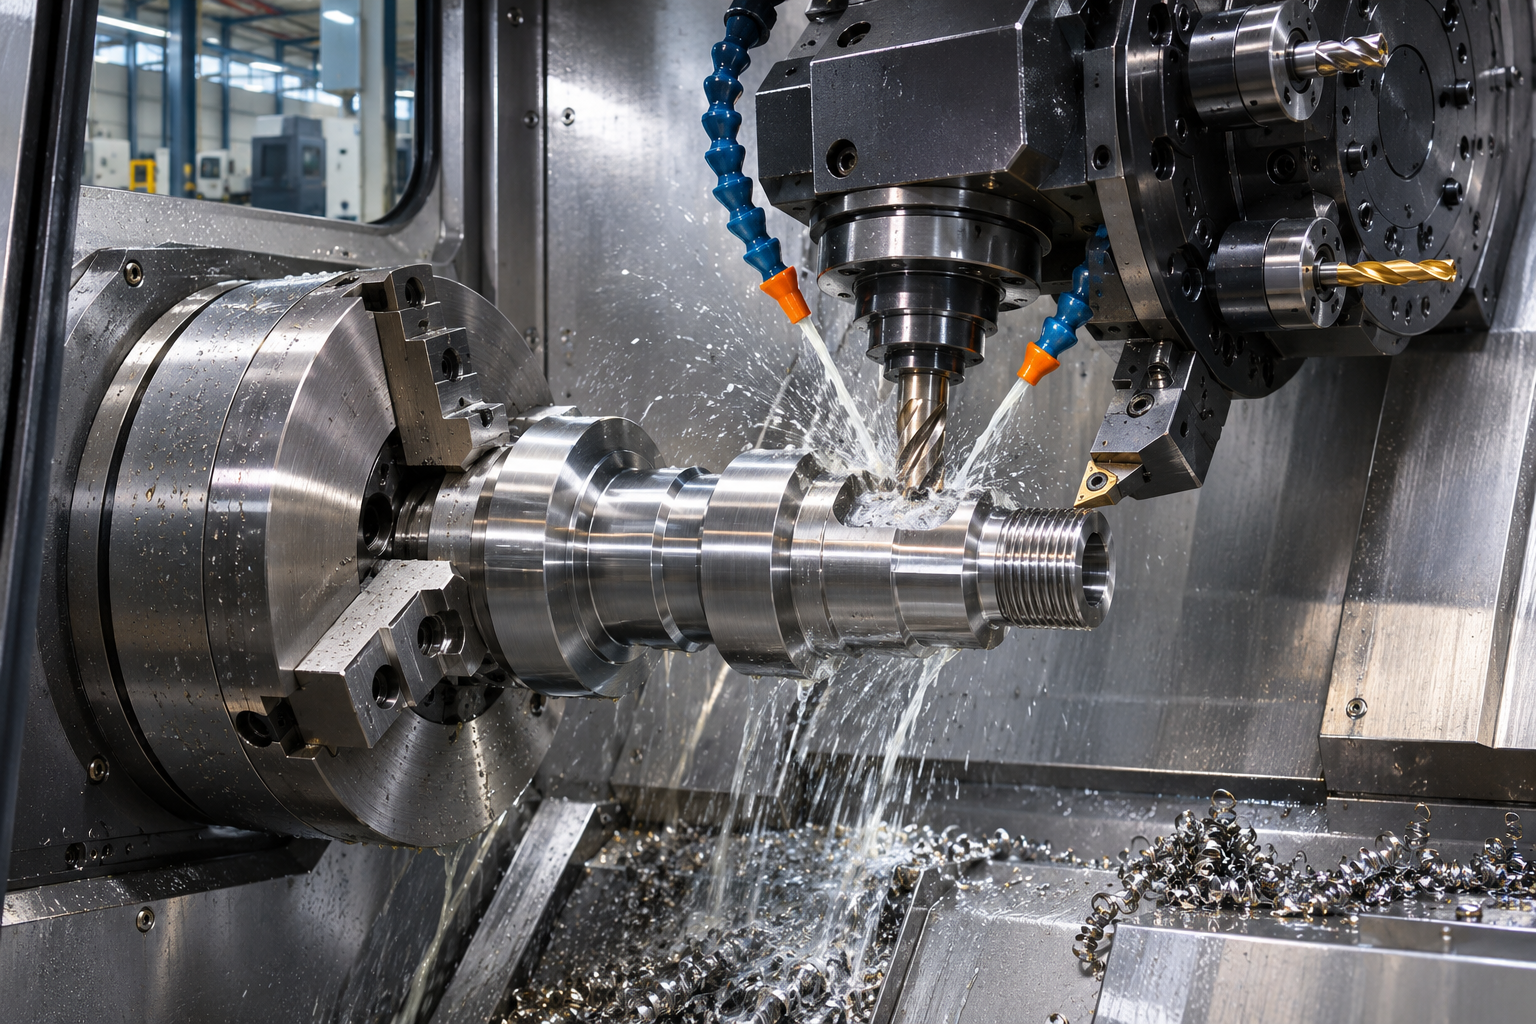
车削与铣削特征要共享功能轴线
外圆、内孔和端面宜用主轴回转轴建立基准;动力刀具加工的横孔、键槽和端面孔则依赖C轴零位、刀具坐标与旋转中心。首件需验证相位和位置,不能只看车削跳动。程序仿真还应包含刀柄、卡盘与接料动作。
主副主轴接料是第二条误差链
零件转移到副主轴时,会出现主副主轴对中、同步、夹持面清洁、夹紧力和接料深度误差。若关键同轴特征跨越接料前后加工,应在设计中安排可控接料基准,并比较转换前后的跳动、夹痕和尺寸。
工序集中也要考虑排屑与刀具寿命
深孔、内槽和交叉孔可能让切屑缠绕已完成表面;动力刀具刚性与主轴不同,参数也不能照搬加工中心。应按加工顺序保护关键表面,设置断屑、冷却和换刀规则,让同轴度稳定性覆盖整批而非只覆盖首件。
独立检测用于确认真实收益
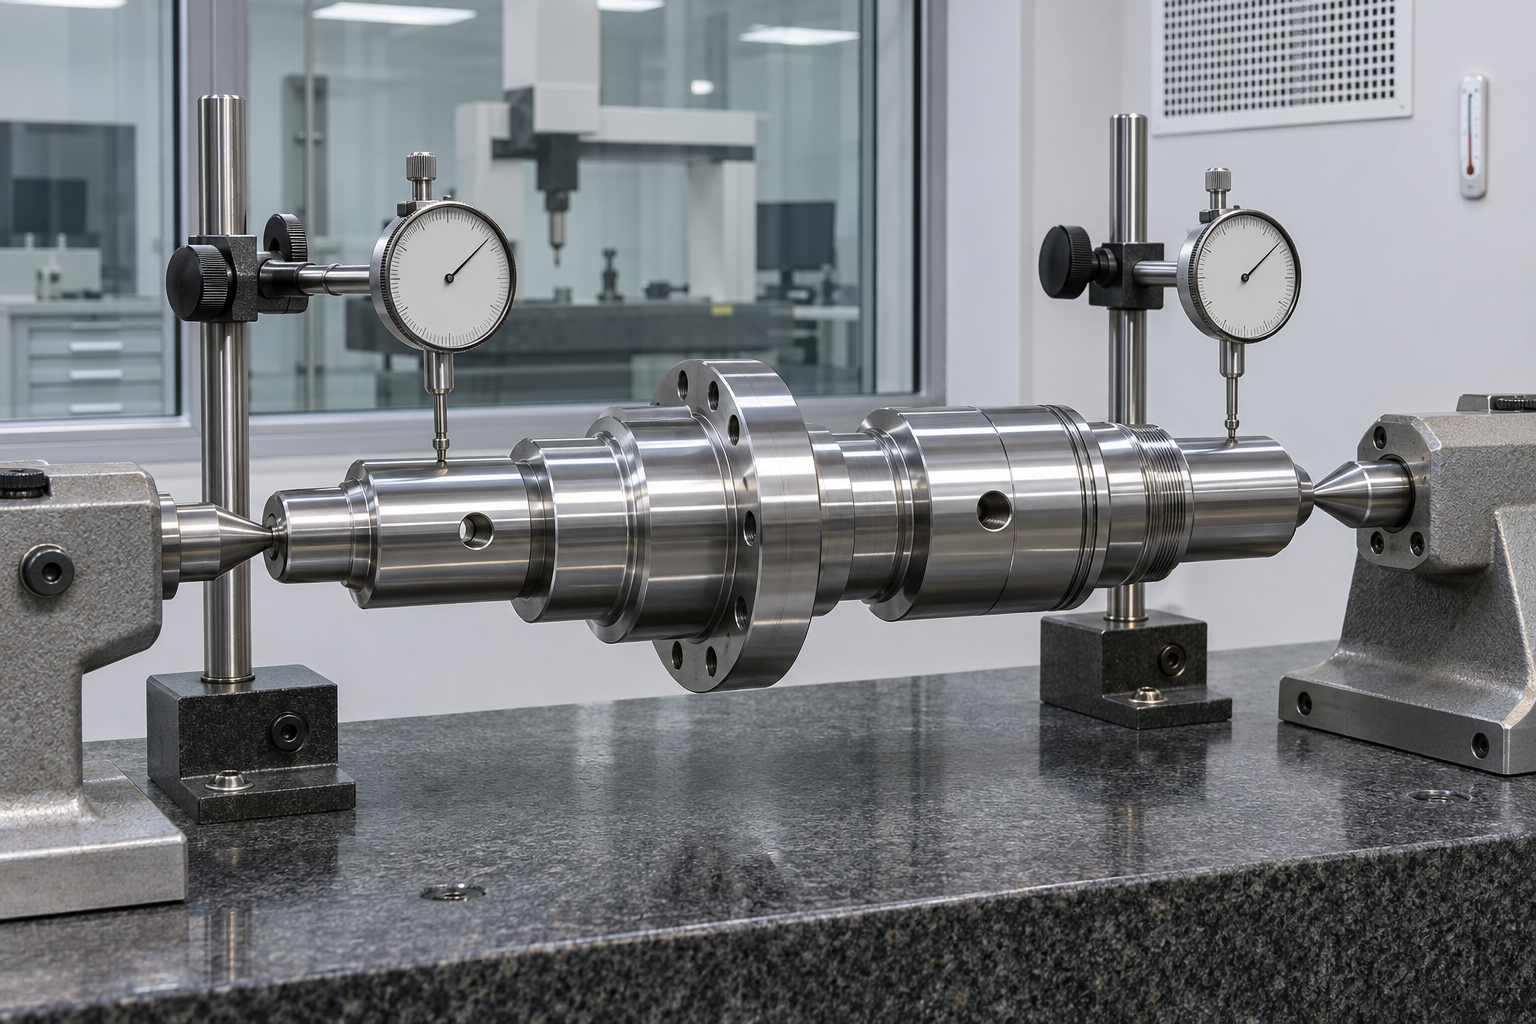
在机测头适合找正和趋势监控,但与切削共享机床误差。莱图加建议用圆度仪、跳动量具或CMM按功能基准独立验收,并对单机完整加工与多机路线做数据比较,确认车铣复合是否真正改善同轴关系与周期。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 一次装夹后仍有跳动 | 夹持基准本身偏心、热漂移或刀塔几何误差 | 验证夹具、主轴和动力刀具状态并控制热态 | 主轴测试、在机探测和独立跳动报告 |
| 主副主轴接料后轴线变化 | 接料同步、夹持力或主副主轴对中误差 | 设置受控接料面并在转换后复核功能特征 | 接料参数、夹痕、转换前后同轴数据 |
| 车削面与铣孔位置不一致 | C轴零位、动力刀具或坐标转换存在误差 | 校核旋转轴和刀具坐标,首件独立检测 | 机床校准、孔位、相位和CMM报告 |
常见问题
车铣复合能否完全取消二次装夹
不能保证。接料、热处理、磨削或不可达特征仍可能需要后续装夹。
同轴度能否只用百分表测
百分表适合跳动检查,但严格评价需结合图纸定义、基准和适用测量方法。
工序越集中交期一定越短吗
不一定。复杂程序、刀具和单机瓶颈也可能增加风险,要比较完整节拍和等待。
莱图加项目建议
莱图加建议把需要保持同轴的外圆、内孔、端面和螺纹优先放在同一基准闭环中完成。车铣复合减少二次找正,但仍需验证主副主轴对中、接料夹持和热漂移。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于车铣复合一体化加工:提升复杂精密零件同轴度的有效手段的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
关键轴线在同一装夹和热态中闭合,主副主轴接料必须单独验证,最终以独立测量确认功能同轴关系。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
扫一扫添加与我们联系
钱工 15371462864