可穿戴心电监护仪铝合金电池仓与防护壳的精密加工
一、结构功能与材料选择
可穿戴心电监护仪需要长时间贴近人体使用,电池仓和防护壳既要保护电芯、采集电路与连接器,又要兼顾轻量化、散热和佩戴舒适度。铝合金具有比强度高、导热快和易于表面处理等特点,适合制作电池仓底座、上盖及局部屏蔽件。设计阶段应提前明确电池更换窗口、充电接口、绑带连接位和壳体分型线,避免装配后出现干涉。

心电监护仪铝合金电池仓外壳零件图
图示说明:
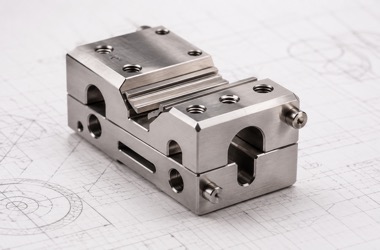
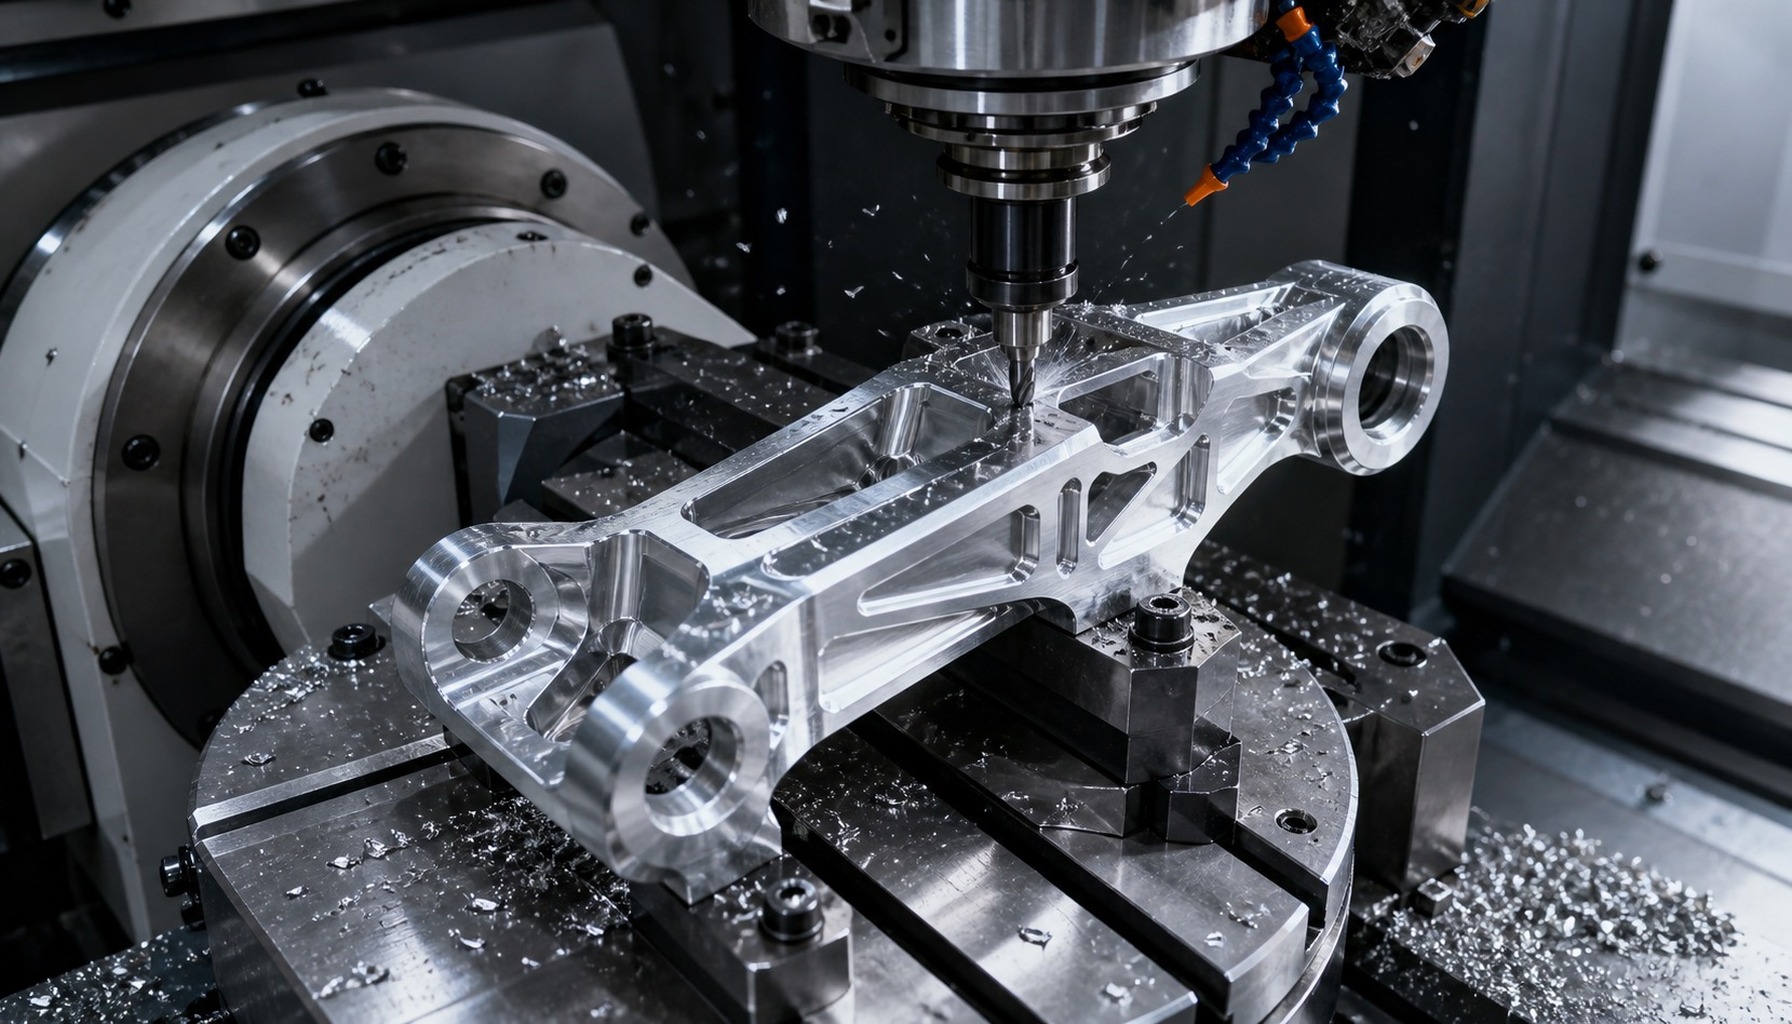
可穿戴心电监护仪铝合金电池仓与防护壳成品,用于工艺评审与加工沟通。二、薄壁腔体与密封槽加工
电池仓通常包含深腔、加强筋和连续密封槽,铣削时要控制刀具悬伸和切削热,防止薄壁区域振刀。建议先加工外形和主要基准,再分层去除腔体余量,最后完成密封槽、螺纹柱和连接器避让位。密封槽宽度、深度和转角半径要与硅胶圈截面匹配,槽底不能有接刀台阶或毛刺。对于小圆角过渡,可采用小直径球刀精修并安排清根检查。

电池仓密封槽与薄壁腔体零件图
图示说明:
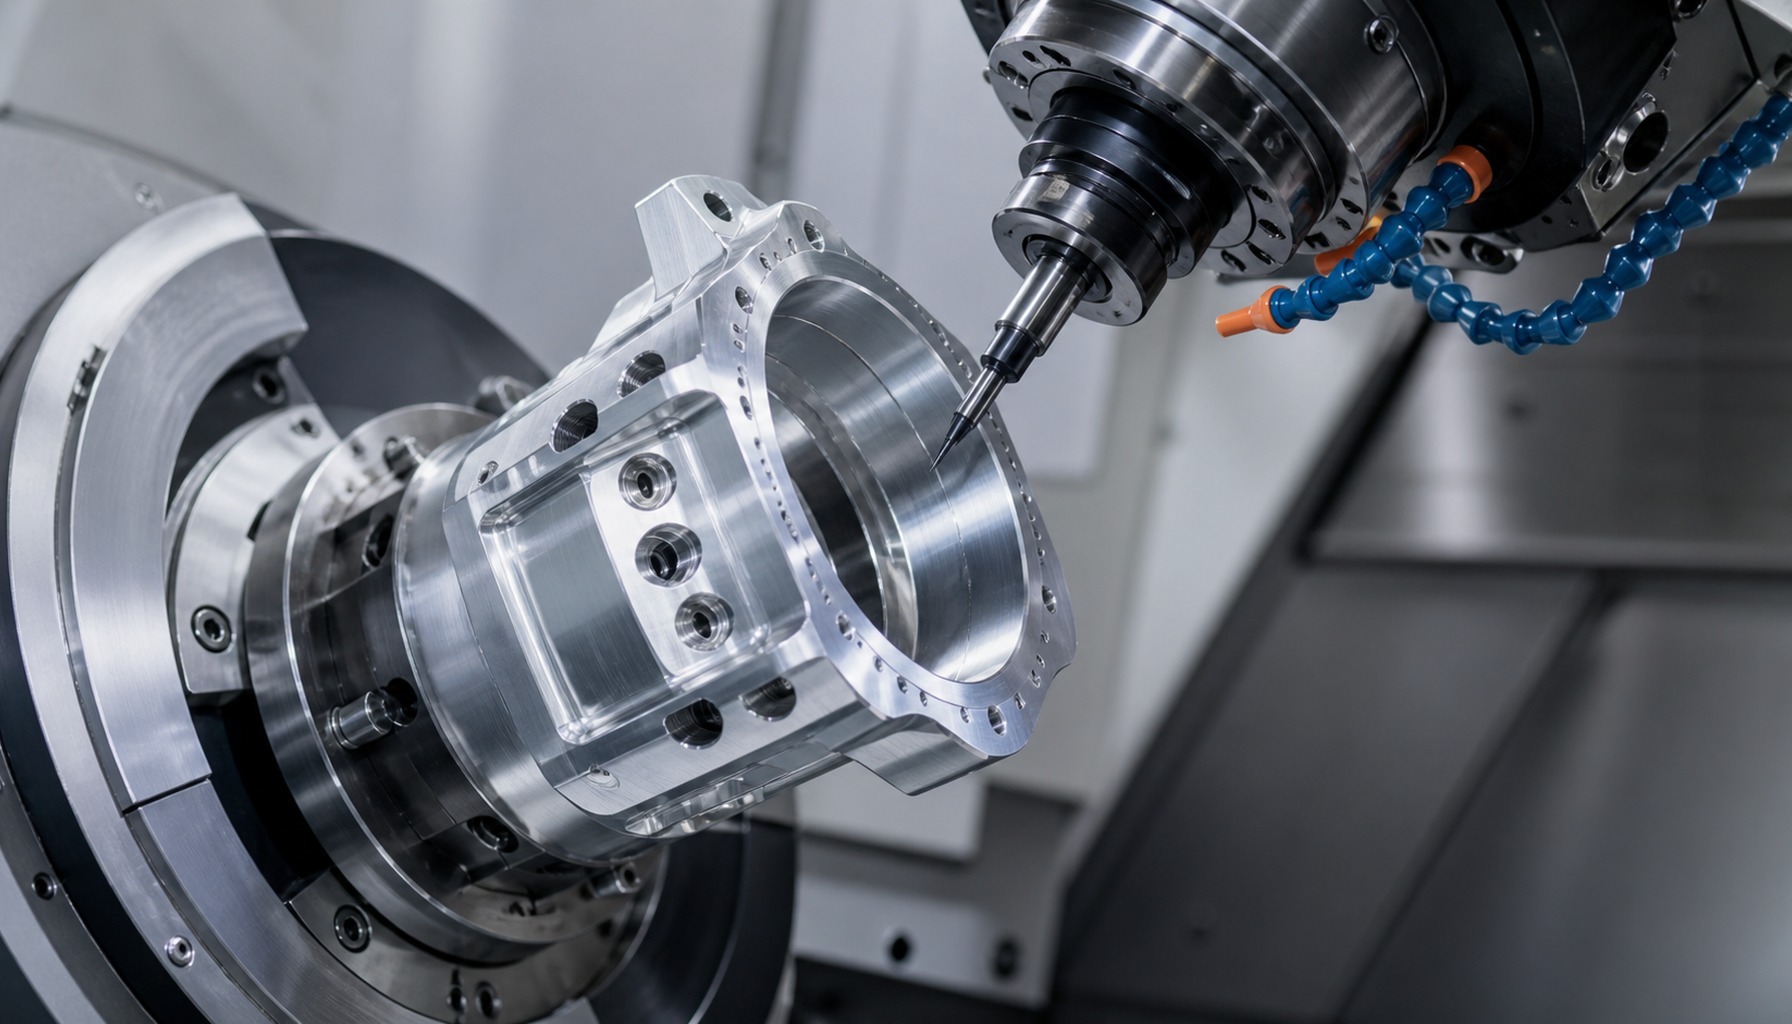
带蓝色密封圈槽的铝合金电池仓腔体,用于密封结构评审。三、基准、装夹与尺寸稳定
壳体上盖和底座应建立统一的外形基准、安装孔基准及密封面基准。首道工序可采用软爪或定制托具均匀支撑,避免局部压伤;二次装夹时使用定位销复现基准,减少孔位累积误差。薄壁件粗加工后应留出释放应力的稳定时间,再进行精加工和关键尺寸复测。电池仓内腔深度、壳体平面度、连接器窗口位置和螺纹柱同轴度应列为关键特性。
四、表面处理与清洁
铝合金外露面可根据佩戴环境选择阳极氧化、喷砂或细纹处理,但密封面、接地面和电池触点区域应保留设计要求的粗糙度与导电性。表面处理前必须去除刀纹毛刺、切削液残留和颗粒污染,处理后检查膜层均匀性、色差、边缘覆盖和螺纹通止。若壳体用于长期贴肤,还要确认清洗剂、胶黏剂和涂层与整机材料的相容性。
五、检测与装配验证
首件检验可结合三坐标、轮廓仪和气密测试,重点确认密封槽尺寸、壳体平面度、孔位、螺纹和装配间隙。模拟装配时应检查电池取放、连接器插拔、上盖锁付和绑带受力,确认密封圈没有扭曲或挤出。批量生产中建议执行首件、巡检、末件复核,并保留膜厚、气密、导通和外观记录,便于追溯。
六、常见问题 FAQ
问:铝合金电池仓最容易出现什么问题?
答:常见问题是薄壁变形、密封槽毛刺、螺纹柱偏位和表面处理后尺寸变化,应在工艺中分别设置支撑、精修与复测。
问:密封槽可以在粗加工时一次完成吗?
答:不建议,密封槽应在基准稳定后精加工,转角和槽底需要专用刀具清根并检查毛刺。
问:阳极氧化会影响装配吗?
答:会,膜厚可能改变孔径、螺纹和密封配合,需预留工艺余量并对处理后尺寸进行通止检验。
问:如何保证上盖与底座孔位一致?
答:采用统一定位基准和定位销复装,关键孔位用三坐标或专用检具检查同轴度与位置度。
问:可穿戴壳体是否需要气密测试?
答:如果设计有防汗、防尘或清洁要求,建议进行气密或等效密封验证,并结合模拟装配确认密封圈状态。
莱图加可承接医疗器械铝合金壳体、电池仓及精密结构件的样件、小批与稳定批量加工,支持材料确认、工艺评审、尺寸检测和洁净包装协同。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com
可穿戴心电监护仪铝合金电池仓与防护壳的精密加工
一、结构功能与材料选择
可穿戴心电监护仪需要长时间贴近人体使用,电池仓和防护壳既要保护电芯、采集电路与连接器,又要兼顾轻量化、散热和佩戴舒适度。铝合金具有比强度高、导热快和易于表面处理等特点,适合制作电池仓底座、上盖及局部屏蔽件。设计阶段应提前明确电池更换窗口、充电接口、绑带连接位和壳体分型线,避免装配后出现干涉。
图示说明:可穿戴心电监护仪铝合金电池仓与防护壳成品,用于工艺评审与加工沟通。
二、薄壁腔体与密封槽加工
电池仓通常包含深腔、加强筋和连续密封槽,铣削时要控制刀具悬伸和切削热,防止薄壁区域振刀。建议先加工外形和主要基准,再分层去除腔体余量,最后完成密封槽、螺纹柱和连接器避让位。密封槽宽度、深度和转角半径要与硅胶圈截面匹配,槽底不能有接刀台阶或毛刺。对于小圆角过渡,可采用小直径球刀精修并安排清根检查。
图示说明:带蓝色密封圈槽的铝合金电池仓腔体,用于密封结构评审。
三、基准、装夹与尺寸稳定
壳体上盖和底座应建立统一的外形基准、安装孔基准及密封面基准。首道工序可采用软爪或定制托具均匀支撑,避免局部压伤;二次装夹时使用定位销复现基准,减少孔位累积误差。薄壁件粗加工后应留出释放应力的稳定时间,再进行精加工和关键尺寸复测。电池仓内腔深度、壳体平面度、连接器窗口位置和螺纹柱同轴度应列为关键特性。
四、表面处理与清洁
铝合金外露面可根据佩戴环境选择阳极氧化、喷砂或细纹处理,但密封面、接地面和电池触点区域应保留设计要求的粗糙度与导电性。表面处理前必须去除刀纹毛刺、切削液残留和颗粒污染,处理后检查膜层均匀性、色差、边缘覆盖和螺纹通止。若壳体用于长期贴肤,还要确认清洗剂、胶黏剂和涂层与整机材料的相容性。
五、检测与装配验证
首件检验可结合三坐标、轮廓仪和气密测试,重点确认密封槽尺寸、壳体平面度、孔位、螺纹和装配间隙。模拟装配时应检查电池取放、连接器插拔、上盖锁付和绑带受力,确认密封圈没有扭曲或挤出。批量生产中建议执行首件、巡检、末件复核,并保留膜厚、气密、导通和外观记录,便于追溯。
六、常见问题 FAQ
问:铝合金电池仓最容易出现什么问题?
答:常见问题是薄壁变形、密封槽毛刺、螺纹柱偏位和表面处理后尺寸变化,应在工艺中分别设置支撑、精修与复测。
问:密封槽可以在粗加工时一次完成吗?
答:不建议,密封槽应在基准稳定后精加工,转角和槽底需要专用刀具清根并检查毛刺。
问:阳极氧化会影响装配吗?
答:会,膜厚可能改变孔径、螺纹和密封配合,需预留工艺余量并对处理后尺寸进行通止检验。
问:如何保证上盖与底座孔位一致?
答:采用统一定位基准和定位销复装,关键孔位用三坐标或专用检具检查同轴度与位置度。
问:可穿戴壳体是否需要气密测试?
答:如果设计有防汗、防尘或清洁要求,建议进行气密或等效密封验证,并结合模拟装配确认密封圈状态。
莱图加可承接医疗器械铝合金壳体、电池仓及精密结构件的样件、小批与稳定批量加工,支持材料确认、工艺评审、尺寸检测和洁净包装协同。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com