【本文摘要】已有受控电极模型、夹持基准和放电计划时,可只采购铜电极。若电极形状、分工或工序交接还未确定,宜将电极制造与放电成形分项评审。莱图加建议,模具铜电极CNC加工询价时把电极工作区、装夹接口和模具成形面的验收分别写清。
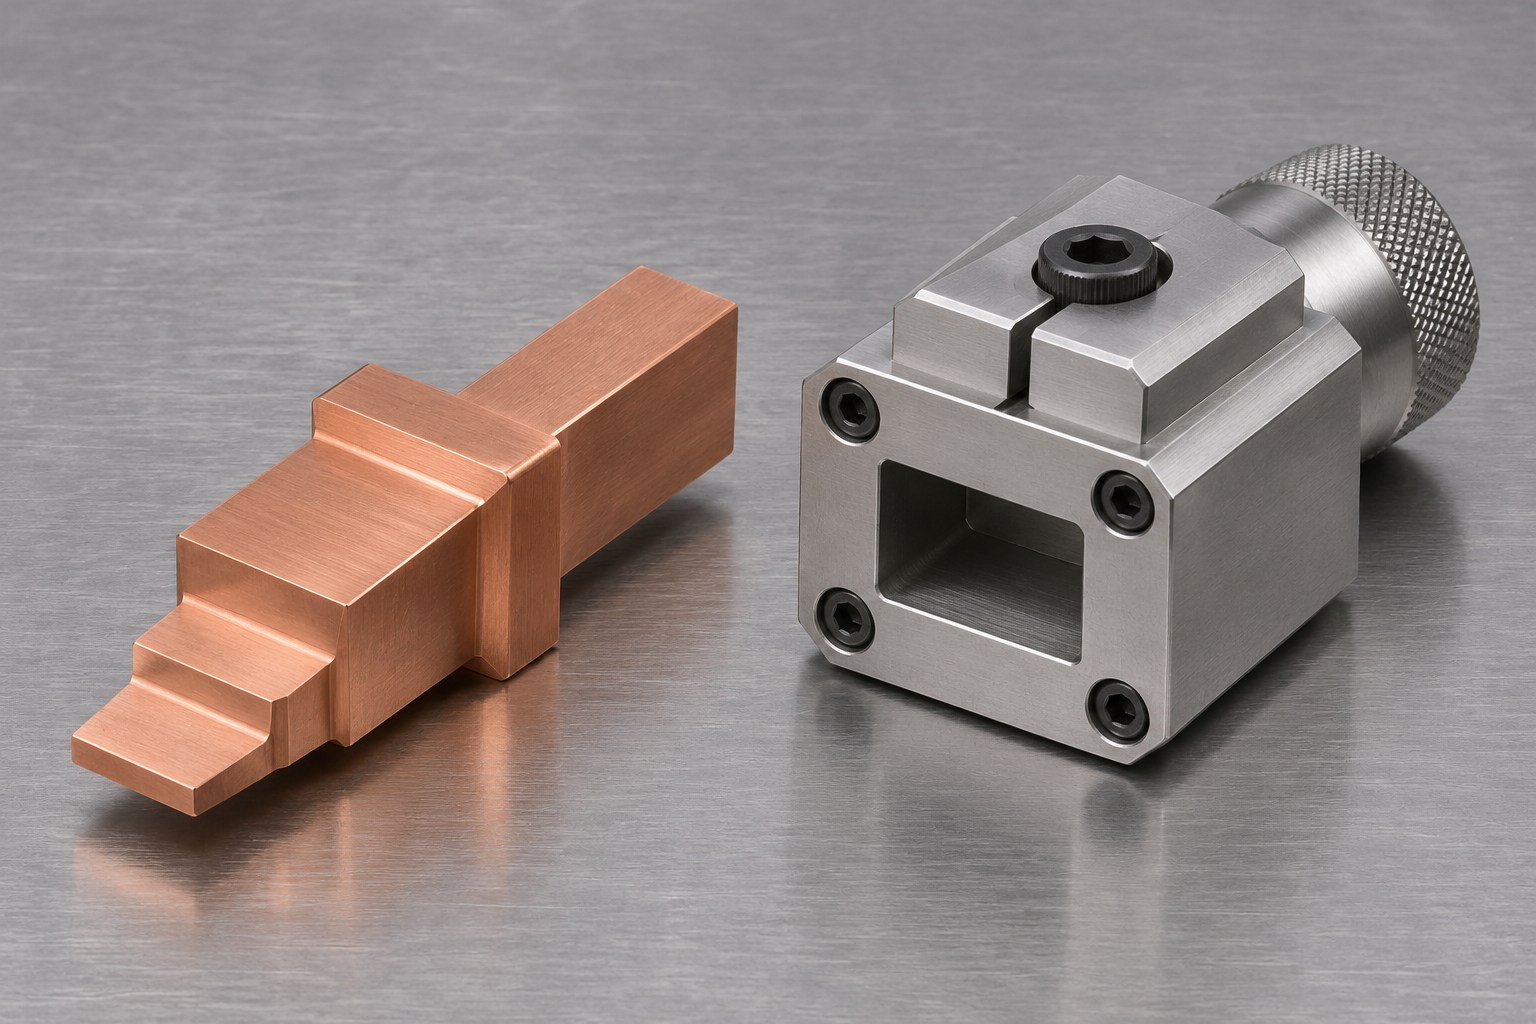
图片为生成的采购主题展示示意,非实际零件或工厂实拍,不作为交付或质量证明。
先区分买到的是电极还是成形结果
电极是放电工序中的工具,采购应从模具项目资料找出需要成形的区域,以及电极模型对应哪一道工序。向加工方发模具零件图时,还要说明电极模型是否已经批准、由谁确定工作区和安装方向。只有型腔模型时,可先讨论制造路线和资料需求,不能直接以型腔尺寸作为电极成品尺寸。
如果粗加工与精加工使用不同电极,采购应让工艺方标明两者各自对应的位置、数量和允许的使用状态。电极模型可能依据工艺设计调整,放电条件、补偿和损耗处理也需工艺方确定。GB/T 14896.2—2025的公开目录可用于核对电火花加工机床术语标准的编号及主题。该目录不规定本单电极尺寸、放电参数或模具验收限值。
夹持基准要能传到下道工序
铜电极加工时需要明确哪一面或哪个接口用于定位,放电工位是否沿用同一个装夹基准。若先交裸电极,采购应给出可装夹区域、允许处理的位置及装夹后的方向识别。若带电极座交货,应提供电极座型号、连接方式和规定复核姿态,并明确夹持件由谁提供、是否可退回。
同一套模具可能有多个外形相近的电极。可按成形位置、工序和使用方向建立编号。若电极已装在座上,确认固定后是否仍能找到方向标识。交货检验可以按批准模型复核工作区,再按接口图检查安装位置与相关基准。保护和运输应考虑工作边缘,尤其是有细窄台阶或局部突起时。
按采购目标选交付边界
| 采购项目 | 报价需提供 | 接收关注点 |
|---|---|---|
| 铜电极成品 | 受控电极模型、材料与方向 | 工作区、边缘、装夹界面 |
| 带电极座交货 | 座体规格、供应分工及基准 | 装后位置和配套编号 |
| 粗精电极配套 | 成形位置、工序用途及用量 | 工序标识和配对关系 |
| 电极与放电成形 | 模具图、目标成形区和交接条件 | 分阶段确认电极及成形面 |
| 备用电极 | 已确认的模型与有效工序记录 | 与原工序的对应关系 |
只购买电极时,可要求供应商交付电极尺寸与装夹记录,放电成形由接续工序负责。若由同一方组织两段工序,可以分开约定电极首件和成形结果的接收方式。若模具毛坯或现有模具由采购提供,还应标明来料状态、允许调整区域和返还方式。比较报价时把材料、装夹件、备用电极、放电与检验一项一项对齐。
首件出现轮廓差异时保留两段记录
先核对电极工作区是否与批准模型相符,记录使用的工序、装夹位置、座体编号和方向。若电极量测符合而模具成形面有差异,还要让工艺方核对实际装夹与放电工序记录。未分析原因时直接改电极或补修模具,会让后续难以区分是电极设计、安装状态还是加工过程的问题。
如果项目允许多次使用电极,应说明已用电极的标识、磨损判断和保留条件。发现工作边缘碰伤时,先记录位置与电极用途,再由工艺方确定复核或补做方式。新旧电极混在一起可能影响交接,因此每个阶段的样件、备用件和已使用件宜分开标记。
复购时确认模型和夹持方式有没有改
莱图加公开提供CNC加工和电火花加工服务。询价可附模具零件资料、电极模型、夹持接口、数量和交付终点。采购如果已有固定的放电方,可把其接收条件同步给电极加工方。需要整段供货时,先明确批准文件、工序分工和模具成形面的接收范围。
在装箱清单中标明电极编号、对应成形位置、装夹方向和保护方法。下次补购先核对模具是否修过、电极模型是否更新、座体是否换型。若现场要沿用已有电极座,可以在交接单上写清哪些座可继续使用、何时需要复查定位状态,并把记录与本次批准模型一起保存。
若采购先买一套试用电极,再按结果补量,订单可约定试用件的模型冻结点和后续变更责任。试放电后发生设计修订时,应同步检查粗、精电极及其装夹位置是否都需更新。领用时按工序编号核对,备用件应有与本次受控模型一致的标识。必要时让电极座与电极分开保护并记录配对。
常见问题
只有型腔模型能直接做电极吗?
答:应先由工艺方确认电极设计、装夹界面及工序用途,再发布受控模型。
粗加工与精加工电极能共用吗?
答:按项目工艺决定,并说明是否需要独立编号与备用件。
电极尺寸符合就能验收模具吗?
答:模具成形面的结果须按批准资料另行复核。
电极座是否应与铜电极一起报价?
答:若要求带座交付,应说明规格、来源和装后验收状态。
模具修过以后还能按旧模型补电极吗?
答:先核对修订区域、工序和基准,再由工艺方确认能否沿用。
参考来源
联系与图纸评审
扫一扫添加与我们联系
联系人:石工
联系电话(微信):18915717716