一、项目背景:医疗设备薄壁法兰环的装配作用
本案例零件为A5052铝合法兰环,应用场景可覆盖医疗设备传动模块、检测平台支撑组件、隔离罩连接位或轻量化安装环。法兰环虽然厚度不大,但通常承担定位、压紧、连接和外观过渡作用。医疗设备对这类零件的要求不仅是尺寸合格,还要端面贴合稳定、孔位一致、表面洁净无划伤,并在白阳极处理后保持均匀外观。
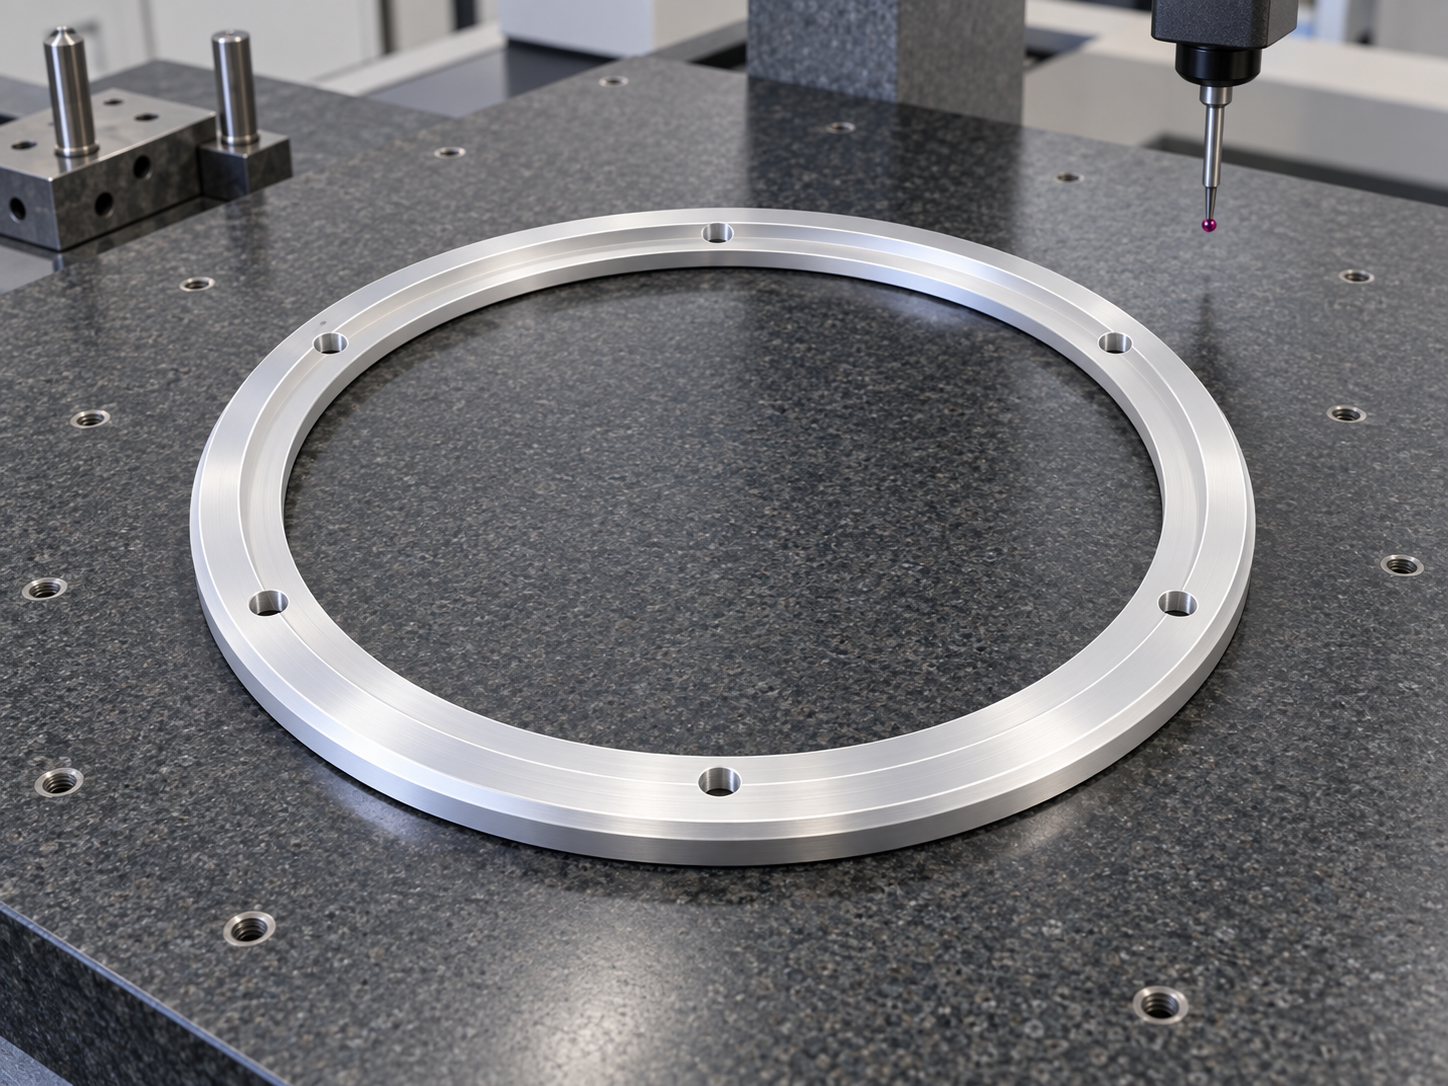
二、图纸结构分析:大外径、薄壁截面和均布通孔
图纸显示该法兰环具有较大的外径、较大的内孔、薄壁台阶和6个均布通孔,材料为A5052,表面要求白阳极。A5052耐蚀性和成形性较好,但薄环结构加工时刚性不足,装夹和切削顺序会直接影响圆度、平面度和孔位。若端面不平或内外圆不同心,装配后可能出现局部翘曲、压紧不均或与相邻旋转件干涉。
三、加工方案:先稳基准,再控制薄环释放变形
加工时先通过板料或环形毛坯建立端面基准,粗加工内外圆和厚度余量,再采用低夹紧力、分层切削方式完成精加工。对于薄壁大圆环,不能单纯追求一次切到尺寸,而要在两面加工和自然释放之间找到平衡。孔系加工安排在内外圆基准稳定后进行,保证6个孔相对中心的分布一致。所有孔口在阳极前必须倒钝,避免后处理后出现明显毛刺和挂液痕迹。
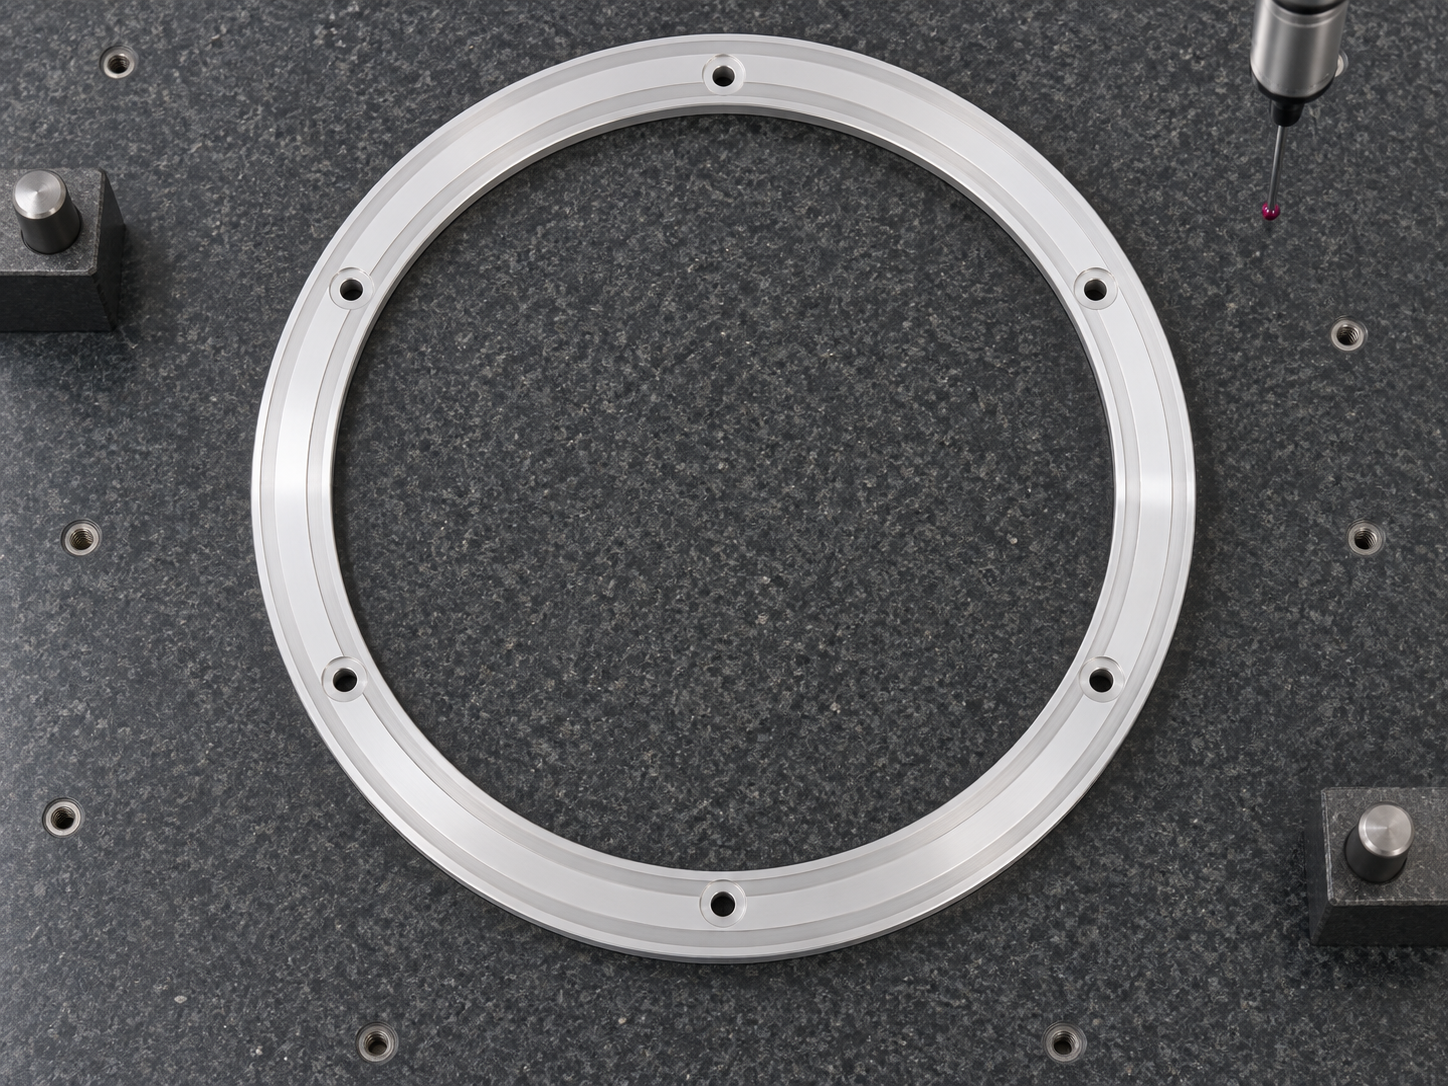
四、检测与外观:端面平面度、圆度和白阳极质量
该类法兰环检测重点包括外径、内径、厚度、孔距、孔径、端面平面度和同心关系。莱图加在加工后使用三坐标或高度仪、内外径量具配合检查,确认孔系与中心基准关系稳定。白阳极处理后还需检查颜色一致性、划伤、压痕和孔口残留。医疗设备零件经常与外观罩、传动件或传感器安装面相邻,因此干净的表面和可靠的边缘处理同样重要。
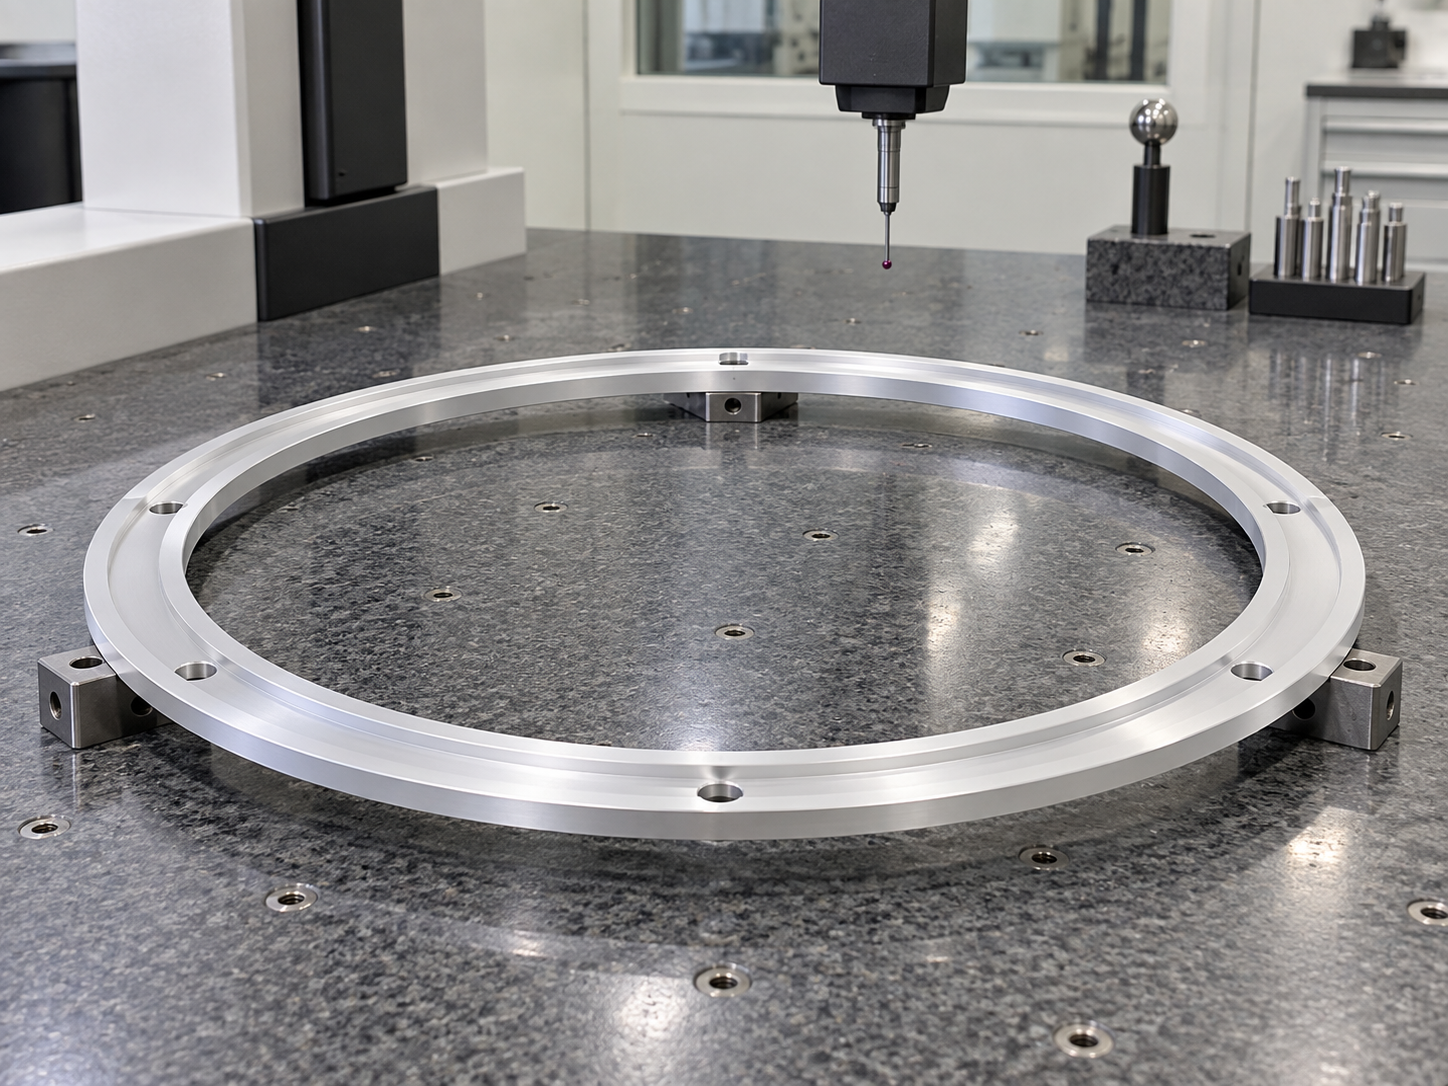
五、交付总结:薄壁圆环类零件的工艺价值
这件A5052白阳极法兰环的关键在于控制薄壁变形、端面贴合和孔位一致性。通过合理装夹、分步去余量、孔系统一基准加工以及阳极前后外观检查,可以提高零件装配可靠性和外观一致性。莱图加可根据客户图纸加工医疗设备法兰、环形连接件、支撑盘、隔离罩连接环等零件,支持小批量试制和批量加工。
对于薄壁环形件,我们在报价和工艺评估阶段会同时关注材料厚度、外径比例、表面处理方式和包装运输要求。零件加工完成后即使尺寸合格,如果包装挤压或阳极面相互摩擦,也可能影响交付外观。因此出货前会建议采用隔层防护、单件分隔或泡棉定位,确保客户收到的零件可以直接进入装配或来料检验流程。
FAQ
Q1:A5052法兰环适合医疗设备哪些位置?
A1:可用于连接、支撑、压紧、隔离罩固定和轻量化安装结构,适合对耐腐蚀和外观有要求的部位。
Q2:薄壁大圆环加工为什么容易变形?
A2:因为环形结构刚性低,夹紧力、切削热和去料顺序都会改变内外圆和端面状态。
Q3:白阳极前需要做哪些处理?
A3:需要去油、去毛刺、倒钝孔口和边缘,并保护关键外观面,减少处理后的划伤和挂液问题。
Q4:孔位精度如何保证?
A4:通常以内孔或中心基准统一定位,在同一次装夹或受控工序中完成孔系加工,并用三坐标复核。
Q5:可以按客户图纸更换材料或表面处理吗?
A5:可以,可根据用途选择A5052、6061、7075或不锈钢,并配合阳极、喷砂、钝化等处理。
有零件加工需求扫一扫,唐经理:17706216422