一、案例背景:微创器械夹套类零件的稳定装配
trocar套常用于微创手术器械、测试工装或定位夹持组件中,属于非植入、非一次性耗材的精密结构件。此类零件虽然外形不大,但内孔、侧孔、卡槽和端面之间存在较多装配关系。如果内孔圆度不足,器械杆件插入会出现阻滞;如果侧孔位置漂移,锁紧或限位动作会不稳定;如果加工过程中产生微小变形,后续装配会放大间隙误差。因此,本案例以黑色trocar套为对象,围绕大圆弧内孔、侧向小孔、台阶卡槽和表面处理前后的尺寸稳定性进行工艺规划。
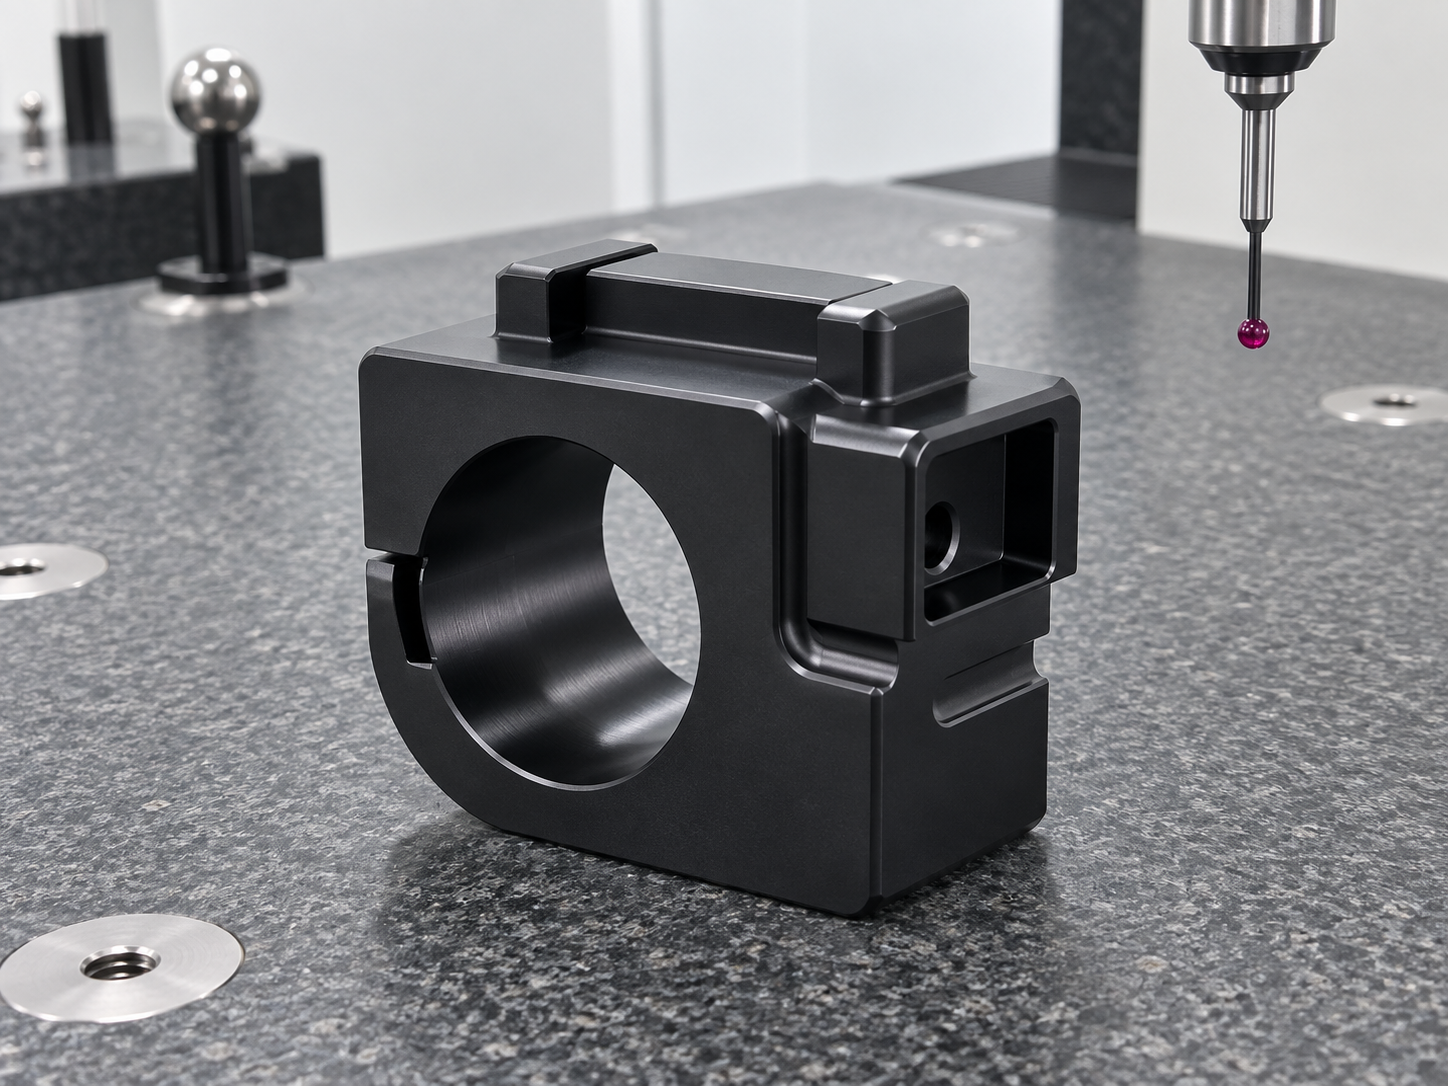
二、结构特点:大内孔、侧孔与卡槽集中在小体积内
该零件主体为黑色套状夹持件,中部存在较大的圆形通孔,两侧分布有小孔、台阶和开口槽。图纸对内孔配合、基准平面垂直度、平行度和局部粗糙度均有要求,说明该零件不仅要保证外形轮廓,更要保证功能面之间的相互位置。加工难点主要集中在三点:第一,大内孔加工后需要保持稳定圆度和垂直度;第二,侧孔与槽口相邻,刀具进退和毛刺控制要谨慎;第三,黑色表面处理前后的边缘状态要一致,不能让锐边、残屑或氧化膜堆积影响装配。
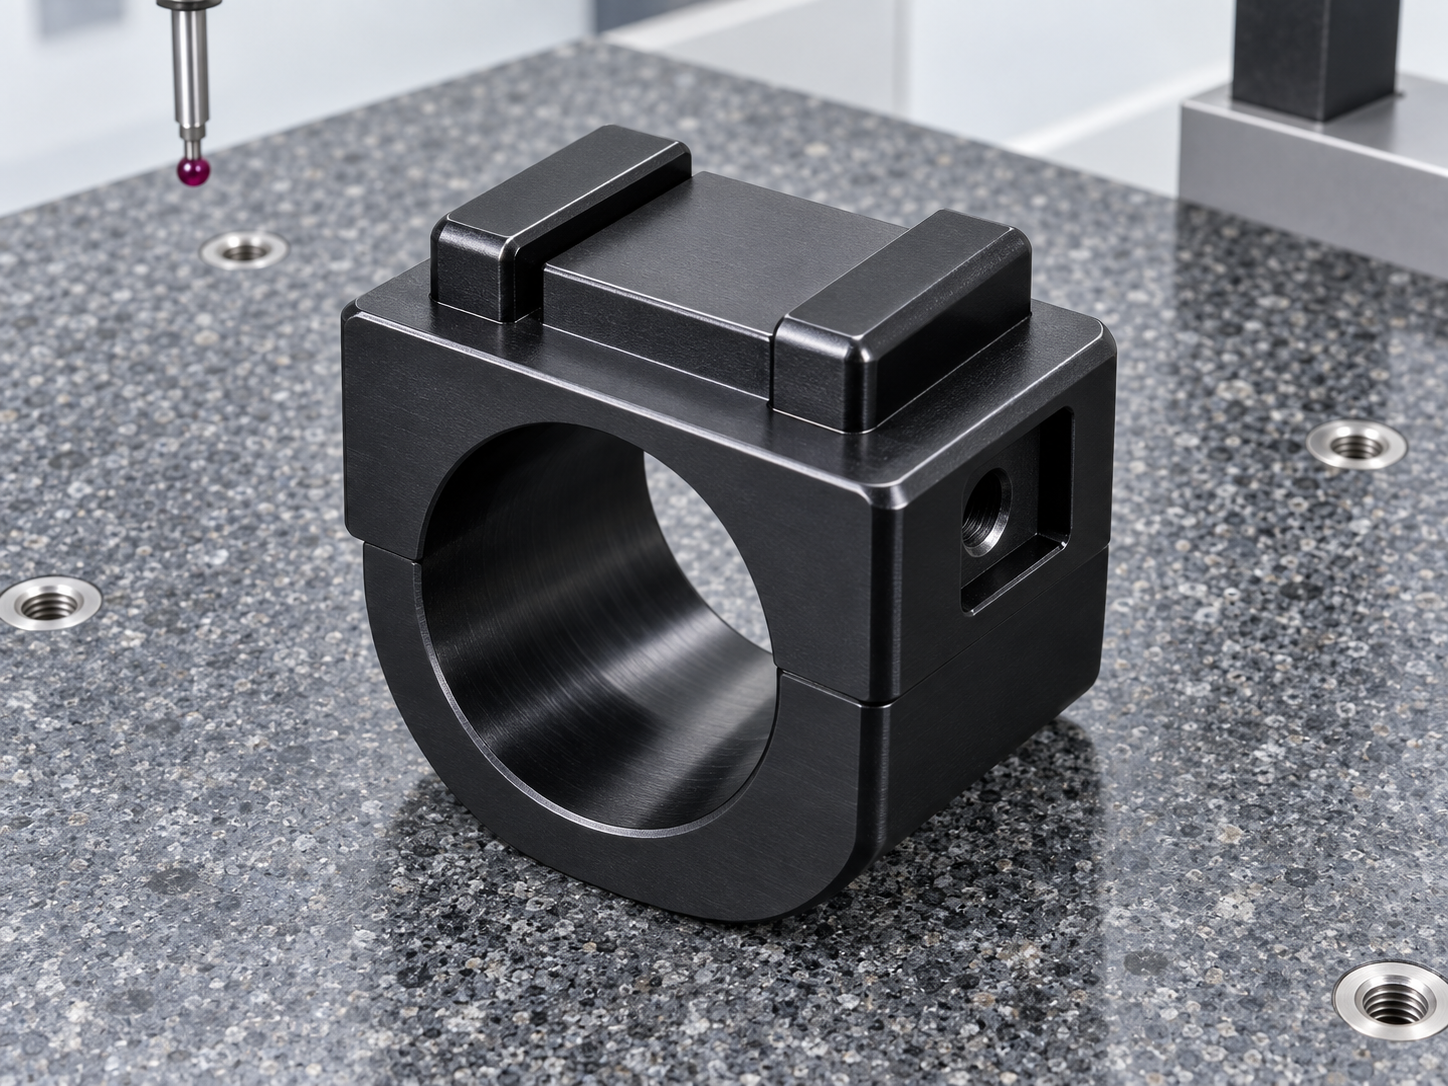
三、加工方案:先稳基准,再分步处理孔槽
加工时先以外形基准和装夹平面建立稳定定位,粗加工去除余量后安排应力释放和半精加工,避免一次性大切削导致薄弱桥位变形。内孔采用分段镗削和精修方式控制尺寸,刀具保持锋利,减少内壁拉伤。侧孔与卡槽则安排在主体基准稳定后加工,通过短刃刀具、小步距进给和合理冷却减少振动。所有交叉孔、开口槽和边缘位置在机内完成初步倒钝,后续再进行人工显微去毛刺,确保医疗器械装配场景下不出现游离毛刺。
四、检测重点:三坐标确认孔位与基准关系
零件完成后在三坐标检测台上复核内孔中心、侧孔位置、端面垂直度和平面平行度。对于夹套类零件,单一尺寸合格并不等于装配稳定,必须同时观察内孔、侧孔、槽口和外形基准之间的关联误差。本案例采用首件全尺寸确认、过程抽检和末件复核的方式,将尺寸趋势记录在检测表中。黑色表面处理完成后,再对关键孔口、卡槽边缘和内孔手感进行复查,确认无挂手、无残留、无局部变形。
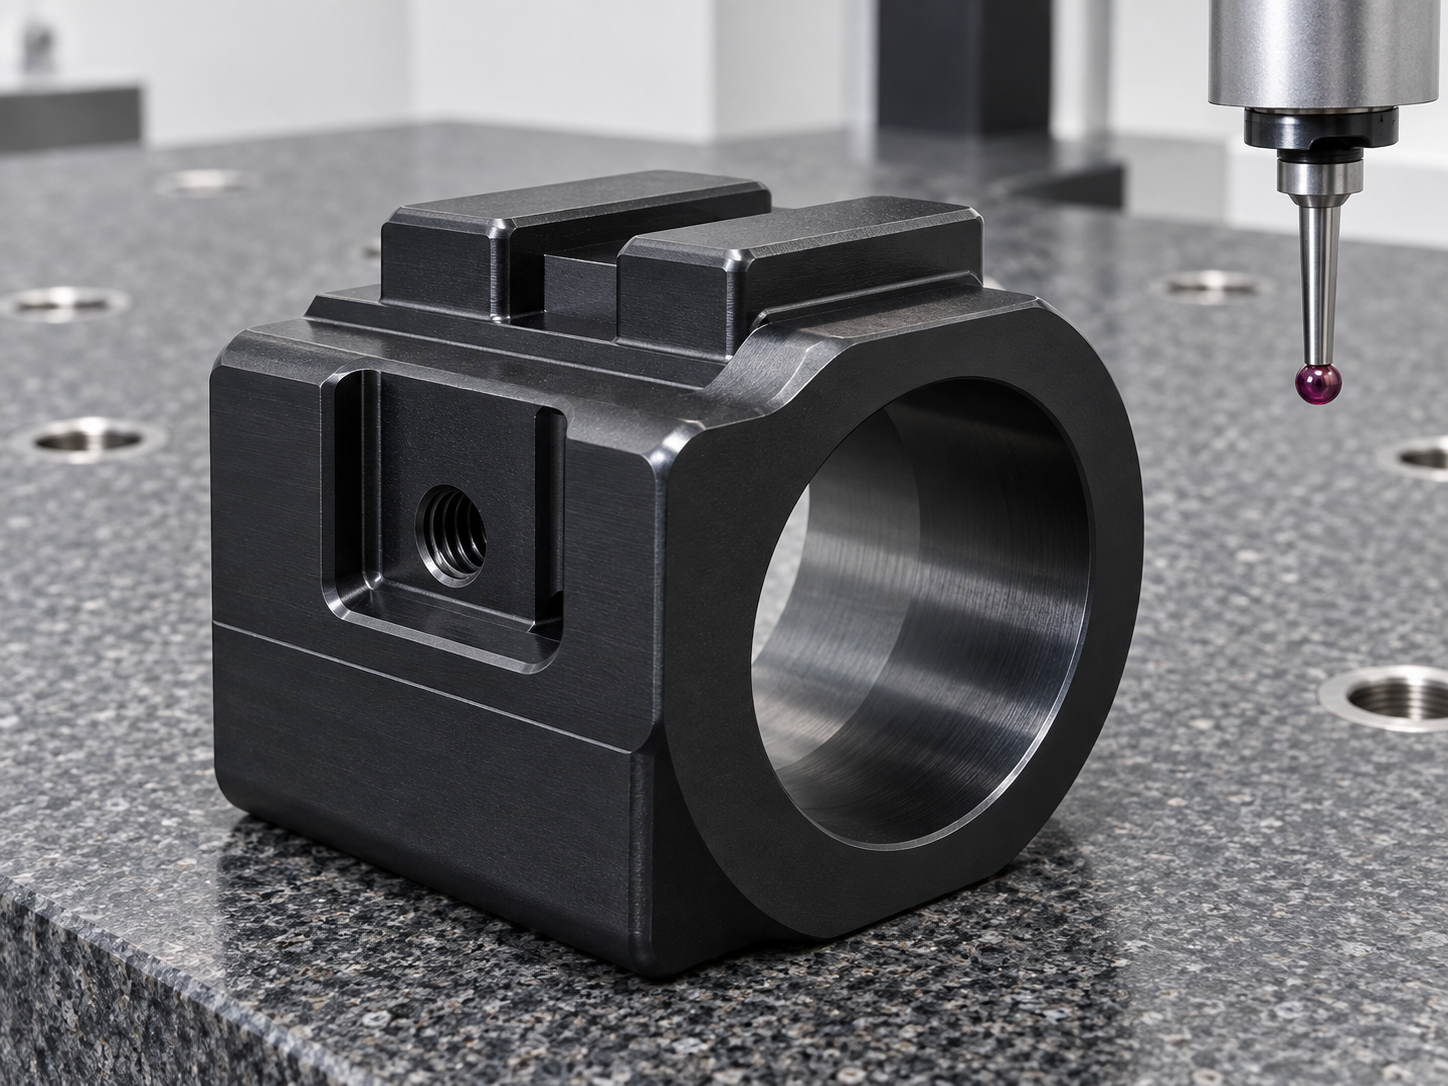
五、案例小结
该trocar套的加工重点并不是单纯追求外观,而是让内孔、侧孔、卡槽和基准面在小体积结构中保持稳定的装配关系。通过分步去余量、精镗内孔、控制孔槽毛刺和三坐标复核,可满足医疗器械配套零件对洁净、顺畅、稳定和可追溯的要求。
FAQ
Q1:trocar套属于植入类零件吗?
本案例按医疗器械配套结构件进行说明,可用于夹持、定位或测试模块,不作为植入件描述。
Q2:黑色表面会影响孔尺寸吗?
表面处理会带来微小膜层变化,关键配合孔通常需要在工艺中预留并进行处理后复核。
Q3:侧孔交叉位置如何避免毛刺?
需要控制刀具锋利度、进给参数和退刀路径,并配合显微去毛刺检查。
Q4:小批量可以保证一致性吗?
可以,通过首件确认、过程抽检和统一装夹基准,能降低批次波动。
Q5:是否可以按客户图纸调整材料和表面处理?
可以,根据实际图纸、装配环境和清洁要求选择材料、热处理或表面处理方案。
有零件加工需求扫一扫,唐经理:17706216422