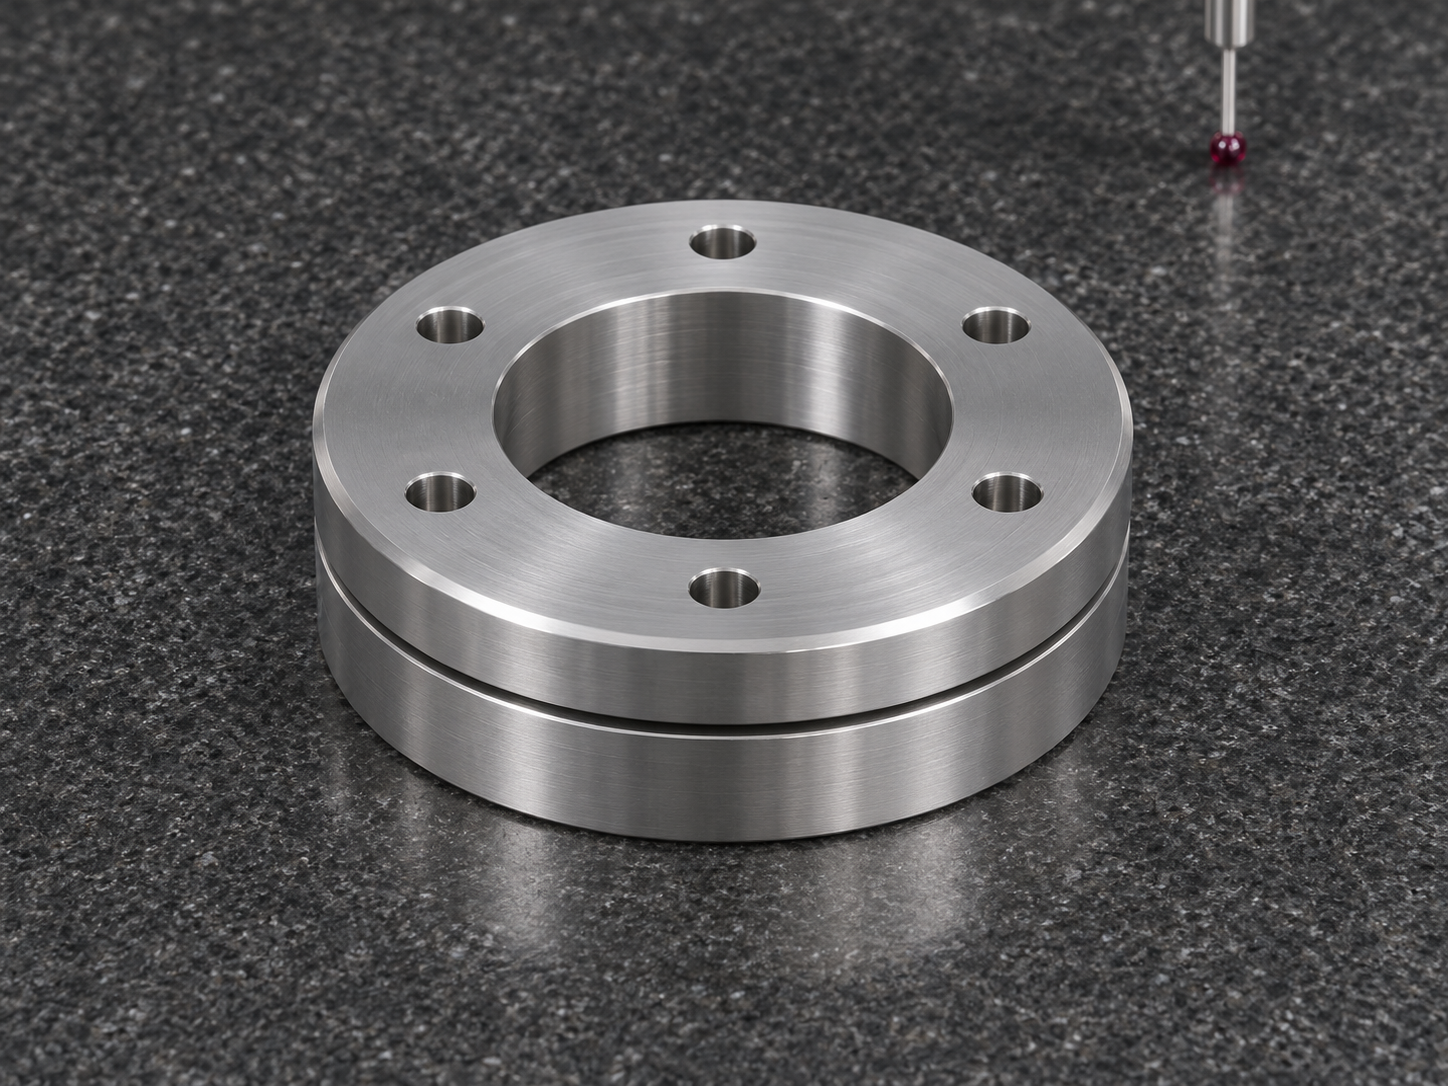
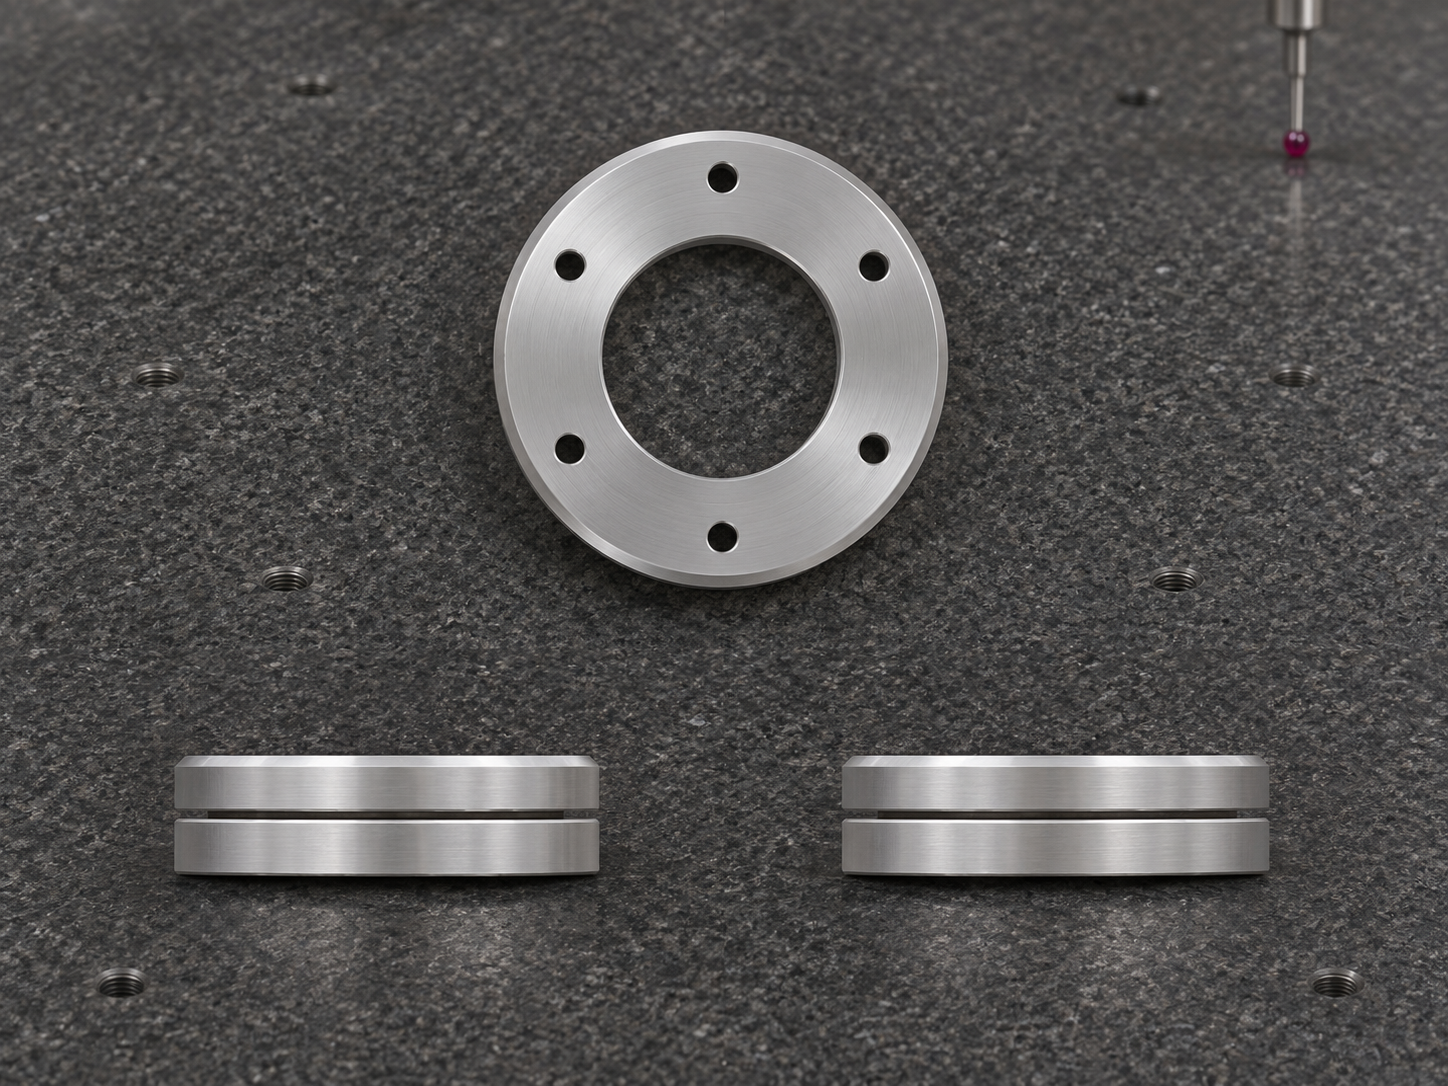
在医疗设备的定位和限位结构中,薄型环件常用于建立轴向位置或提供接触界面。两片配合使用时,单片厚度、内孔、端面和周向孔系会共同影响组合后的状态。本案例讨论一组双片六孔定位环的加工思路:两片环件外径相同、厚度不同,中部为贯通圆孔,环面分布六个周向孔。加工重点是把单片精度与组合关系分开管理,避免用组合装配掩盖单件误差。
一、把两片环件的分工与基准说清楚
相似的外观不代表两片零件可以互换。审图时需要分别确认厚度、孔口处理、安装朝向和接触面,并说明两片之间是否接触、保留间隙或安装其他零件。对于中心孔和周向孔,还应确认各自承担定位、紧固还是避让功能。不能仅凭文件命名判断存在螺纹或锁紧机构;未明确的连接方式,应在工艺评估阶段与设计方核实。
二、低应力装夹保持薄环自然形状
环形毛坯去料后,残余应力和夹紧变形可能表现为端面翘曲或内孔失圆。粗加工宜均衡留量,精加工则应根据刚性选择软爪、专用支承或其他可靠定位方式。支承要覆盖合理接触区域,减少点状压紧造成的局部变形。关键尺寸应在规定状态下复测,尤其注意松夹前后差异;不能把夹具约束下的平整程度直接当成自由状态合格。
三、厚度与孔系采用关联工序控制
内外圆和端面尽可能在稳定基准下关联完成,再以明确的中心与角向基准安排六孔加工。孔口倒角或沉孔的形状和方向须分别核对,防止相似零件加工反向。钻削时控制排屑和出口毛刺,必要时使用适合薄环的支承。组合钻孔并不天然优于分别加工;是否采用应依据互换要求、批量和工装能力确定,避免形成只能成对装配的偶然配合。
四、先分别检验,再复核组合关系
每片环件应单独检查厚度、内外径、端面及孔位,再进行组合复核。三坐标测量需建立一致的基准体系,并评估孔径、接触方式和测量可达性。厚度不能只取单点,宜按约定位置检查变化。组合状态需关注总高度、孔系对齐及接触稳定性,但验收条件必须清楚:若装配规定有间隙,不应强行压合后测量;若要求自然贴合,也不能以额外紧固力消除翘曲。
五、成套管理降低装配混用风险
两片环件在清洗后应检查孔内和孔口残留,干燥后按表面要求保护。需配套交付时,可在独立包装或随附记录中对应两片零件,避免直接在精密接触面刻写标识。若设计要求互换,则应按互换原则组织检验,而不是只验证原配组合。对材料、表面处理以及清洁条件的选择,应结合设备环境确认,不把常规机械加工清洁等同于医疗用途的全部合规要求。
莱图加可根据环件结构评估车削、孔系加工和组合检验方案。询价时明确单片尺寸、配合方式、互换要求及验收状态,可以减少后续装配沟通与重复返工。
常见问题 FAQ
1、两片环件外径相同,是否可以互换?
不能据此判断。厚度、孔口形式、接触面和装配方向都可能不同,是否互换须以明确的设计要求为准。
2、六个孔都需要作为定位孔控制吗?
不一定。紧固、定位和避让孔的要求不同,应根据功能确认孔径、孔位及基准,避免不必要的高精度要求。
3、把两片夹在一起钻孔是否更可靠?
取决于工装和互换要求。组合加工可能获得局部一致性,也可能引入夹紧变形或配对依赖,需要验证后选择。
4、为什么松夹后还要再测厚度和端面?
薄环可能在夹持时被压平,释放后恢复变形。自由状态复测有助于识别这种差异,测量状态应与验收要求一致。
5、怎样提供图纸有利于准确报价?
请分别注明两片环件的材料、厚度、孔系与表面要求,并提供装配关系、数量及检测标准,特别说明配对或互换要求。
有零件加工需求扫一扫,唐经理:17706216422