医疗设备内部的小型压持件,往往体积不大,却同时承担安装、避让和接触作用。本案例中的薄壁折弯压板,上部为带双安装孔的窄条,两侧形成向下延伸的折弯翼,中部留有较大的开放轮廓,并带局部小舌片与端部折边。它不是厚板铣削件,工艺重点也不只是外形尺寸,而是薄板切边、成形回弹和自然状态之间的协调。
一、从安装面与压持区域拆解要求
审图先区分上部安装条、两端安装孔、侧翼以及局部接触边的作用。安装孔决定与设备基体的连接位置,折弯翼的角度和间距影响避让与接触状态,中央开口则需要保持规定的空间。若压板需要弹性压持,还应明确材料状态、允许行程及力值范围;仅有外形相同,不足以说明功能相同。对最终用途相关的清洁、耐蚀或消毒条件,应由设备设计方给出明确要求。
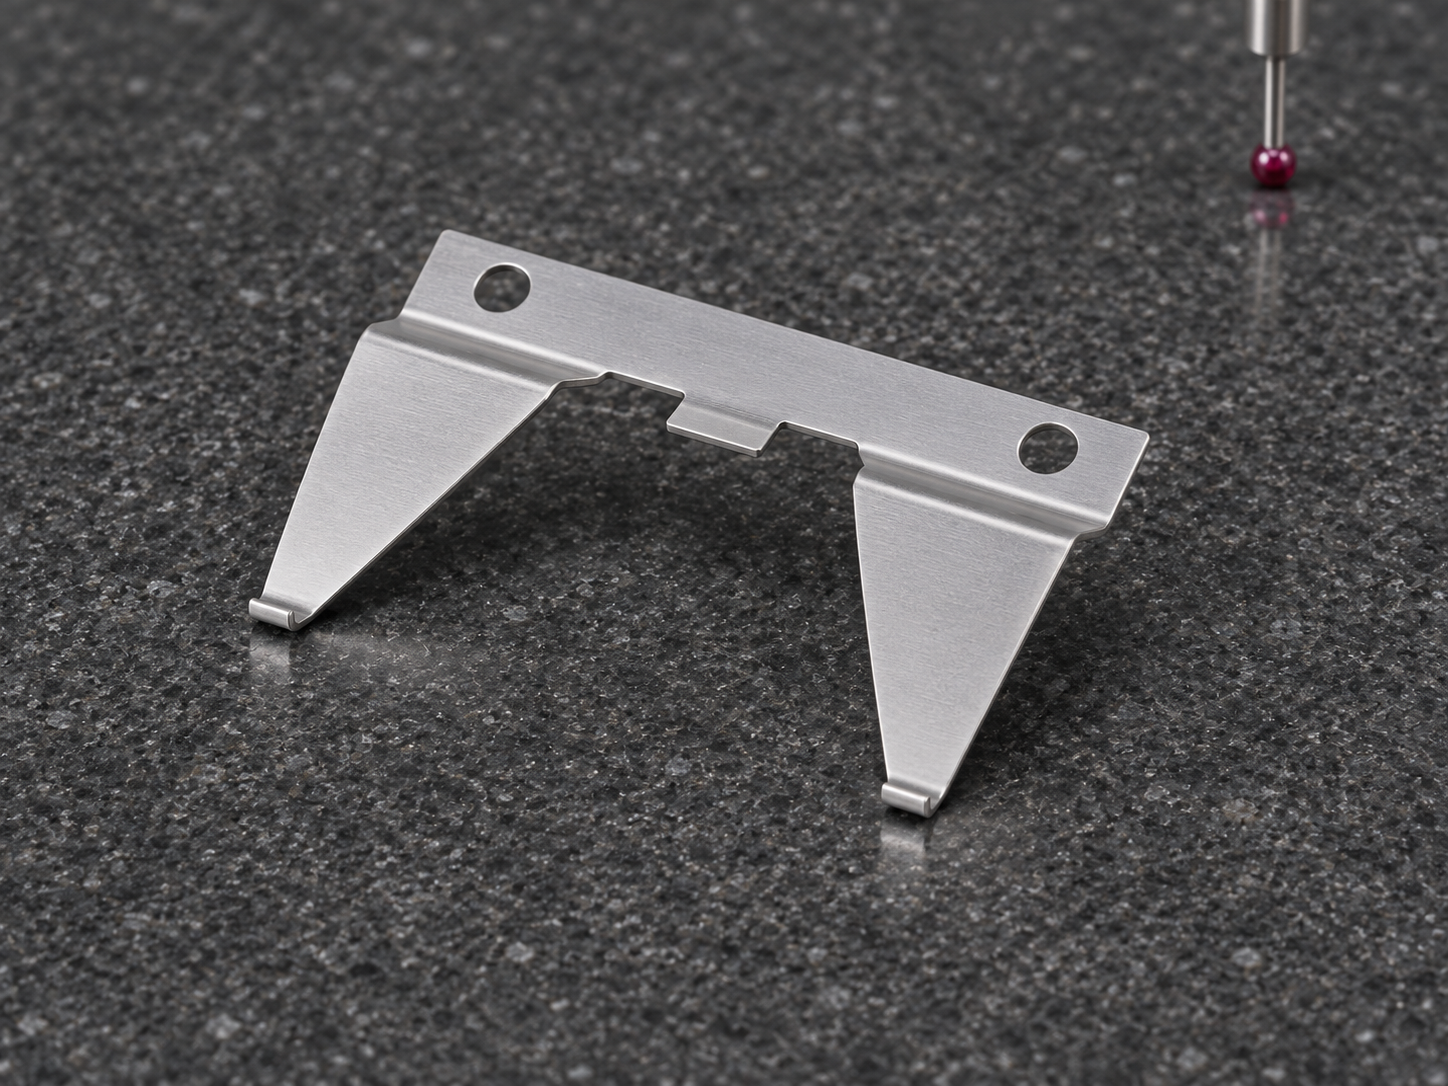
二、展开与切边需要预留成形影响
薄板展开应结合实际板厚、内弯半径、材料状态和成形方式核算,不能直接把空间轮廓投影当作展开尺寸。双孔与中央切口的相对位置,需要考虑折弯后的基准转换。根据材料、数量和边缘要求,可评估精密冲切、激光或其他适用的下料方式。小舌片、窄连接段和尖角区域应重点检查,既防止切边损伤,也避免把设计轮廓擅自改成便于加工的形状。
三、合理折弯顺序减少干涉与回弹
折弯工序应先检查刀具与已成形侧翼是否干涉,再安排主体弯折、局部小折边的顺序。定位支承要避开孔口和薄弱舌片,减少压痕或局部拉伸。回弹补偿应通过适当的试样和首件验证确定,不能只按经验固定增加角度。对于左右对称区域,需要分别测量角度与高度,避免外观大致对称却存在一侧先接触的问题。
四、检测时不能把薄板压成合格
检验应覆盖安装孔、折弯角度、两侧翼位置与总体轮廓,并明确自由状态或规定装夹状态。薄板受到探测力就可能变形,三坐标检测前应评估支承点、探针力和可达性;对细小边缘或角度,可搭配影像、轮廓或专用检具。若涉及压持力,还要按规定行程和加载方式测量,不能以外形尺寸合格代替力值验证,也不能凭手压感受作最终判定。
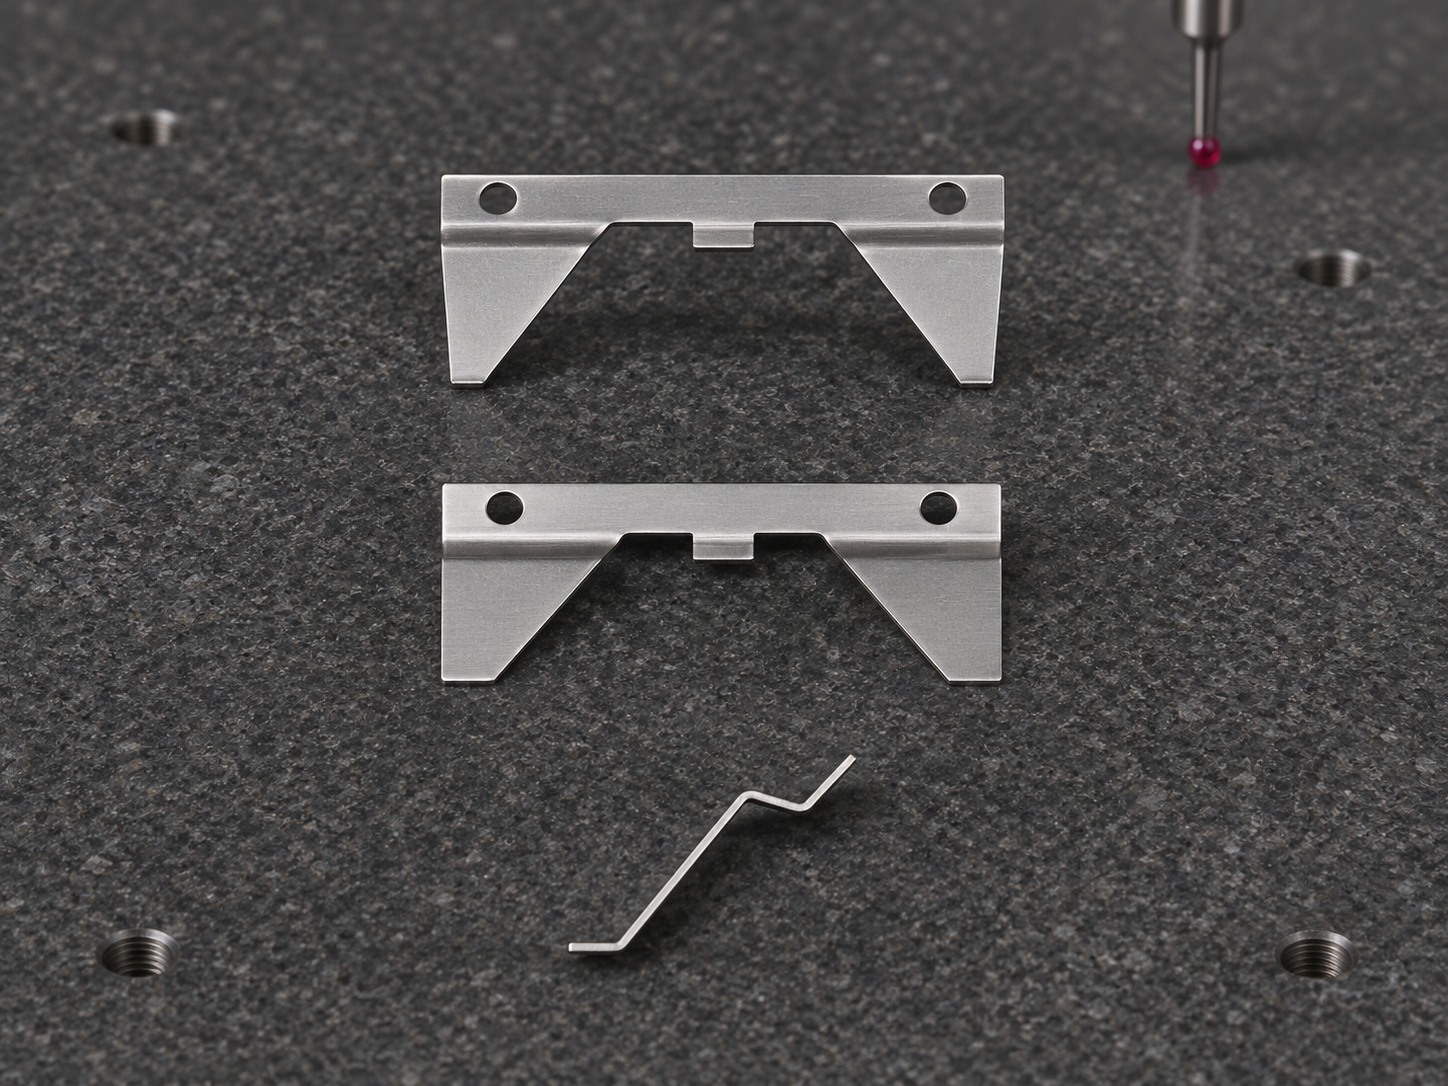
五、边缘处理与包装保护同样重要
切边和孔口毛刺可能影响装配或划伤配套件,去毛刺应覆盖中央开口、小舌片及折边端部。处理时避免将薄边过度磨薄,并检查折弯处有无裂纹。表面处理如会改变尺寸、摩擦或回弹,应纳入工艺验证。清洗后采用能够限制挤压和缠绕的分格包装,避免薄翼在运输中被压变形。首件记录和检验状态应随约定要求保存,便于后续小批量重复加工。
莱图加可结合薄板成形结构进行工艺评估。提供完整空间模型、材料状态、板厚、折弯与功能检验要求,有助于提前识别加工难点,并确定适合的小批量制造方案。
常见问题 FAQ
1、只有三维外形能直接安排生产吗?
通常还需材料、板厚、尺寸公差、弯折要求与表面条件。涉及压持功能时,还应给出行程、力值和寿命要求。
2、两侧翼的回弹是否一定相同?
不一定。材料方向、局部切口、工具接触和折弯顺序都可能产生影响,应分别验证两侧的自然状态。
3、安装孔应在折弯前还是折弯后加工?
需要结合孔边距离、变形风险、定位条件和批量选择。关键是验证成形后的孔位,而不是只确认展开状态。
4、为什么检测夹具不能压得过紧?
薄板容易在外力下改变轮廓。过紧装夹可能掩盖翘曲或角度偏差,检测约束应符合规定验收状态。
5、小批量交付如何防止压板变形?
可采用分格限位、接触面保护和防挤压包装,并明确堆放方式。包装应保护折弯翼和舌片,避免零件相互勾连。
有零件加工需求扫一扫,唐经理:17706216422