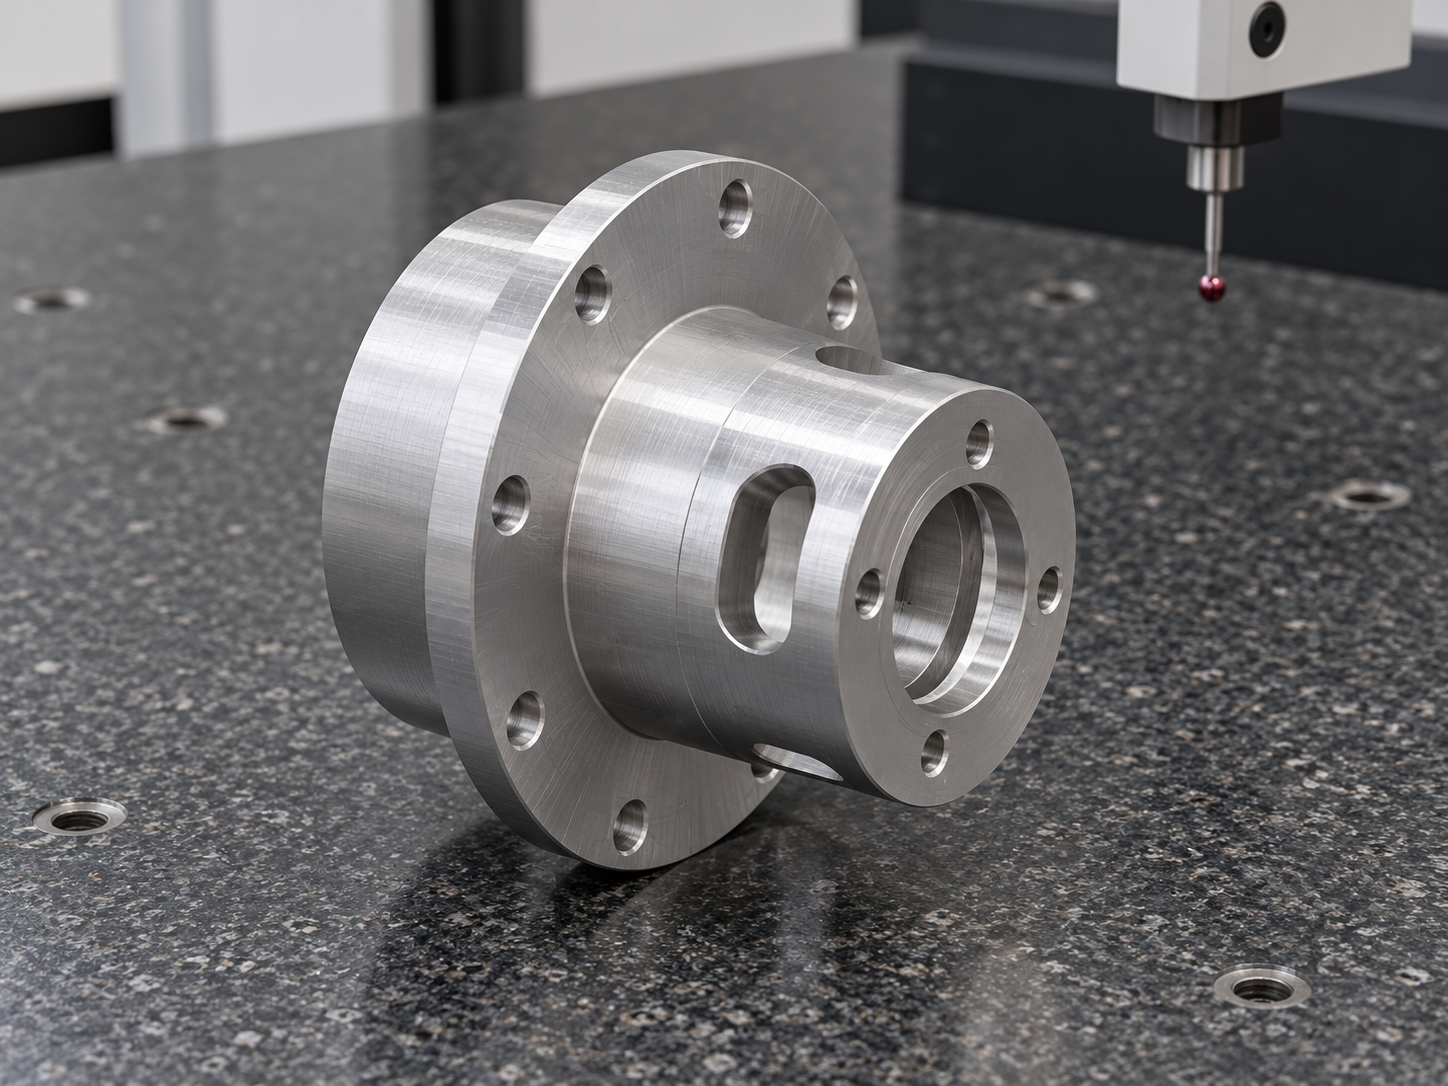
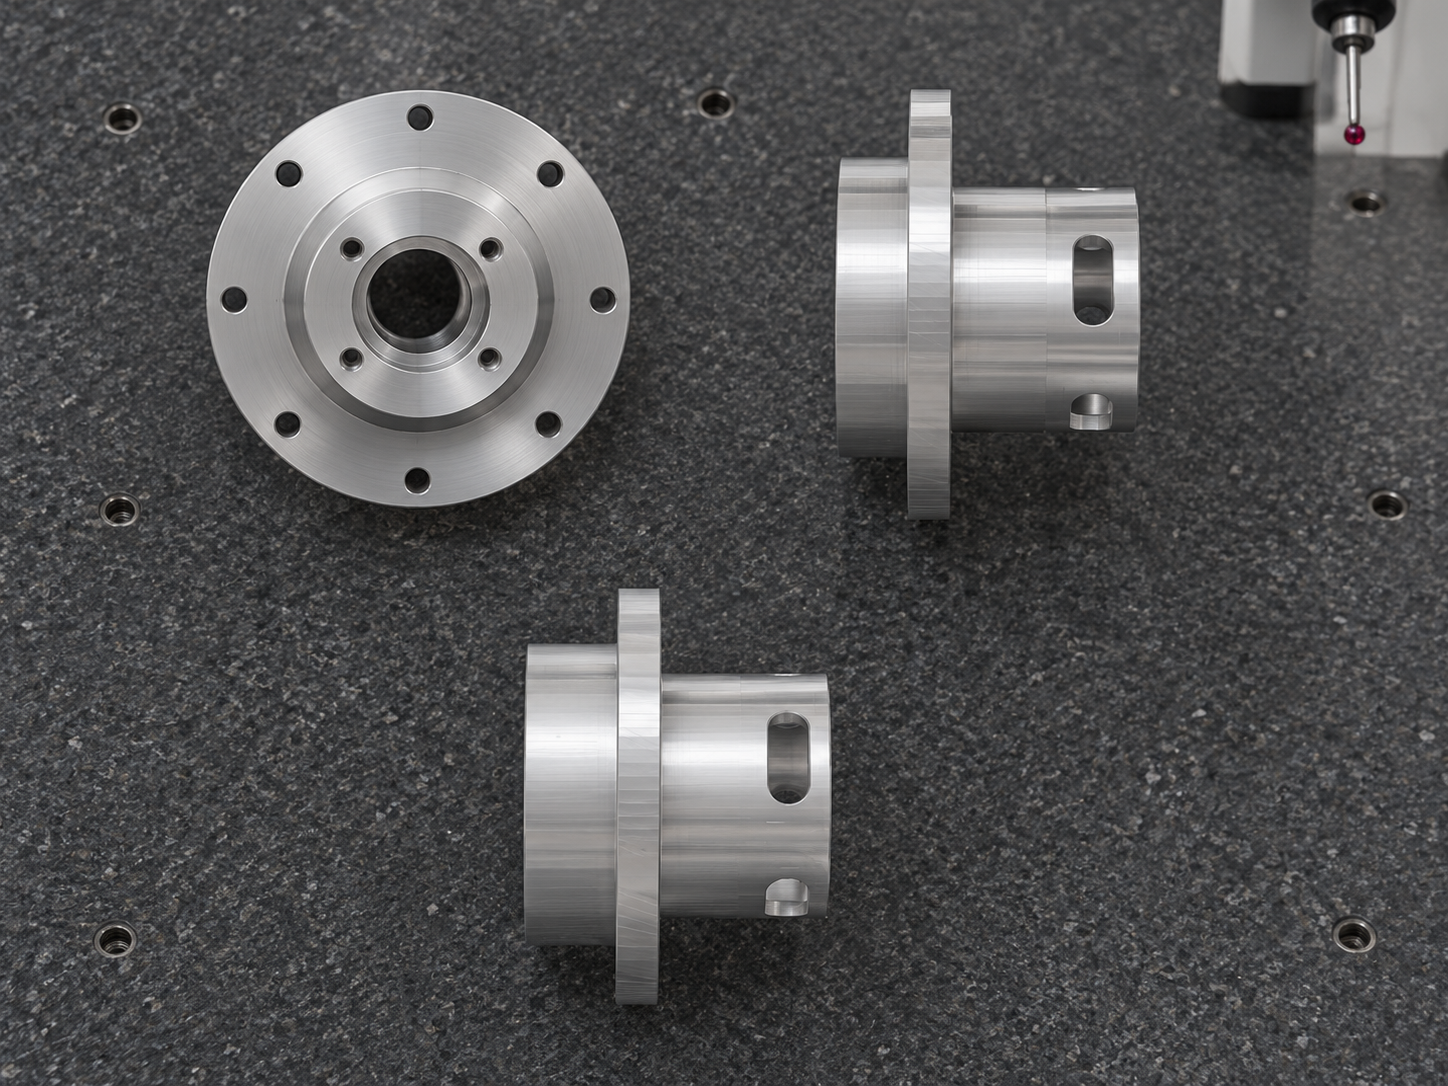
医疗检测平台与实验室自动化模组的旋转支撑,需要将轴承安装、法兰固定和局部避让集中在有限空间内。带侧窗轴承套座由多段回转轮廓、安装法兰及侧面圆角窗口组成,端部还分布连接孔。相比普通套件,开窗会改变筒壁局部刚性,孔、窗与端面的加工顺序也更容易相互影响。工艺设计应围绕统一轴线安排车削、钻孔与铣削,并将松夹后的形状和内部交叉边缘纳入检查。
一、从轴承安装关系建立基准
评审时先确认阶梯内孔中哪一段承担轴承定位,哪一处肩面确定轴向位置,再区分法兰孔和端部孔的连接作用。多段内孔应采用关联轴线,不能分别以最方便测量的表面建立独立基准。法兰安装面与内孔轴线的关系会影响整组支撑状态,侧窗与孔系若有角向要求,也应在工艺文件中明确。配套轴承和邻接件的圆角避让、装入方向及清洁要求需要在首件前统一确认。
二、阶梯内孔与回转轮廓精加工
粗加工先形成稳定端面、内孔和定位外圆,关键配合段保留均匀精加工余量。阶梯镗孔时关注刀杆伸出、排屑和肩面接刀,避免在轴承贴合位置留下局部凸起。翻面后复核已有基准,不以倒角边缘或非接触部位支撑。精加工内孔与关键肩面尽量保持同一轴线关系,长短圆柱段的余量和夹紧力应协调,防止局部壁厚变化放大夹持变形。外观光滑不能替代孔形和尺寸检测。
三、法兰孔、端部孔与侧窗衔接
孔系加工应依托稳定的回转基准和安装面,明确两组孔的起始方向,减少反复找正。侧窗铣削前评估筒壁支撑,采用合理的分层去料与进退刀位置,避免开窗后局部弹性释放影响已完成内孔。圆角窗口的端部需保持轮廓连续,刀具路径不能随意扩大避空。钻孔和开窗形成的内部交叉边缘是去毛刺重点,应保护配合孔壁,不用粗放修磨掩盖残留刀痕或位置偏差。
四、几何检测与低应力试装
内径量具沿孔深分段复核配合孔,三坐标关联法兰端面、阶梯轴线和两组孔系,侧窗轮廓结合适用的轮廓或光学方法检查。检测支撑应避免将开窗部位强行夹紧,解除加工约束后复测关键尺寸,区分真实形状与装夹影响。试装按规定方向装入配套件,确认轴向贴合、间隙和旋转状态;发现阻力变化时,应同时排查肩面、轴线和紧固条件,不能只调整某一段孔径。
五、内腔清洁与小批量一致性
侧窗根部、阶梯孔肩部和端部孔内容易滞留切屑,清洁后应逐区复查,必要时使用适合内部空间的观察方式。若安排表面处理,明确配合面保护或处理余量,处理后重新检测关键孔及安装面。包装分别保护法兰和细长筒段,避免窗口棱边与其他零件碰撞。批量生产记录装夹位置、刀具状态、零点设置与检测方法,首件、过程抽检和末件采用相同条件,便于追溯尺寸变化来源。
侧窗轴承套座的精度控制,需要将回转加工、侧向去料与装配状态共同考虑。提前规划基准和开窗顺序,并把内部边缘检查纳入工序,可以减少重复修配。实际材料、公差和运行负载应依据完整设备方案评审,首件检测与试装条件确认后,再形成适合小批量制造的稳定流程。
常见问题 FAQ
1、为什么侧窗会影响内孔加工?
开窗改变局部筒壁刚性,去料及夹紧引起的形状变化可能传递到内孔,需要协调加工顺序。
2、阶梯孔只检查孔径是否足够?
还需检查孔形、肩面和各段轴线关系,单点孔径不能代表整个轴承安装条件。
3、两组安装孔怎样保持方向一致?
统一角向零点和回转基准,转序后复核孔系方向,不各自重新找正。
4、侧窗内部毛刺如何避免遗漏?
制定覆盖窗口根部及孔壁交界处的检查路径,并采用适合内部空间的观察与去毛刺方法。
5、试装阻力不均应如何排查?
依次确认清洁、孔形、肩面贴合、轴线与紧固条件,避免只凭手感盲目扩大配合孔。
有零件加工需求扫一扫,唐经理:17706216422