一、零件背景:硬质氧化指套座用于医疗器械夹持与定位
本案例选取一款医疗器械用硬质氧化铝合金指套座4。图纸显示,零件为小型矩形夹座结构,主体带U形开口、台阶型腔、长条侧槽、两处小孔以及多处圆角过渡。技术要求中明确提出加工后去毛刺、零件硬质氧化,说明该零件不仅要保证尺寸精度,还要兼顾表面耐磨性、耐腐蚀性和装配触感。此类零件常见于医疗手柄、指套调节机构、夹持定位组件和微创器械辅助结构中,主要承担导向、限位、固定和操作支撑作用。
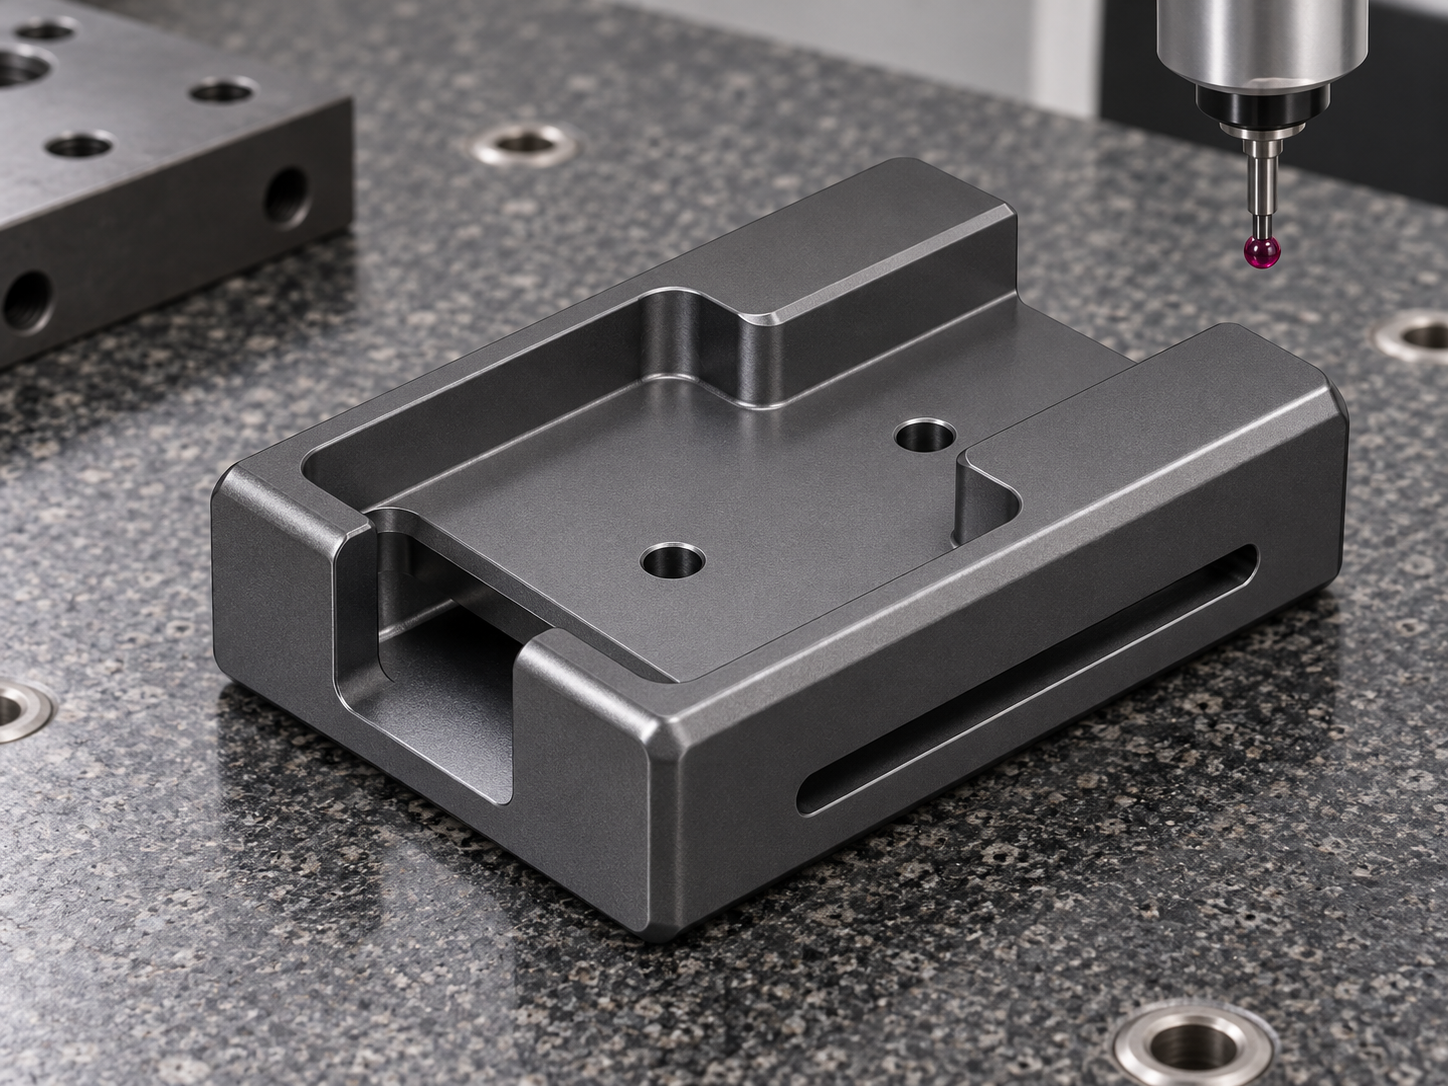
指套座类零件虽然体积不大,但结构边界多、薄壁位置多、内外圆角多。U形开口影响装配入口,长条侧槽影响导向或限位行程,底部型腔和台阶面影响贴合高度,两处孔位则关系到锁紧、定位或连接件安装。如果加工变形、孔位偏移或毛刺残留,可能导致装配不顺、滑动卡滞或硬质氧化后边缘粗糙。
二、结构特点:U形开口、长条侧槽与台阶型腔组合
从图纸结构看,该指套座4的核心特征是矩形框架与开放式型腔组合。零件一侧有U形开口,侧壁存在长条槽,顶部平台上有两个小孔,内腔还包含不同高度的台阶和圆角过渡。此类结构加工时需要兼顾外形基准、内腔尺寸、槽宽一致性和孔位中心距,尤其是开口处和长槽两端的圆角,需要保证过渡顺畅、无尖角和无翻边。
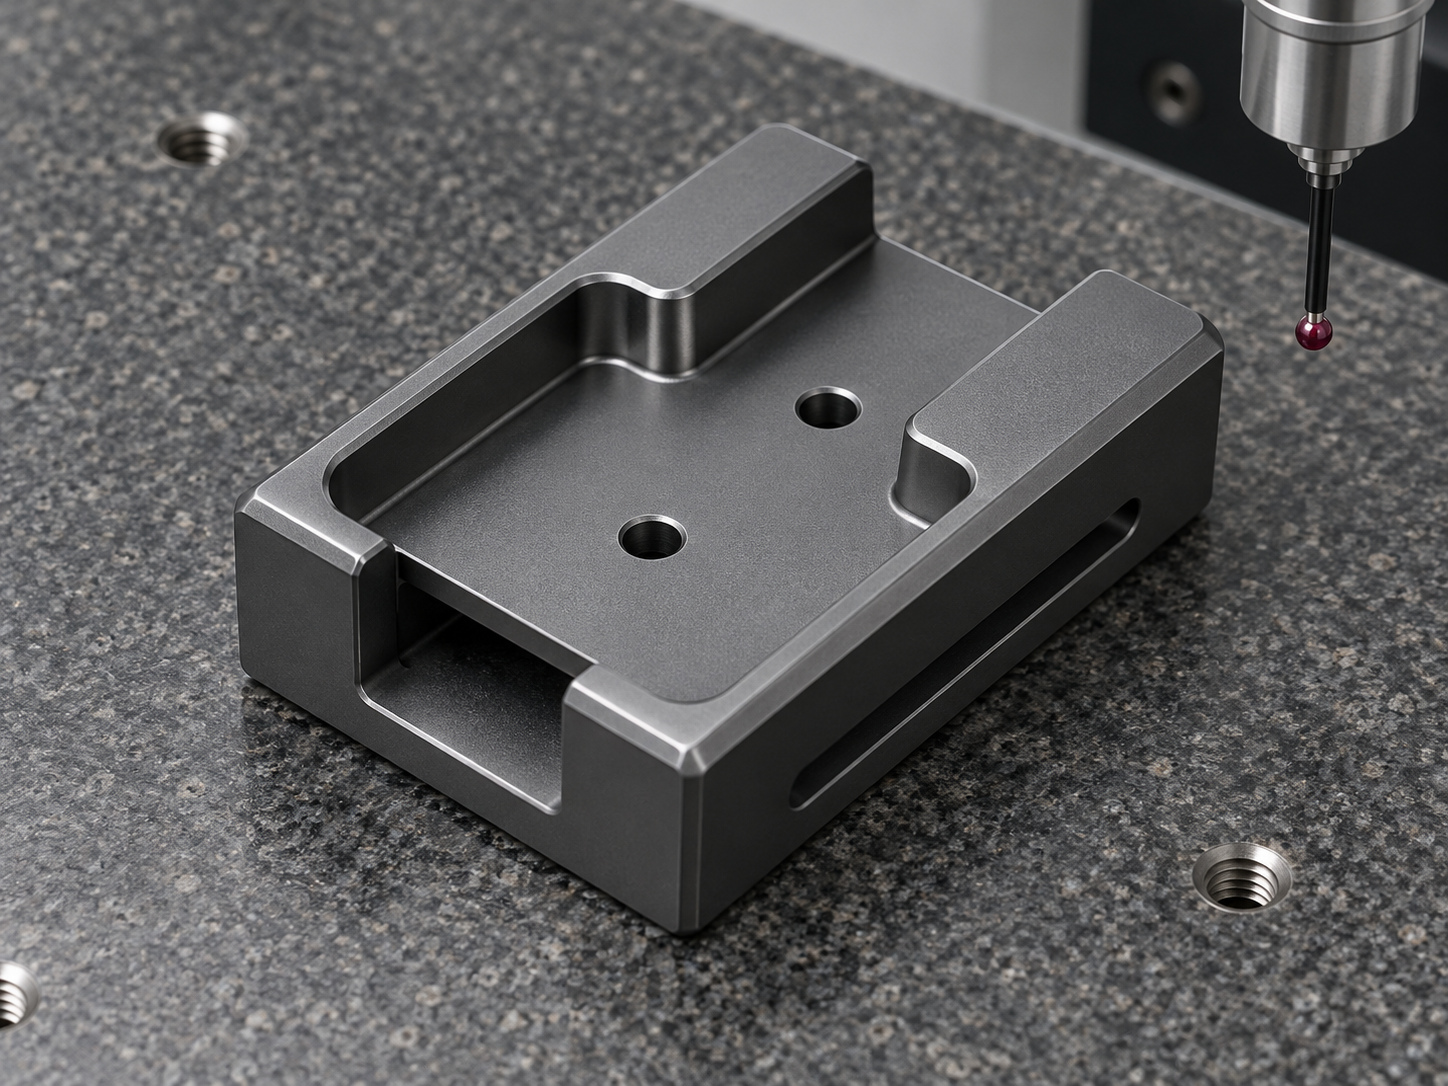
硬质氧化通常会放大边缘缺陷,因此氧化前的机械加工状态十分关键。若长槽端部刀纹明显、孔口有毛刺、内腔转角存在锐边,氧化后会影响外观一致性和装配手感。莱图加在处理这类小型铝合金夹座时,会把去毛刺、倒角圆角和氧化前清洁作为重点工序。
三、加工方案:CNC铣削成形,分步控制内腔和长槽
加工该类硬质氧化铝合金指套座时,通常先根据图纸确认外形尺寸、开口宽度、台阶高度、孔位、长槽位置、圆角半径和表面粗糙度要求。工艺上可先铣削外形和基准面,再粗精加工U形开口、底部型腔和台阶区域,随后加工两处小孔与侧向长条槽,最后进行倒角、去毛刺和硬质氧化前检查。
由于零件局部存在开口和薄壁,装夹时要避免压伤外观面,也要控制夹持力导致的变形。长条侧槽加工时,需要保证槽宽、槽端圆角和槽壁粗糙度稳定;内腔铣削时,则要关注刀具半径与图纸圆角匹配,避免过切或残留台阶。对于小批量医疗零件,过程巡检能够及时发现孔位偏移、槽宽偏差和边缘毛刺问题。
四、检测控制:重点复核孔位、槽宽和氧化前边缘状态
该指套座4的检测重点包括外形长宽高、U形开口尺寸、侧向长槽位置与槽宽、两处孔位、台阶深度、内腔宽度、圆角过渡、表面粗糙度以及硬质氧化前的边缘毛刺状态。莱图加会结合三坐标检测、投影仪、针规、卡尺、高度规和外观放大检查,对功能尺寸和外观边缘进行复核。
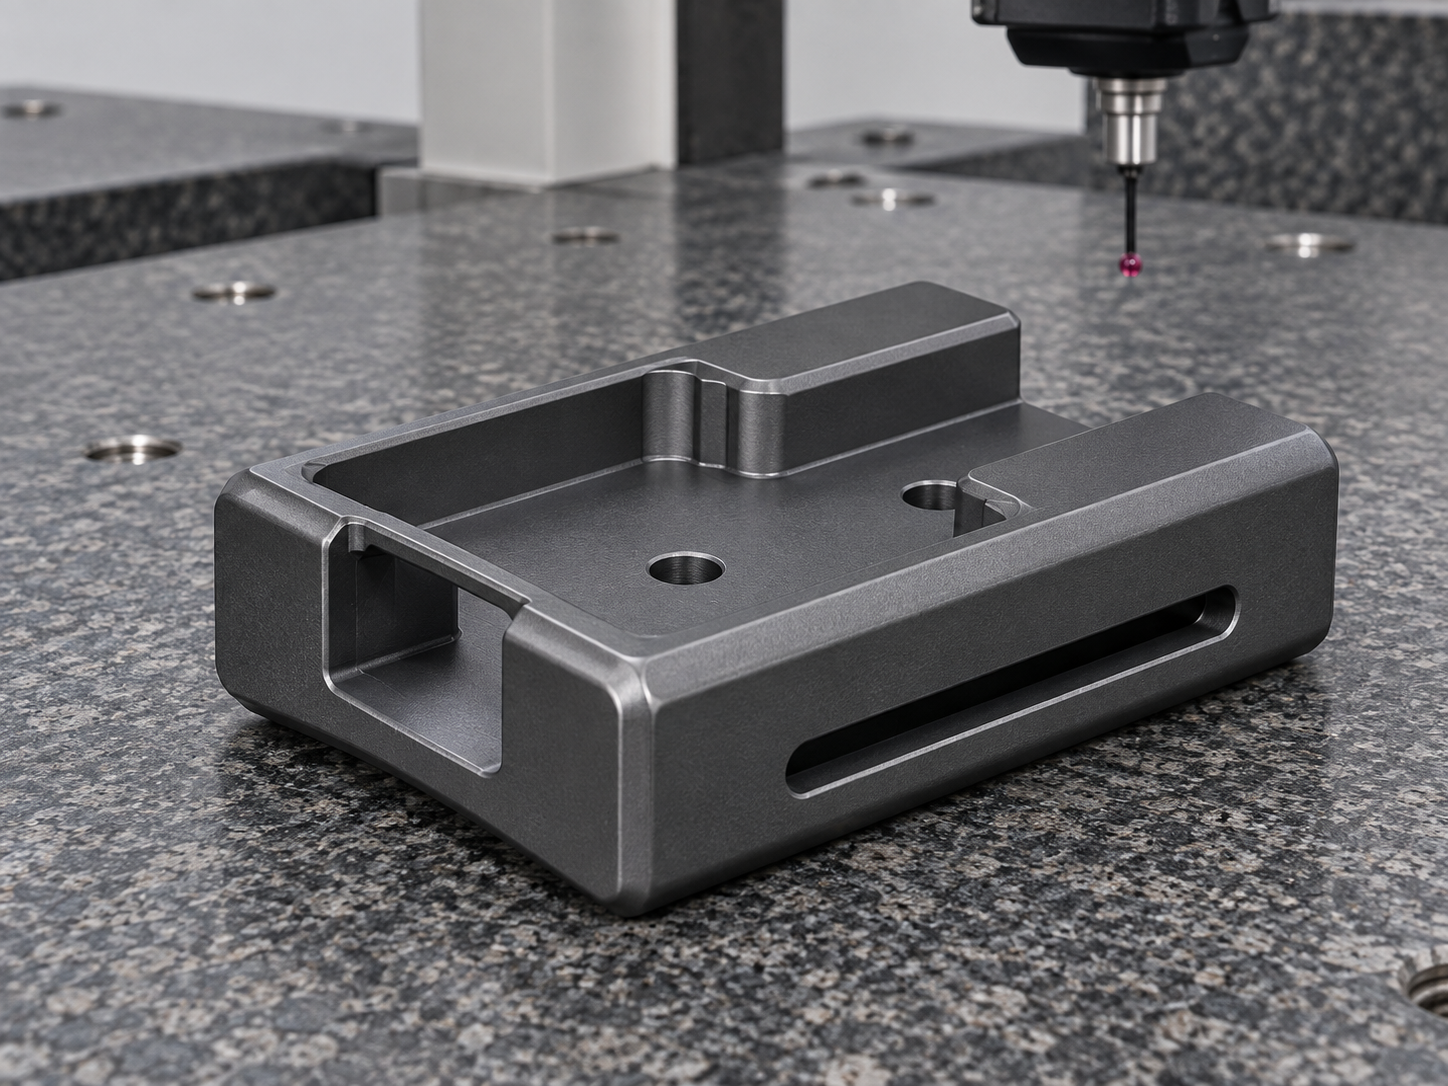
检测时不仅要确认单个尺寸是否合格,还要关注装配关系。开口尺寸偏差会影响插入顺畅度,侧槽位置偏差会影响导向行程,两孔中心距不稳定会造成安装应力,圆角过渡不一致则可能导致接触手感差或局部应力集中。通过加工中巡检和氧化前终检,可以降低氧化后返修困难和批量装配异常的风险。
五、案例小结:硬质氧化前的边缘质量决定装配手感
本案例中的医疗器械硬质氧化铝合金指套座4,体现了小型夹持类结构件加工的典型要求:外形基准要稳定,U形开口要顺畅,长槽尺寸要一致,孔位要准确,内腔台阶和圆角要平滑,氧化前必须彻底去毛刺。莱图加在此类零件加工中,会围绕图纸评审、CNC铣削、过程巡检、精细去毛刺、氧化前外观确认和三坐标检测建立过程控制,帮助客户获得适合医疗器械装配使用的铝合金硬质氧化零件。
FAQ:医疗硬质氧化铝合金指套座加工常见问题
1. 指套座类零件常用于哪些医疗设备?
常用于医疗手柄、微创器械辅助结构、指套调节机构和小型夹持定位组件中的导向、限位和固定位置。
2. 此类U形夹座加工难点是什么?
难点主要在开口尺寸、薄壁变形、长槽一致性、孔位精度、内腔圆角过渡和氧化前毛刺控制。
3. 为什么硬质氧化前必须重点去毛刺?
硬质氧化会覆盖零件表面,如果氧化前存在毛刺、翻边或锐角,氧化后更难修整,也会影响装配手感和外观一致性。
4. 侧向长槽尺寸偏差会带来什么影响?
长槽偏差可能影响导向行程、限位位置和滑动顺畅度,严重时会导致配合件卡滞或运动间隙不稳定。
5. 交付前通常检查哪些项目?
通常检查外形尺寸、U形开口、侧槽宽度和位置、孔位、台阶深度、内腔圆角、倒角毛刺、表面划伤和氧化外观。
有零件加工需求扫一扫,唐经理:17706216422