医疗检测设备内部经常需要使用塑料导向隔板来限制试剂盒、滑块或轻量机构的运动范围。相比金属零件,PP工程塑料具备耐腐蚀、绝缘和轻量化优势,但长槽、薄壁和多孔结构会放大加工变形。本案例围绕一件PP长槽导向隔板展开,说明从图纸识别、长圆槽加工、侧孔处理到三坐标检测的关键控制点。
一、零件结构特点
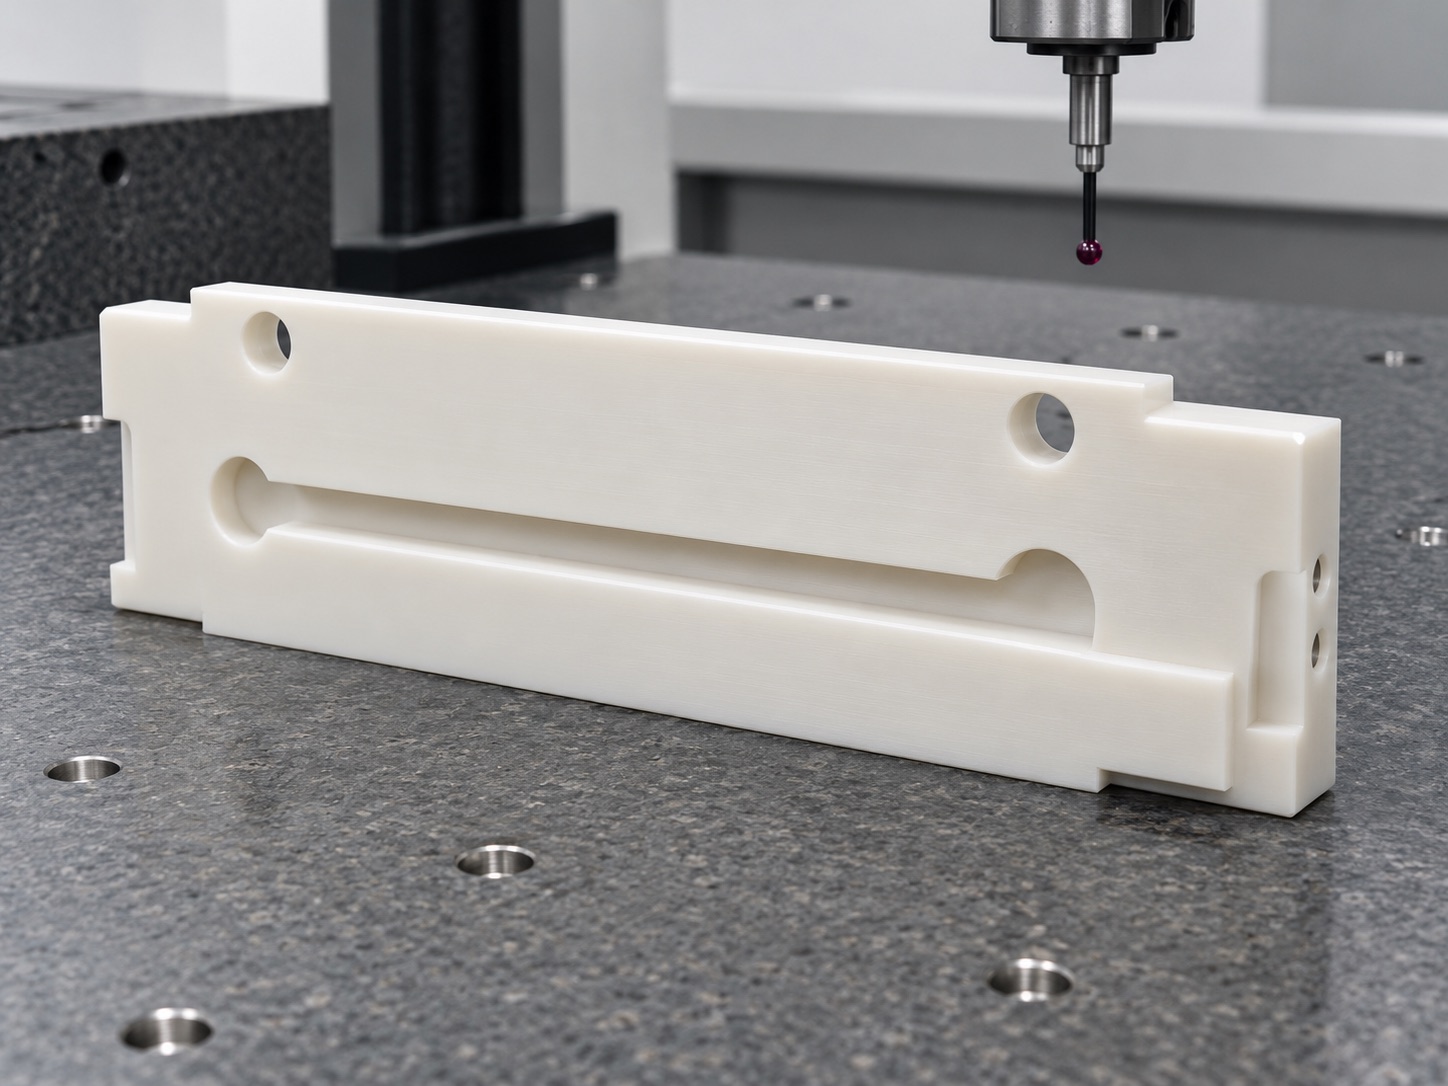
该零件为长板类结构,中部包含较长的导向槽,上方分布圆孔,侧边有小孔与端部台阶。长槽是此零件的功能核心,通常用于导向、避让或调节安装位置;圆孔则承担固定或定位作用。因为零件整体较薄,长槽开出后材料刚性下降,若加工顺序不合理,容易出现槽壁不直、端部圆弧不圆或板面翘曲。
二、长圆槽加工控制
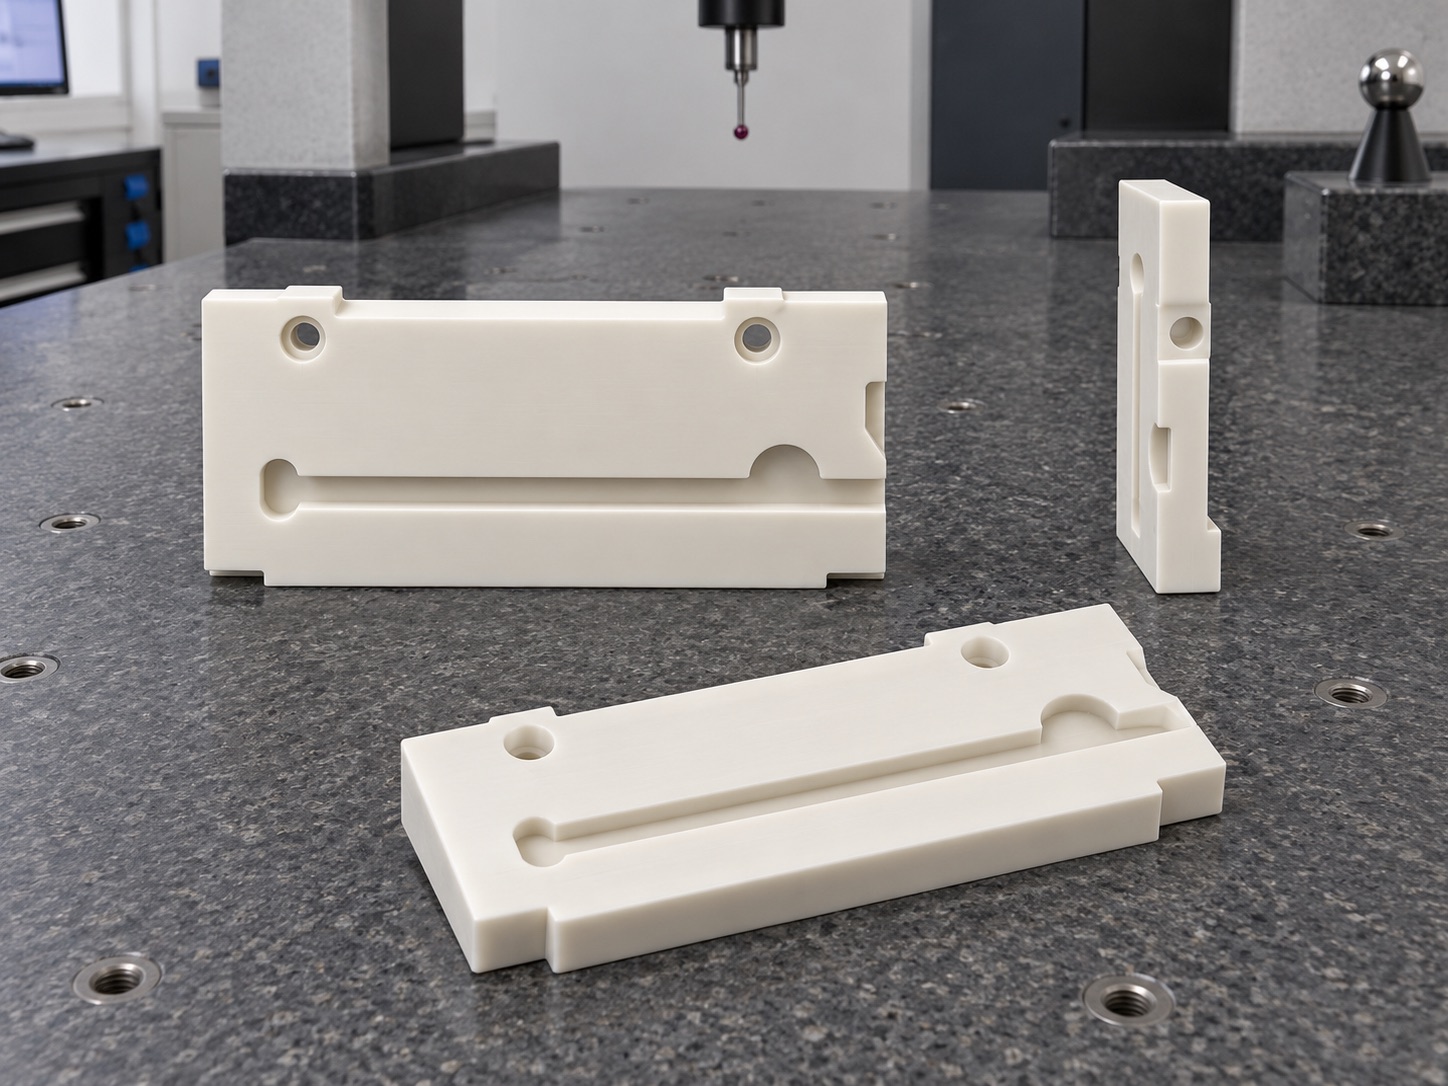
长圆槽加工时需要先粗后精,粗加工保留少量余量,避免一次切除过多材料造成热量集中和应力释放。精加工阶段采用稳定刀具路径,保证两侧槽壁平行、端部圆弧过渡顺滑。对于医疗设备中的导向件,槽内不能残留卷边毛刺,否则会影响滑动件或紧固件装配。加工完成后,可用塞规、影像测量或三坐标方式确认槽宽、槽长和端部圆弧位置。
三、圆孔、侧孔与端部台阶
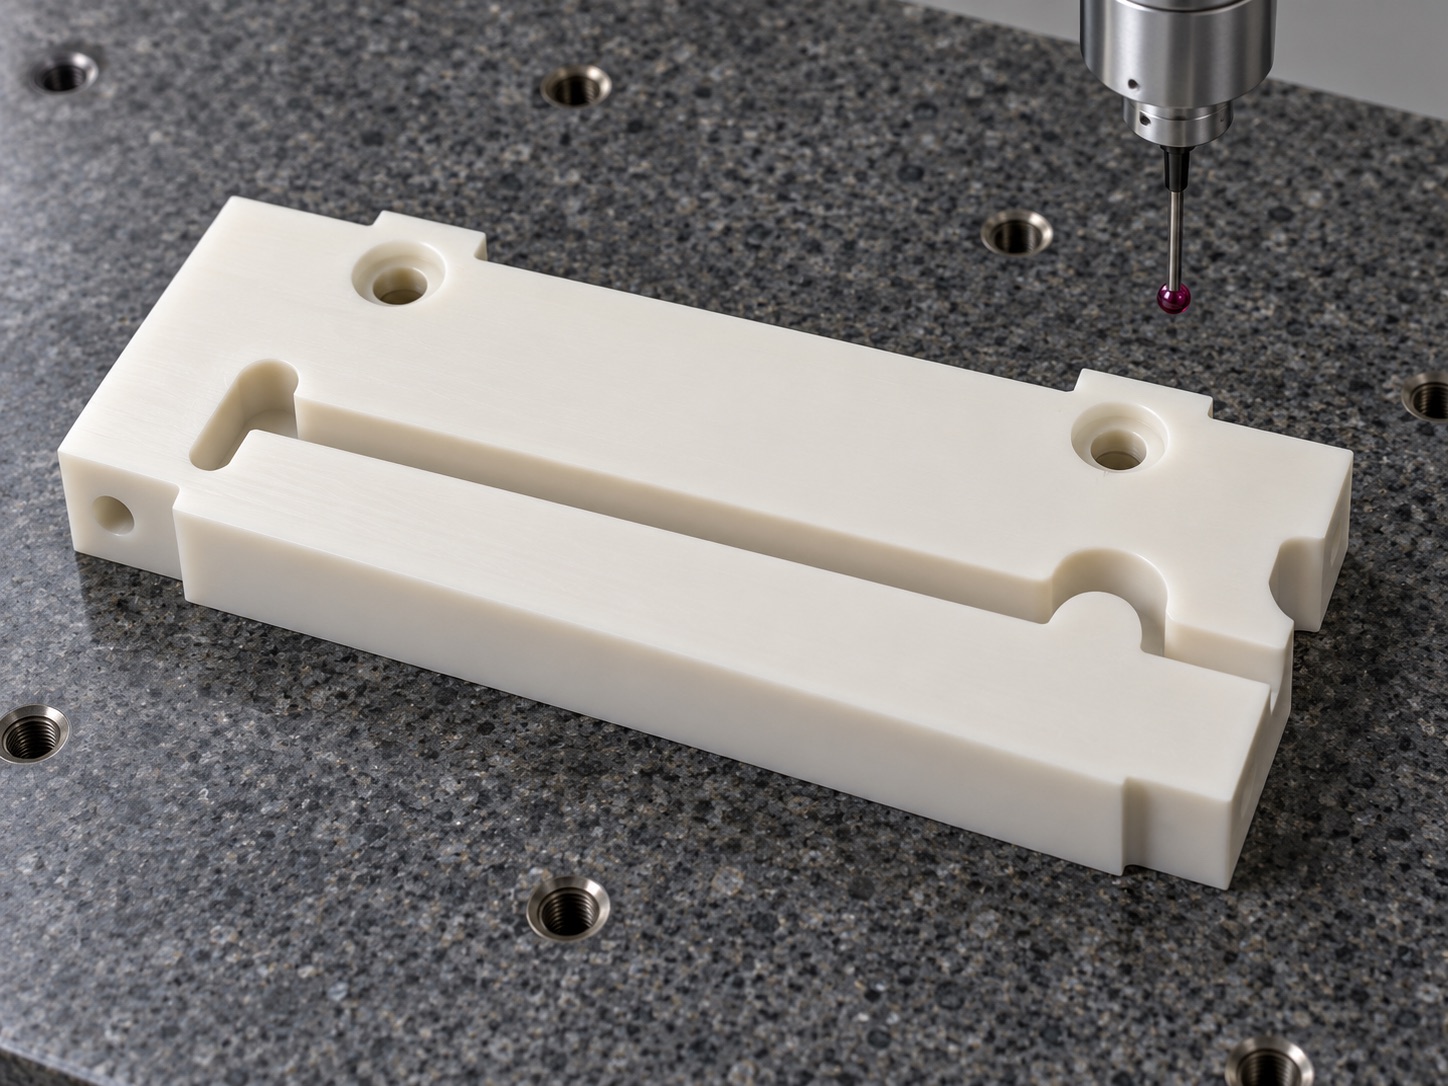
顶部圆孔和侧边小孔对装配基准有直接影响。加工时应避免先切掉全部外形后再钻孔,因为零件刚性下降会使孔位波动。较稳妥的方式是先完成主要孔位,再加工长槽和外形轮廓,最后对端部台阶进行精修。PP材料孔壁较软,钻孔和铣孔都需要控制排屑,防止孔壁被挤压发白。端部台阶加工后需重点检查高度差和边线完整性。
四、检测、清洁与包装
三坐标检测台用于确认长槽中心线、孔位、端面距离和关键宽度。外观检验重点包括槽壁毛刺、孔口翻边、端部碰伤和板面划痕。医疗相关零件还要注意清洁包装,避免切屑和粉尘残留在长槽或孔内。小批量交付时,可按首件全检、过程抽检和末件复核的方式建立稳定记录。
五、案例总结
PP长槽导向隔板的加工重点在于控制变形与槽孔位置关系。通过合理装夹、分步去料、孔槽顺序安排和检测复核,可以让长槽导向面、圆孔固定点和端部台阶保持一致,为医疗设备装配提供稳定零件基础。
FAQ
1. 长槽加工后为什么会变形?
长槽削弱了板件刚性,材料内应力释放后可能产生翘曲,需要分步加工和均匀支撑。
2. PP材料长槽能做到表面光滑吗?
可以,通过锋利刀具、合理进给和精加工刀路,可改善槽壁质量并减少毛刺。
3. 侧孔和长槽哪个先加工更合适?
通常先加工关键孔位,再加工长槽和外形,具体顺序需结合夹具和基准评估。
4. 医疗设备塑料件需要做哪些检测?
常见检测包括孔位、槽宽、平面度、轮廓尺寸、外观毛刺和清洁度确认。
5. 是否支持来图小批量加工?
支持,可根据图纸、材料、数量和交期要求制定打样或小批量生产方案。
有零件加工需求扫一扫,唐经理:17706216422