本案例根据直齿圆柱齿轮m0.8-z50图纸编写。零件材料为白色聚四氟乙烯(PTFE),模数0.8,齿数50,结构包含中心孔、六处均布安装孔及沉孔,整体厚度较薄。此类齿轮可用于医疗设备中的轻载传动、绝缘传动、低噪音导向或试剂设备辅助机构。PTFE具有低摩擦、耐腐蚀和绝缘优势,但材料偏软,齿形加工和孔口去毛刺都需要低应力工艺。
一、零件特点与材料优势
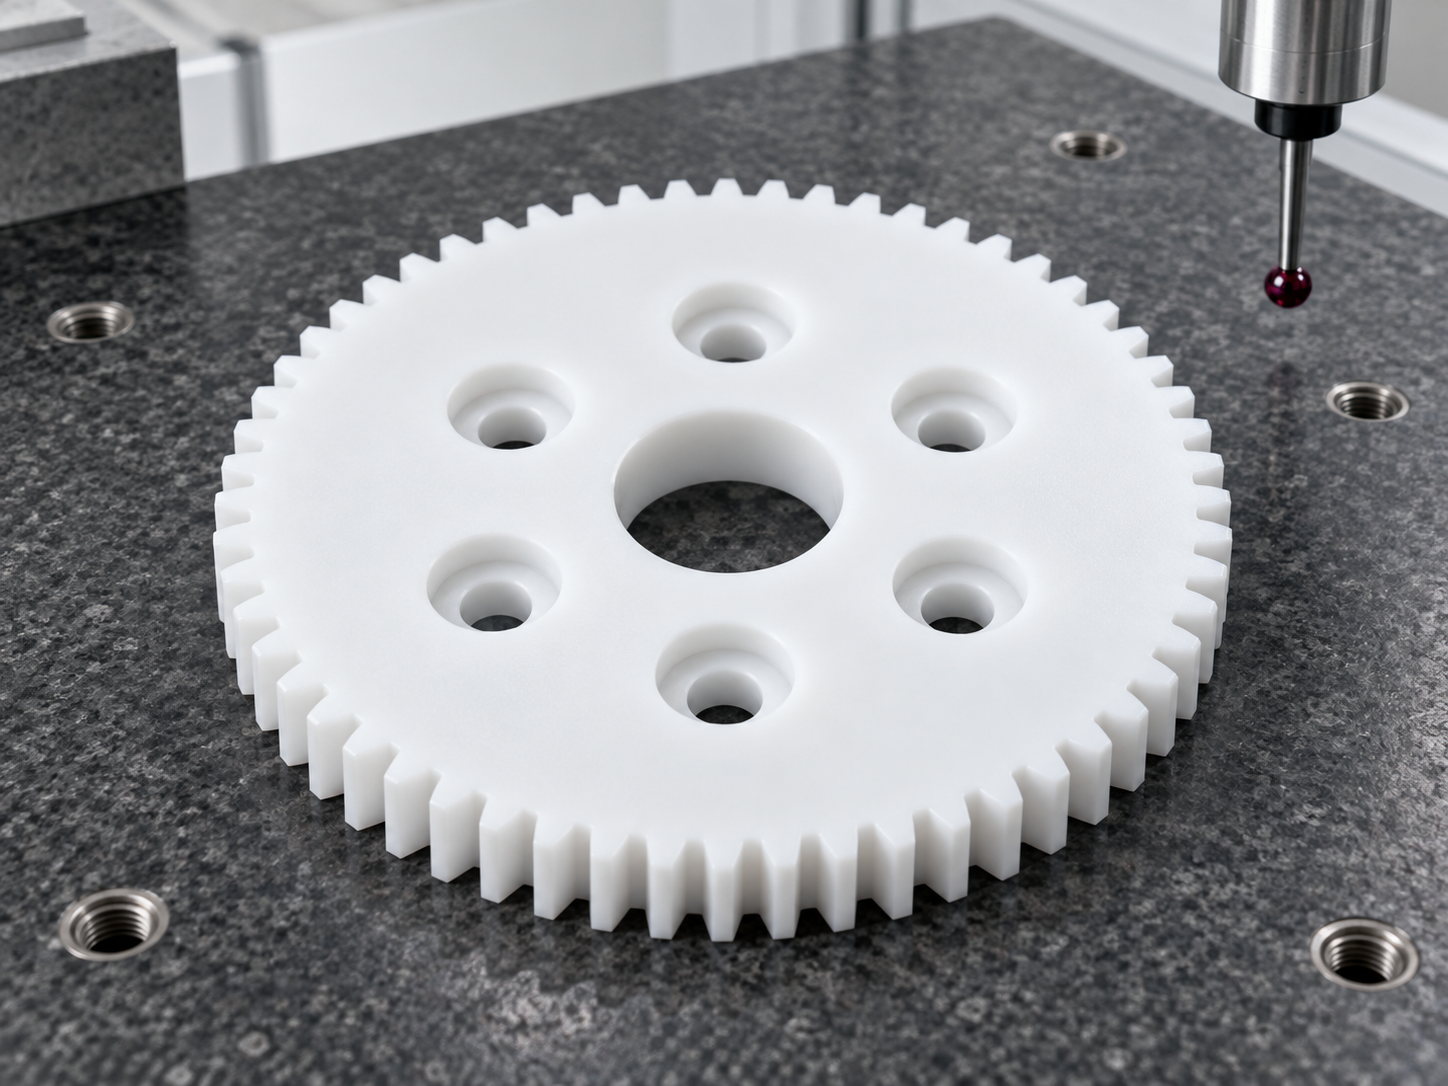
该齿轮为薄盘结构,外圈细齿数量多,中心孔与六个安装孔共同决定装配位置。PTFE材料适合洁净、低摩擦、耐化学介质的医疗设备环境,但加工时容易产生弹性回弹和边缘白色毛丝。与金属齿轮相比,PTFE齿轮更需要控制夹持压力、刀具锋利度和切削热。
二、齿形加工与中心孔控制
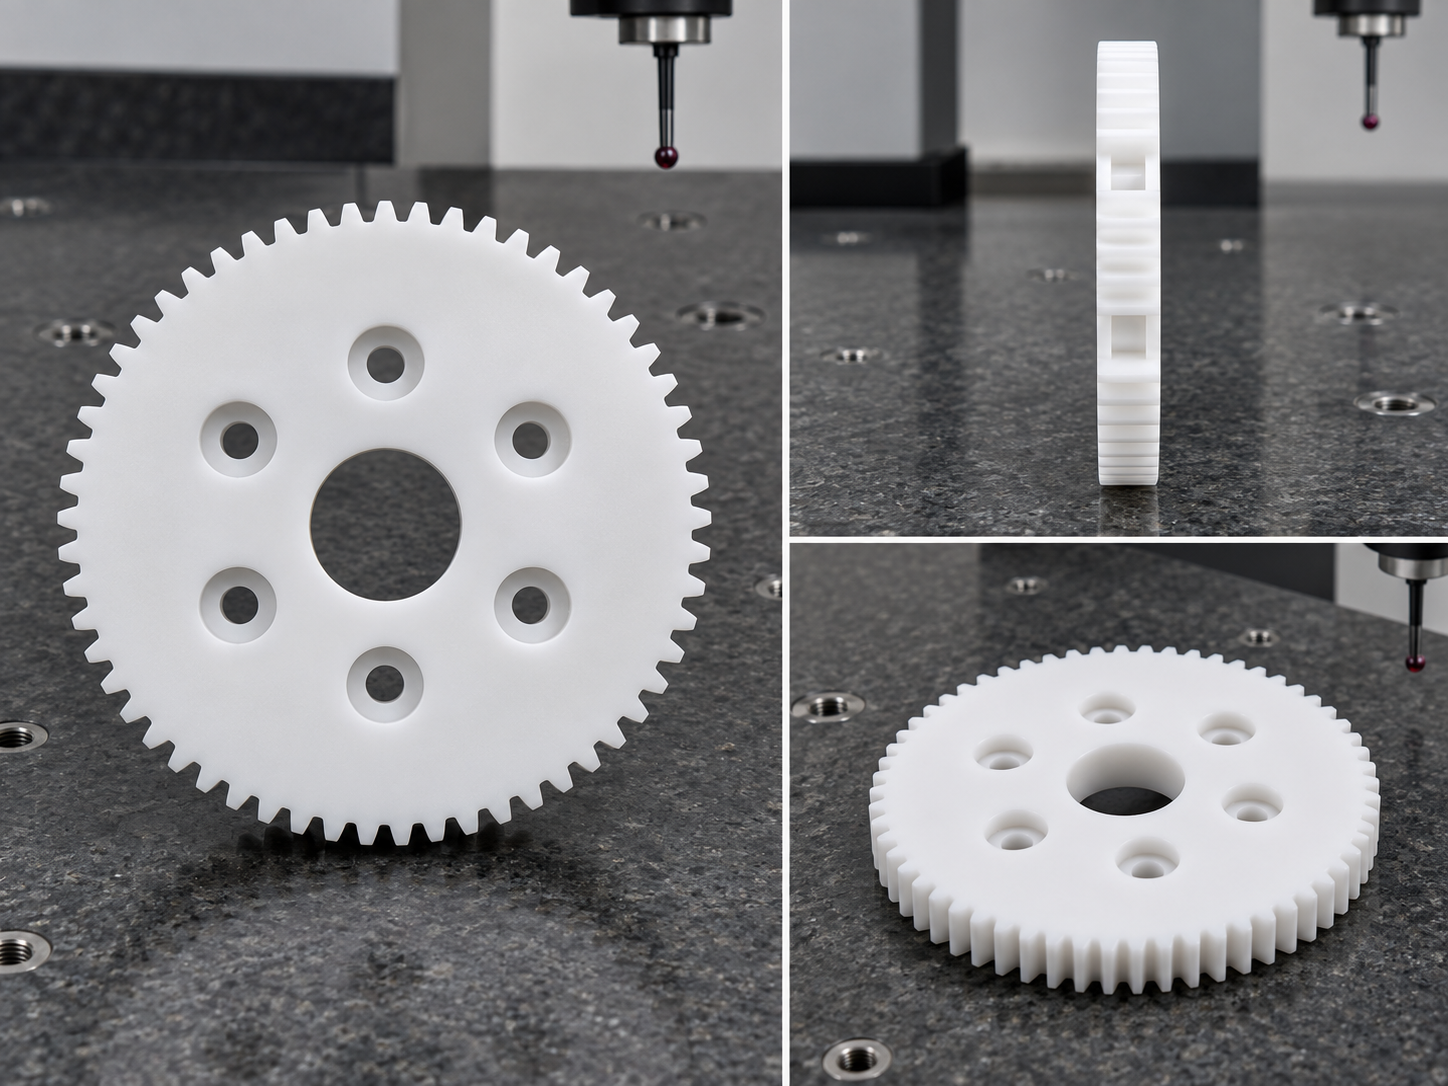
建议先加工端面、中心孔和安装孔,再进行齿形加工。中心孔可以采用钻孔、镗孔或铰孔组合,避免钻头挤压导致孔口变形。齿形加工可根据数量选择滚齿、成形铣或数控轮廓加工,关键是保持齿顶和齿根一致。薄盘PTFE齿轮在装夹时要使用平面支撑,防止局部压紧造成盘面翘曲。
三、沉孔、孔口与去毛刺处理
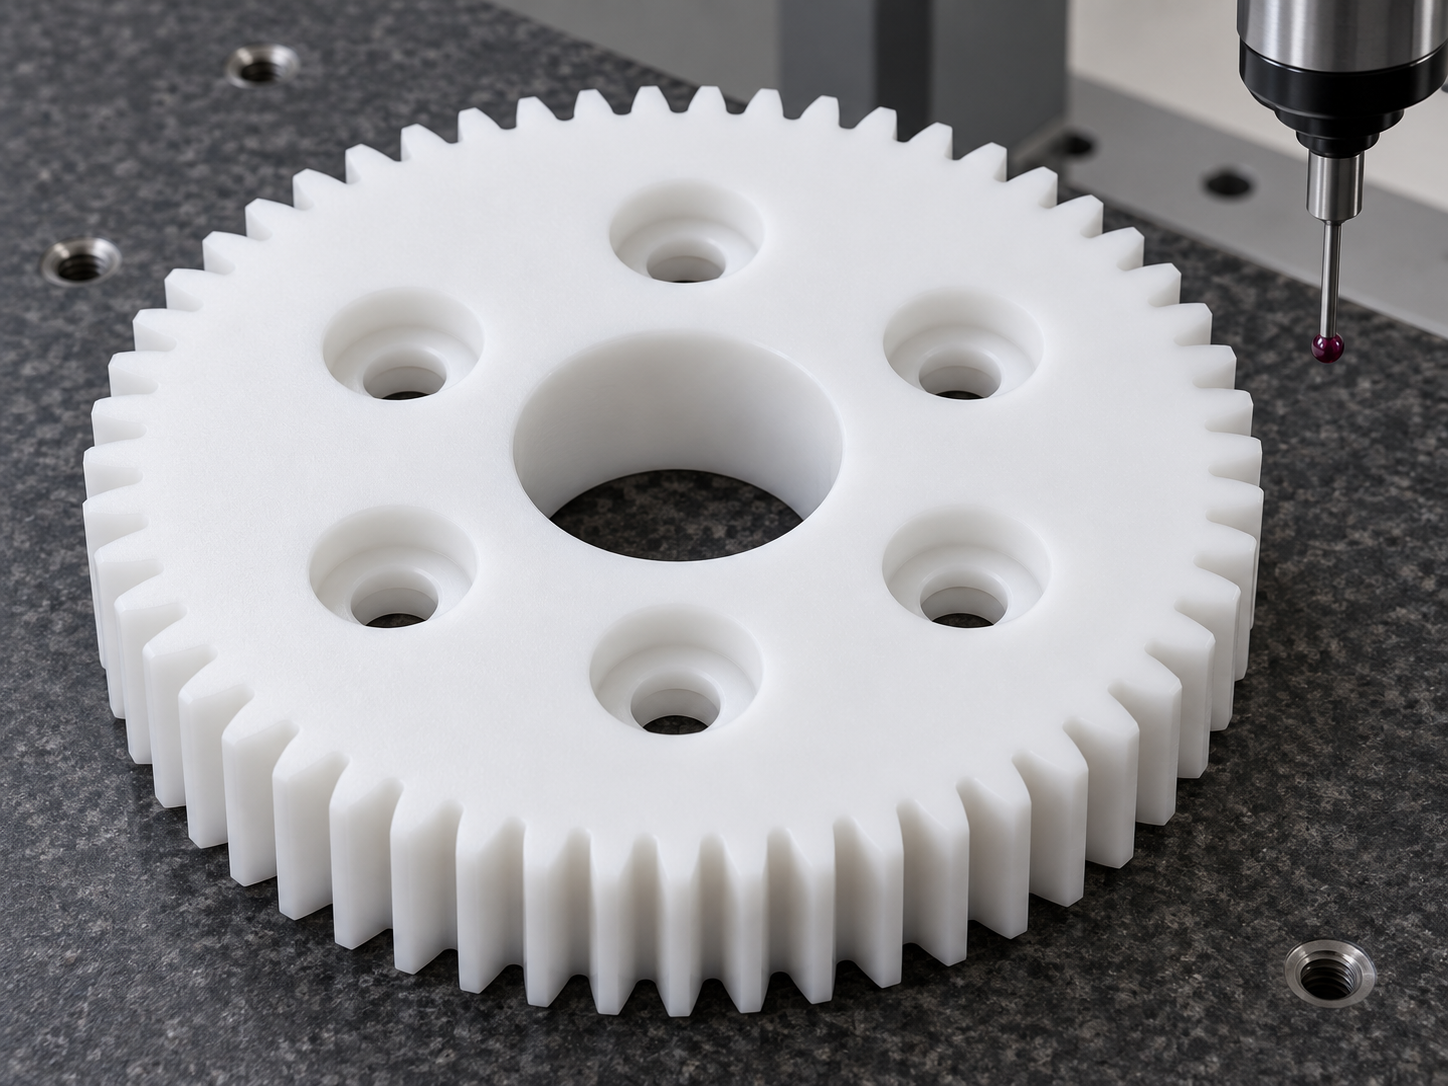
六处安装孔及沉孔需要保证圆周均布,沉孔底面应平整,螺钉或定位件装入后不应顶偏。PTFE孔口去毛刺不能采用过大压力,否则会形成卷边或局部塌陷。齿边可用软性刷、轻倒角或显微修边处理,要求齿根无残丝、齿顶无缺口。
四、检测与装配验证
检测时可使用三坐标或影像仪复核中心孔、孔距、沉孔尺寸和齿顶圆。齿形精度可结合样件啮合检查,确认转动顺畅、无明显卡滞。PTFE尺寸受测力和温度影响,首件检测应在零件温度稳定后进行,批量生产中要保持相同夹具和切削参数。
五、案例总结
PTFE直齿圆柱齿轮m0.8-z50的难点在于细齿轮廓、薄盘平面度和孔系稳定。通过轻夹持、锋利刀具、低热切削和细致去毛刺,可以获得适合医疗设备轻载传动的塑料齿轮零件。
FAQ
1、PTFE齿轮适合哪些医疗设备场景?
适合低载荷、低摩擦、耐腐蚀和绝缘要求的传动或导向结构。
2、塑料齿轮加工容易变形吗?
容易,尤其是薄盘结构,需要平面支撑和低夹紧力。
3、细齿去毛刺如何处理?
可采用轻倒角、软刷和显微修边,避免破坏齿形。
4、沉孔深度为什么要稳定?
沉孔深度关系到螺钉贴合和齿轮端面平整度,过深或过浅都会影响装配。
5、交付前是否需要啮合测试?
建议做样件啮合测试,确认转动顺畅、无卡滞和异常噪音。
有零件加工需求扫一扫,唐经理:17706216422