本案例来自医疗设备导线滑套1图纸,材料为聚四氟乙烯(PTFE)。零件为带法兰的长套筒结构,具备中心导向孔、法兰安装孔和沉孔特征,图纸还要求最终沿中心线线切割成两半。PTFE摩擦系数低、耐腐蚀、绝缘性能好,适用于医疗设备中线缆、导丝或柔性传动件的低阻导向部位。本案例重点在于软质材料防变形、孔系同心以及切半后的配合稳定性。
一、零件用途与材料特点
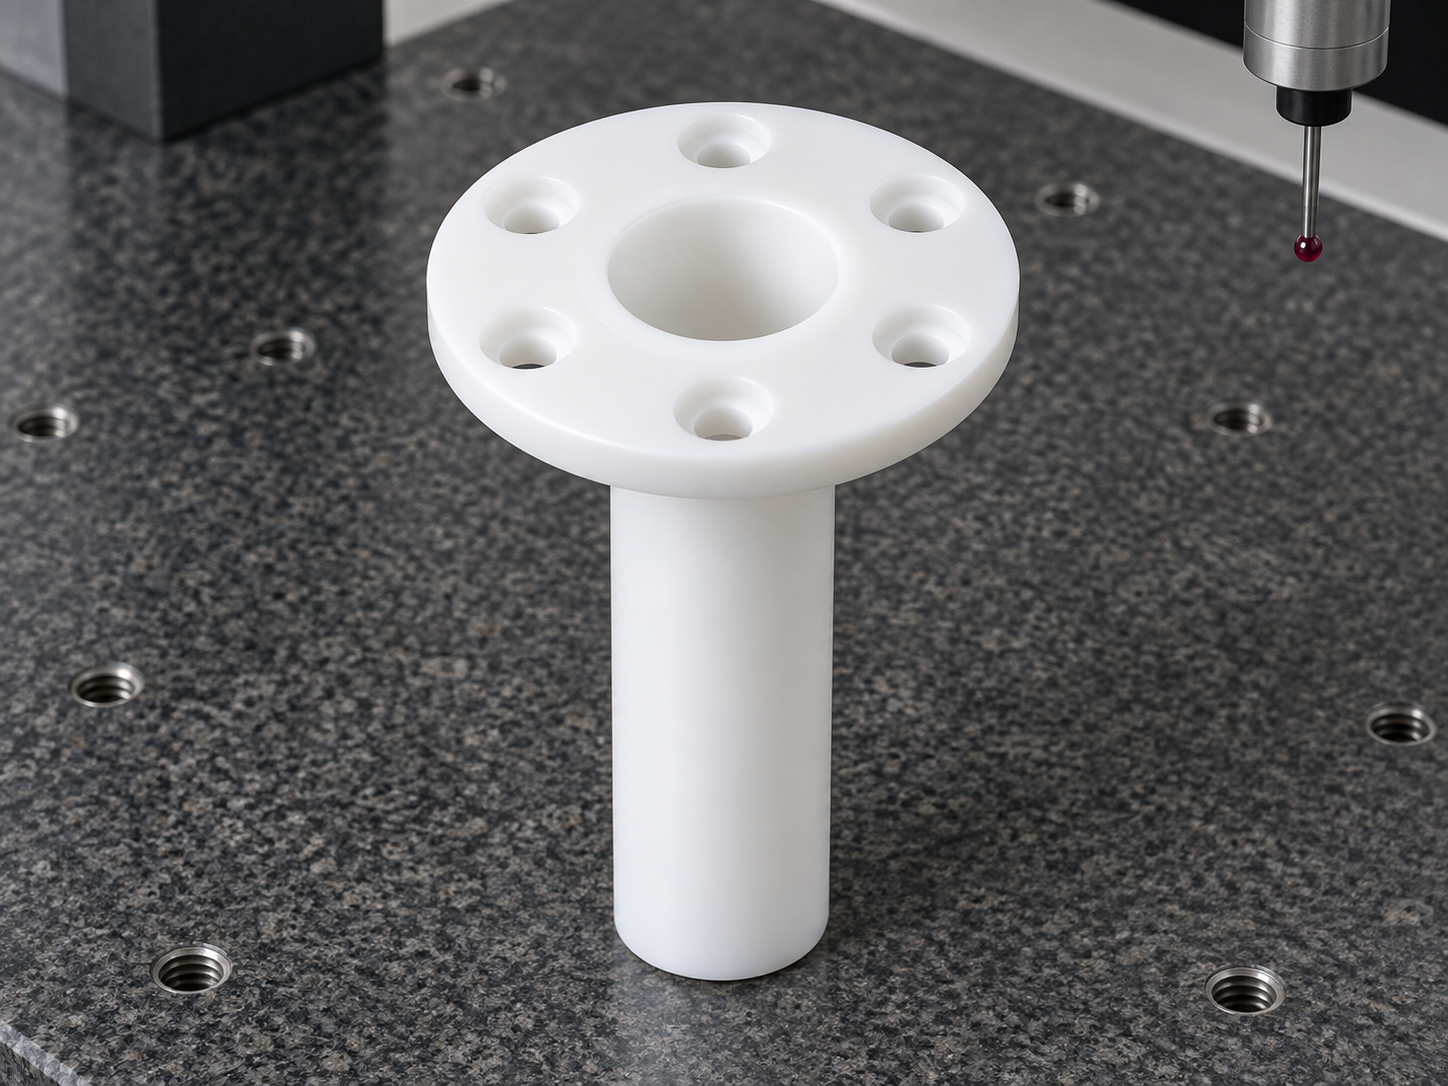
导线滑套1整体长度较长,法兰端用于固定,套筒部分用于引导线束或细长导向件。PTFE材料在加工时不会像金属一样形成稳定切屑,容易出现让刀、毛边和夹持压痕,因此夹具不能单纯依靠大力夹紧,而应采用包覆式软夹、内孔辅助芯轴或端面限位方式。用于医疗设备时,表面应保持洁净、无裂纹、无明显刀纹台阶。
二、长套筒内外圆加工方案
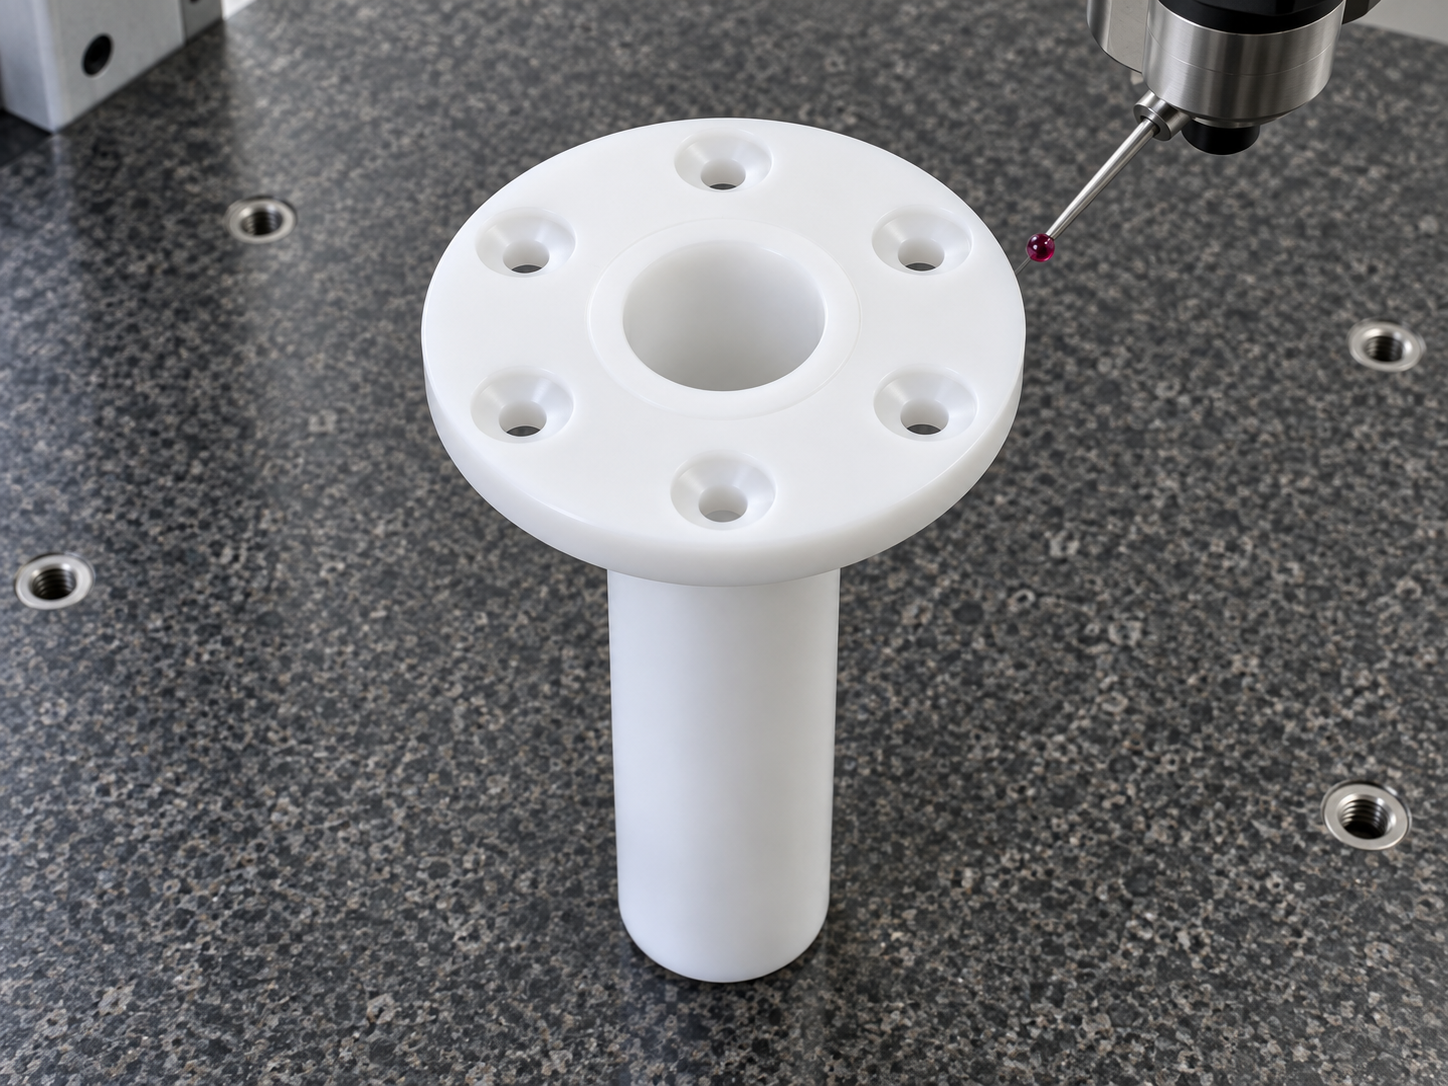
建议先粗车外圆和端面,保留适当精加工余量,再用锋利刀具低切削力精车。中心孔加工时可采用阶梯钻、镗刀或铰削组合方式,避免钻削发热导致孔径回弹。长套筒部分要重点控制外圆与内孔同心,必要时可分两端加工并用芯轴复检跳动。切削参数宜采用较高锋利度刀具、较小进给和稳定排屑,减少材料拉丝。
三、法兰孔系与切半工序控制
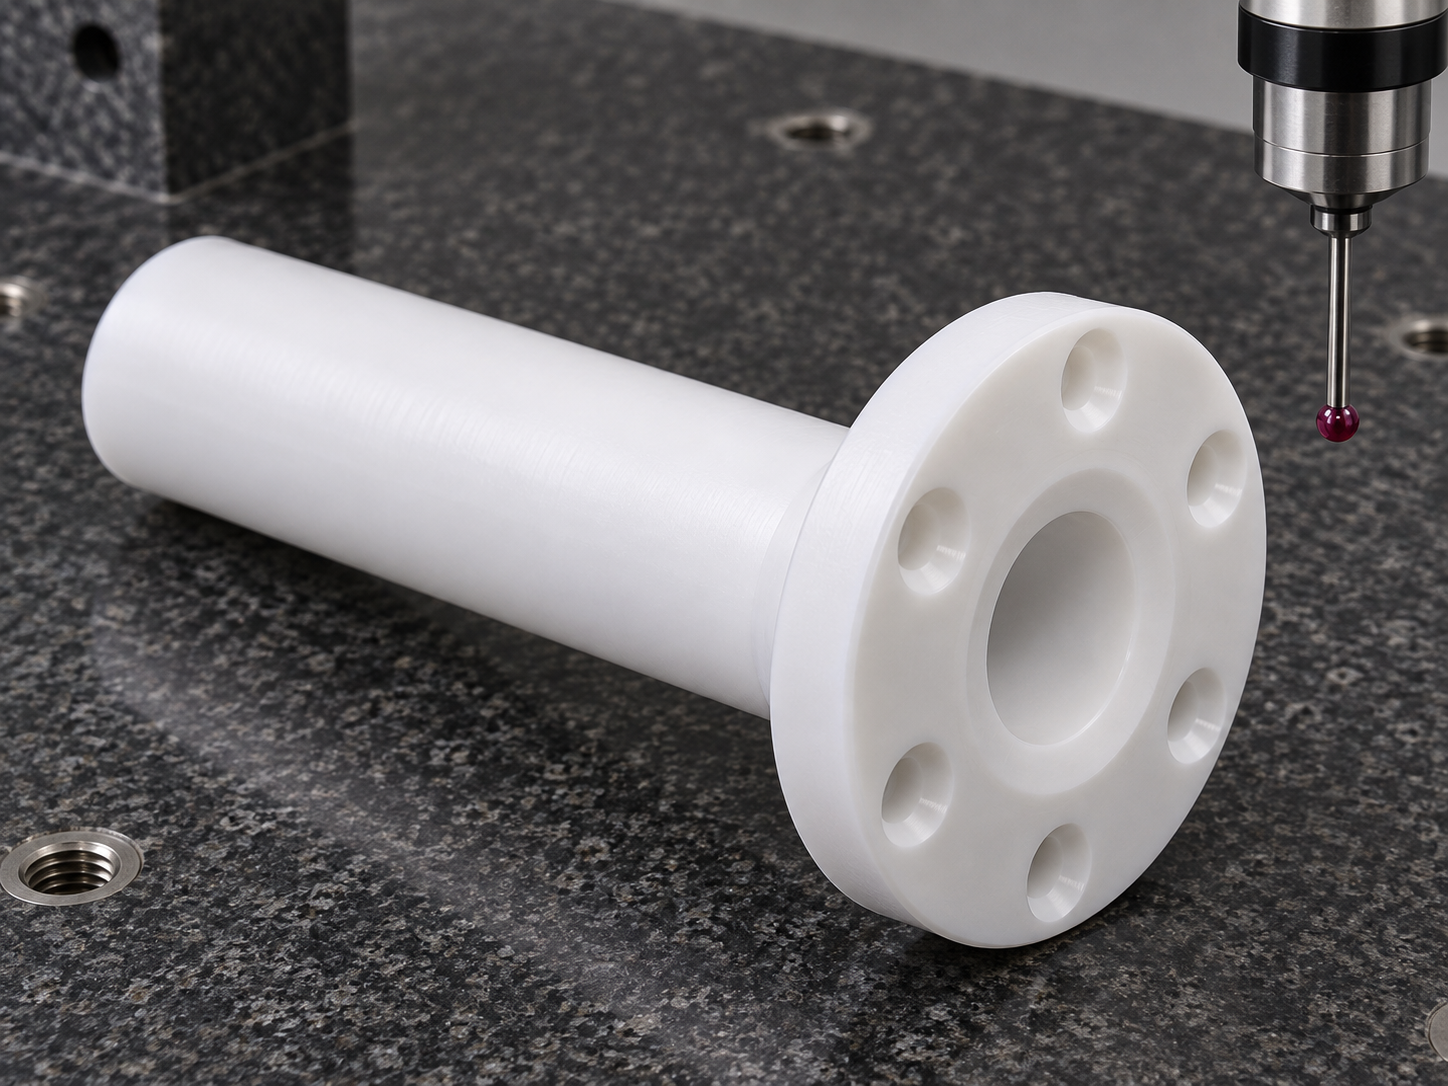
法兰端分布6个安装孔及对应沉孔,孔口去毛刺必须轻柔,防止孔边卷曲。由于图纸要求最终线切割成两半,孔系加工应在线切割前完成,并在切割前确认外形、中心孔和安装孔均符合要求。线切割或分割后,两半件的分型面需要修整,保证合拢后内孔无台阶,导线通过时不会刮擦外皮。
四、检测与清洁要求
PTFE件检测不能用过大的测力,内孔尺寸建议使用通止规、低测力量具或影像测量方式复核。法兰孔距和沉孔深度可用三坐标检测台或影像仪抽检。清洁时避免硬刷和强压气流造成边缘翻起,包装前应检查内孔、切半面和孔口是否残留白色毛边。
五、加工经验总结
导线滑套1的关键是“轻夹持、锋利切削、低毛刺、少变形”。夹具设计比单纯刀路更重要,既要保证法兰端平面稳定,又要保护长套筒外圆不被压伤。对于需要切半的PTFE零件,还要提前考虑切割缝、回弹和合拢效果。
FAQ
1、PTFE导线滑套为什么适合医疗设备?
PTFE摩擦低、绝缘性好、耐化学性强,适合线缆和导向件的低阻滑动场景。
2、长套筒加工如何防止变形?
采用软夹或芯轴支撑,减少夹紧力,并控制切削热和单次切削量。
3、切半后内孔会不会错位?
需要在切割前完成主要孔加工,切后修整分型面并复核合拢状态。
4、法兰孔毛刺如何处理?
使用低压力倒角、手工修边或显微去毛刺,避免孔口卷边。
5、可以按图纸小批量加工吗?
可以,建议首件确认孔径、孔距、切半面和外观后再批量生产。
有零件加工需求扫一扫,唐经理:17706216422