本案例来自一件用于医疗设备长行程步进定位模组的SUS304长款步进齿条。零件长度较长、厚度较薄,一侧排列多个定位齿槽,端部带有螺纹连接孔、圆弧开口和局部凸台。相比短款齿条,长款零件更容易出现直线度偏差、加工振纹和搬运划伤。该类零件常用于医疗样本传输、滑台限位、分档调节和精密锁止机构,需要在较长行程内保持稳定卡位和一致的动作手感。
一、零件结构与医疗应用特点
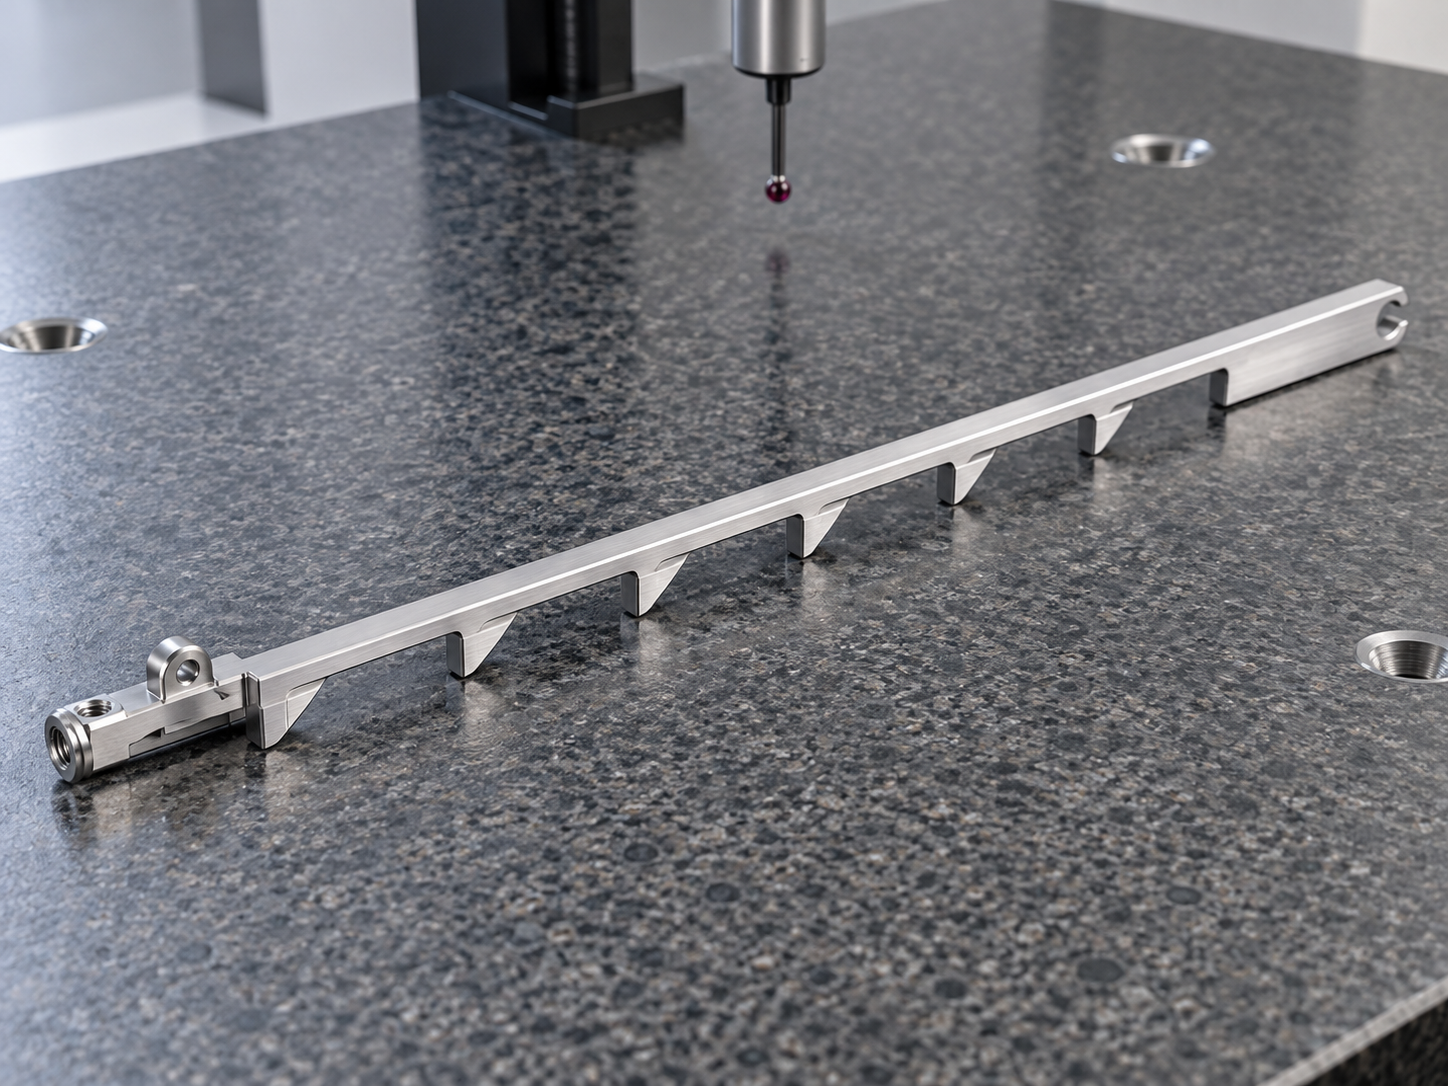
长款步进齿条的主体为窄长条,齿槽沿长度方向分布,端部特征用于与执行机构连接或限位。医疗设备对这种零件的要求通常是定位重复性好、边缘不刮擦、运动噪声低。由于齿条较长,任意局部翘曲都可能影响滑块运动或卡爪啮合,因此加工时不能只关注单个齿槽尺寸,还要同步控制整体直线度、厚度一致性和表面完整性。
二、长薄条直线度与齿槽加工
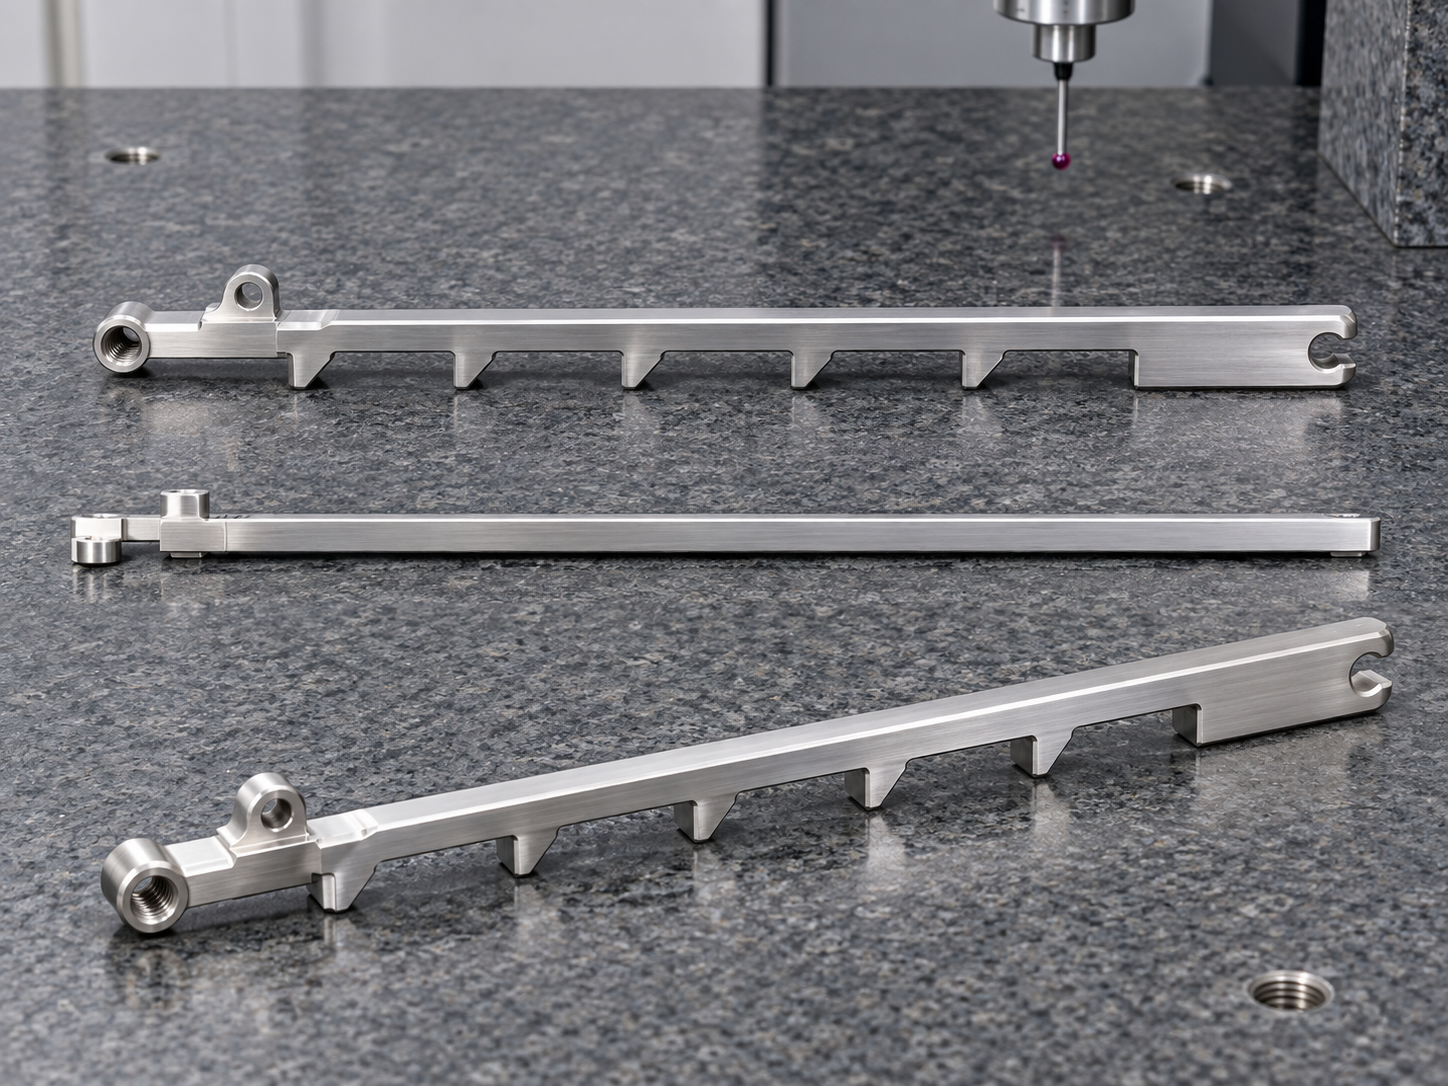
长薄条加工的难点在于装夹和切削应力。我们会先加工基准边与厚度,再采用分段、对称、低切削力的方式完成齿槽轮廓,减少单侧去料导致的弯曲。齿槽数量多时,需要稳定控制刀具磨损和补偿,避免前后齿槽尺寸不一致。对于长条零件,夹持面通常会增加软垫或专用定位块,既保证压紧,又避免表面压伤。
三、端部结构、圆角与无划痕外观
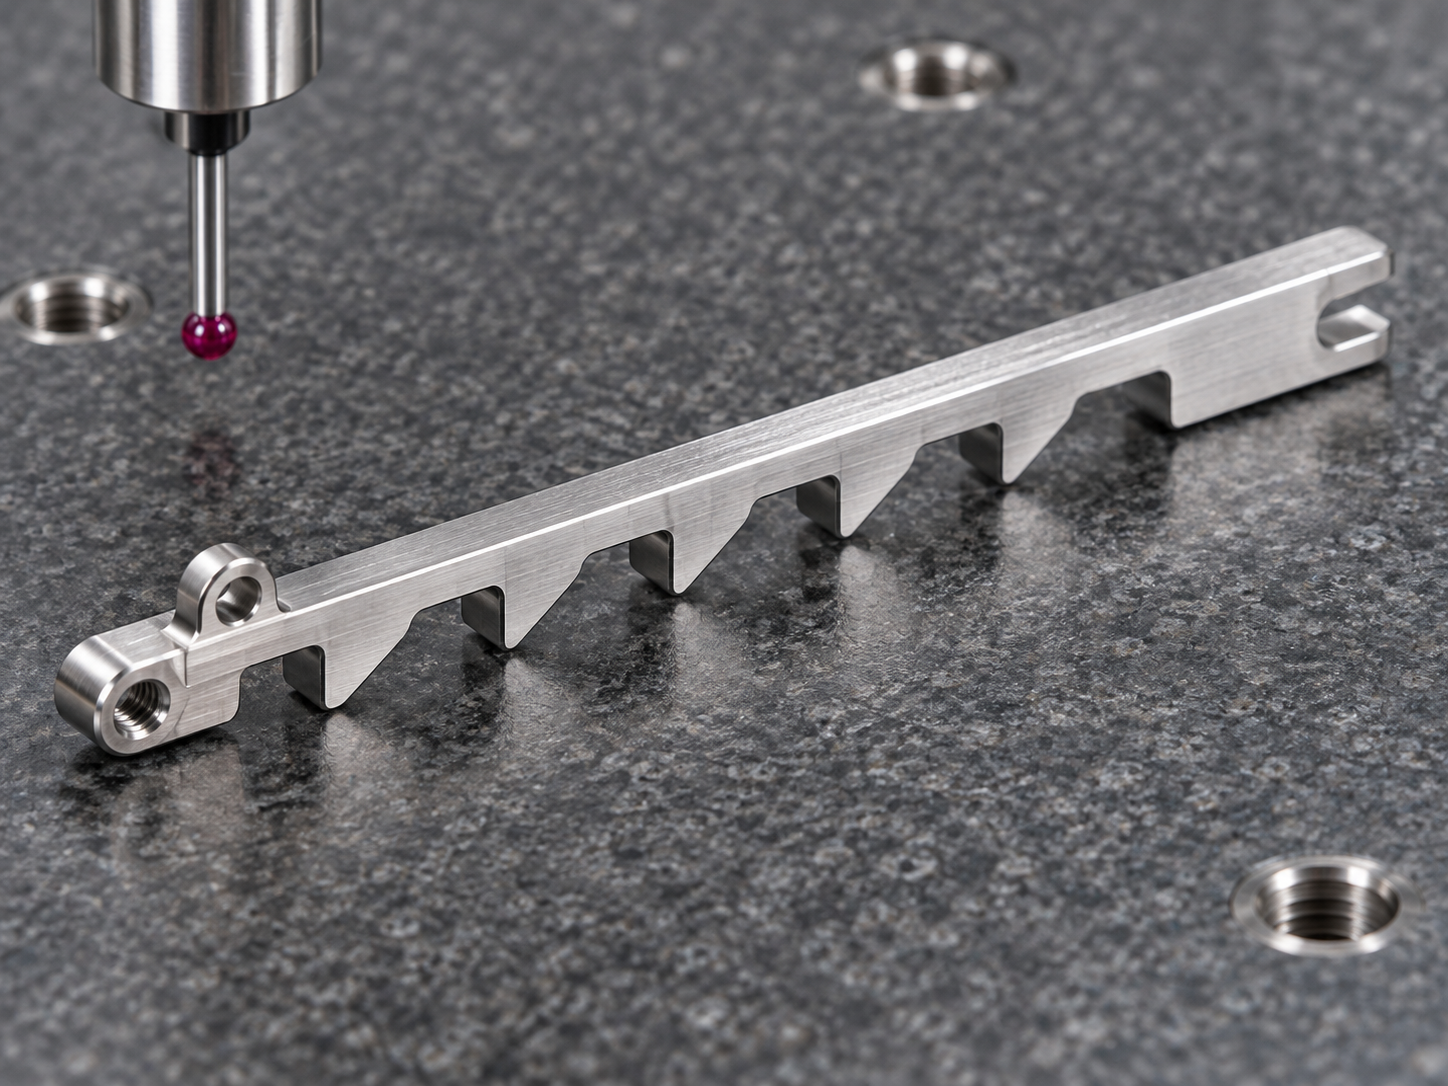
端部螺纹孔、凸台和圆弧开口属于装配连接区域,直接影响装配顺畅性和使用寿命。螺纹加工后需检查牙型完整,孔口和开口槽边缘需进行精细倒角。长款齿条在转运和清洗过程中容易互相摩擦造成划伤,因此加工完成后应单件隔离摆放,并在去毛刺、清洗和包装环节持续保护表面。齿槽根部的微小毛刺需要通过显微检查确认。
四、检测与装配验证
成品可使用影像测量和三坐标检测台复核齿槽位置、总长、厚度、直线度、端部孔位和关键R角。对于医疗长行程定位件,建议结合客户的导轨、卡爪或销轴进行试装,确认多个齿位切换时手感一致,没有卡顿、晃动或异常噪声。批量生产时,还需保留首件检测记录和过程抽检标准。
五、案例总结
该SUS304长款步进齿条案例的关键在于“长条不翘、齿距稳定、端部可靠、外观无伤”。通过专用装夹、分段精修、刀具补偿、显微去毛刺和三坐标复核,可以让零件满足医疗设备长行程步进定位的稳定使用需求。
FAQ
1. 长款步进齿条适合哪些医疗模块?
适合样本传输、滑台限位、分档调节和锁止定位等长行程运动结构。
2. 长薄条加工最容易出现什么问题?
主要是翘曲、直线度偏差、局部振纹、齿槽毛刺和表面划伤。
3. 如何保证多个齿槽节距一致?
需要统一基准、稳定装夹、控制刀具磨损,并进行过程检测。
4. 为什么要做装配动作验证?
齿条最终要参与卡位运动,装配验证能确认手感、间隙和切换顺畅度。
5. 可以加工不同齿槽数量的长齿条吗?
可以,可按图纸定制长度、齿槽数量、材料和外观标准。
有零件加工需求扫一扫,唐经理:17706216422