316L出现粘刀通常不是单一参数过高或过低,而是材料状态、刃口、切削厚度、温度、冷却和排屑共同进入不稳定区。 项目评估时应首先确认:保持锋利且稳定的切削刃,避免擦切与停顿,控制切削厚度、冷却和切屑,并用刀具磨损、尺寸和表面趋势确定换刀窗口。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕不锈钢316L精密车铣加工:解决粘刀与表面光洁度的关键因素整理。对于这类项目,莱图加建议先确认316L材料状态、加工硬化、积屑瘤、切削厚度、刃口几何、冷却排屑、刀具磨损和表面完整性,再确定打样、检测和量产方案。
先按材料证明识别316L状态
316L是低碳奥氏体不锈钢,但板、棒、锻件、冷作状态和专门改善切削性的产品在加工表现上会不同。Outokumpu的Prodec 316L资料说明特定产品通过材料控制改善加工性,这不代表所有316L都能使用同一参数。首件前应核实牌号、标准、硬度和批次。
加工硬化与粘结会相互放大
刃口在已加工表面反复擦过、进给过小或停顿时,表层可能硬化,切削力和热继续上升。高温高压接触又容易使材料粘在刃口形成积屑瘤,积屑瘤脱落会拉伤表面并带走刀具材料。工艺要让刀具稳定切入,而不是在表面长时间摩擦。
刀具几何与跳动决定各刃负担
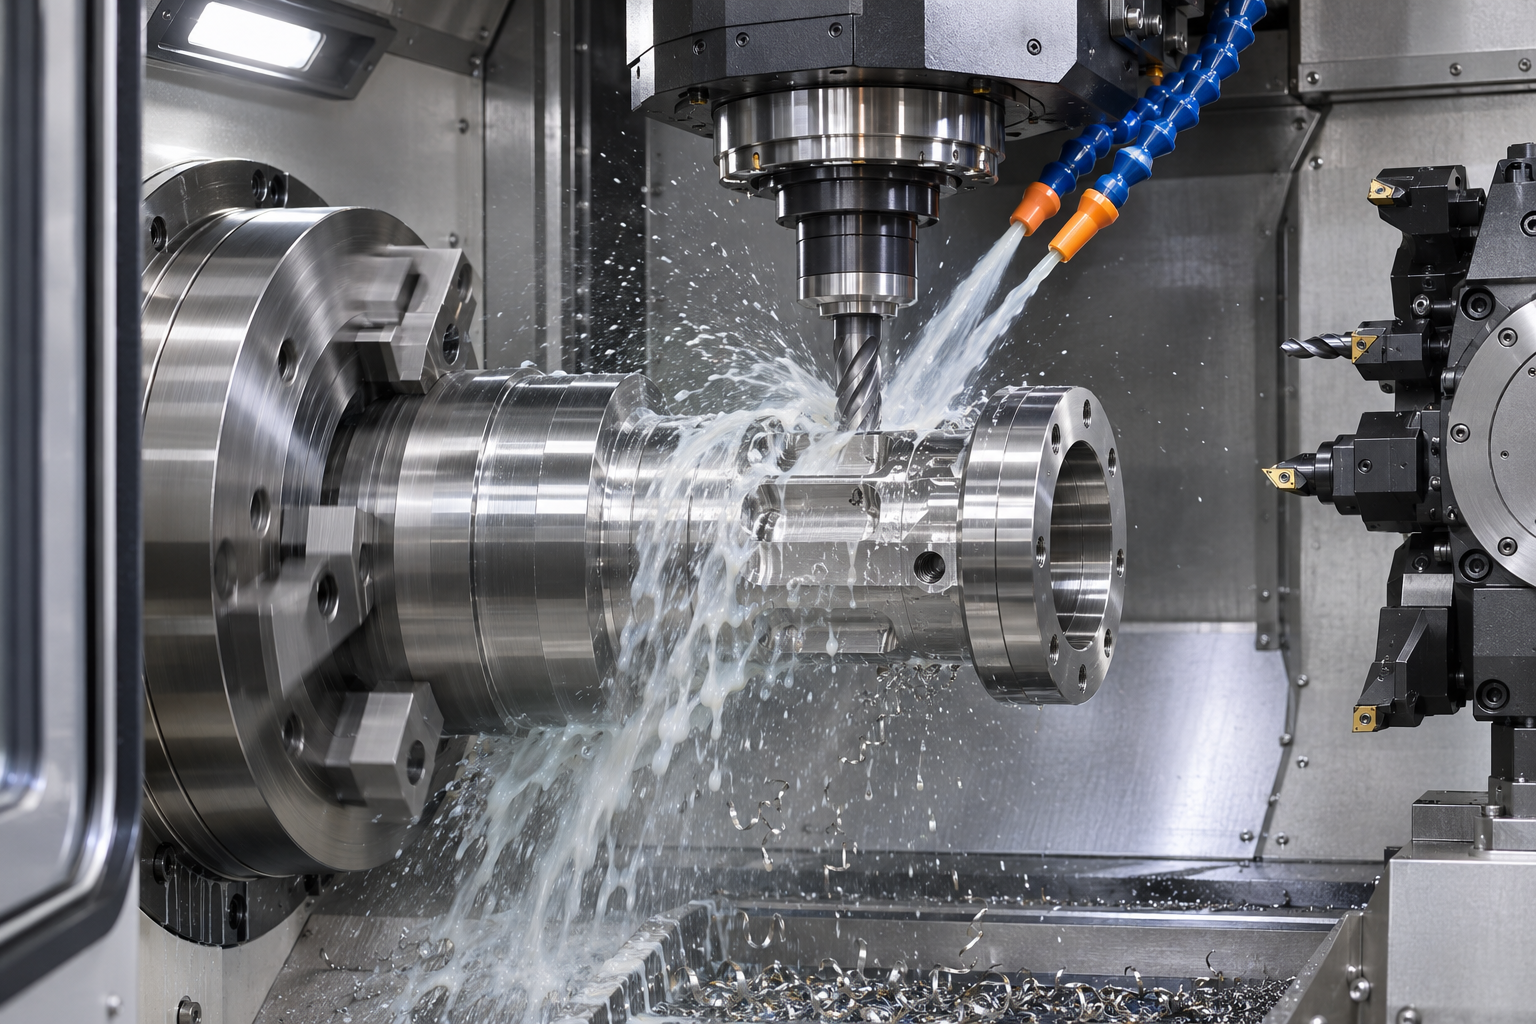
锋利刃口、合适前角、足够刚性的刀柄和较小跳动有助于降低挤压与不均匀负载。多刃铣削中,若一刃因跳动承担主要切削,表面与寿命会迅速波动。车削还应控制刀尖高度、悬伸和断屑,使切屑离开成品表面。
速度、进给和冷却必须联动
Sandvik资料指出正确切削速度有助于避免积屑瘤,但“提高速度”不是无条件规则;过高热输入也会加速磨损。应从刀具厂商针对实际材料和刀具的窗口起步,以稳定切削厚度、充分定向冷却和可靠排屑验证结果,不能把网络参数直接当成生产标准。
表面光洁度要与刀具寿命一起看
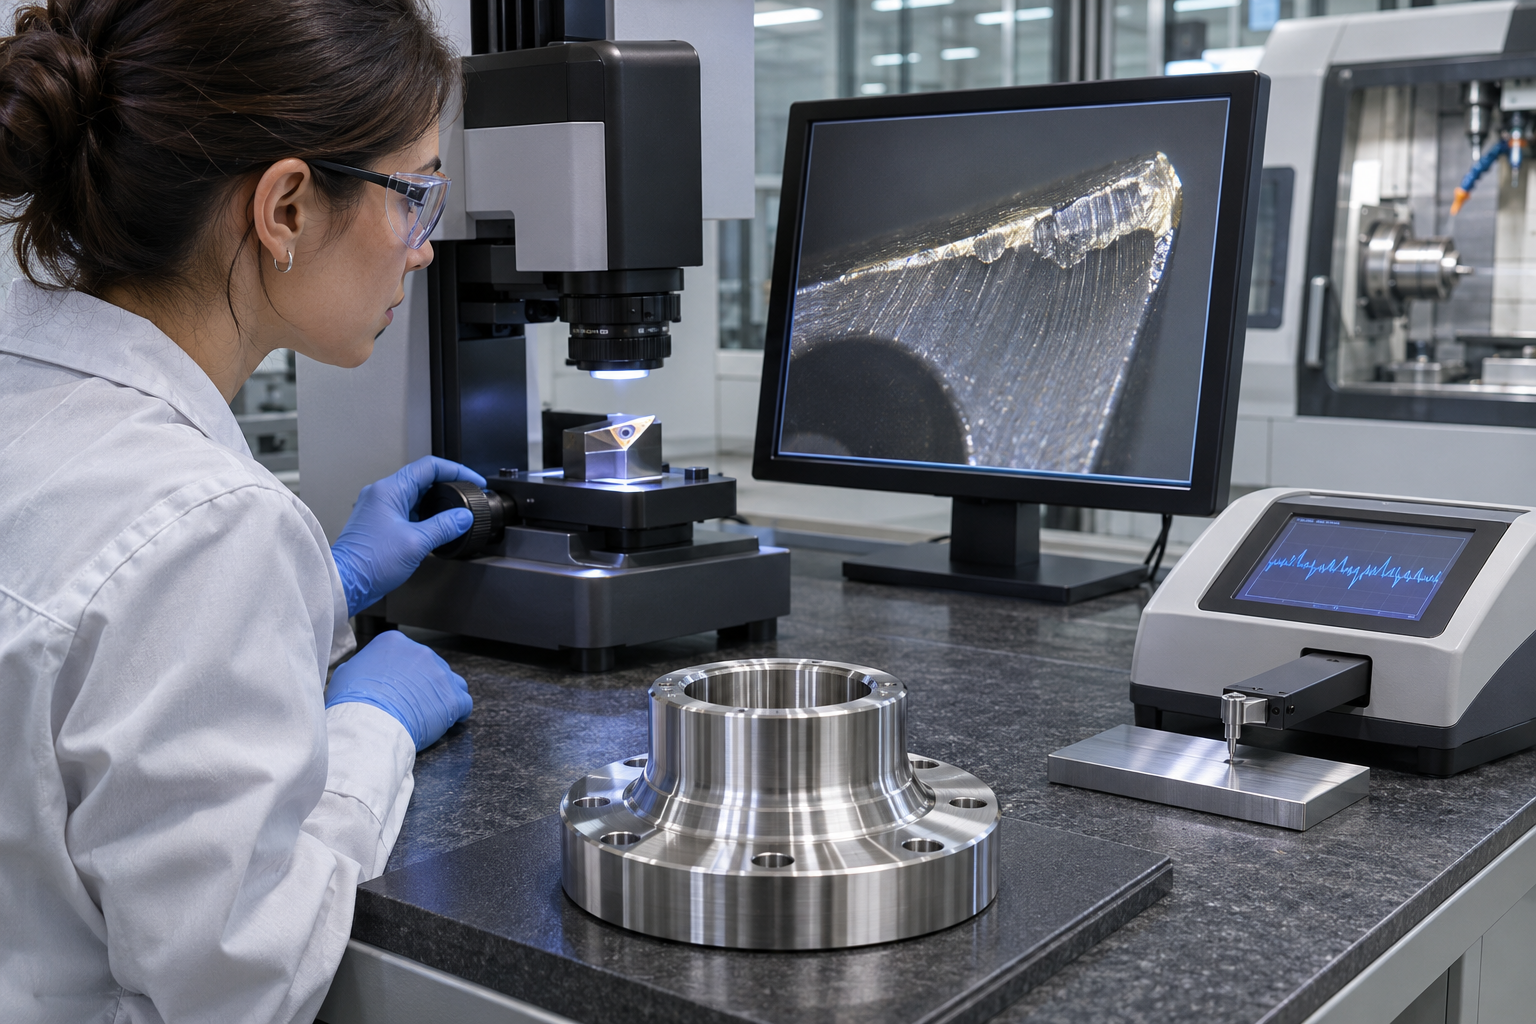
首件表面很好并不代表整批稳定。应记录刀具加工时间、刃口照片、尺寸、毛刺和粗糙度,识别后刀面磨损、缺口、崩刃或粘结的主导模式。换刀点应设置在表面和尺寸明显恶化之前,并验证新刀与寿命末端的过程差异。
莱图加用试切建立项目窗口
莱图加(苏州加非猫精密制造技术有限公司)建议把材料批次、刀具型号、冷却条件、参数和检测方法一起锁定,再用代表性特征试切。客户提供的表面要求还应说明测量位置、方向与功能,不能只写“光洁”或把照片当作Ra证据。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 表面拉伤并出现积屑瘤 | 刃口温度与材料粘结条件不稳,存在擦切或钝刀 | 保持锋利刃口、稳定切削厚度并优化速度与冷却 | 参数、刃口照片、粗糙度和表面缺陷记录 |
| 尺寸随刀具寿命持续漂移 | 加工硬化与磨损增加切削力和热输入 | 按尺寸与磨损趋势设置预警和换刀点 | 尺寸时间序列、负载、磨损与换刀记录 |
| 深槽或内孔排屑不稳 | 切屑缠绕或二次切削损伤表面 | 优化断屑、喷嘴方向和退刀路径并验证排屑 | 切屑形态、表面、报警和首件试切记录 |
常见问题
316L粘刀是否只要降低转速
不一定。速度过低也可能促进积屑瘤,应结合刀具、切削厚度、冷却和实际磨损验证。
冷却液越多越好吗
关键是流量、压力和方向能稳定到达刃口并带走切屑,盲目增加不一定有效。
表面发亮是否代表粗糙度合格
不代表。视觉反射受纹理和光线影响,应按规定仪器与测量条件报告。
莱图加项目建议
莱图加建议按材料证明和实际刀具建立试切窗口,避免停顿与擦切,保持稳定切削厚度和定向冷却。换刀点应由磨损、尺寸与表面趋势共同确定,而不是只看加工时间。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于不锈钢316L精密车铣加工:解决粘刀与表面光洁度的关键因素的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
保持锋利且稳定的切削刃,避免擦切与停顿,控制切削厚度、冷却和切屑,并用刀具磨损、尺寸和表面趋势确定换刀窗口。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://otke-cdn.outokumpu.com/-/media/files/products/prodec/outokumpu_prodec_range_datasheet.pdf
- https://cdn.sandvik.coromant.com/files/sitecollectiondocuments/downloads/global/technical%20guides/en-gb/c-2920-031.pdf
- https://www.sandvik.coromant.com/en-gb/tools/silent-tools/what-is-silent-tools/application-guide-silent-tools/turning-appl-guide
扫一扫添加与我们联系
钱工 15371462864