直接答案:先确认板材是否充分咬入锁固结构
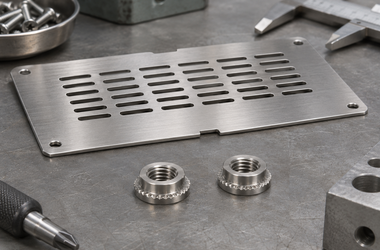
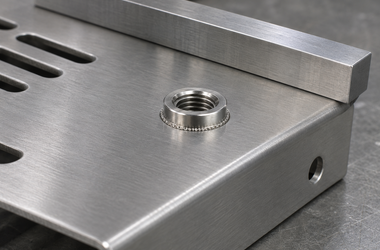
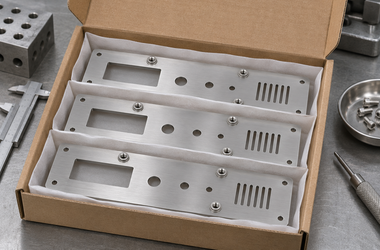
医疗检验设备的电气罩板或内部支架,有时在不锈钢薄板上压装自扣紧螺母。若螺母原本看着齐平,装螺钉或向背面受力后却整颗松脱,应保留压装方向、准备孔和推出后的板孔形貌。压铆螺母依靠板材在压装时形成咬合,不等同于从一面拉铆形成鼓包的拉铆螺母。此处先排查的是轴向推出,不把跟转、滑牙或螺钉顶底混为一类。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 螺母系列与不锈钢板不匹配 | 外观看似压到位,推出后咬合痕迹浅 | 板材厚度、状态或硬度超出该紧固件范围 | 按厂家资料核对板材和螺母系列,不只看螺纹 |
| 准备孔超差或孔边处理不当 | 孔口局部翻边,推出后板孔一圈受力不均 | 孔太大、形状差,或擅自倒角减少参与咬合的材料 | 查最终孔形、边缘状态和进件方向 |
| 靠板边或折弯处支承不足 | 轴向松脱伴随板边鼓起或局部变形 | 孔距边缘过近,模具下方没有可靠支承 | 核对边距、折弯区和相应安装模具 |
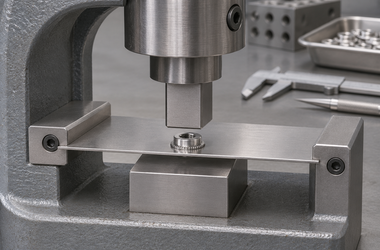
| 压头与砧座对位或压装不足 | 同批有单边贴合,或压印深浅不一 | 压头、砧座或压装过程使紧固件没有平行落座 | 按适用模具检查对中及压装后的接触状态 |
| 后续工序或装配受力改变 | 首件初检正常,折弯或试装后松动 | 板件变形、螺钉顶底或装配偏载额外推挤螺母 | 记录松脱时点,核对工序顺序和真实配套件 |
为什么压铆螺母看起来贴平,仍可能被推出?
贴平只能说明某个外侧表面达到近似位置,并不能显示板材进入锁固区域的程度。若准备孔偏大、材料太硬或压装支承不足,接头外侧可能已贴近板面,轴向保持力仍不满足要求。应把外观、压装过程与规定方向的推出检验分开,不凭敲击或拧一颗螺钉来判断。
排查时要先分清松脱方向,记录是否在薄板折弯、表面处理、试装或运输后才出现。必要时以相同板厚和硬度状态的代表样片做工艺试验,并按项目要求抽检成品。紧固件资料上的典型数据有特定板材和安装条件,不应直接代替实际零件的验收判据。
若螺母是装入螺钉后才向后退出,还应核对螺钉是否触底、配套孔是否偏斜。推出试验能评价特定方向的保持表现,但不能替代抗转或实配装配检查;如项目分别规定这些项目,就分别记录结果。
下单前把这5件事说清楚
- 提供板材牌号、厚度、供货状态及图纸。
- 核对压铆螺母型号、准备孔、边距和压装方向。
- 约定折弯、表面处理及压装的先后顺序。
- 明确螺钉长度、有效啮合和装配受力条件。
- 首件记录板面状态和规定方向的推出检验结果。
与莱图加沟通加工与检验方案
与莱图加沟通不锈钢薄板压铆时,可同时提交紧固件规格、孔区剖面和松脱位置。唐经理:17706216422,可接收图纸与验收要求。样件先判断板材和选型是否匹配,再确认孔边、模具支承与装配顺序。
常见误区与采购建议
不要发现松脱就继续加压,或随手扩大孔再换外径更大的螺母。压装过度可能使薄板变形或损伤螺纹,改孔也会改变边距。应先按照对应型号的安装条件排查。
FAQ
问:压铆螺母和拉铆螺母能直接互换吗?
答:不能,准备孔、固定机理和验收条件不同。
问:螺母压得齐平就算合格吗?
答:不能单看齐平,应核对真实咬合及规定检验。
问:准备孔越紧越好吗?
答:不是,应按紧固件规定的孔径与孔形加工。
问:板材牌号相同就不用查硬度吗?
答:不宜,板材供货状态会影响压装匹配。
问:跟转和轴向推出可以用同一次检查判定吗?
答:不能直接合并,应按各自载荷方向和判据检查。
总结
不锈钢薄板压铆螺母轴向松脱,先区分失效形式,再核对选型、孔边、支承和后续工序。贴平观察与轴向保持力是两项不同检查。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com