7075强度高不代表加工后一定稳定。T6、T651、板材、棒材和锻件具有不同的制造历史,大比例不对称去料会释放毛坯残余应力并导致变形。 项目评估时应首先确认:采购时锁定合金、产品形态和状态;对高去料率结构采用低残余应力材料、对称分层去料、粗精分离、低应力夹紧和自由状态复测,热处理变更必须获得材料与设计批准。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕航空级铝合金 7075-T6 精密加工中的热处理与防变形策略整理。对于这类项目,莱图加建议先确认7075合金与状态证明、T6和T651差异、毛坯残余应力、去料对称性、夹紧力、温度、稳定时间和自由状态检测,再确定打样、检测和量产方案。
先分清7075-T6与具体供货状态
7075表示合金体系,T6表示固溶热处理后人工时效;板材常见的T651还包含拉伸消除应力。不同产品形态、厚度和采购规范对应的性能与残余应力不同。所谓“航空级”不是独立技术标准,项目必须以材料牌号、状态、规格与炉批证明为准。
残余应力在去料后重新平衡
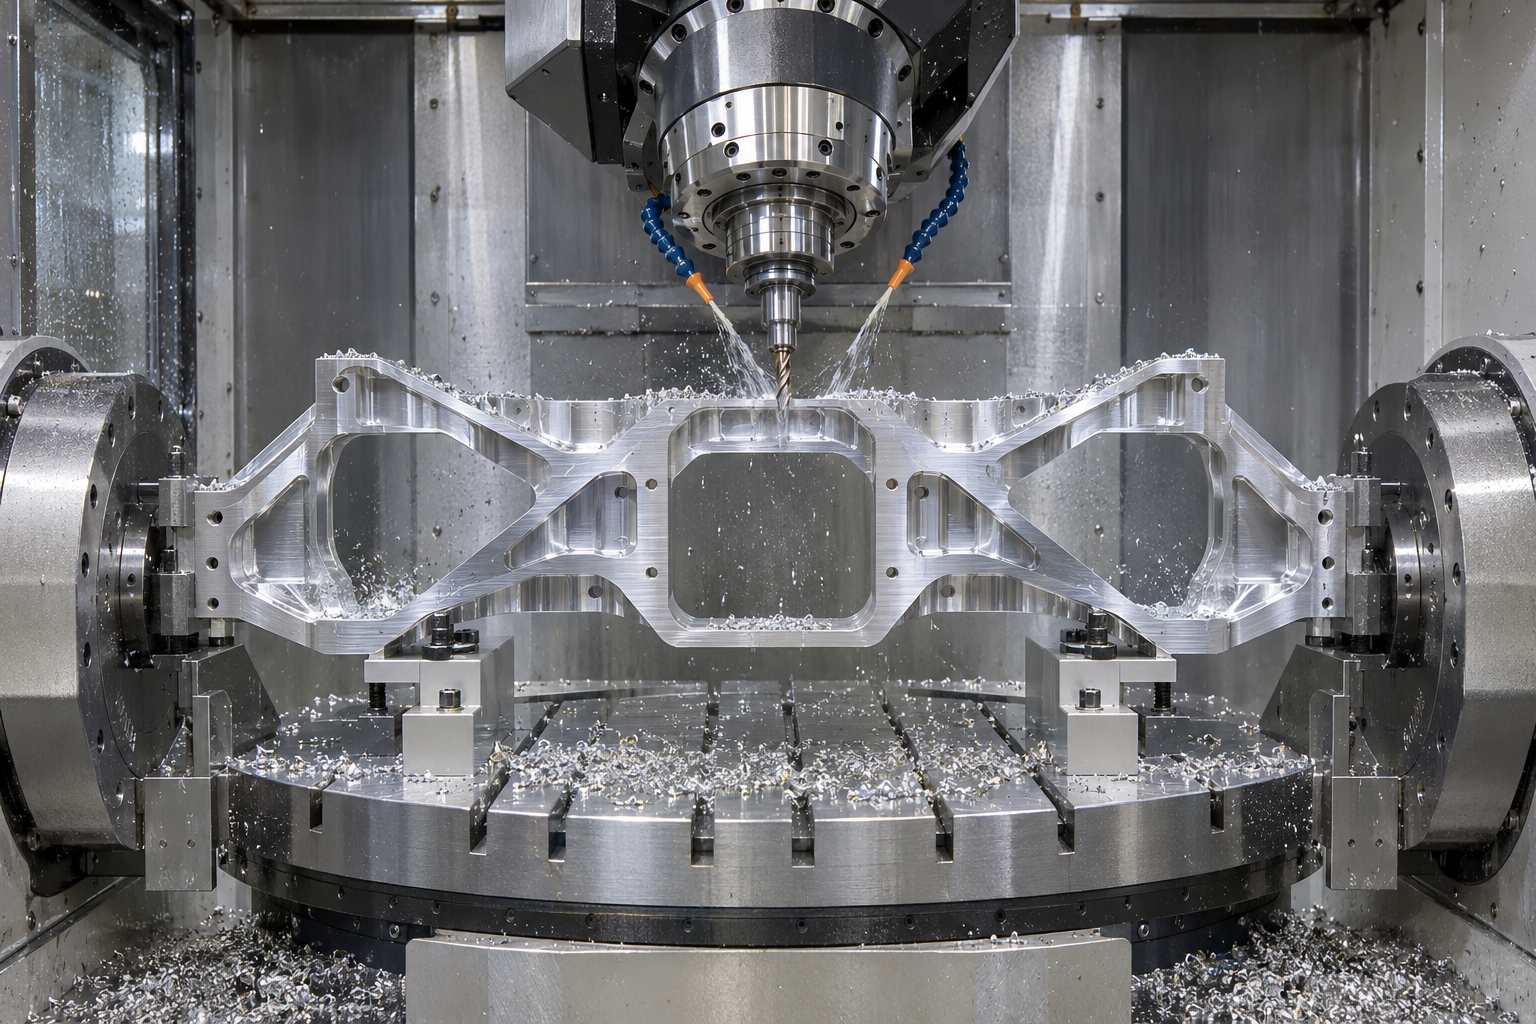
厚板在轧制、淬火、拉伸和矫直中形成应力分布。大腔体或框架去除大部分材料后,原有平衡被打破,零件会弯曲或扭转。Kaiser资料将7075-T651低残余应力板用于提高加工稳定性,但任何材料仍需结合几何、厚度与去料比例验证。
对称分层去料优于单面挖空
粗加工应尽量在相对区域交替去料,控制每层深度与局部温升,并保留均匀半精余量。完成主要去料后释放夹紧,在规定支撑与温度下测量形状,再根据实际变化修正精加工分配。一次把一侧挖到成品,往往会把变形集中到最后阶段。
夹紧和基准要避免强制压平
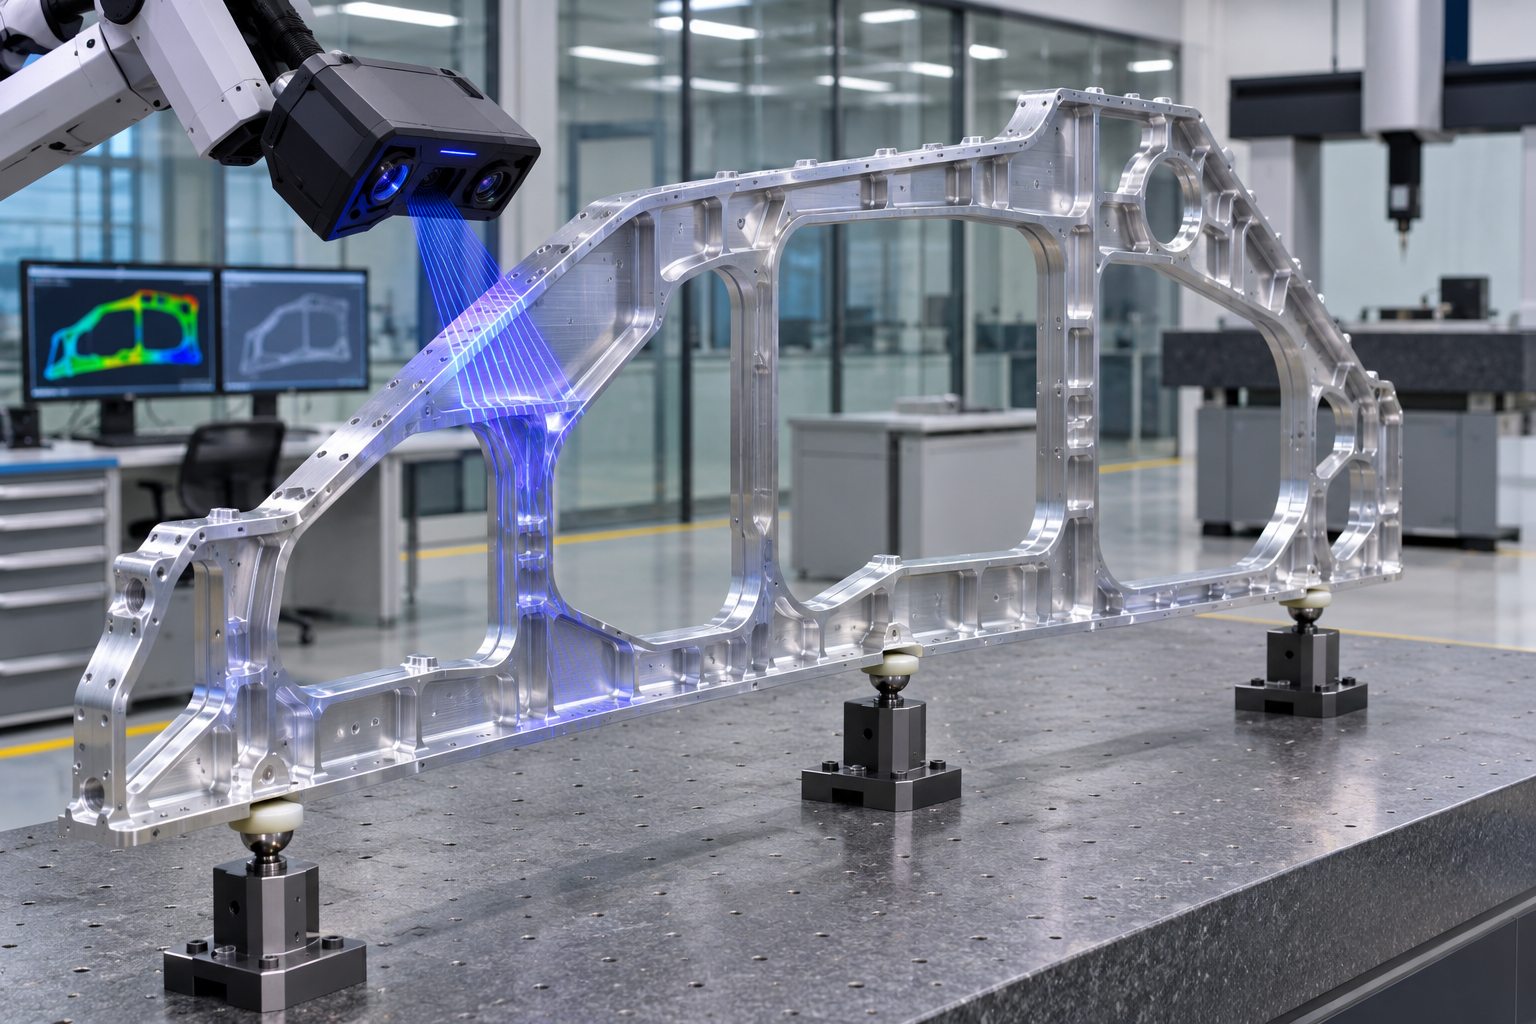
7075刚度仍有限,长薄框架被压平后加工会在松夹时回弹。工装应支撑刚性节点、使用可重复的低应力夹紧,并保持清洁与统一锁紧顺序。最终平面度、孔位和轮廓应在图纸规定的自由状态或装配状态下验收。
温度与刀具热输入也会改变尺寸
铝合金热膨胀明显,长尺寸零件在机床、清洗和计量室之间的温差会产生可见变化。锋利刀具、稳定排屑和合理的切削负载有助于降低局部热。精加工与测量前要给零件足够稳定时间,并记录温度与补偿规则。
不要把自行二次热处理当作通用校形
对已处于T6或T651状态的零件重新固溶、淬火或时效会改变材料性能、残余应力、腐蚀行为和尺寸,并可能需要重新证明符合材料规范。莱图加建议任何热处理变更都由设计、材料和质量共同批准;加工防变形优先从材料状态、去料与装夹入手。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 大比例去料后结构件弯曲 | 板材残余应力随非对称去料重新平衡 | 核实材料状态,分层对称去料并粗精分离 | 材料证明、各阶段自由状态轮廓和余量记录 |
| 夹紧时合格松夹后超差 | 工装强制压平或局部夹紧引入弹性变形 | 使用可重复低应力支撑并执行松夹复测 | 支撑位置、夹紧顺序、松夹前后测量 |
| 重新热处理后性能或尺寸不可控 | 未经批准改变材料状态并引入新的淬火与时效变形 | 热处理方案须由材料与设计要求批准并重新验证 | 材料规范、热处理记录、力学性能和尺寸复验 |
常见问题
7075-T6与7075-T651能否直接互换
不能未经设计和采购规范确认直接互换。T651包含应力消除处理,产品形态与性能要求也需核实。
加工中间安排自然放置能否消除全部应力
不能。放置可能让温度或部分变形稳定,但不会自动消除全部材料残余应力。
变形后能否靠压平交付
只有图纸和工程评估允许且验证性能不受损时才可能采用,不能以夹具强制后的合格读数替代自由状态结果。
莱图加项目建议
莱图加建议采购时明确合金、产品形态和热处理状态;厚板高去料率结构应优先评估低残余应力材料状态。粗精加工分开、对称去料并松夹复测,未经材料与设计批准不要自行对成品重新热处理。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于航空级铝合金 7075-T6 精密加工中的热处理与防变形策略的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
采购时锁定合金、产品形态和状态;对高去料率结构采用低残余应力材料、对称分层去料、粗精分离、低应力夹紧和自由状态复测,热处理变更必须获得材料与设计批准。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://online.kaiseraluminum.com/depot/PublicProductInformation/Document/1043/KaiserSelect_General_Engineering_Plate.pdf
- https://online.kaiseraluminum.com/depot/PublicProductInformation/Document/1028/Kaiser_Aluminum_7075_Rod_and_Bar.pdf
- https://www.aluminum.org/standards
扫一扫添加与我们联系
钱工 15371462864