五轴能减少装夹并改善可达性,但旋转轴误差、后处理器、刀具与夹具模型、非对称去料和测量定义会同时进入结果。 项目评估时应首先确认:从功能基准和装夹开始建立可信数字链,校核机床运动学与后处理器,完成碰撞和毛坯仿真,再用在机找正与独立测量闭合首件。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕复杂曲面与非对称异形精密零件的五轴编程及加工实践整理。对于这类项目,莱图加建议先确认模型版本、五轴可达性、转台运动学、碰撞检查、装夹变形、刀轴连续性、后处理器验证和独立检测,再确定打样、检测和量产方案。
五轴价值在于姿态与基准链
复杂曲面、斜孔和深腔可通过改变刀轴姿态使用更短刀具,并在较少装夹中完成。HEIDENHAIN资料指出,五轴由三个线性轴与两个旋转轴同步插补,旋转轴定位会显著影响工件精度。因此设备是否“五轴”不是结论,运动学状态与当前零件姿态才是关键。
装夹先解决非对称受力和可达性
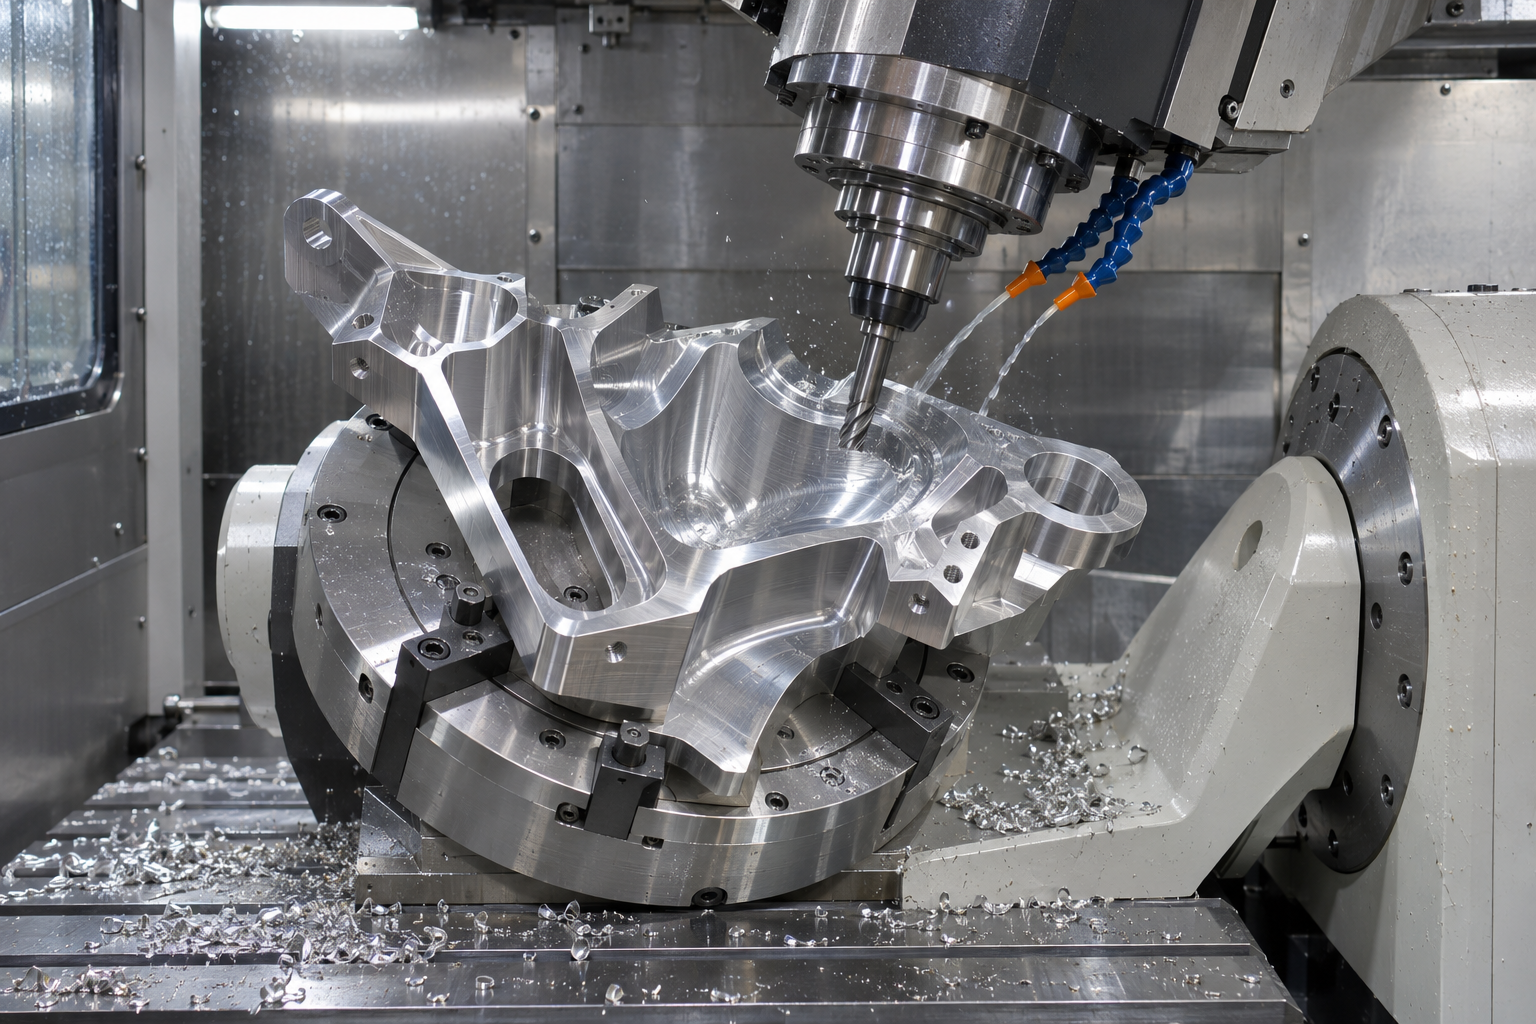
非对称零件重心、刚性和去料分布不均,装夹既要定位功能基准,也要抵抗不同姿态下的重力与切削力。应保留探针、刀柄和排屑空间,并避免把零件强制压成程序中的理想形状。必要时采用工艺台、可拆辅助支撑和分阶段翻面。
编程必须使用真实机床与刀具模型
CAM仿真应包含机床结构、转台、夹具、毛坯、刀柄、刀具和真实刀长,并校核极限位置、过中心和奇异姿态。后处理器负责把刀位转换为具体机床动作,必须通过代表性试件、空运行和单段验证。软件显示无碰撞不代表现场配置一定一致。
刀轴连续性影响表面和负载
突然改变刀轴会造成进给波动、接刀痕和旋转轴反向误差。曲面精加工要控制刀具接触点、有效切削速度、步距和姿态变化,避免在高曲率区发生局部过切。程序分区时应规划重叠和过渡,不能只追求刀轨看起来平滑。
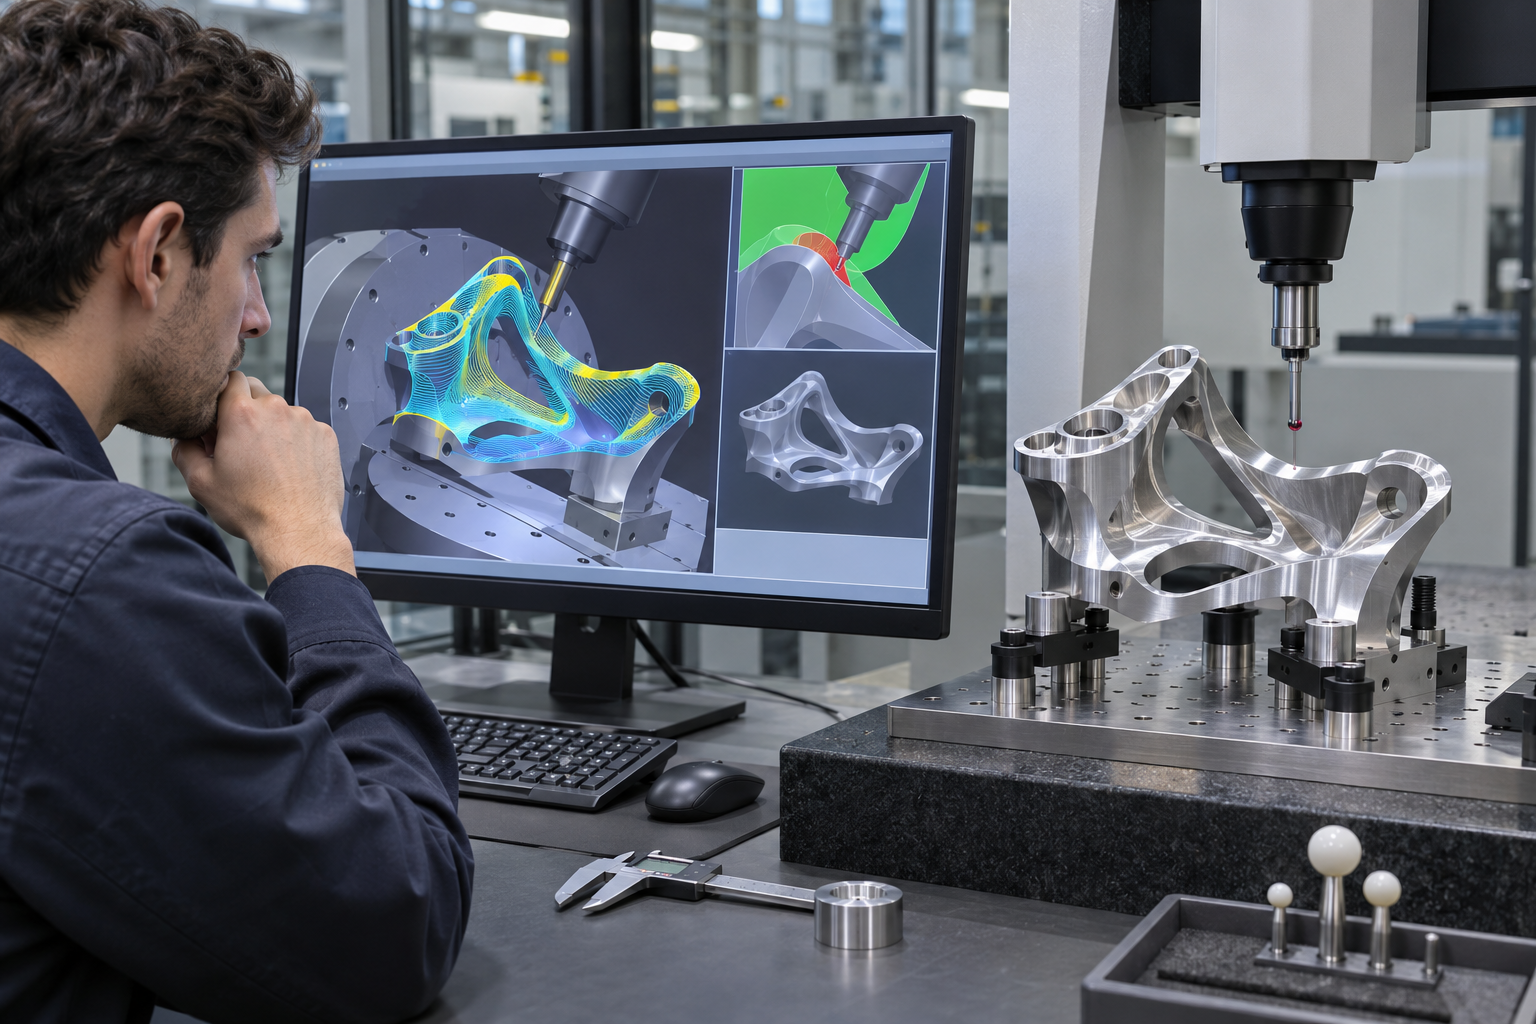
机床运动学需要定期验证
ISO 10791-6涉及多轴同步运动路径精度,ISO 230-7关注旋转轴几何误差。旋转中心、轴线方向、热漂移和负载变化都会被刀长与姿态放大。首件前应确认机床状态,必要时通过校准球、探测循环或外部手段校核运动学参数。
首件验证与工艺记录
莱图加(苏州加非猫精密制造技术有限公司)在实际项目中会把模型版本、机床配置、程序、工装、首件探测和独立CMM结果绑定;具体能力仍以客户图纸与首件数据为准。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 仿真无碰撞但现场干涉 | 机床模型、刀柄、夹具或刀长与现场不一致 | 维护数字孪生配置并进行空运行与单段验证 | 模型版本、刀具清单、机床配置和首件记录 |
| 曲面连续但孔位发生偏移 | 旋转轴运动学或坐标转换误差被姿态放大 | 校核转台运动学并缩短基准链,关键孔独立复测 | 旋转轴校准、探测结果、孔位和相关性数据 |
| 非对称零件松夹后扭曲 | 夹紧预变形和不平衡去料释放应力 | 低应力支撑、分区对称去料并在自由状态复测 | 装夹方案、各阶段轮廓和最终CMM报告 |
常见问题
五轴一次装夹是否能消除所有误差
不能。它减少基准转换,但旋转轴、刀具、夹具、热态和测量误差仍然存在。
CAM仿真通过后是否可以直接高速加工
不建议。还应核对现场配置、后处理器、刀具补偿,并按风险进行空运行或分段验证。
在机测头能否作为最终验收
通常用于找正和趋势控制,最终验收是否可用要看合同、误差链和独立测量要求。
莱图加项目建议
莱图加建议先用可达性和毛坯仿真确定装夹,再用代表性试件核对旋转轴、刀长和后处理。首件须把仿真、在机找正与独立检测关联,不能把软件无碰撞等同于实物合格。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于复杂曲面与非对称异形精密零件的五轴编程及加工实践的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
从功能基准和装夹开始建立可信数字链,校核机床运动学与后处理器,完成碰撞和毛坯仿真,再用在机找正与独立测量闭合首件。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.iso.org/standard/46440.html
- https://www.iso.org/standard/56624.html
- https://www.heidenhain.com/fileadmin/pdf/en/01_Products/Technische_Dokumentation/TI_Positioning_accuracy_of_rotary_axes_en.pdf
- https://www.heidenhain.com/fileadmin/pdf/en/01_Products/Technische_Dokumentation/TI_Influence_of_Position_Measurement_on_Accuracy_5-Axis_Machining_ID895283_en.pdf
扫一扫添加与我们联系
钱工 15371462864