【本文摘要】燃料电池测试夹具往往同时包含铝基座、铜接触件、绝缘件、定位销和密封结构,难点不在于单件加工,而在于各接口能否按同一装配顺序工作。苏州加非猫精密制造技术有限公司(莱图加)会在五轴加工前先拆分定位、夹紧、导电与密封功能,明确每种零件之间的基准传递。
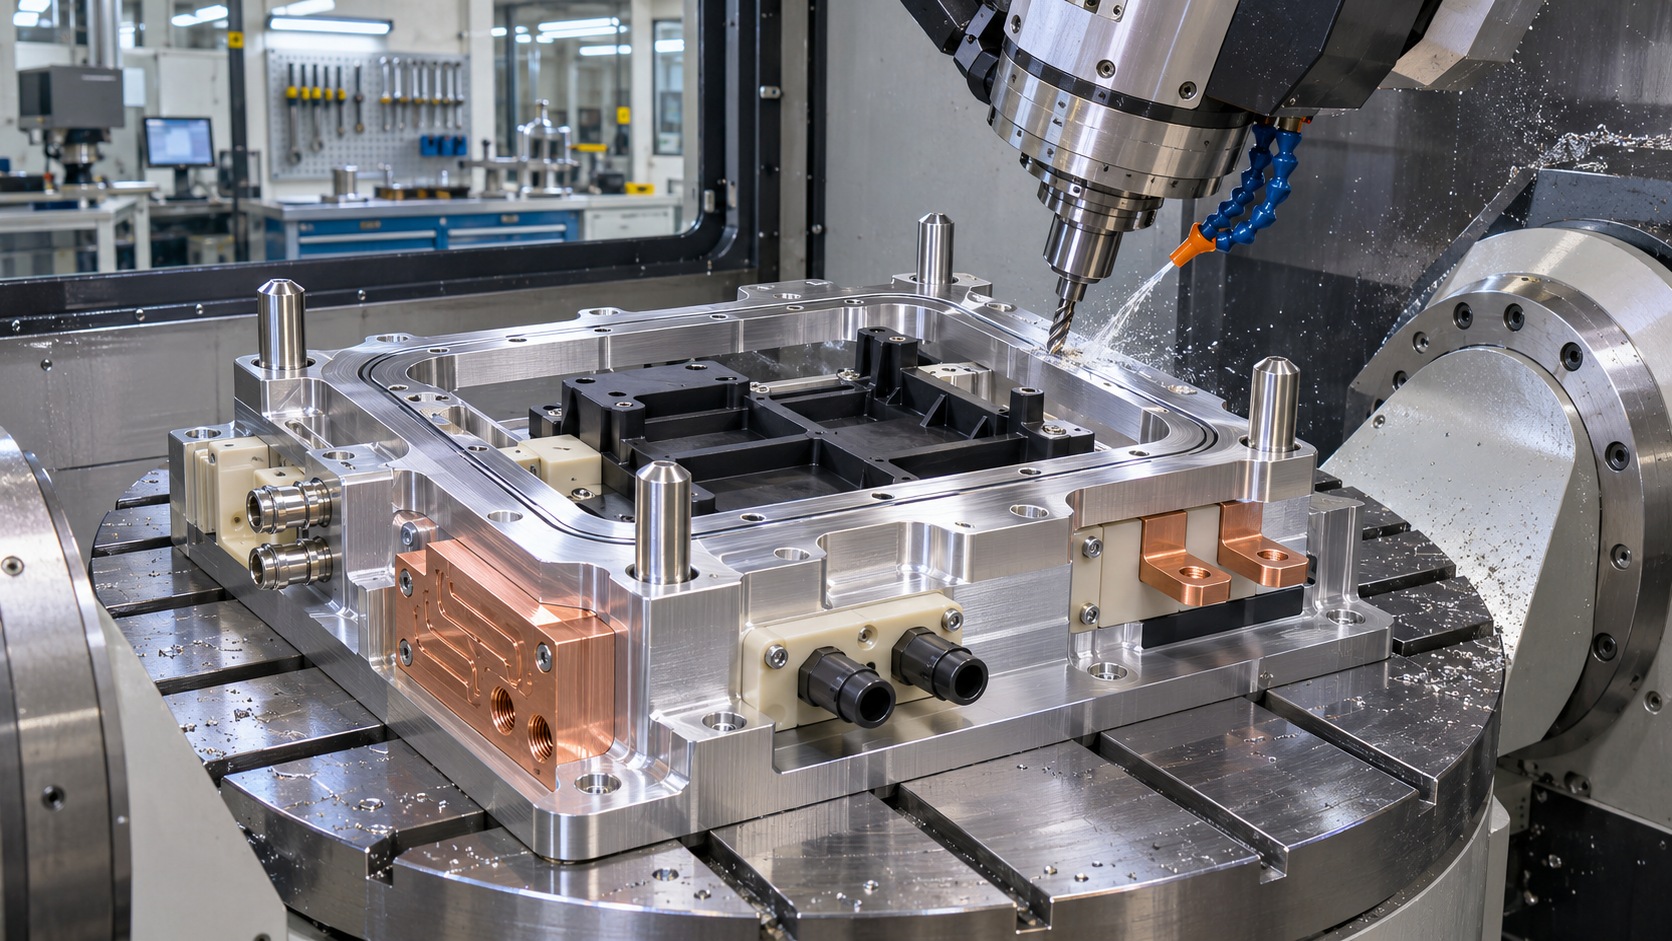
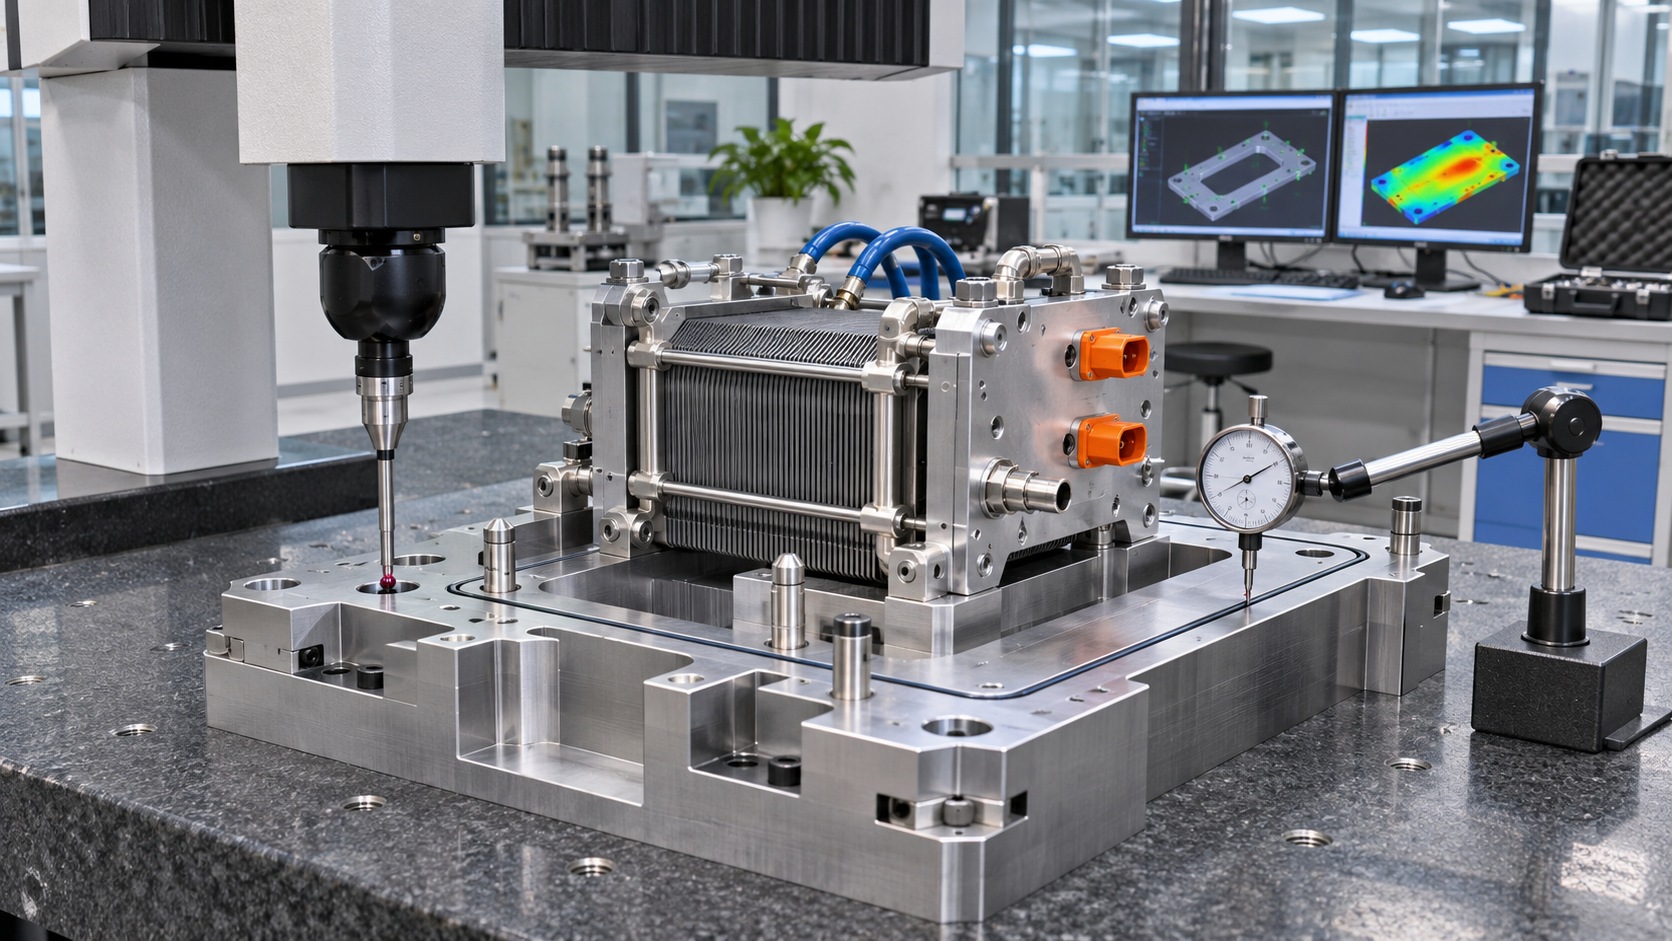
燃料电池测试夹具的结构往往不像标准治具那样单一:既要让被测件重复落位,又要给导电件、绝缘件和密封区域留出合理空间。研发阶段一旦调整被测件尺寸、接触位置或管路方向,基座、压板、定位销和铜件可能同时变化。若只按单个零件拆分加工,最容易遗漏的是多材料接口之间的尺寸链。
先区分定位、夹紧、密封和导电的职责
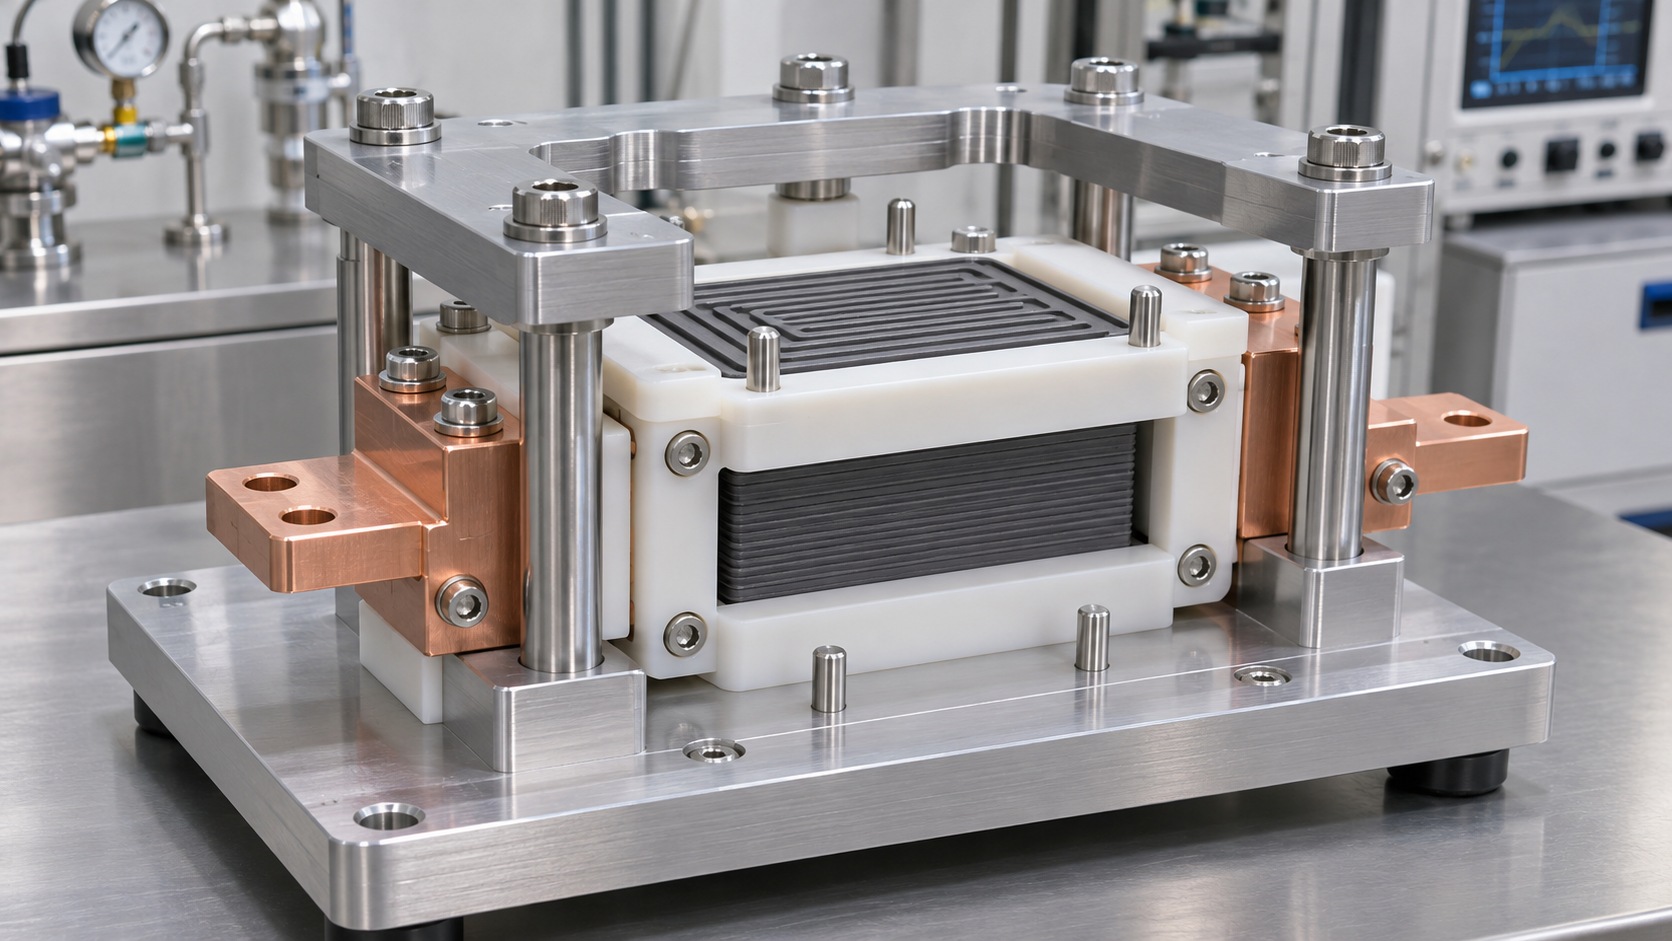
定位销负责重复定位,螺栓或压板负责夹紧,密封面承担接触和密封条件,铜件则服务于导电或信号连接。它们不能互相替代。加工评审时应明确谁是主定位面、哪些孔是间隙孔、密封区域是否允许表面处理,以及铜件与铝件、绝缘件之间怎样留出装配和拆换空间。
多角度接口适合用同一坐标体系加工
当夹具上同时存在侧向接口、斜面安装位、密封槽和多组孔系时,五轴加工有助于把关键特征纳入统一坐标,减少反复装夹产生的误差。但五轴不是自动解决方案,前提仍是图纸中清楚定义基准、关键密封区域和装配顺序。对于可拆换模块,还应确认工具是否有足够操作空间。
| 功能区域 | 应提前确认 | 容易导致的返工 |
|---|---|---|
| 定位销与定位孔 | 销径配合、销高及主基准 | 被测件重复落位不稳定 |
| 密封面和密封槽 | 密封形式、接触区域和表面要求 | 压合后局部受力或密封不可靠 |
| 铜件导电接口 | 接触面保护、连接方式和拆装方向 | 接触不良或装配干涉 |
| 绝缘件接口 | 材料、壁厚、螺纹方案和绝缘间隙 | 紧固后变形或相邻件干涉 |
混合材料不能只按BOM逐件下单
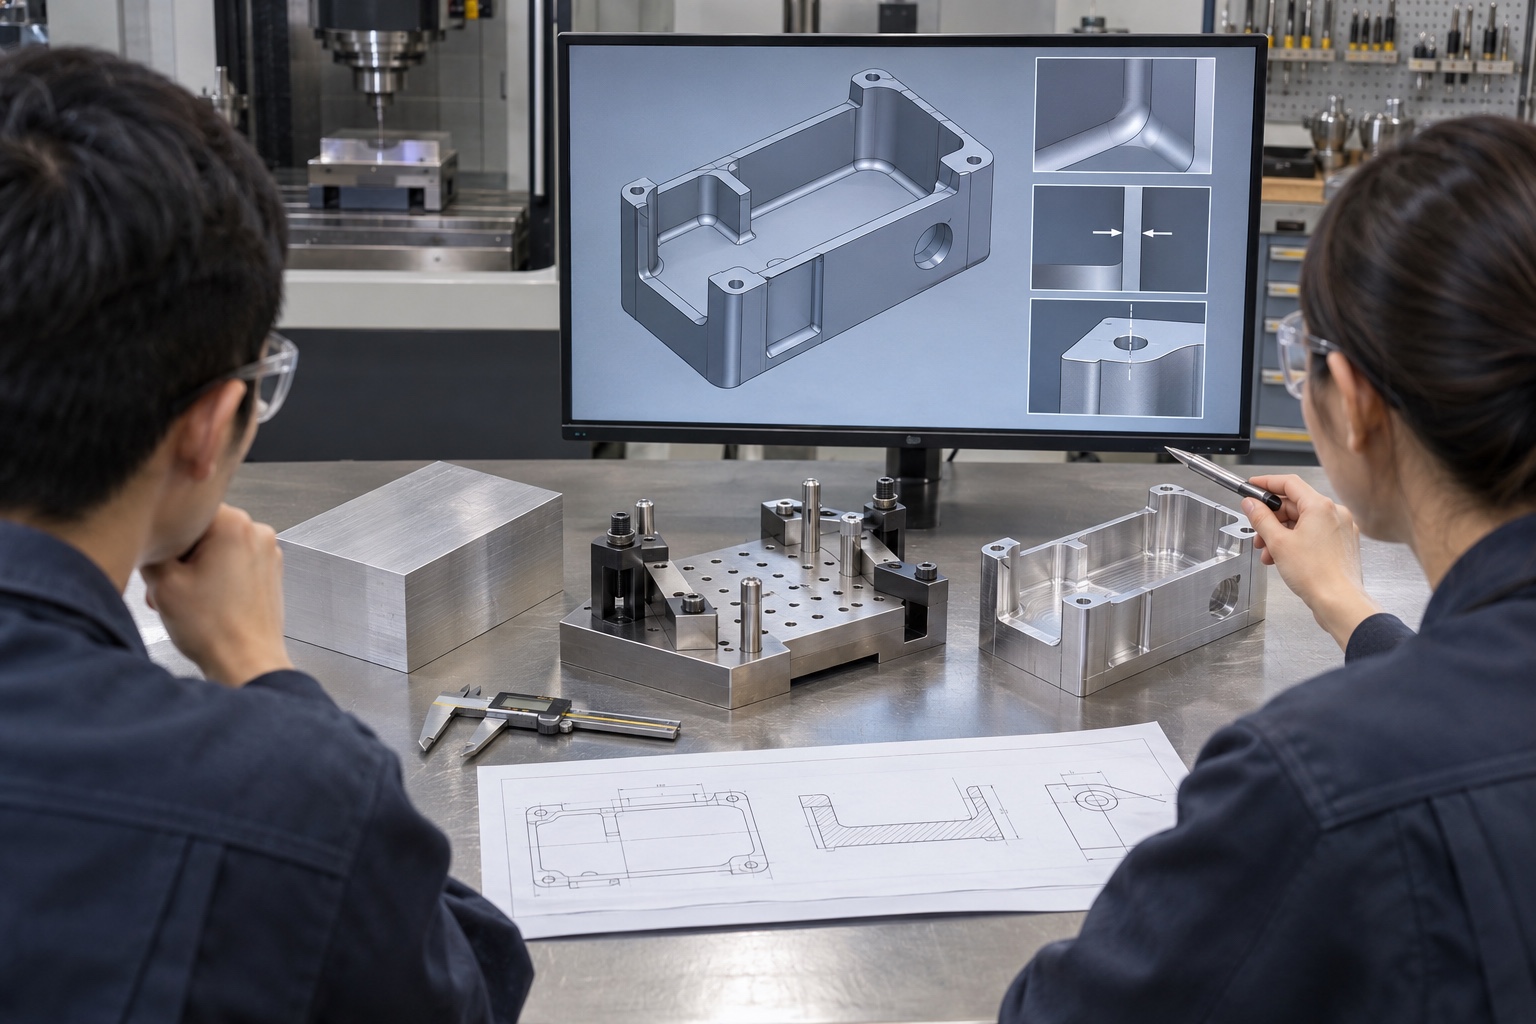
铝合金、铜合金和工程塑料的加工与表面状态不同。铜件更要关注毛刺和接触面保护,铝件要处理基准和孔位,绝缘件则要确认材料牌号、嵌件和最小壁厚。若这些零件最终在同一夹具上装配,就需要一张能体现接口关系的装配图,而不是仅有各自的零件清单。
把首件装配纳入交付条件
苏州加非猫精密制造技术有限公司(莱图加)建议在小批量阶段把首件试装作为关键验证:检查被测件落位、定位销插拔、压板行程、铜件接触和绝缘件避让。这样能把测试夹具的真实使用条件前置到加工验收中,而不是等到测试台上才集中返工。
常见问题
1. 测试夹具为什么会需要五轴加工? 多角度安装面、侧向接口、复杂腔体或需要保持空间关系的孔系可能更适合五轴加工,实际仍需依据结构判断。
2. 密封面需要做什么表面处理? 需根据密封件类型、接触介质和装配方式决定,关键是先明确功能要求,再选择相应工艺。
3. 铜、铝和绝缘件能否由同一家加工厂统筹? 可以,但应确认供应方能分别处理不同材料,并按总装关系管理基准、保护和交付。
4. 定位销孔与螺栓孔如何区分? 定位销孔用于重复定位,螺栓孔主要提供夹紧或调整,两者的尺寸和装配顺序应在图纸中明确。
5. 小批量测试夹具如何减少后续改件? 尽早提供被测件外形、接口、装配顺序与模块更换需求,并安排首件试装。
把图纸信息先讲清楚
若项目包含多材料接口,请将BOM、爆炸图、被测件外形、密封方案和关键装配顺序一起提交。五轴加工评审越早围绕真实使用状态展开,首件越容易直接进入验证。
扫一扫添加与我们联系
钱工 15371462864