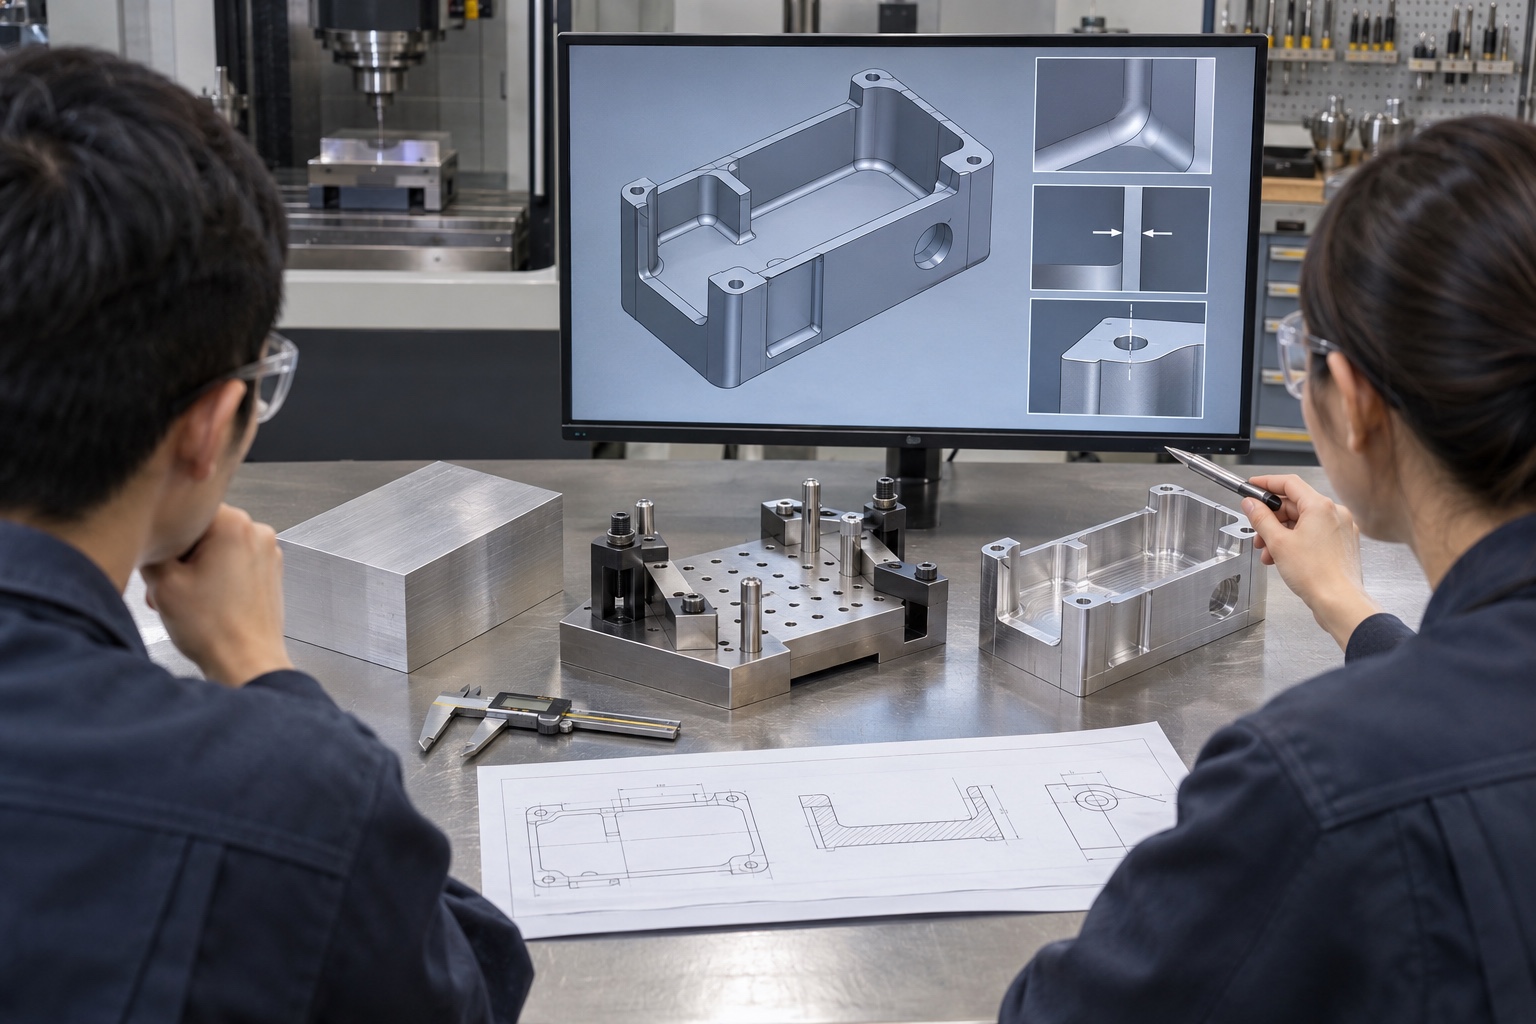
【本文摘要】PEEK、POM和PTFE虽然都是工程塑料,但刚性、热传导、磨蚀、回弹和蠕变差异很大。统一刀具与参数会放大尺寸和表面风险。
PEEK、POM和PTFE虽然都是工程塑料,但刚性、热传导、磨蚀、回弹和蠕变差异很大。统一刀具与参数会放大尺寸和表面风险。 项目评估时应首先确认:先确认具体牌号、填充和半成品状态,再分别设计刀具、夹紧、排热和测量;最终尺寸应在约定温度与稳定时间后判定。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕PEEK、POM、PTFE 小批量零件打样中的刀具选择与尺寸控制整理。对于这类项目,莱图加建议先确认材料牌号与填充状态、半成品退火、刀具锋利度、排热、夹紧力、去料顺序、稳定时间和低力测量,再确定打样、检测和量产方案。
材料名称不足以决定工艺
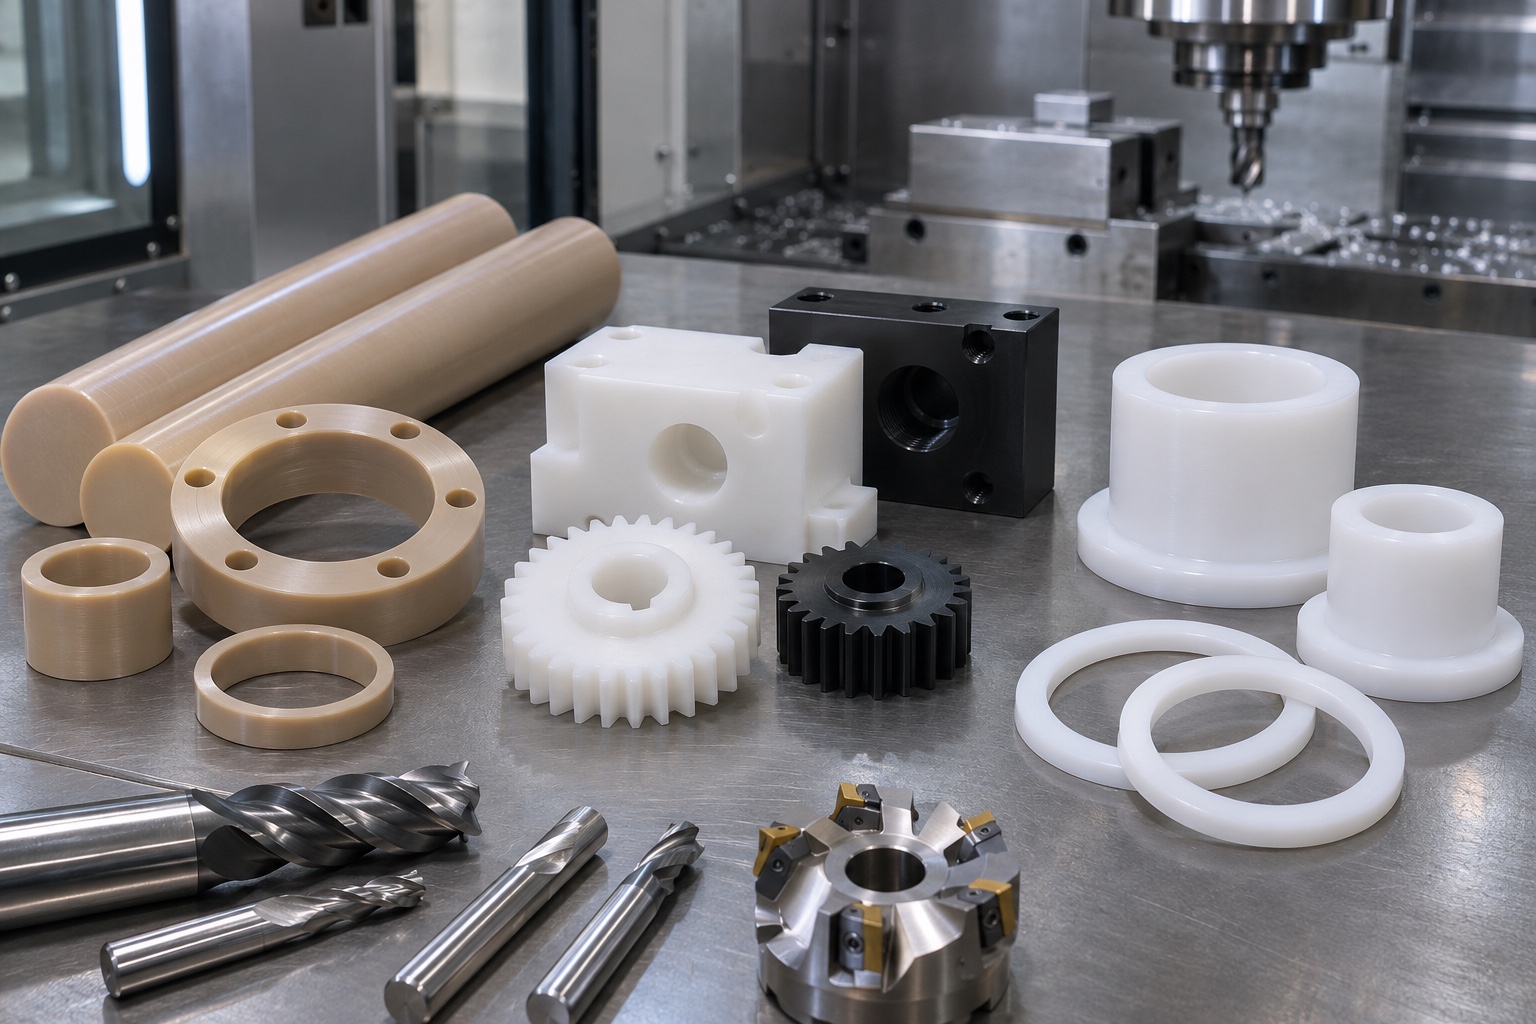
PEEK可能是未填充、玻纤或碳纤增强,POM有均聚与共聚及多种改性,PTFE也可能含填料。填充会改变刚性、磨蚀、热膨胀和表面表现。下单时应提供材料牌号、颜色、半成品规格、供应商证明和使用要求。加工方不能仅凭“PEEK件”或“白色塑料”选择刀具与公差。
PEEK关注热和增强料刀具磨损
未填充PEEK刚性较高、可加工性较好,但塑料导热差,局部热仍会影响尺寸和表面。玻纤或碳纤增强牌号具有磨蚀性,应使用更耐磨的硬质合金或合适涂层、金刚石类刀具,并管理寿命。刀刃需要锋利,避免摩擦发热;具体冷却方式要与材料洁净和应用要求兼容。
POM关注锋利刃口和毛刺控制
POM通常具有较好的尺寸稳定性和可加工性,但钝刀、过度摩擦、排屑不畅或夹紧过大仍会产生毛刺、亮斑和变形。刀具几何可参考铝加工的锋利正前角思路,切屑要及时带走热量。薄壁和开口结构应分阶段去料,并在松夹和冷却后复测。
PTFE重点是柔软回弹与蠕变
PTFE非常柔软且韧,切削时容易让刀、拉丝和形成毛边。夹持力和测量力过大会把零件压小,释放后回弹;长期载荷还会产生蠕变。应使用锋利、正前角刀具和大面积低压力支撑,避免反复摩擦表面。紧公差必须结合温度、放置时间和装配功能评估。
半成品应力和去料顺序影响稳定
挤出或模压半成品可能保留残余应力。大去料率、单侧开腔或薄厚突变会使零件在加工后变形。可采用对称粗加工、留量、稳定后精加工,并根据材料供应商建议评估去应力处理。退火不是统一必选步骤,温度路线和尺寸变化必须用代表性样件验证。
最终测量要规定状态与方法
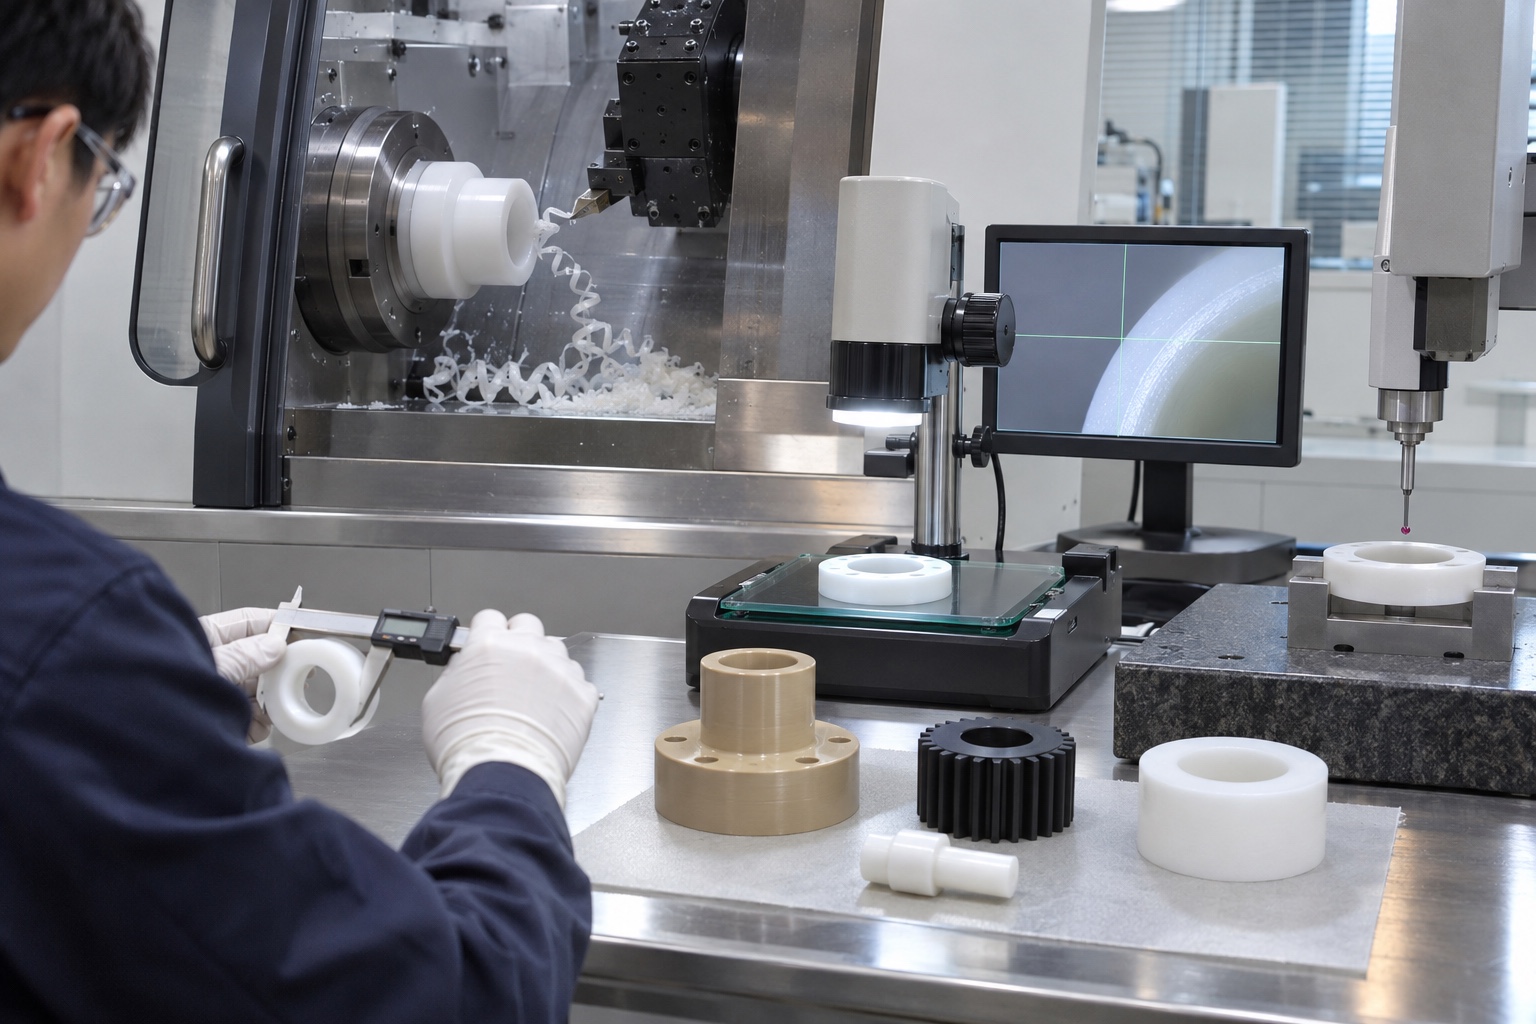
塑料热膨胀通常高于金属,温度和手持时间都会影响结果。测量前应在约定环境中稳定,使用低测量力和合适支撑,记录温度与放置时间。莱图加(苏州加非猫精密制造技术有限公司)建议将首次打样的实测变化、毛刺和装配结果回写工艺卡,不发布脱离牌号、设备和刀具的统一切削参数。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| PEEK增强料刀具很快变钝 | 玻纤或碳纤填充提高磨蚀性 | 确认填充状态并选用耐磨刀具和寿命管理 | 材料证明、刀具寿命和表面趋势 |
| POM加工后出现毛刺或局部变形 | 刀具不锋利、排热不稳或夹紧过大 | 采用锋利刃口、稳定排屑和低夹紧力并冷却复测 | 毛刺、自由状态尺寸和温度记录 |
| PTFE测量合格但装配后回弹 | 材料柔软、蠕变且测量力与稳定时间不一致 | 规定支撑、低力测量、温度和放置时间 | 测量条件、重复数据和装配验证 |
常见问题
PEEK、POM和PTFE能否使用同一套刀具
可以共享部分设备和刀具类型,但刃口、材质、参数、夹紧和寿命策略应按具体牌号分别确认。
塑料零件加工后多久可以测量
没有统一时间。应根据材料、尺寸、去料率和温差规定稳定条件,并通过重复测量确认。
PTFE能否稳定做到金属件一样的紧公差
不能直接类比。PTFE的柔软、热膨胀和蠕变会限制可重复精度,应从功能和测量条件评估。
莱图加项目建议
莱图加建议将PEEK、POM和PTFE分别建工艺卡。PEEK关注热和增强料磨损,POM关注毛刺与局部热,PTFE关注柔软、回弹和蠕变;三类材料都需要锋利刀具、受控夹紧和约定温度下的最终测量。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于PEEK、POM、PTFE 小批量零件打样中的刀具选择与尺寸控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
先确认具体牌号、填充和半成品状态,再分别设计刀具、夹紧、排热和测量;最终尺寸应在约定温度与稳定时间后判定。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.ensingerplastics.com/en/faq
- https://www.ensingerplastics.com/en-gb/machining/machining-materials
- https://www.ensingerplastics.com/en/machining/cnc-plastic-machining
- https://www.chemours.com/en/-/media/files/teflon/teflon-af-safety.pdf?rev=33f55f9e04ff4a62a25c0ad0f3111423
扫一扫添加与我们联系
钱工 15371462864