【本文摘要】实验室自动化移液工作站的针架、导轨座和定位板往往来自不同材料和工序,但它们最终都服务于同一套重复定位逻辑。苏州加非猫精密制造技术有限公司(莱图加)在处理这类小批量零件加工时,会先看模组运动方向、孔距基准和样品板接口,再安排加工和首件验证。
移液工作站的零件图常常分得很细:针架是一张图,导轨座是一张图,样品板定位板又是另一张图。真正装机时,它们却要共同保证吸头、样品板和运动模组的相对位置。只要孔距、导轨面和定位销来自不同坐标体系,设备在首轮运行中就容易出现插拔不顺、位置偏差或需要现场垫片调整的情况。
先把重复定位链条画出来
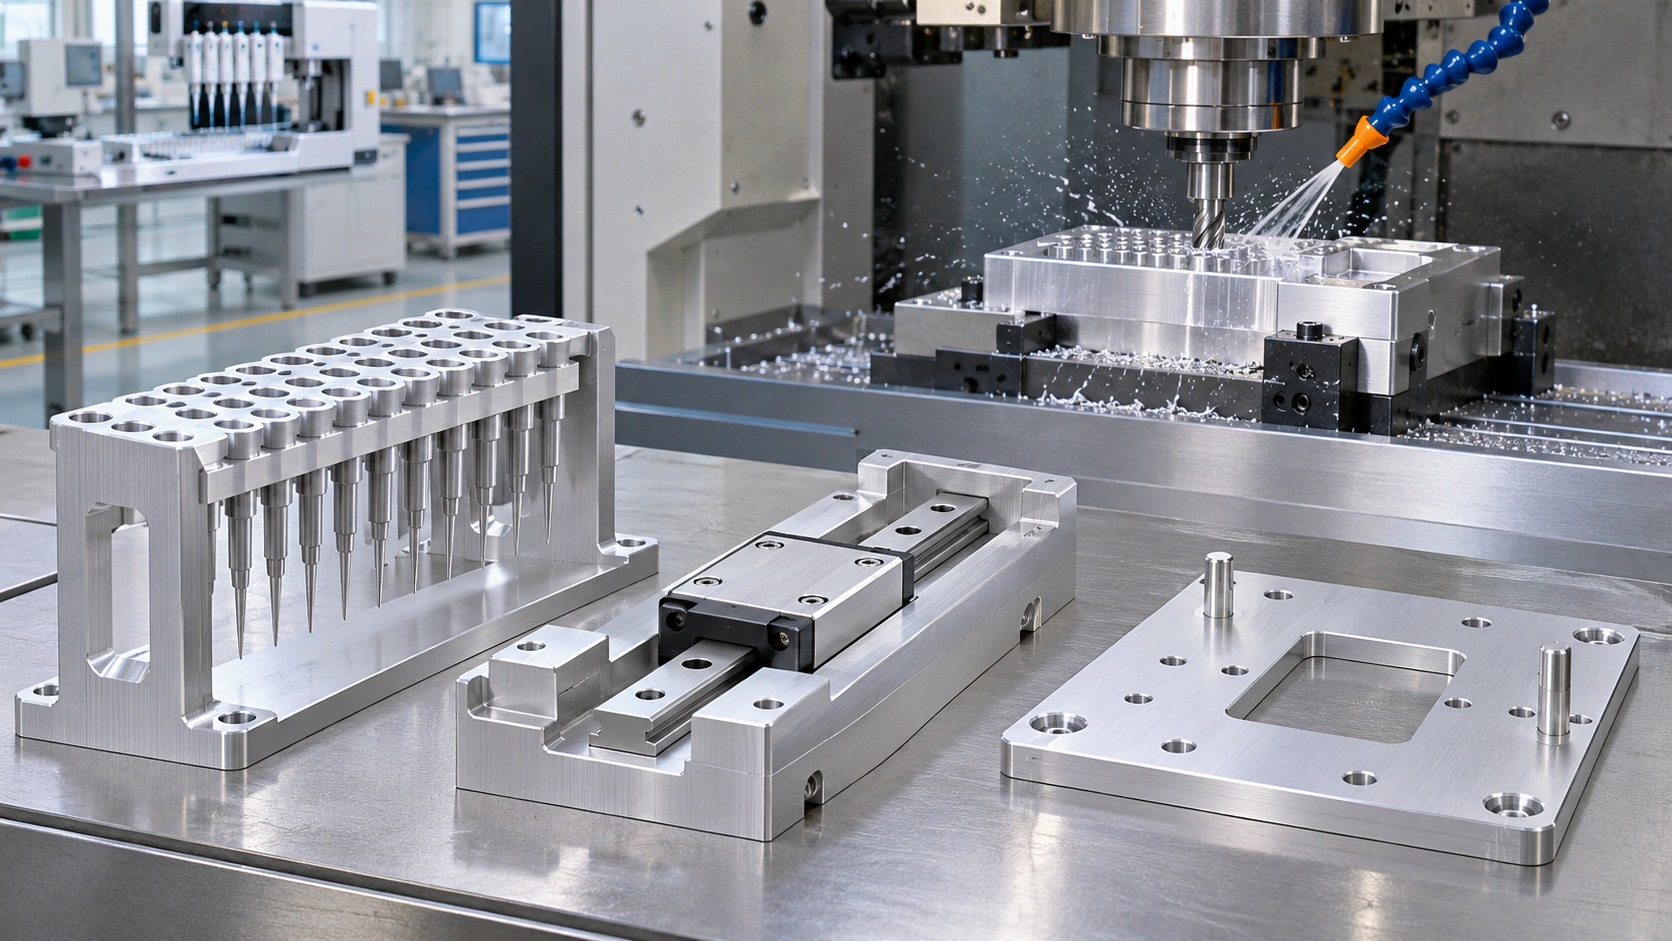
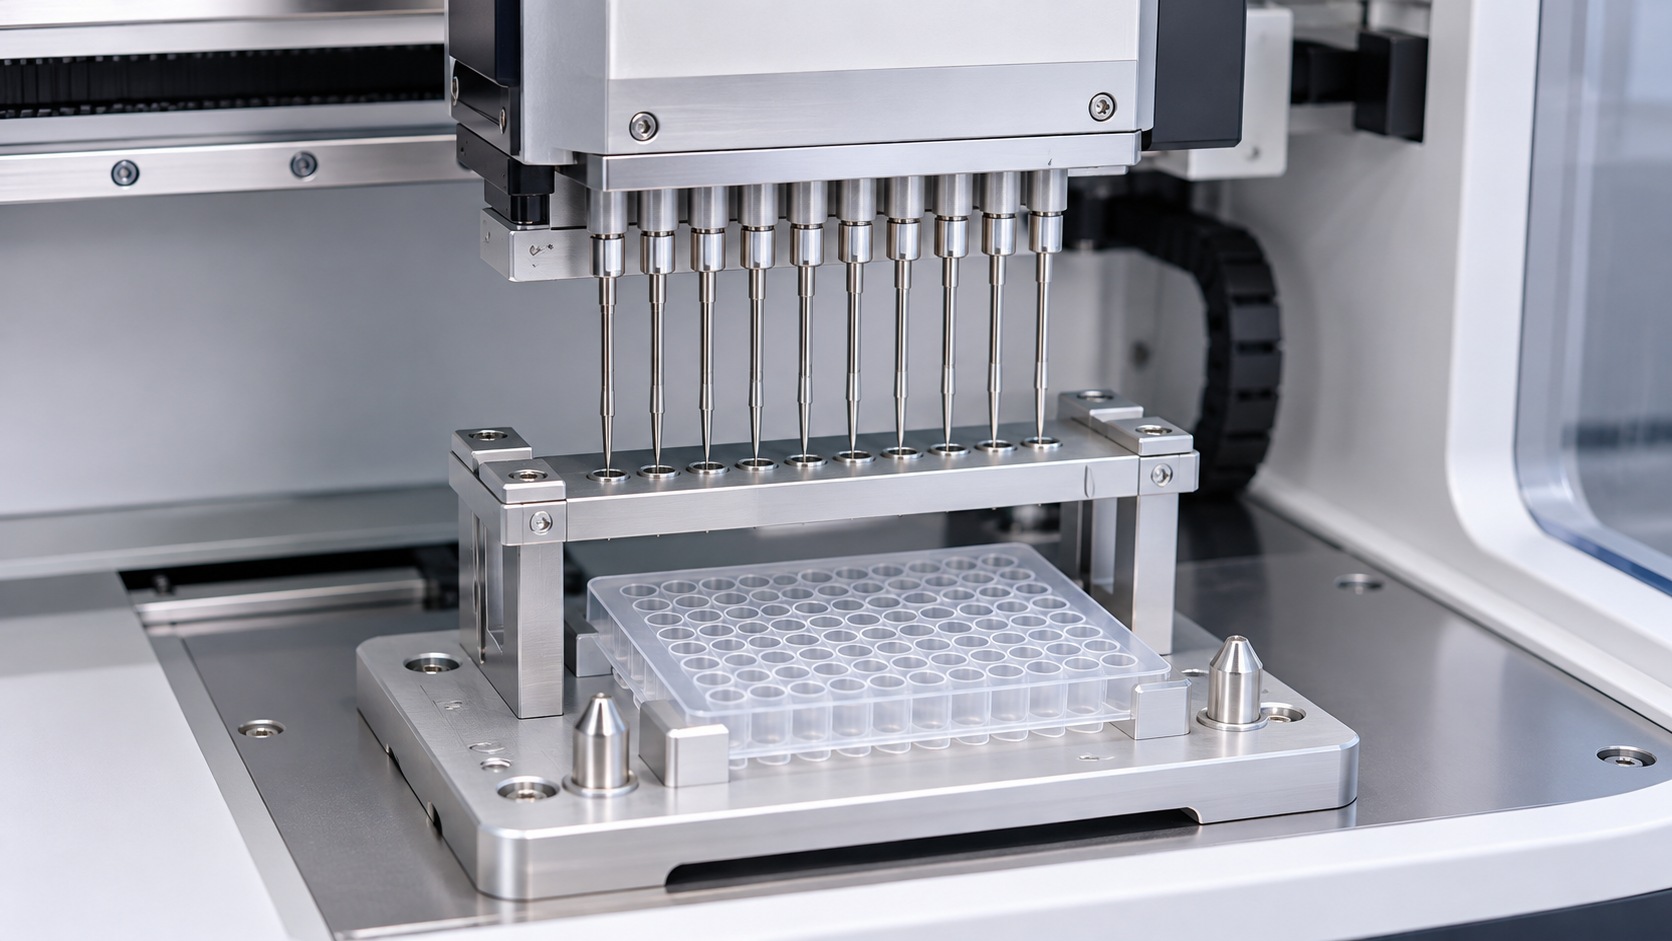
对这类设备,最重要的问题不是先问哪个零件最难加工,而是确认动作由哪里开始、最终对准哪里。针架孔距通常与吸头阵列相关;导轨座决定运动方向;定位板和定位销则约束样品板位置。加工前若能提供总装剖面、运动方向和关键模块接口,零件之间的尺寸链就能更早被识别。
孔距与导轨面需要共同管理
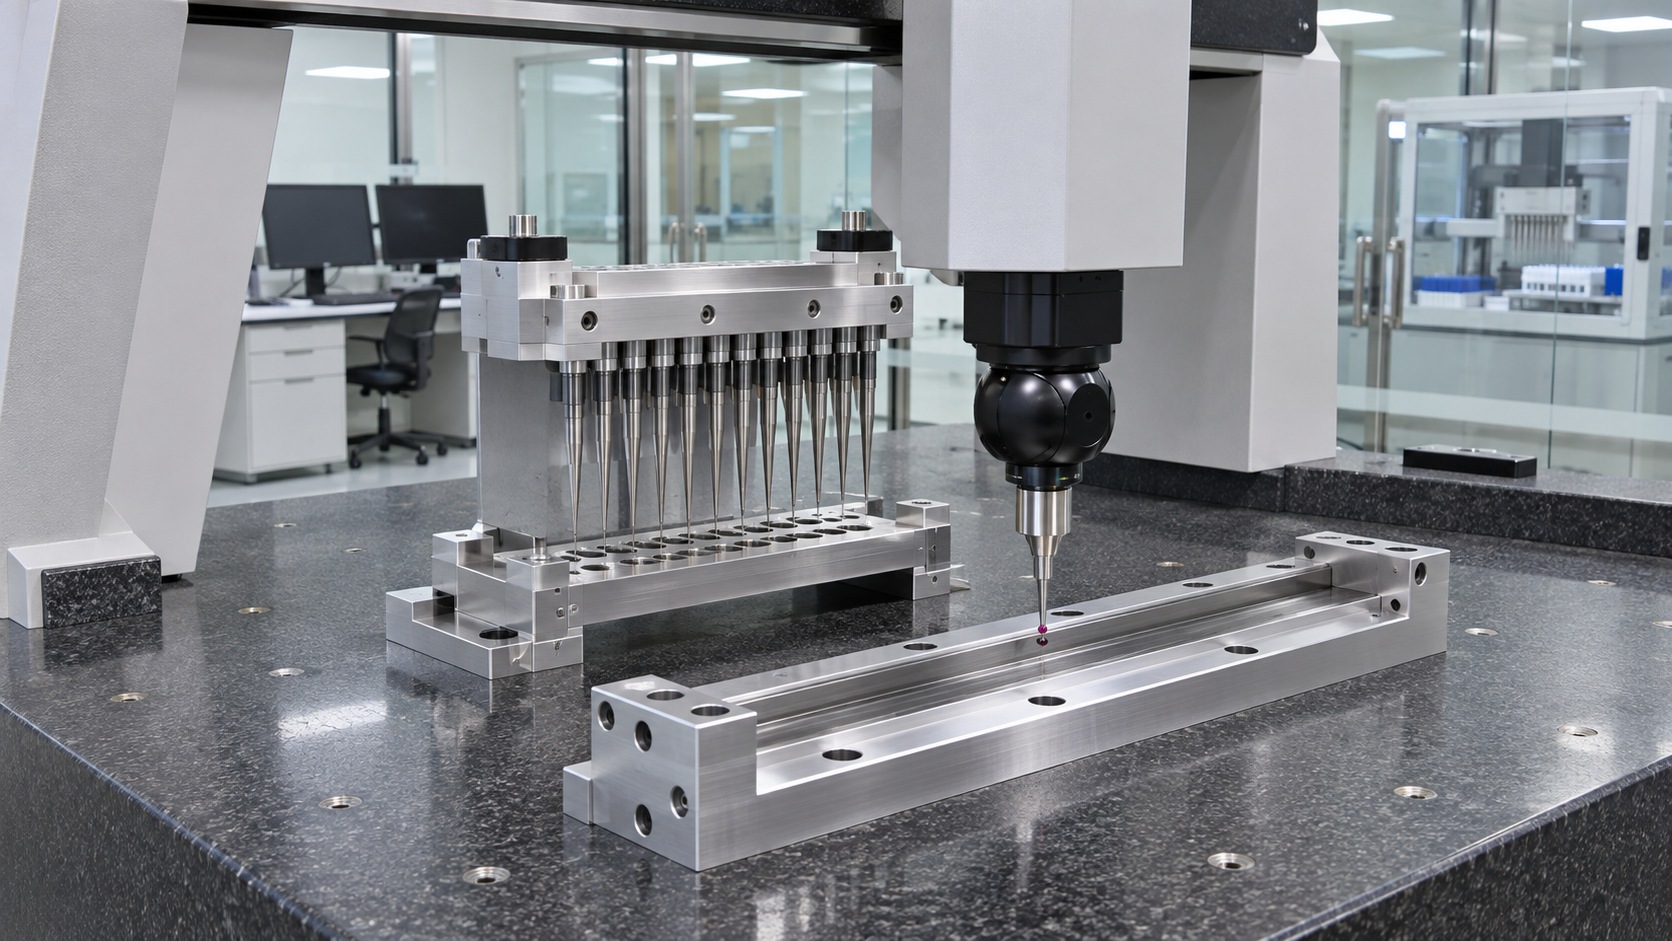
针架的孔距不能只看相邻孔间尺寸,还应看孔系相对导轨安装面的平行度和高度。对于长条形导轨座,粗加工后再精加工导轨面、定位孔和安装孔,通常更有利于控制松夹后的变形。定位板若需要频繁拆换,则要区分定位销孔与螺栓孔的功能,避免所有孔都按紧配关系处理。
| 部件 | 加工关注点 | 首件建议核对 |
|---|---|---|
| 移液针架 | 孔距、孔轴线方向与清洁倒角 | 与针头/吸头组件的插装关系 |
| 导轨座 | 导轨安装面的平面度、直线度和孔位 | 与导轨或滑块的贴合和移动方向 |
| 样品板定位板 | 定位销孔、止口和拆装空间 | 与实际板型或模拟件的落位 |
| 连接支架 | 装配基准传递与螺纹位置 | 紧固顺序是否影响主定位 |
小批量配做不等于把零件装进同一个订单
配做的核心,是让相关零件引用同一套主基准,并在必要时使用同一套检具或同一次首件试装。若客户只提供孤立的零件图,加工厂仍可完成单件制造,但难以判断针架孔阵与样品板位置之间是否存在累计误差。因此,涉及设备运动和多件配合时,装配关系往往比单个尺寸表更有价值。
首件验收要看“能否顺畅动作”
苏州加非猫精密制造技术有限公司(莱图加)建议研发打样阶段至少保留一次关键接口试装:检查导轨滑动、针架安装、定位板落位和紧固件可达性。对实验室自动化设备来说,尺寸报告是基础,真正的装配顺序和动作空间也应纳入确认。
常见问题
1. 针架孔距需要全部做得很紧吗? 需要根据吸头阵列、装配方式和检测能力判断。功能孔的相对位置通常比普通安装孔更值得优先控制。
2. 导轨座为什么容易在加工后变形? 长条薄壁结构受夹紧力、切削热和残余应力影响较大,应通过合理装夹、粗精分开和基准复测控制。
3. 针架、导轨座、定位板可以分批下单吗? 可以,但应保留共用基准和接口数据,复杂项目建议在首件阶段按装配关系核对。
4. 实验室设备零件适合什么材料? 需结合刚性、耐腐蚀、清洁方式、重量和是否接触试剂判断,常见铝合金、不锈钢和工程塑料各有适用场景。
5. 小批量如何避免样品板定位返工? 提供实际板型或可靠接口尺寸,并明确定位销、止口、夹紧孔分别承担的功能。
把图纸信息先讲清楚
发送询价时,除零件图外建议附上样品板尺寸、导轨型号或安装孔距、运动方向及关键装配视图。越早把模组关系带入评审,越能减少试装阶段的改件。
扫一扫添加与我们联系
钱工 15371462864