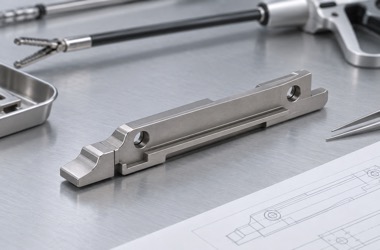
眼科超声乳化手柄中的钛合金振动套筒对薄壁同轴、内孔粗糙度和端面跳动要求较高。本文围绕材料、车削镗孔、去毛刺和检测控制,说明医疗手柄类精密套筒加工要点。
振动套筒为什么要重点控制薄壁同轴
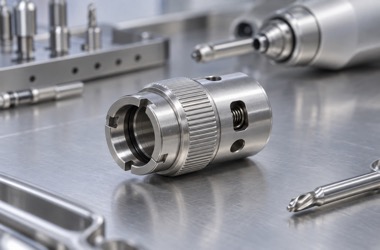
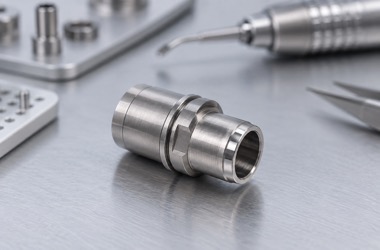
眼科超声乳化手柄依靠高频振动传递能量,内部套筒、针杆和密封件之间的配合非常紧凑。钛合金振动套筒通常承担定位、连接和能量传递作用,零件壁厚小、长度短,但内孔、外圆和端面的同轴关系会影响手柄装配后的振动稳定性。若壁厚不均或端面跳动过大,可能造成局部接触、密封磨损或振动噪声。因此这类套筒加工不能只看单个外径尺寸,而要把内外圆同轴、端面垂直、密封面粗糙度和边缘倒角一起控制。
钛合金薄壁件的加工难点
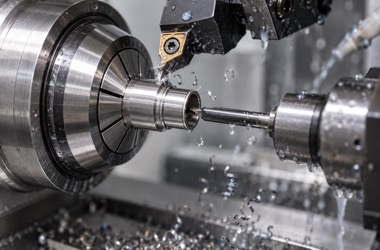
Ti-6Al-4V 钛合金强度高、耐腐蚀、重量轻,适合部分眼科手柄零件,但材料导热差、弹性回复明显。薄壁套筒在夹持时容易变形,切削热和刀具磨损也会影响内孔尺寸。工艺上建议采用软爪、弹性夹头或专用芯轴支撑,粗加工后保留均匀余量,精车外圆与内孔时尽量减少重复装夹。内孔镗削需要控制刀杆伸出、刀尖圆角和进给量,避免孔壁震纹。
内孔、槽口和端面毛刺的处理
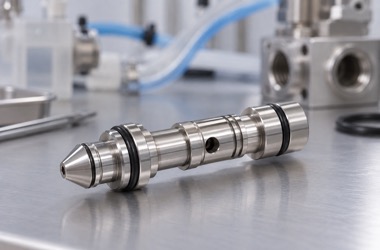
振动套筒常有台阶孔、密封槽、扳手位或细小定位槽。孔口和槽底若残留毛刺,可能划伤密封圈或影响装配。对于钛合金小套筒,可结合微倒角、软毛刷、显微检查和超声清洗进行处理,但倒角不能过大,否则会改变装配定位边界。密封面建议按图纸明确粗糙度和保护要求,加工后避免硬物碰伤。若客户需要阳极氧化、钝化或清洗包装,也应在打样阶段同步验证尺寸变化。
来图加工的检测建议
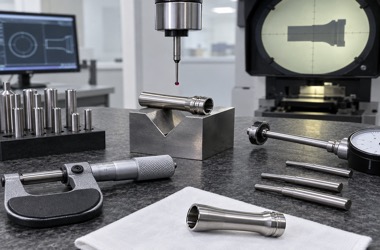
图纸中建议标注关键内孔公差、外径、壁厚差、同轴度、端面跳动、密封面粗糙度和倒角要求。首件检测可使用内径量表、三坐标、圆度仪或 V 型块加百分表组合验证。莱图加在医疗手柄类精密零件加工中,会根据薄壁程度和装夹风险制定试样方案,帮助客户把钛合金套筒的同轴、振动稳定和装配可靠性提前验证清楚。
FQA
问:超声乳化手柄套筒为什么常用钛合金?
答:钛合金强度高、重量轻、耐腐蚀,适合对轻量化和稳定性有要求的医疗手柄结构件。
问:薄壁套筒加工最容易出什么问题?
答:常见问题是夹持变形、内孔锥度、壁厚不均和端面跳动超差。
问:内孔粗糙度如何控制?
答:需要使用稳定镗刀、合理进给和锋利刀具,必要时配合精镗或后续抛光。
问:钛合金小槽口毛刺怎么处理?
答:可通过微倒角、软毛刷、显微检查和清洗流程控制,避免毛刺划伤密封件。
问:样件阶段需要做装配验证吗?
答:建议做,尤其要验证针杆、密封圈和手柄壳体之间的配合。
问:莱图加能加工钛合金医疗套筒吗?
答:可以,可按图加工钛合金套筒、连接件、轴套和小型手柄零件。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com