直接答案:先区分初装压痕与随时间加深的变形,再复核连接状态
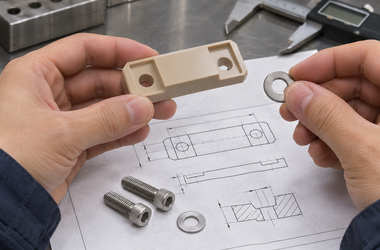
医疗器械外围电气结构的PEEK绝缘支座,在拆下紧固件后可能出现环形压印、单侧压陷或孔边变化。压痕不一定等于材料不合格,也不能只因螺钉仍能拧紧就认定连接正常。应记录压痕位置、装配时间与工况,检查接触面是否倾斜、是否有局部高点,区分初装受力、后续变化以及拆卸造成的痕迹。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 垫圈接触面积或边缘不适用 | 压痕沿垫圈边缘集中 | 有效承压区域较小,局部应力偏高 | 核对垫圈尺寸、边缘及接触区域 |
| 座面与配套面未贴合 | 一边深一边浅,常伴偏斜 | 局部高点、毛刺或配合面倾斜 | 检查座面几何、清洁和装配贴合 |
| 紧固条件未统一 | 同批件压印深浅不一 | 紧固顺序、摩擦与工具状态影响预紧 | 锁定连接规格和方法,保留安装记录 |
| 材料与时间温度条件变化 | 初装不明显,使用或存放后加深 | 持续载荷及温度影响材料变形 | 确认牌号及实际工况,安排相应验证 |
| 验收指标只看外观 | 有印记但不清楚是否影响功能 | 压痕、厚度变化和连接状态未分别判定 | 约定测量时机、位置及功能检查方法 |
为什么同样的扭矩,不一定产生相同的压痕
扭矩是装配控制量之一,不能直接代表垫圈下面的压力。螺纹和座面摩擦、实际接触面积与零件贴合都会改变受力分布。如果压印集中在一侧,应先检查垫圈是否跨在边缘或台阶上,不能仅通过降低扭矩来判断原因。若印记在装配后一段时间加深,还要将初装状态、放置时间和温度记录对应起来。
PEEK是材料类别,具体牌号、填充状态和零件结构都会影响结果。对有绝缘、定位或保持要求的支座,局部压印、紧固状态及功能验收应分别定义。未经设计确认,不宜把换大垫圈、增加金属套或改变扭矩视为通用做法;例如金属套可能改变受力路径和绝缘结构,需要重新核对设计条件。
下单前把这5件事说清楚
明确PEEK牌号、填充状态及毛坯要求。
标明孔边距、垫圈座面和配套件轮廓。
提供紧固件和垫圈规格、安装方法与顺序。
说明温度、持续载荷和拆装等实际工况。
约定压痕、厚度、装配状态及功能验收方法。
与莱图加沟通加工与检验方案
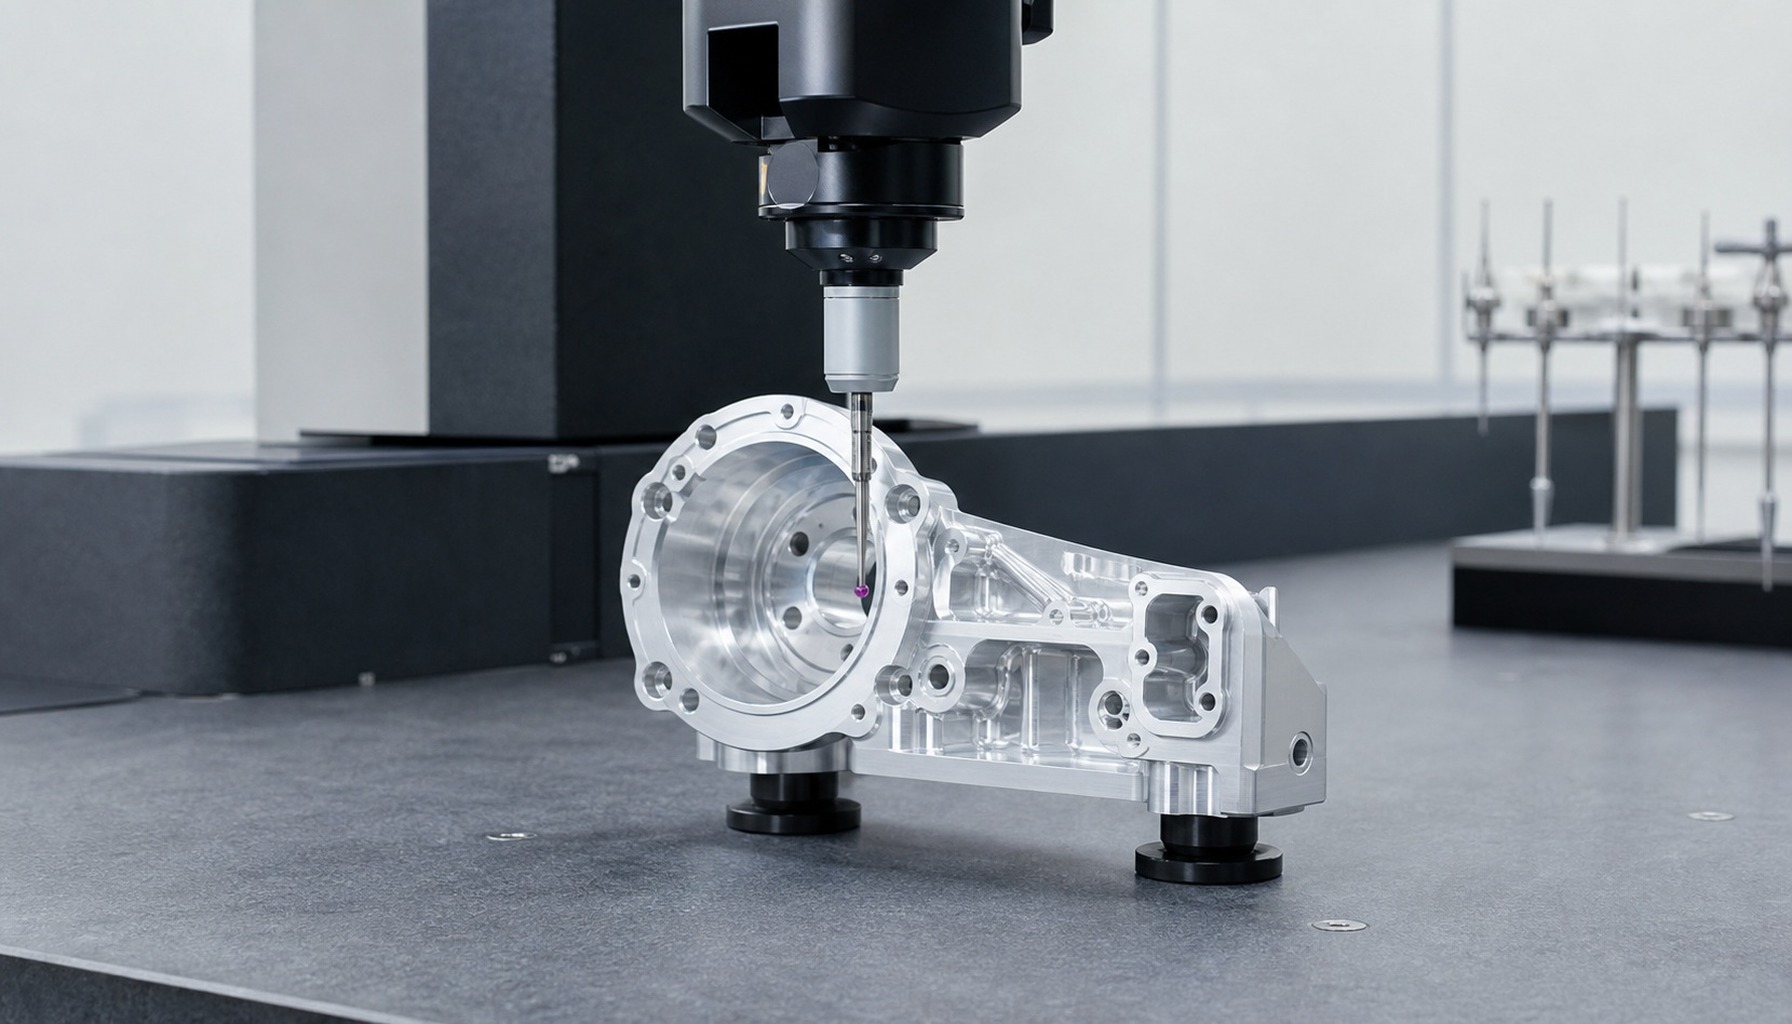
向莱图加沟通PEEK支座加工时,可提供完整装配截面,优先评审孔周支撑、座面平整性及垫圈是否有充分接触空间。样件阶段在同一条件下记录初装和规定时间后的状态,比较压痕位置、孔边及支座厚度;批量阶段锁定材料、紧固件和检验方法。若压痕影响装配,应先核查接触面与实际受力,再决定是否调整零件或连接结构。
常见误区与采购建议
不能把所有压印都归因于材料太软,也不能用继续拧紧来消除支座松动。单次拆检看到的印记,只能反映当时的状态。判定时要区分可见外观、几何变化与连接是否符合要求;异常件应保留原始垫圈和螺钉,避免清理、修磨或重复装配破坏分析依据。
FAQ
问:有环形印记就一定不合格吗?
答:不一定,应按规定的外观、尺寸和功能项目分别判断。
问:单边压痕先看什么?
答:优先核对垫圈接触范围、座面倾斜和异物。
问:换更大的垫圈能解决吗?
答:可能改变受力,但仍要核对空间、接触面和设计要求。
问:为什么放置一段时间后压痕更深?
答:需要结合持续载荷、温度和材料状态验证,不能只凭外观下结论。
问:采购时怎么减少争议?
答:提前明确材料、装配条件、测量时机和功能验收项目。
总结
PEEK支座垫圈下出现压痕,应把局部接触、紧固过程、材料与工况分开核查。以同一装配条件对比初装与后续状态,比仅按印记深浅判定更可靠。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com