直接答案:先确认变化是否随锁紧状态出现,不把所有成像异常都归为压圈
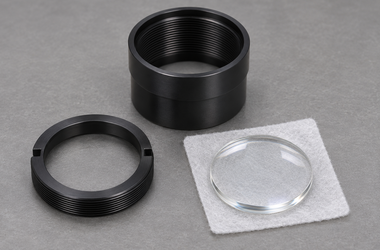
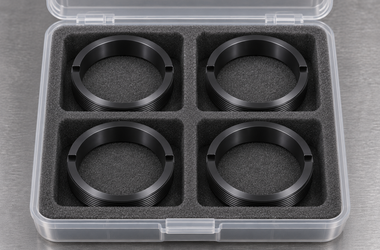
医疗检验设备的辅助成像或检测光路,可能用铝合金螺纹压圈将镜片保持在镜筒内。若压圈锁紧后成像变差,应先按设备批准的方法固定光源、镜片方向、对焦和相机设置,比较装配状态的变化。拆装前关闭相关光源并防止光学件跌落,不直接用手触碰光学表面。这里讨论机械保持与加工检查,不提供临床图像判读或设备参数修改方案。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 承压环面不平或相对轴线偏斜 | 锁紧后局部接触明显,复装表现不一致 | 压圈端面、镜筒台肩或螺纹关系使受力不均 | 按同一基准检查端面、台肩与螺纹轴线 |
| 接触位置与镜片轮廓不匹配 | 压圈边缘靠近曲面,或有效通光区受遮挡 | 内缘、倒角或台肩位置不适合镜片边缘形状 | 核对剖面中的允许接触环带及通光孔径 |
| 锁紧条件与保持方案不匹配 | 增加紧固后变化更明显,松放后有所变化 | 过度预紧或不合适垫件改变镜片受力 | 按具体结构规定装配条件与保持验证 |
| 镜筒配合限制落座 | 未到正常位置就出现阻力,压圈有斜入痕迹 | 螺纹毛刺、异物或径向空间影响正确装入 | 检查最终螺纹、镜片外缘空间及落座状态 |
| 测试或光学件状态变化 | 重新清洁、对焦或换方向后结果跟着变 | 污染、方向、间距及测试设置未保持一致 | 固定对比条件,分别检查机械与光学因素 |
为什么压圈螺纹合格,仍可能影响装配结果?
螺纹通止检验只能反映规定的螺纹配合,不能说明承压环面是否正确作用在镜片边缘。镜筒台肩、压圈内缘和镜片轮廓共同决定实际接触。若手感阻力来自斜入或异物,继续拧紧也不会自动获得正确落座。评价应结合几何关系、实际装配和既定光学测试,不能用单张成像结果直接反推加工尺寸。
排查可保持镜片与镜筒不变,按批准装配条件比较不同压圈,并记录变化是否随零件移动。需要注意,松开后表现改善只能提示装配受力可能有关,不能单独证明压圈端面超差。镜片已有损伤、污染或方向不明时,应先停止重复拆装并交由合格人员判断。
某些专用保持环通过弹性接触降低装夹应力,但不能据此给普通压圈随意加橡胶圈。接触材料、通光孔径、清洁要求与工作环境均需设计确认。不同镜片和镜筒也不能统一套用一个紧固扭矩。
下单前把这5件事说清楚
- 提供镜片轮廓、镜筒台肩与压圈装配剖面。
- 标出允许接触区、通光孔径和镜片方向。
- 明确最终螺纹、端面及表面处理要求。
- 约定清洁、装配工具与保持力验证条件。
- 首件保留机械检查与相同设置下的光学结果。
与莱图加沟通加工与检验方案
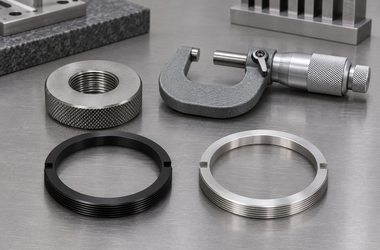
向莱图加询价铝合金镜片压圈时,可提交光学件边缘轮廓、镜筒图和允许接触环带。唐经理:17706216422,可接收图纸与检验要求。样件先核对螺纹、端面与内缘,再由设备方按既定光路方案验证。
常见误区与采购建议
不要靠继续拧紧、扩大通光孔或现场打磨镜片边缘解决异常。扳手也不能碰到镜片曲面。材料、垫件或压圈厚度变更均应经过设计确认,不把外观相似视为可以替用。
FAQ
问:成像变差一定是压圈变形吗?
答:不一定,需先统一测试条件并检查其他光学因素。
问:螺纹检验通过就能直接装片吗?
答:还应核对接触区、落座及清洁状态。
问:压得越紧镜片越稳定吗?
答:不能这样判断,应满足既定保持与受力要求。
问:能自行加软垫降低应力吗?
答:需确认材料、孔径和环境影响,不能临时替换。
问:松开压圈后改善就能判定原因吗?
答:只能作为线索,还需结合尺寸与重复对照确认。
总结
镜片压圈锁紧后成像变化,先统一比较条件,再检查环面、接触位置、紧固和镜筒配合。机械检验与光学验证应互相补充,不能相互替代。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com