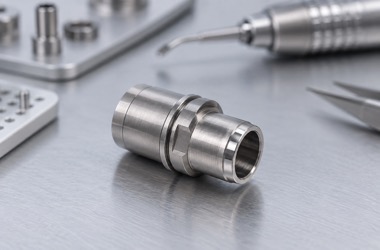
骨科动力手柄快换锁套需要保证刀具或附件快速装卸、锁紧可靠和耐磨稳定。本文围绕不锈钢锁套的卡槽、内孔、弹簧腔、滚花面和去毛刺检测,说明车铣复合加工要点。
快换锁套为什么重视卡槽和手感
骨科动力手柄常需要快速更换钻头、锯片或其他附件,快换锁套是操作者直接接触和频繁动作的零件。它要兼顾锁紧可靠、旋转顺畅和耐磨寿命。若卡槽位置偏差,附件可能锁不到位;若内孔同轴度不好,旋转时会产生跳动;若槽口毛刺没有清理,可能造成卡滞或刮伤配合件。因此锁套加工需要把卡槽轮廓、内孔、弹簧腔和外表面手感统一控制。
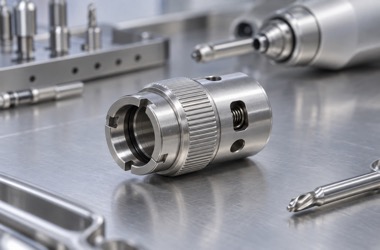
不锈钢锁套的加工路线
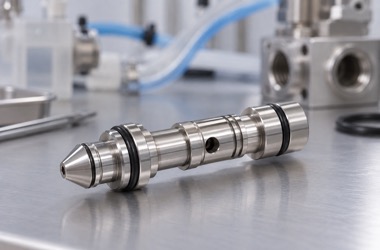
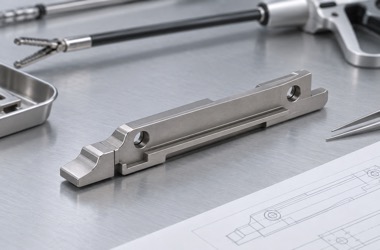
锁套常用316L、17-4PH或其他不锈钢材料。此类零件通常包含外圆、内孔、台阶、卡口槽、横孔、弹簧腔和滚花或防滑纹。车铣复合设备可以在一次装夹中完成大部分特征,减少二次定位误差。内孔和外圆同轴关系是基础,卡槽加工要控制槽宽、角度和端面距离。若零件有热处理或钝化要求,应在工艺中预留尺寸变化和表面处理影响。
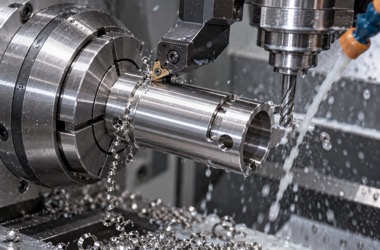
卡槽去毛刺和锁紧验证
快换卡槽属于典型的毛刺敏感区域。槽底、槽口和横孔交汇处如果残留毛刺,会直接影响锁紧手感和附件插拔顺畅度。加工后可采用专用倒角刀、刷毛刺、显微检查和超声清洗,但不能破坏卡槽轮廓。样件阶段建议配合实际附件或检具做插拔和锁紧验证,检查是否有卡滞、松旷或回弹不一致。
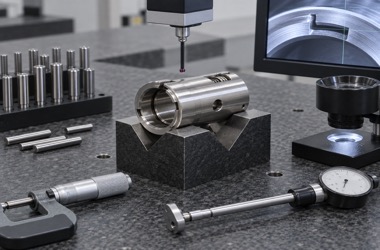
检测和交付建议
图纸中建议明确内孔尺寸、同轴度、圆跳动、卡槽宽度、槽深、横孔位置、弹簧腔尺寸、滚花外观和表面处理要求。批量时可建立首件、巡检和关键槽口放大检查流程。莱图加可承接骨科动力手柄、手术工具和医疗传动组件中的不锈钢锁套、轴套、接头和微型机构件加工,帮助客户从样件验证到批量稳定交付。
FQA
问:快换锁套常用什么不锈钢?
答:常见为316L或17-4PH,具体根据强度、耐腐蚀、热处理和客户认证要求选择。
问:卡槽精度为什么影响锁紧手感?
答:卡槽宽度、深度和角度决定附件卡入位置,偏差会造成卡滞、松旷或锁不到位。
问:内孔同轴度如何保证?
答:优先采用一次装夹完成内外圆和关键槽位,并用V型块、三坐标或专用检具检测。
问:滚花外观也需要检测吗?
答:需要,滚花影响握持手感和外观一致性,应关注深浅、均匀性和边缘毛刺。
问:锁套样件需要做实际插拔测试吗?
答:建议做,实际附件测试能更早发现卡槽毛刺、间隙和弹簧回位问题。
问:莱图加能做车铣复合锁套件吗?
答:可以,可按图加工不锈钢锁套、轴套、接头和小型快换机构零件。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com