直接答案:找出螺钉紧固时究竟压在哪个面上
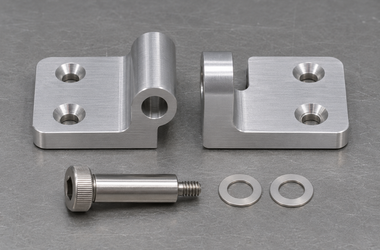
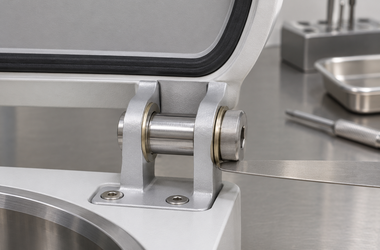
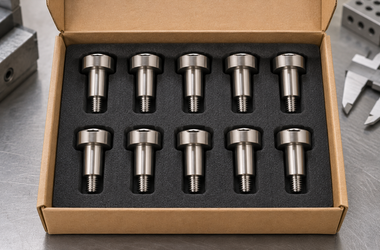
医疗检验设备的小型检修盖,可用带精加工光杆段的肩螺钉作为铰链枢轴。若松装能转,按规定终紧后却发紧,先按检修要求隔离设备并支撑盖板,核对肩台止点、活动铰链片和垫圈的接触关系。不要把减少拧紧力当成解决方案;紧固不可靠和转动不顺是两类不同问题。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 肩长与活动件厚度不匹配 | 全角度都变紧,垫圈压痕连续 | 活动铰链片、止推垫圈与有效肩长叠加后没有预留间隙 | 按剖面计算尺寸链,并复测终紧后的轴向状态 |
| 肩台圆角卡住孔口 | 座面接触不完整,孔口或圆角有亮印 | 过渡半径、倒角或退刀槽不满足让位 | 检查实际圆角包络和止口面,不只看光杆直径 |
| 枢轴孔与肩部配合偏紧 | 单片在光杆上本来就不顺 | 表面处理、去毛刺或孔轴几何导致局部干涉 | 按最终交付状态检查孔与肩径并用实配件试装 |
| 螺纹顶底或肩台未到位 | 达到拧紧手感后头部高度仍异常 | 螺纹长度、盲孔有效深度或孔口干涉改变落座 | 确认肩台接触和底部空间,区分扭矩与落座 |
| 两个铰链安装轴线不一致 | 单侧转动正常,两侧终紧后卡在固定角度 | 安装座相对偏斜或盖板受力扭曲 | 按配套基准检查双铰链对轴及锁紧顺序 |
为什么光杆和铰链孔尺寸合格,也可能锁死?
在以肩台定位的枢轴结构中,光杆直径控制径向配合,肩长和零件叠厚则决定活动件是否被轴向夹住。径向配合合格,不代表装好后还有轴向活动空间。如果有两个铰链,还要确认它们的旋转轴线在装机后对得上。单纯把两个孔做大可能让盖板晃动,却没有消除轴向夹紧或装配偏斜。
先分别比较单铰链组件与整套盖板的表现:单个铰链在规定状态下就紧,优先核对肩台接触、有效肩长与垫圈;两个都固定后才紧,转查支座和轴线。若只有某个角度发涩,还应排除盖板碰到邻件。复测时保留垫圈顺序、螺钉批次和面处理状态。
检查叠厚时要把实际垫圈、表面处理层和压入套的露出量都算进去。若测量接触痕迹显示肩台一侧先落座,应进一步核对座面垂直度或过渡圆角,而不能只比较标称肩长。终紧后有轻微轴向游隙是否可接受,要按结构功能和图纸要求判断,不能以手感越紧越好作为放行准则。
下单前把这5件事说清楚
- 提供肩螺钉、固定座、铰链片和垫圈的组合剖面。
- 标明有效肩长、光杆配合及过渡区的允许尺寸。
- 确认螺纹有效深度、落座面和规定紧固条件。
- 对双铰链注明共同基准及盖板允许的游隙。
- 首件检查完整转动范围、轴向状态与配套装配。
与莱图加沟通加工与检验方案
向莱图加沟通肩螺钉或铰链片加工时,可带上实际叠装厚度、发涩角度与装配次序。唐经理:17706216422,可接收图纸和配套检验要求。样件先用剖面检查肩台落座,再对比单件检测和整盖试装结果。
常见误区与采购建议
不要用松半圈螺钉、随意磨薄垫圈或只加润滑来掩盖卡滞。这些做法可能改变防松、间隙和寿命。确认原因后应由设计方批准修正,并在规定紧固条件下确认盖板活动。
FAQ
问:锁紧后转不动,一定是轴孔太小吗?
答:不一定,先分清径向干涉和活动件被轴向夹紧。
问:肩螺钉拧不动就说明坐到底了吗?
答:不一定,可能是螺纹顶底或过渡区干涉。
问:可以把垫圈换薄一点试试吗?
答:应先核对轴向尺寸链,变更后按要求试装。
问:两只铰链单独都顺,合起来为何发涩?
答:需检查两安装轴线、盖板变形和座面贴合。
问:紧固条件下需要测全开合角度吗?
答:应按项目验证实际行程,避免只测起始位置。
总结
检修盖肩螺钉锁紧后发涩,先找出真实止点与受力面,再检查轴向叠厚、孔轴配合和双铰链对轴。拧紧可靠与转动自由都要验证。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com