一次装夹能减少基准转换,但不能自动保证同轴度。结果仍取决于功能基准是否正确、刀具与转台运动是否可靠、孔系是否具有统一加工与测量定义。 项目评估时应首先确认:关键孔和端面应围绕同一功能基准规划,尽可能在同一装夹、同一热态和同一坐标系内完成;最终用与图纸定义一致的共同轴线、方向和测量策略验收。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕如何通过一次装夹解决多孔系精密零件的同轴度与垂直度要求?整理。对于这类项目,莱图加建议先确认功能基准、共同轴线、一次装夹可达性、刀具挠度、孔系加工顺序、基准对齐和任务特定测量不确定度,再确定打样、检测和量产方案。
先区分尺寸、位置和方向要求
孔径合格不代表多孔同轴,也不代表端面与轴线垂直。图纸评审应确认基准特征、基准顺序、共同轴线或各孔独立轴线的定义,以及垂直度作用对象。ISO GPS体系把基准、尺寸与几何公差分别表达,工艺和检测都要按同一语义执行。
一次装夹的价值是缩短基准链
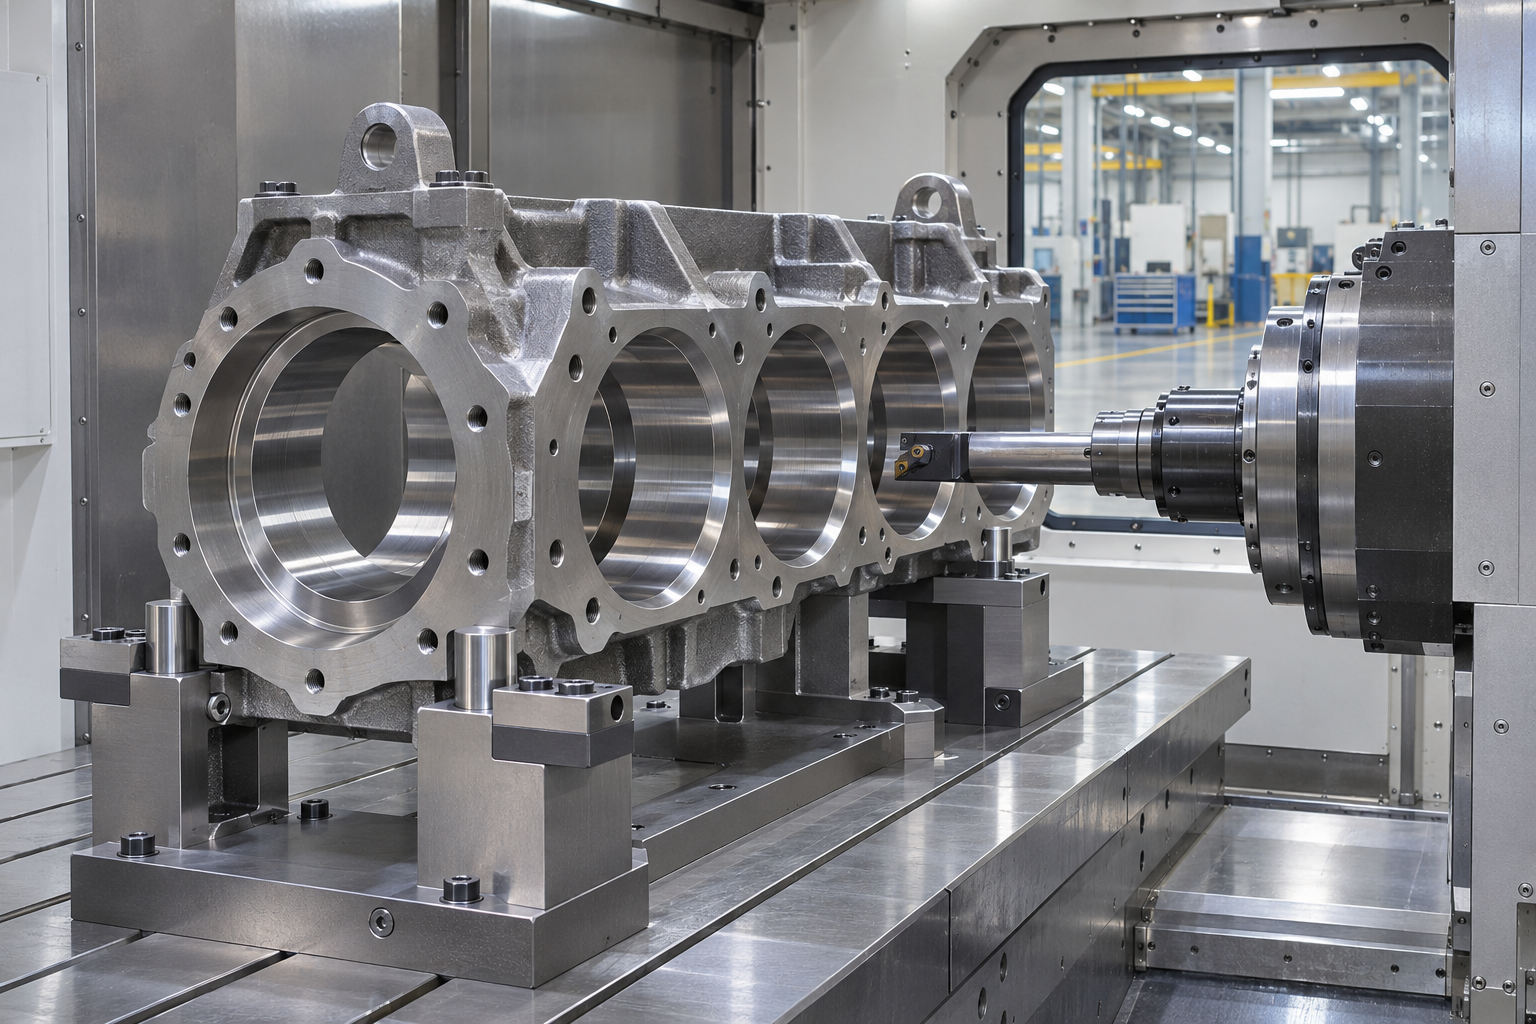
若多个关键孔、定位端面和安装面能够在同一装夹中完成,就能减少翻面找正、夹具重复定位和临时基准带来的累积误差。一次装夹不是指从毛坯到成品绝不松开,而是关键精加工特征在稳定功能基准和同一坐标系中闭合。粗加工仍可分阶段释放应力。
工装要兼顾定位、夹紧和刀具可达
定位点应落在刚性和功能相关区域,夹紧力不能使箱体或薄壁孔座变形。横向镗孔、深孔和交叉孔需要预留刀柄、探针和排屑空间。若转台姿态变化很大,还要校核重力方向和夹具刚度,避免在不同角度下零件位置发生微小变化。
孔系精加工要控制挠度与热状态
先建立稳定基准孔或端面,再以均匀余量完成关键孔。长镗杆、刀具接长和不连续切削会放大挠度;刀具磨损与机床热漂移也会形成孔径和轴线趋势。应限制伸出、稳定冷却排屑,并在代表性孔上检查入口、中部和出口的尺寸与形状。
在机探测用于找正,独立检测用于验收
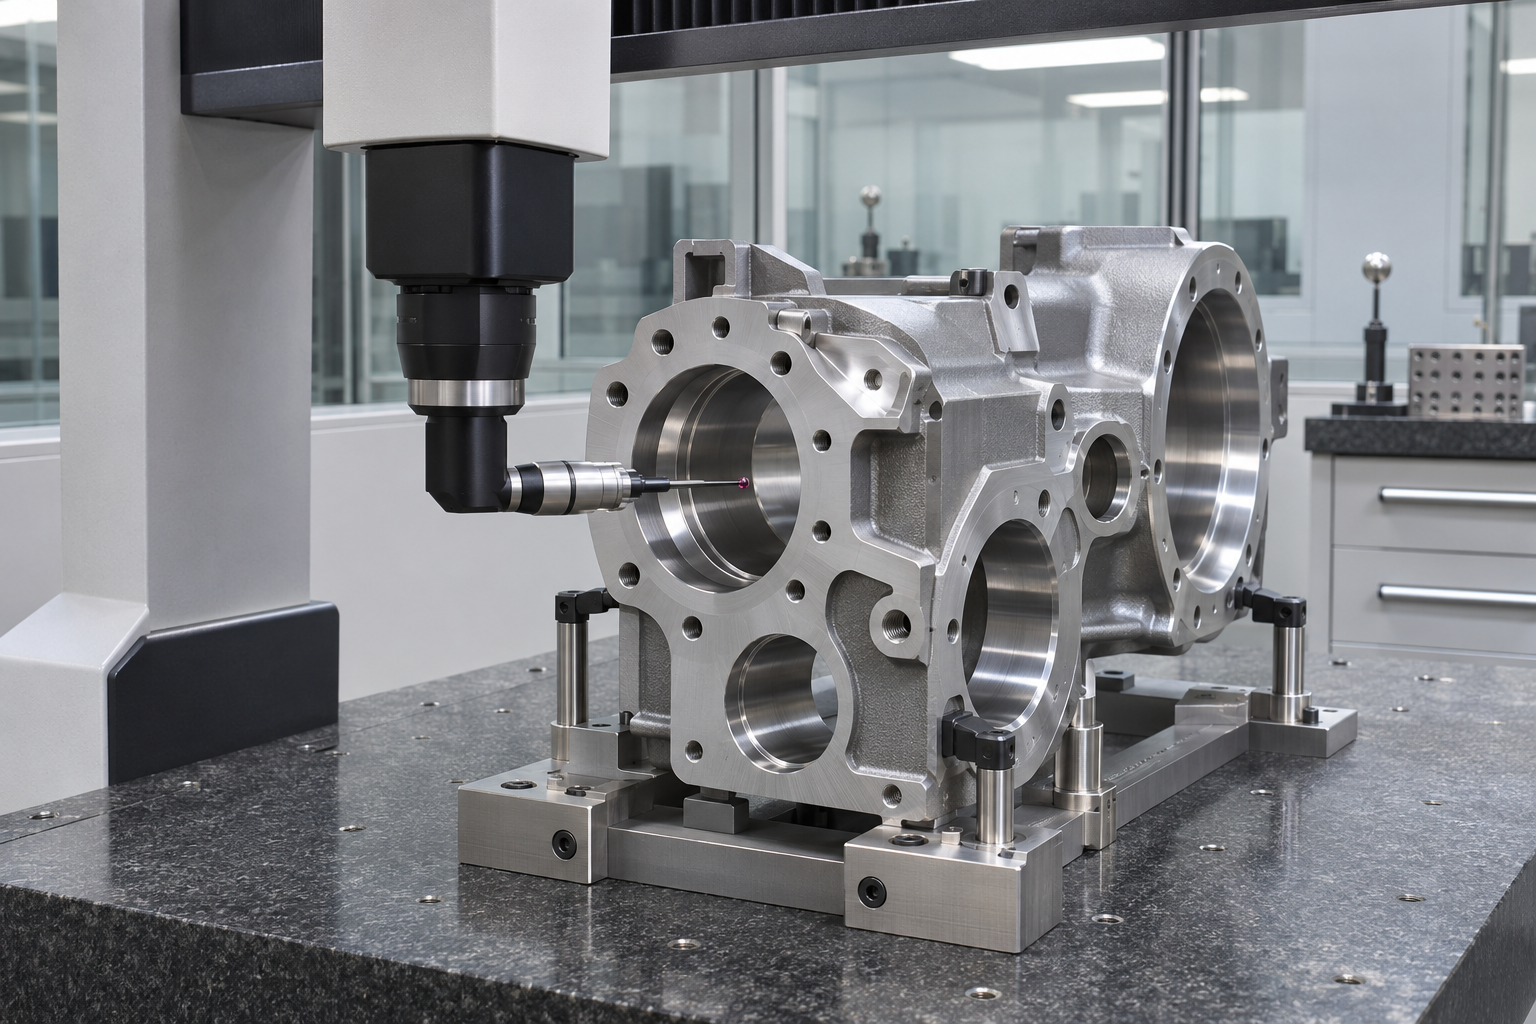
在机测头适合建立工件坐标、确认余量和监控趋势,但测头与切削共享机床误差链,不能自动替代独立CMM验收。最终检测应按图纸基准对齐,明确采点、圆柱拟合、共同轴线算法和端面方向,并在靠近边界时考虑任务特定测量不确定度。
无法一次装夹时要把转换变成可验证过程
零件尺寸、设备行程或可达性可能迫使翻面。此时应使用已经加工且稳定的功能基准,通过定位销、基准面和在机探测复现坐标,并对转换前后的共同特征做相关性验证。莱图加会把基准转换、工装重复性和最终孔系报告作为同一首件包审核。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 各孔单独合格但共同轴线超差 | 孔被分别拟合或使用了不同加工与检测基准 | 以功能基准建立共同轴线并统一加工和测量策略 | 基准顺序、孔轴拟合、原始点和综合报告 |
| 一次装夹仍出现孔口大孔底小 | 长刀挠度、排屑、温升或余量不均造成锥度 | 控制刀具伸出与均匀余量,分阶段精加工并多截面检测 | 孔径截面、圆柱度、刀具状态和温度记录 |
| 同轴度好但端面垂直度不合格 | 端面与孔系未围绕同一功能基准加工 | 关键端面与孔系在同一基准链完成并联合验收 | 端面方向、孔轴关系和基准复现记录 |
常见问题
一次装夹是否一定优于两次装夹
不一定。若刀具可达性或工装刚度不足,强行一次装夹可能增加挠度与碰撞风险,应以误差预算和验证结果选择。
同轴度能否只用芯轴检查
芯轴适合快速装配性检查,但不能完整替代对基准、共同轴线和不确定度有要求的几何测量。
CMM采点越多是否越准确
不一定。采点分布、特征形状、探针、算法和温度都会影响结果,应按测量任务设计。
莱图加项目建议
莱图加建议把功能基准和孔系轴线写入同一工艺基线,优先在一次装夹中完成关键孔与端面;无法一次完成时,使用已加工功能基准转换并做相关性复核。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于如何通过一次装夹解决多孔系精密零件的同轴度与垂直度要求?的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
关键孔和端面应围绕同一功能基准规划,尽可能在同一装夹、同一热态和同一坐标系内完成;最终用与图纸定义一致的共同轴线、方向和测量策略验收。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.iso.org/standard/87855.html
- https://committee.iso.org/home/tc213
- https://www.nist.gov/publications/traceability-calibration-measurement-uncertainty-issues-regarding-coordinate-measuring
扫一扫添加与我们联系
钱工 15371462864