【本文摘要】镜座、压圈和调焦机构若分别按各自基准加工,镜片装入后仍可能出现偏心、锁紧漂移或调焦不顺。苏州加非猫精密制造技术有限公司(莱图加)可在报价前结合镜片与配合件关系梳理基准,减少小批量打样的装调反复。
镜片装进镜座,能够固定,并不代表这套光学结构已经具备稳定的定位关系。实际打样中,镜片压得住却难以调焦、锁紧后光轴发生轻微偏移,或装到设备上才发现调节行程不够,往往不是某一个孔径做错了,而是镜座、压圈和调焦机构没有围绕同一基准设计和加工。
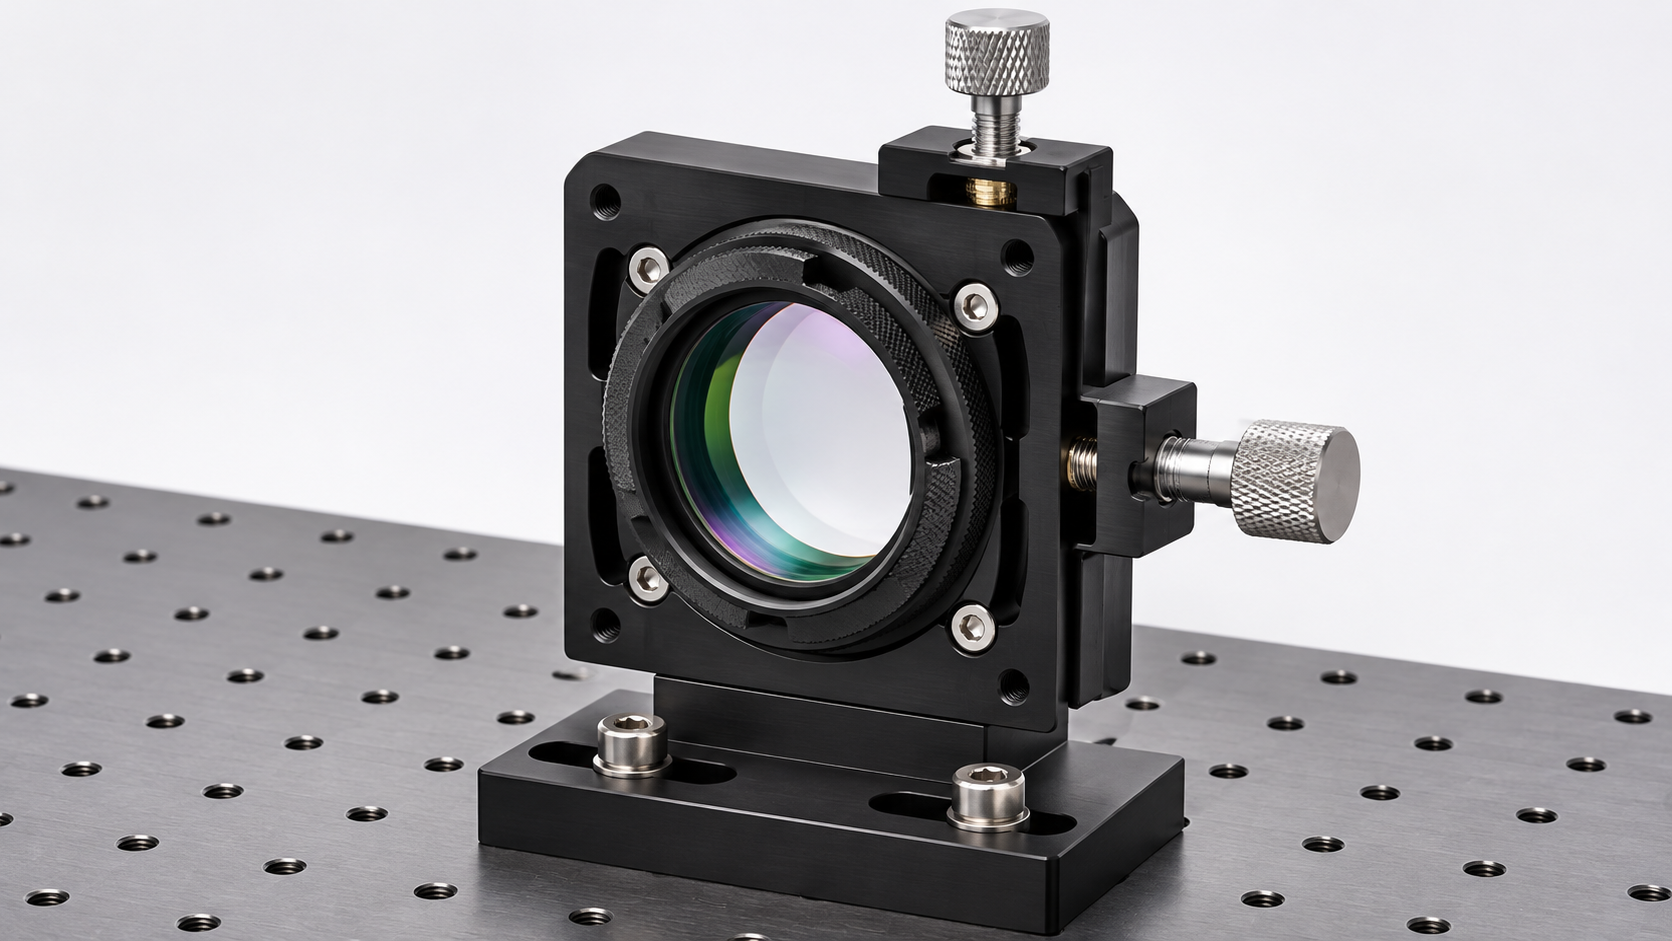
对采购和研发而言,光学镜座并不是一个普通铝件。它同时承担镜片承托、光轴定位、调焦、锁紧和与外部设备连接等任务。真正应该先确认的,是哪一个面决定镜片姿态,哪一个孔决定安装位置,压圈锁紧后是否会改变原有的位置关系。
真正需要一起看的 不只是镜片直径
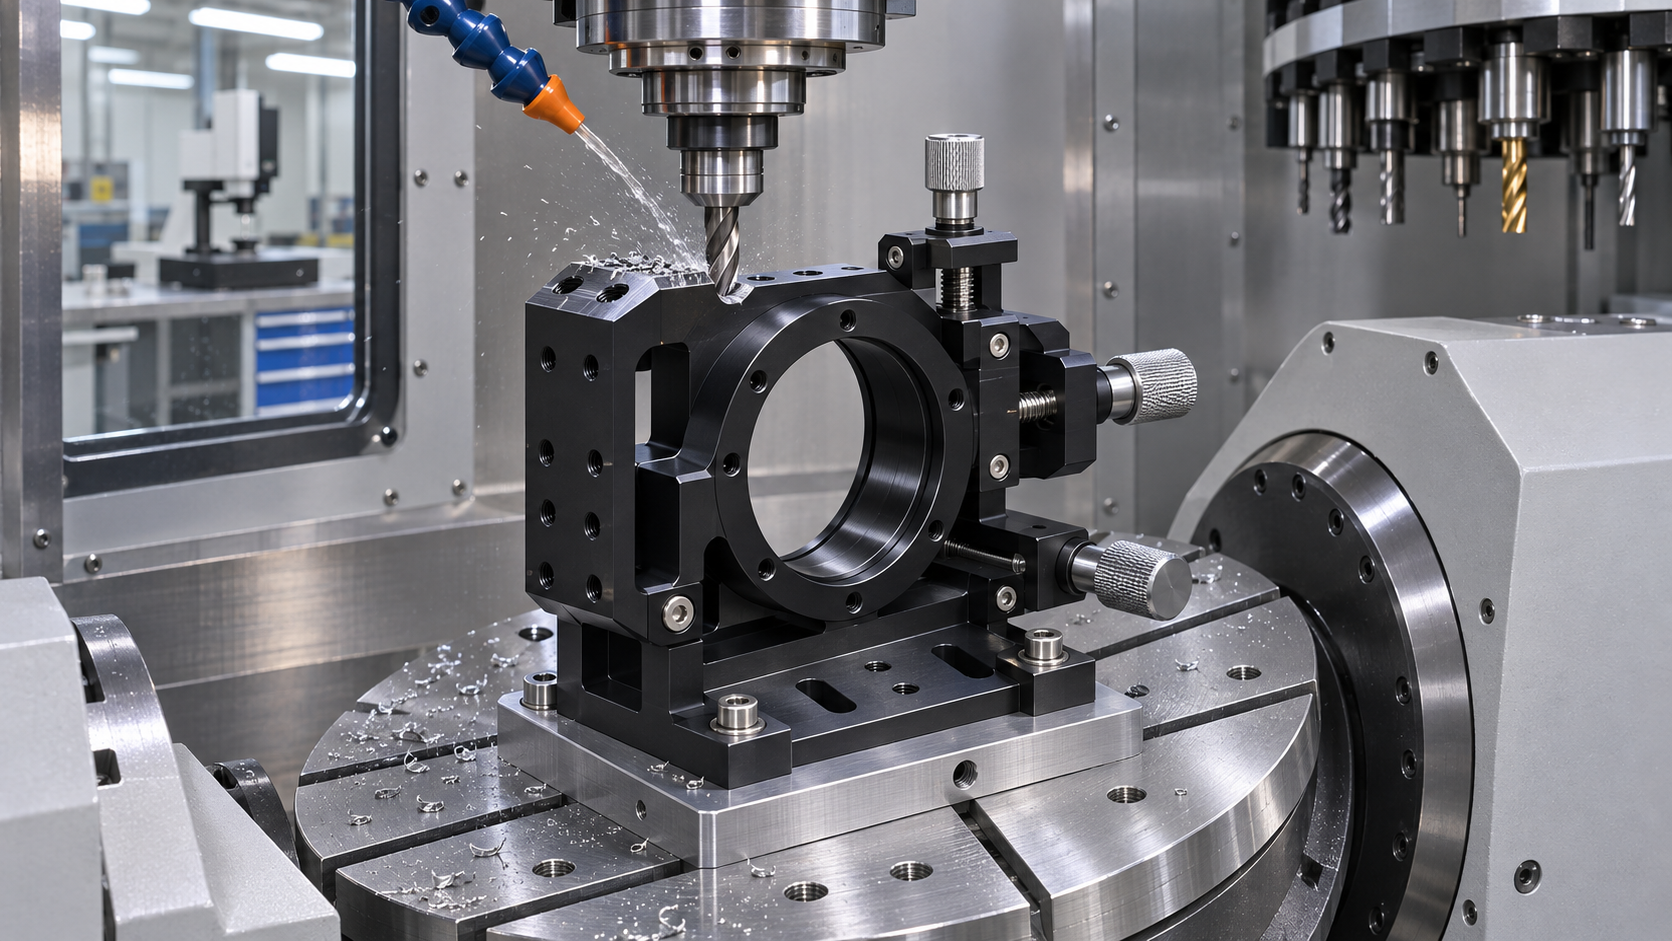
很多图纸只标镜片外径和镜座内孔尺寸,随后把压圈、调焦座分别外发。单看每个零件都容易加工,但总成一装才发现问题:压圈螺纹与镜座孔轴线不一致,镜片在台阶面上产生偏摆;调焦机构以另一侧面为装配基准,移动方向与镜片光轴并不完全平行。
因此,镜片接触台阶、内孔轴线、压圈螺纹、调焦导向面和外部安装孔,不能被当成互不相关的五组尺寸。它们应该回到同一条装配尺寸链中判断。
先明确谁是主基准 再决定哪些部件可以分开加工
通常可以把镜片承靠面和中心孔轴线作为镜座内部的主控制对象,再根据设备安装方式确定外部安装面或定位孔。压圈与调焦件如果需要分开加工,也应在图纸或 3D 装配关系中引用同一组基准,而不是各自选择最方便的装夹面。
| 部件或关系 | 优先确认的基准 | 常见装配问题 | 建议做法 |
|---|---|---|---|
| 镜座内孔与台阶 | 内孔轴线和承靠端面 | 镜片偏心或倾斜 | 同时标注关键尺寸与形位关系 |
| 压圈 | 螺纹轴线与镜座内孔 | 锁紧后偏摆或受力不均 | 与镜座作为配合件确认 |
| 调焦机构 | 导向面、行程方向和光轴 | 调节时产生侧向位移 | 提供装配示意和行程要求 |
| 外部安装接口 | 安装面与定位孔 | 装到设备后光轴偏移 | 明确整机装配基准 |
压圈和调焦机构 为什么总在最后出问题
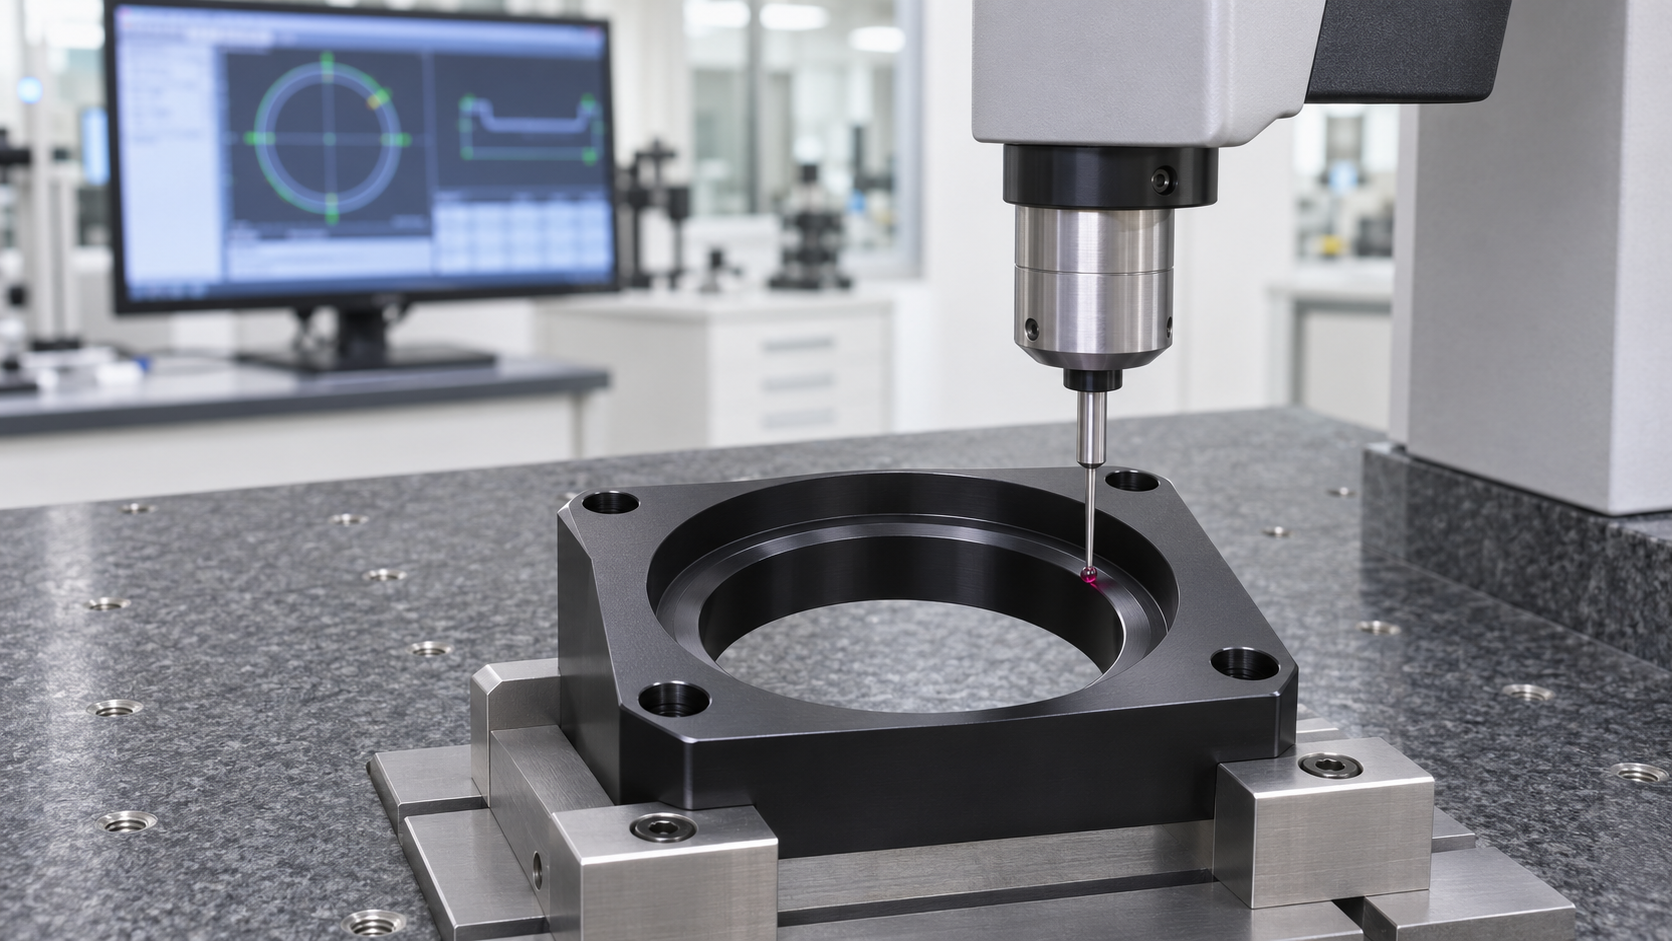
压圈看似只是一个带螺纹的零件,但它决定了镜片受力方式。压圈牙口、倒角、端面跳动和锁紧力路径没有处理好,镜片可能在锁紧时发生局部受力。调焦机构则更依赖导向关系:若导轨、导向孔或微调螺纹的方向没有以光轴为参照,调节动作会变成带有偏移的斜向运动。
这也是为什么同一基准配做不是把三个零件放进一个订单这么简单。需要把关键配合关系明确为可检测、可复核的要求,再决定由一家工厂统筹加工,还是由主导方完成接口确认后分工。
把装调关系变成可加工的信息
苏州加非猫精密制造技术有限公司(莱图加)在接到镜座类图纸时,更适合先确认镜片参数、压圈结构、调焦方式、安装位置和关键检测项,再讨论具体工艺。对于小批量项目,先做一次 DFM 评审和装配关系核对,通常比直接按零件图拆分报价更能减少后续修改。
询价时建议同时提供镜片外径与厚度、压圈结构、配合件模型、安装方式、表面处理和装调目标。资料越接近真实装配状态,加工方案就越能贴近实际需要。
常见问题
镜座、压圈和调焦机构必须由同一家工厂加工吗? 不一定,但共享光轴、承靠面或定位关系的零件应使用同一套基准定义,并在首件阶段完成配合确认。
只有镜片尺寸,没有完整装配图能先报价吗? 可以做初步评估,但应补充镜片厚度、压圈形式、安装接口和调焦方式,否则无法判断关键配合要求。
镜座内孔尺寸合格,为什么仍可能影响成像? 内孔以外,端面垂直度、台阶跳动、压圈受力和安装基准都会影响镜片最终姿态。
黑色阳极氧化会影响镜片安装吗? 可能影响螺纹、配合孔和承靠面的最终尺寸,关键区域需在图纸中明确处理前后的尺寸要求。
小批量镜座如何安排检测? 优先检测镜片承靠面、内孔轴线、外部定位面和关键孔位;需要时可配合装配件进行首件试装。
把图纸信息先讲清楚
如果项目涉及镜片、压圈和调焦机构的协同配合,建议在报价前一起提交零件图和装配关系。苏州加非猫精密制造技术有限公司(莱图加)可据此进行基准梳理、DFM 评审和小批量加工方案确认。
扫一扫添加与我们联系
钱工 15371462864