UHV腔体是否可用,取决于材料、焊接、密封结构、表面缺陷、清洗、出气和检漏的系统结果;粗糙度或镜面亮度只是其中一部分。 项目评估时应首先确认:先按密封形式定义几何、纹理和缺陷,再控制焊接与加工基准;最终清洗、受控包装、出气评估和氦检漏必须闭环,不能用“镜面”替代性能验收。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕半导体设备超高真空腔体的密封面加工与镜面抛光工艺整理。对于这类项目,莱图加建议先确认真空等级、材料与焊接、密封形式、密封面几何、划伤方向、清洗、出气、氦检漏和受控包装,再确定打样、检测和量产方案。
真空等级决定制造链,而非单一Ra
超高真空系统对泄漏、材料出气、虚漏、清洁度和密封可靠性同时敏感。设计应明确工作压力、烘烤温度、材料、法兰与密封件、焊接规范、允许清洗介质和检漏限。公开资料中的某个Ra或漏率不能直接套用到所有半导体腔体。
密封面先满足几何与缺陷要求
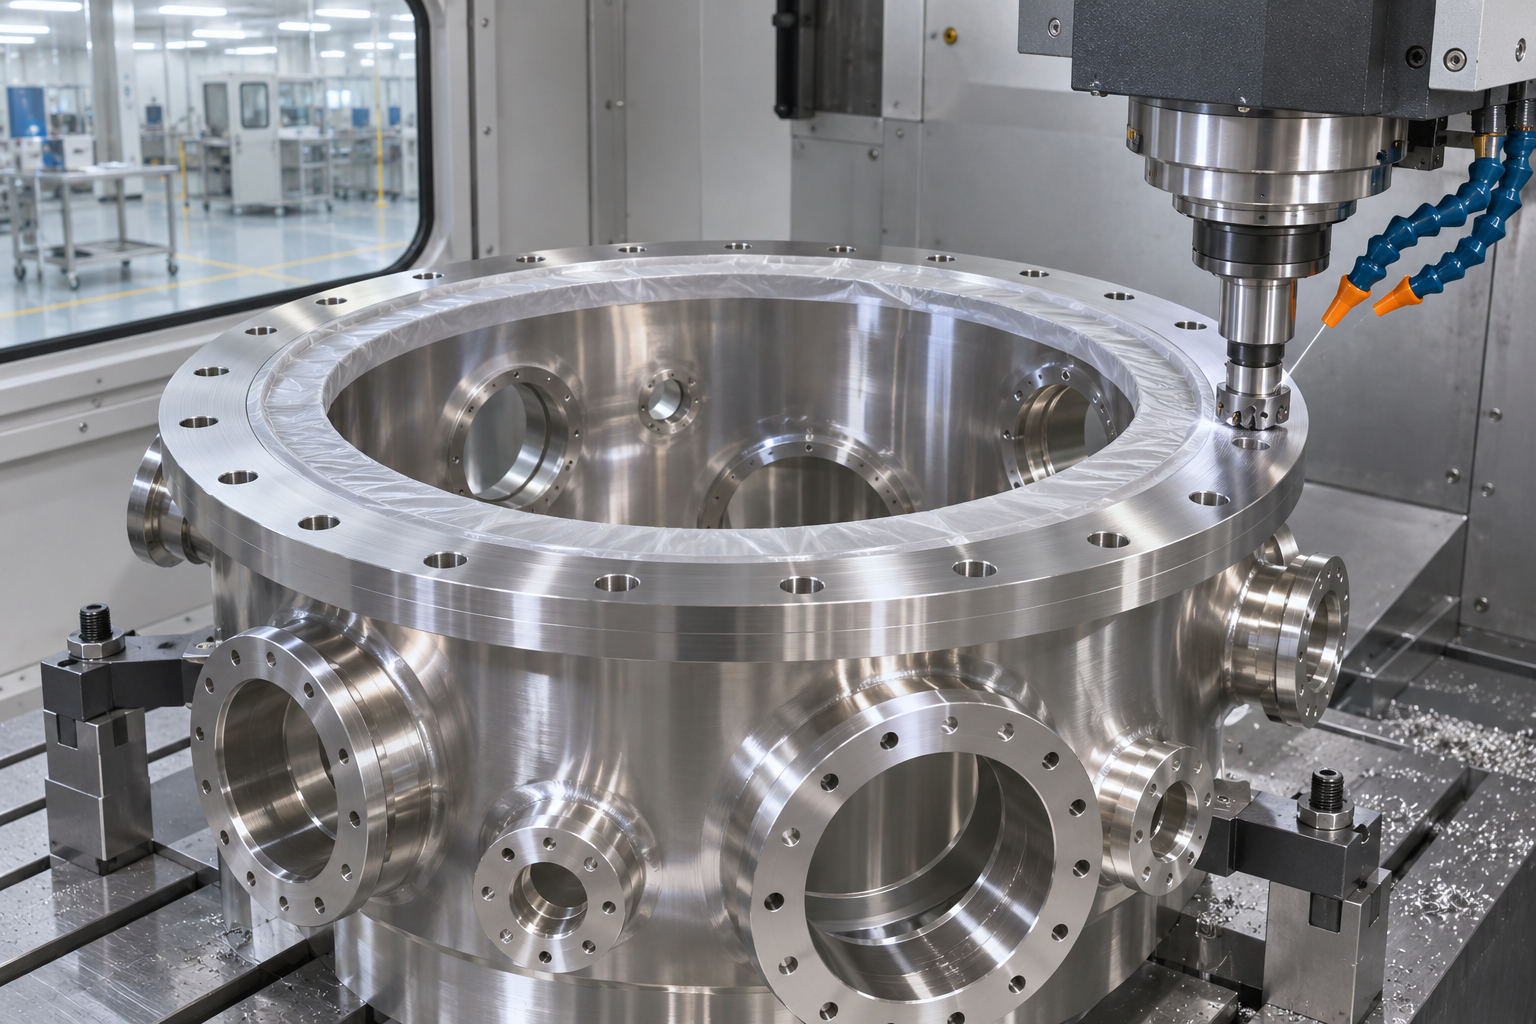
弹性密封、金属垫片和刀口法兰对表面形状与纹理的要求不同。密封面要控制平面度、局部波纹、划伤方向、压痕、毛刺和孔口边缘。即使表面很亮,一条跨越密封路径的划伤也可能造成泄漏;Agilent资料也提醒密封面应保持清洁并避免刻痕。
抛光要避免破坏功能几何
机械抛光能降低部分加工纹和峰值,但也可能使法兰边缘塌陷、孔口翻圆、表面嵌入磨料或形成方向性拉痕。应先由精加工获得稳定几何,再根据真空和洁净要求选择抛光。抛光前后分别检测平面度、粗糙度与缺陷,并对密封区设专门保护。
焊接与机加工顺序决定法兰关系
腔体通常含多法兰、加强筋与焊缝,焊接热输入会改变端面方向和孔位。需要规划焊前预加工、焊后稳定、基准修复和最终精加工,给关键法兰保留可修正余量。检测应覆盖法兰平面、轴线、孔位和整体装配关系,而不是只量单个口径。
最终清洗后仍要防止返沾污
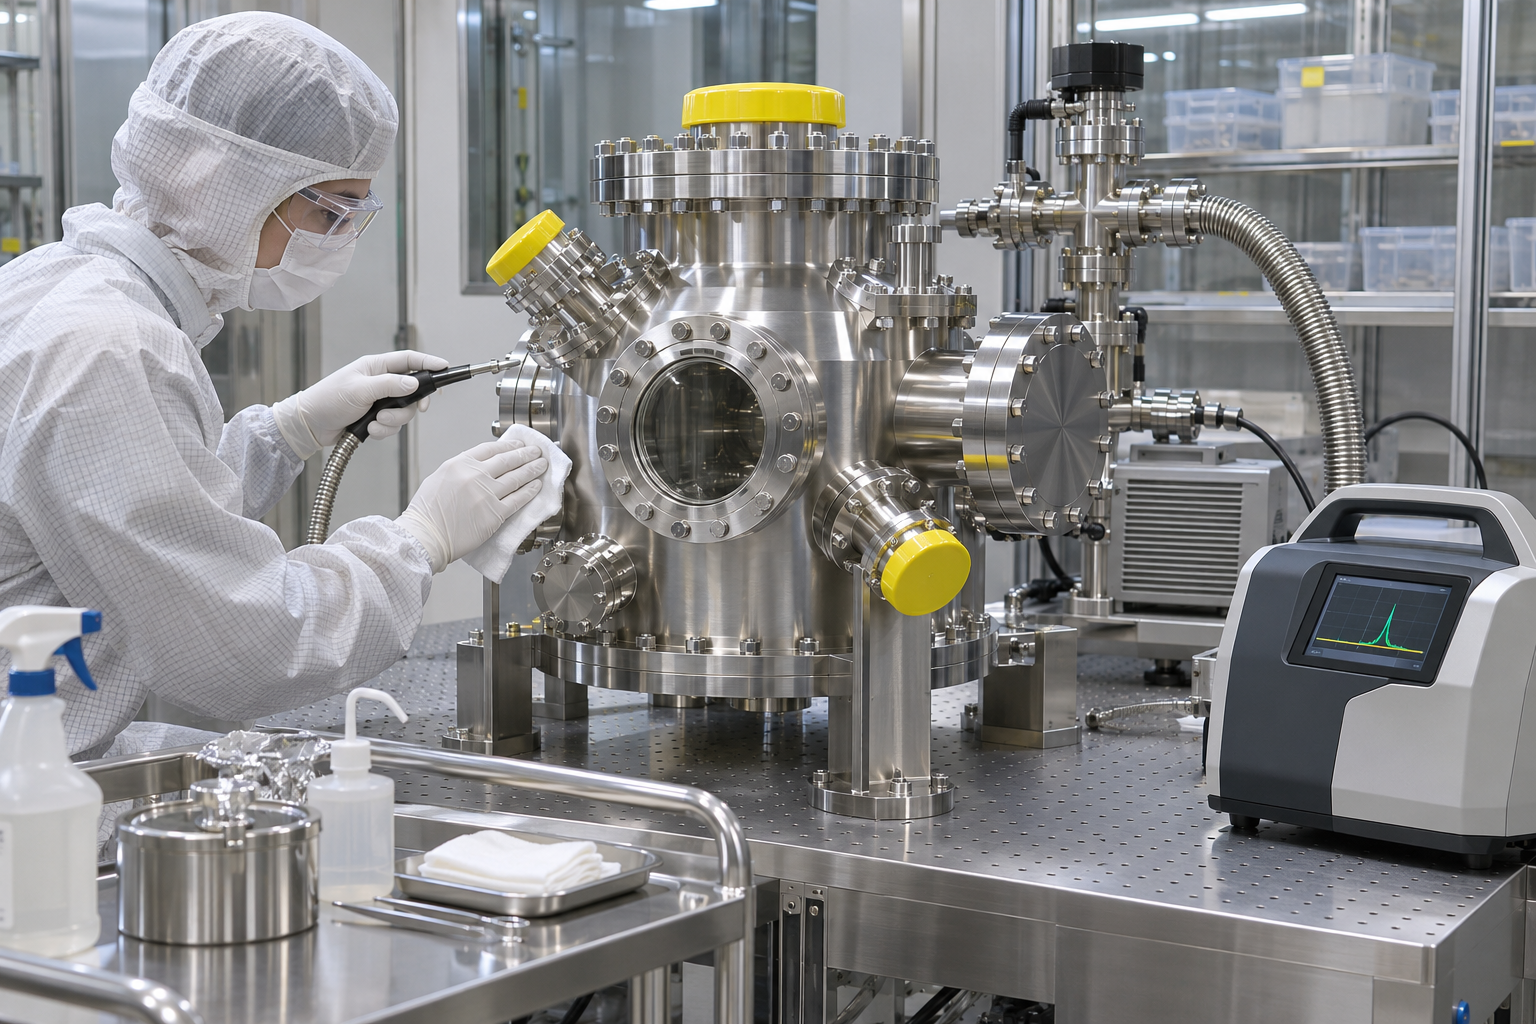
CERN的真空技术资料强调精密清洗以及最终清洗后的检漏。操作时应减少手接触,使用适用的清洗、漂洗、干燥和洁净包装,并保护法兰面。ISO 14644-1只说明空气粒子分类,不能覆盖表面化学污染、出气或泄漏,应按系统风险增加相应证据。
氦检漏是性能验证的一部分
检漏方法、灵敏度、连接、烘烤和接受限应由系统规范规定。部件可在制造中间阶段和最终清洗后检漏,以便尽早发现焊缝或密封问题。莱图加在此类项目中可配合加工与尺寸证据,但真空系统的最终验收要以客户批准的检漏、清洁和运行条件为准。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 密封面很亮但系统仍漏 | 局部划伤、平面度、密封结构或装配污染不合格 | 按密封形式控制几何与缺陷,清洗后保护并氦检漏 | 密封面报告、清洗记录、装配条件和检漏结果 |
| 清洗后真空性能反而不稳定 | 清洗剂残留、返沾污、吸附水或包装不当 | 验证清洗与干燥并缩短暴露,使用受控包装和洁净操作 | 清洗参数、表面检查、暴露时间和出气趋势 |
| 腔体尺寸合格但法兰装配困难 | 焊接变形、孔位和法兰方向未纳入整体基准 | 焊后修复功能基准并在规定状态检测法兰关系 | 焊前后数据、孔位、平面度和装配复核 |
常见问题
密封面越亮真空越好吗
不是。平面度、划伤、密封结构、清洁度、材料出气和装配条件都可能比亮度更关键。
所有UHV腔体都需要相同粗糙度吗
不需要。应按密封形式、真空等级、材料和系统规范确定。
尺寸全检能否替代氦检漏
不能。尺寸检验证明几何,氦检漏验证实际泄漏,两者关注对象不同。
莱图加项目建议
莱图加建议先确认法兰与密封件标准,再将平面度、粗糙度、纹理和缺陷标准分开定义。最终清洗后要保护密封面,并按系统要求完成氦检漏;镜面外观不能替代真空性能验证。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于半导体设备超高真空腔体的密封面加工与镜面抛光工艺的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
先按密封形式定义几何、纹理和缺陷,再控制焊接与加工基准;最终清洗、受控包装、出气评估和氦检漏必须闭环,不能用“镜面”替代性能验收。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://cds.cern.ch/record/923393/files/CERN-2007-003.pdf
- https://cds.cern.ch/record/2934788/files/PS-PA-Note-96-12-Spec.pdf
- https://www.agilent.com/en/solutions/vacuum-solutions/ultra-high-vacuum/2minutetutorialvideos
- https://www.iso.org/standard/53394.html
扫一扫添加与我们联系
钱工 15371462864