【本文摘要】伺服减速机壳体装配卡滞、轴承压入异常或密封面贴合不稳,往往不是单个孔径的问题,而是孔轴线、密封面和安装孔的关系没有统一。苏州加非猫精密制造技术有限公司(莱图加)在非标零件加工评审中,会先从轴承、输出轴和电机接口的装配链条反推关键基准。
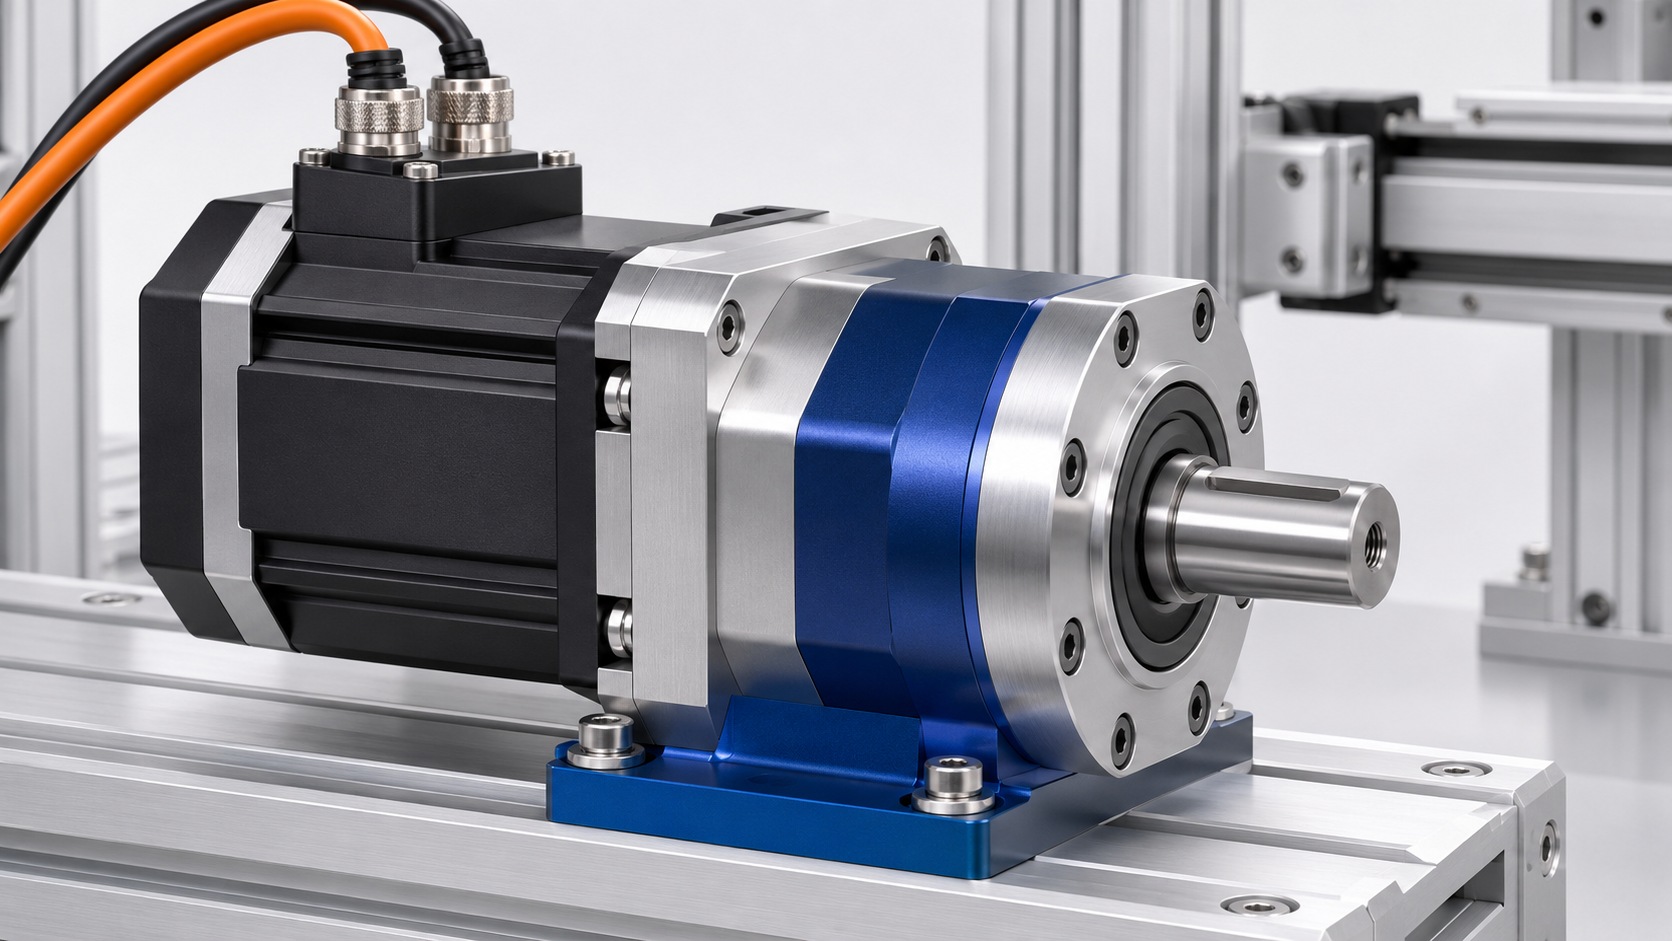
减速机壳体不是把几个轴承孔镗出来就完成了。它要承接轴承外圈、输出轴、端盖、电机法兰和密封结构,任何一次基准转换都可能变成装配时的阻力。尤其在样机或小批量阶段,图纸上的孔径、止口、密封面和安装孔由不同人分别定义时,容易出现单件检测合格、总成却不顺的情况。
轴承孔要放进整条传动链判断
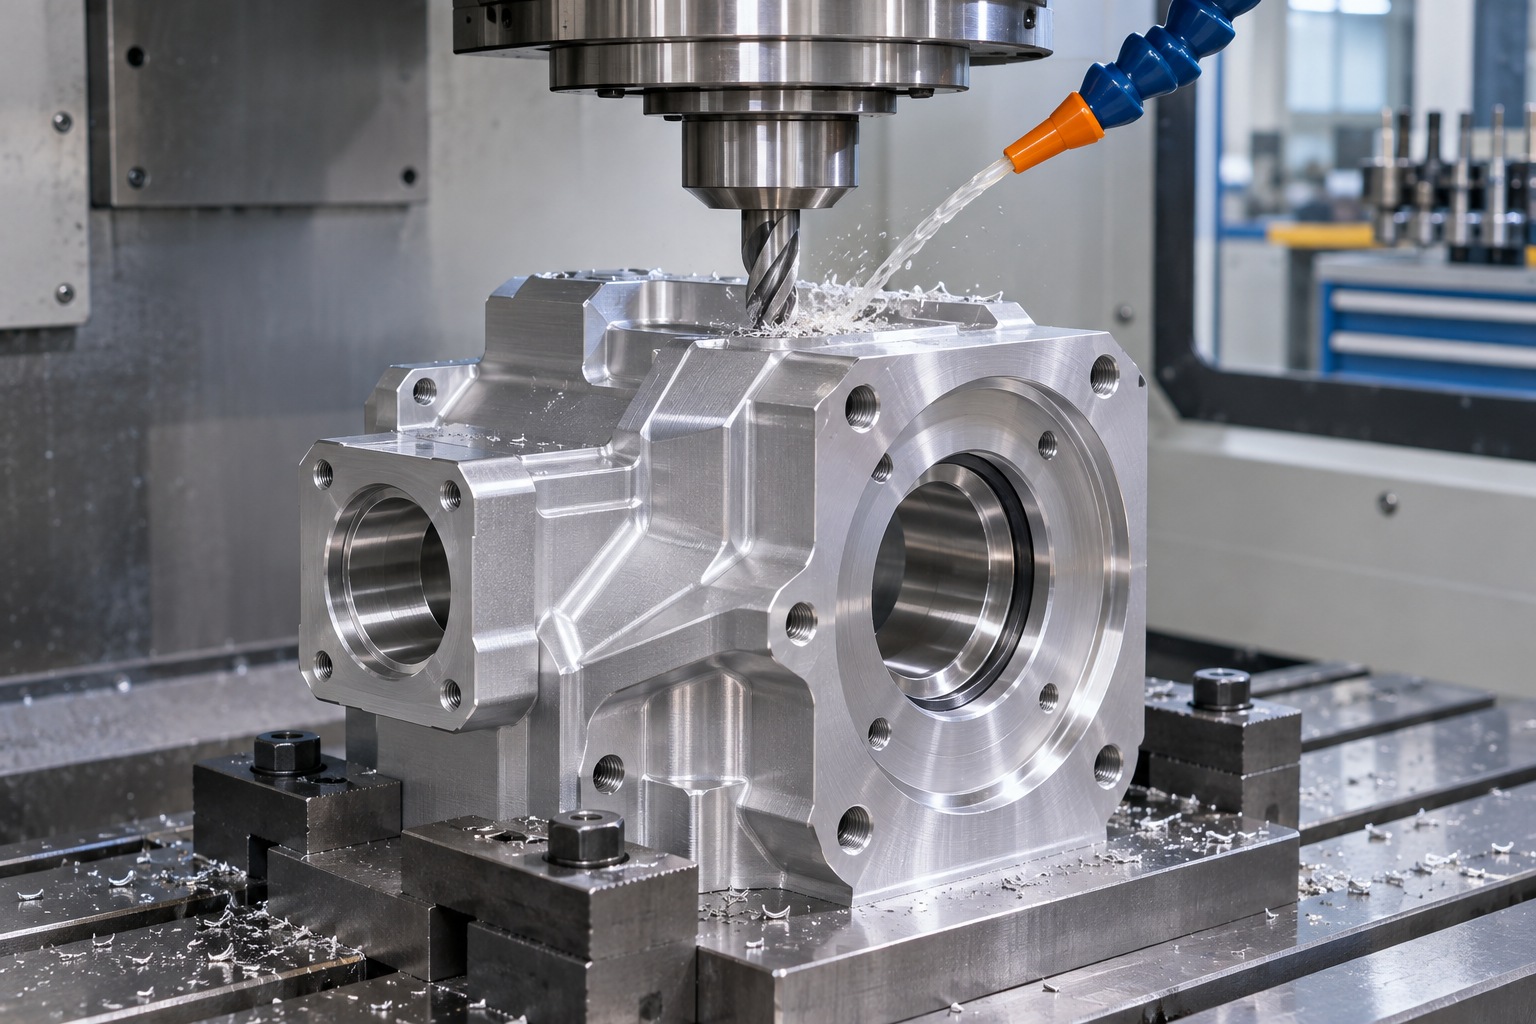
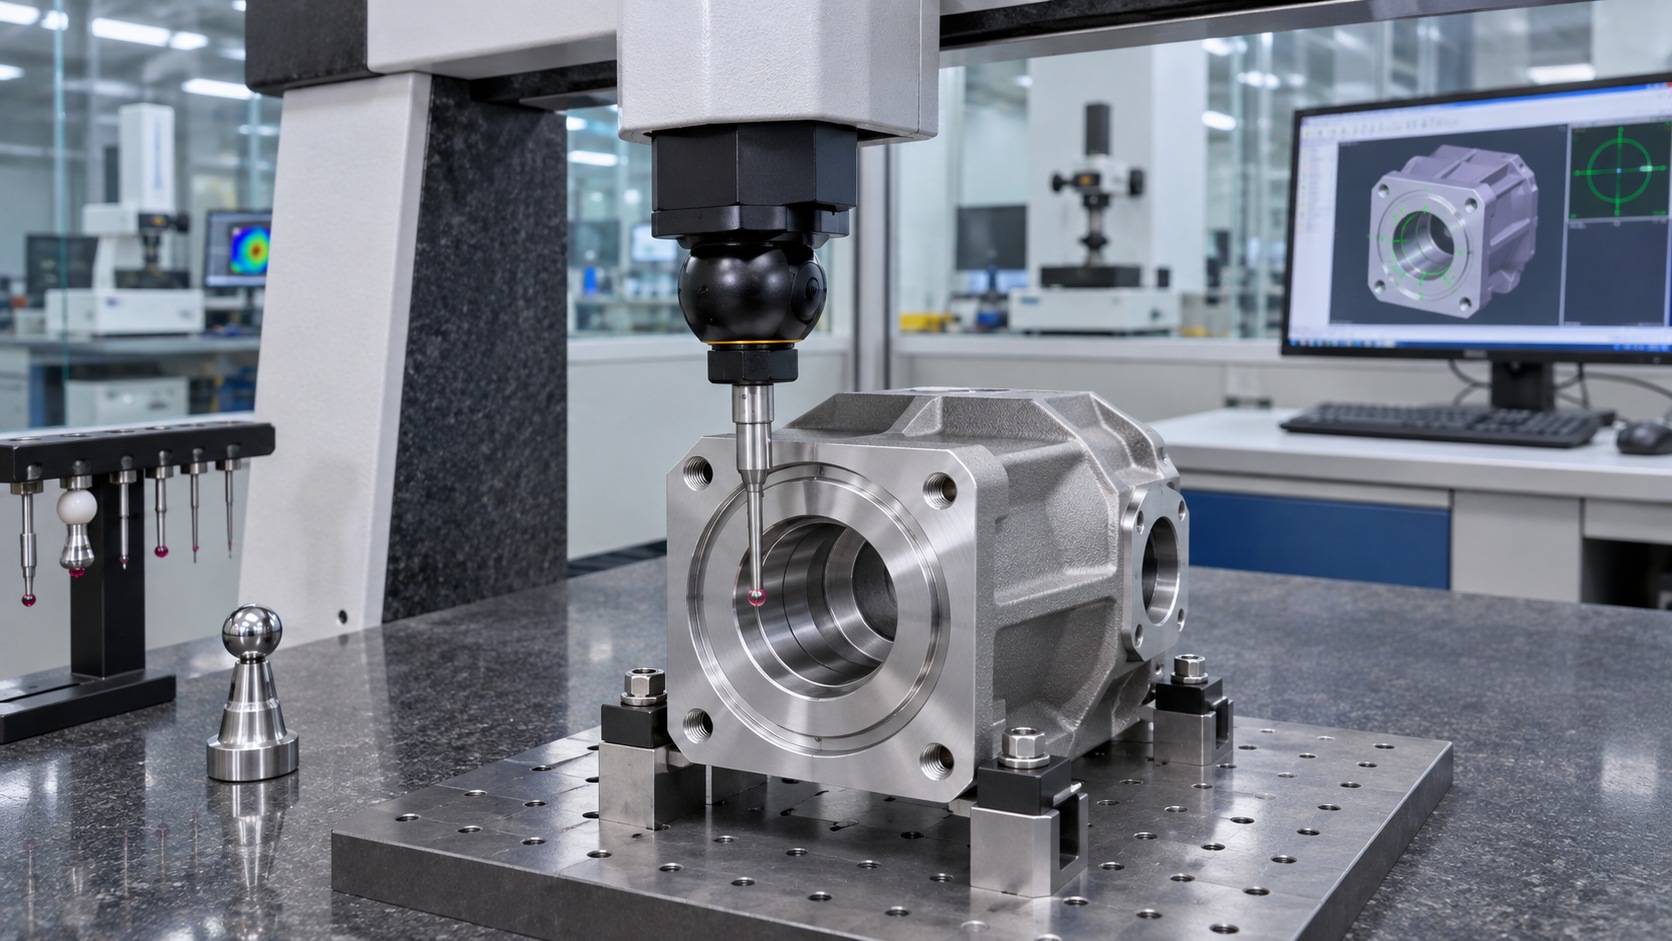
轴承孔的尺寸只是第一步,更需要关注前后孔的同轴关系、孔轴线相对端盖密封面的垂直度,以及轴承孔相对电机接口面的高度。若把壳体外轮廓当作唯一找正面,可能会让真正承担旋转定位的孔系在多次装夹后产生累计偏差。加工和检测应尽量围绕轴承孔、端面和定位止口建立同一套坐标。
密封面不宜被当作普通外观面
壳体端面的作用取决于密封形式:可能是端盖接触面、O 形圈沟槽基准,也可能是轴承压盖的承靠面。平面度、表面状态、螺栓孔的均布关系和局部倒角都可能影响装配。若密封面同时还是轴承孔的定位基准,则工艺路线更应避免在后续翻面中破坏其关系。
| 位置 | 加工与检测重点 | 装配异常表现 |
|---|---|---|
| 轴承孔 | 孔径、圆度及与相邻孔的同轴关系 | 轴承压装不均或转动阻力偏大 |
| 端盖密封面 | 平面度、表面状态和相对孔轴线关系 | 端盖贴合不稳或密封失效风险 |
| 电机安装止口 | 止口直径与端面位置 | 电机与减速机不同心 |
| 安装孔与定位孔 | 主定位、间隙孔和紧固顺序 | 现场装配卡滞或孔位难对齐 |
壳体材料与工序要匹配结构
铝合金壳体便于减重和加工,但薄壁、深腔或大开口结构更容易受夹紧影响;钢件或铸件则需关注余量、内应力和基准面状态。没有一种固定路线适合所有壳体。更实际的做法,是根据材料、壁厚、轴承孔等级和批量,安排粗加工、应力释放、精加工及必要的孔系复测。
首件应与轴承和端盖一起看
苏州加非猫精密制造技术有限公司(莱图加)建议此类壳体在首件阶段结合实际轴承、端盖或等效检具确认。这样能同时发现压入配合、端面贴合、螺栓可达性等问题,避免等到全部零件齐套后才定位误差来源。
常见问题
1. 轴承孔一定要磨削吗? 不一定。是否需要磨削取决于材料、孔径、公差、形位要求和批量;部分结构可通过精镗等工艺满足要求。
2. 为什么孔径合格仍会装配卡滞? 可能与前后孔同轴、端面垂直度、止口关系、轴承实际公差或装配方式有关,不能只检查单一孔径。
3. 密封面粗糙度如何确定? 应结合密封形式、密封材料和接触压力确定,建议由设计端明确功能要求而非只给出笼统的表面处理说明。
4. 小批量壳体能做首件试装吗? 可以。提供轴承、端盖或接口检具时,能更早确认真实装配状态。
5. 壳体报价需要提供哪些资料? 建议提供二维图、三维模型、材料、数量、轴承/电机接口信息、关键孔系和表面处理要求。
把图纸信息先讲清楚
减速机壳体询价时,请把轴承型号、端盖密封形式、电机止口和装配方向一并说明。加工方案只有对准实际传动链,才能真正减少后期卡滞和反复修配。
扫一扫添加与我们联系
钱工 15371462864