【本文摘要】50件既不是一次单件打样,也不足以自动证明长期过程能力。可靠方法是把关键尺寸、工装、刀具、热状态、测量和异常反应连成一条批次控制链。
50件既不是一次单件打样,也不足以自动证明长期过程能力。可靠方法是把关键尺寸、工装、刀具、热状态、测量和异常反应连成一条批次控制链。 项目评估时应首先确认:先让过程稳定,再讨论能力;本批应关注时间顺序、中心偏移和离散程度,并将尺寸数据与装配功能关联。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕无大规模量产前提下,如何保障小批量零件(50件)的尺寸一致性?整理。对于这类项目,莱图加建议先确认图纸基准、材料批次、工装重复定位、刀具寿命、机床热态、测量系统、抽检节奏和异常反应,再确定打样、检测和量产方案。
先区分尺寸合格和批次一致
50件全部落在公差带内,只说明逐件判定合格,不代表尺寸分布集中,也不代表下一批会保持同样结果。两个零件分别靠近上限和下限,都可能合格,却在装配后形成不同间隙。项目应先找出真正影响功能的直径、孔距、平面、同轴或轮廓,再观察这些特性的中心位置和波动,而不是平均用力控制所有尺寸。
用同一基准和工装减少人为找正
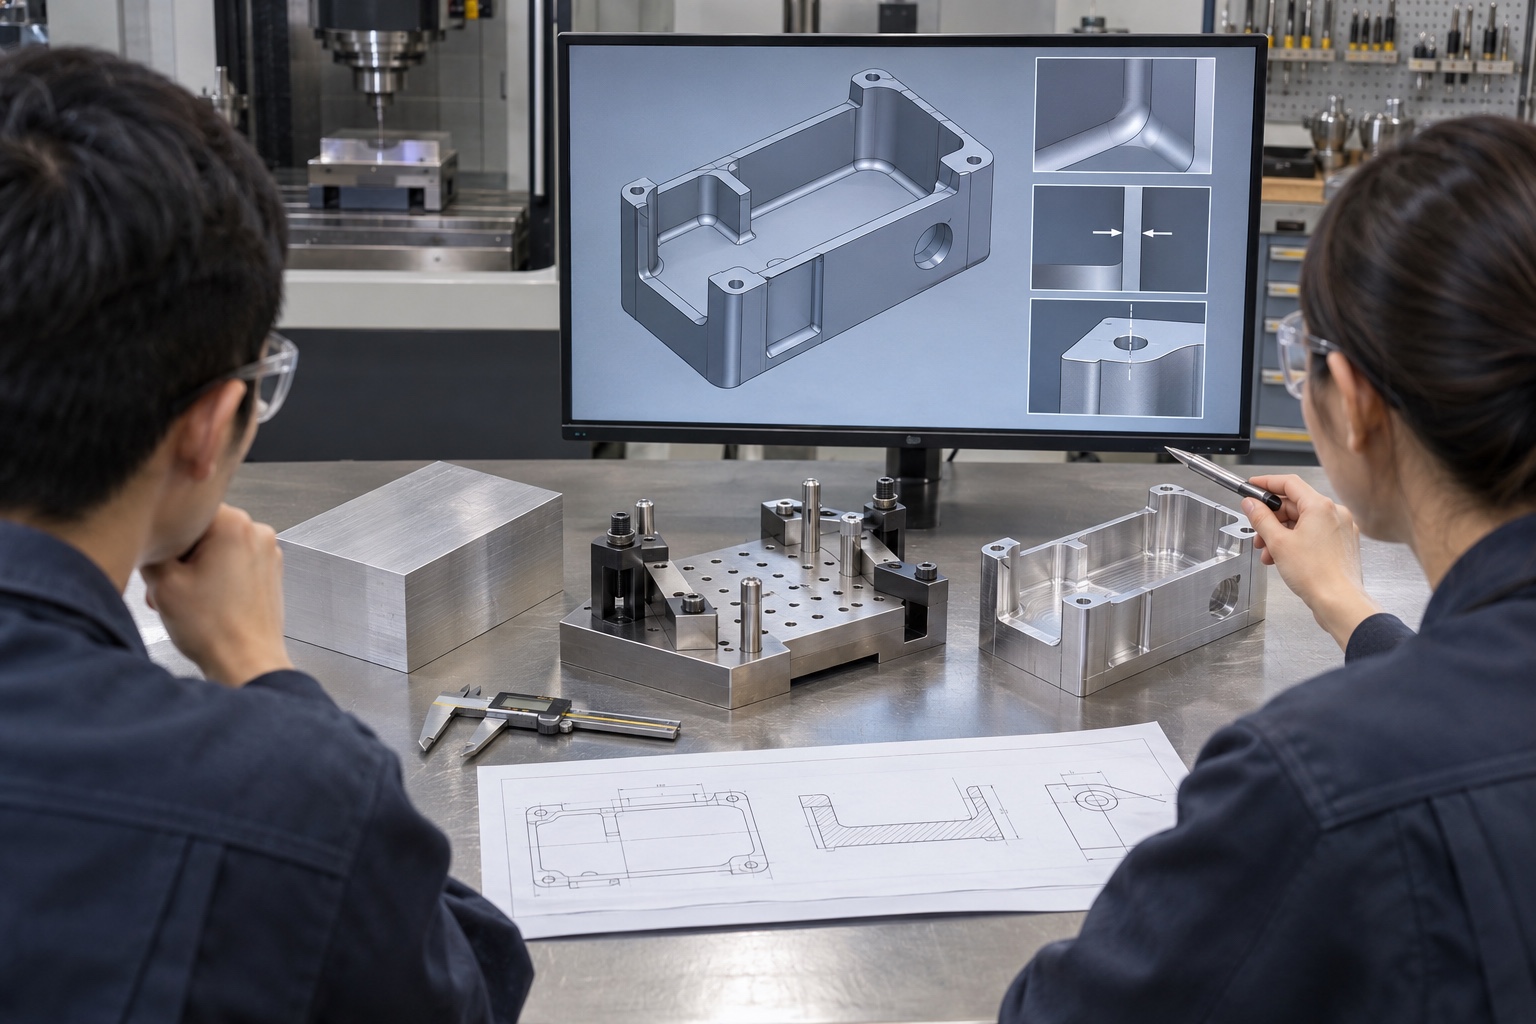
小批量常用通用夹具,但通用不等于重复定位天然可靠。工艺应规定定位面、夹紧顺序、清洁方法和夹紧力,必要时用可更换软爪或模块化支撑。首件完成后可重复装夹测量,确认定位误差。薄壁件还要比较在夹和松夹状态,避免工装把零件压到合格、释放后又回弹。
把刀具和机床热态当作批次变量
50件通常会跨越多次换刀、补偿或机床温度变化。应记录刀具刃口、累计加工数量、补偿和异常,并在过程节点检查关键尺寸。开机冷态、午间停机和长时间连续加工的热状态可能不同。若只检第一件和最后一件,中间的漂移很容易被漏掉。
按风险设置首件巡检和末件
关键配合或难返工尺寸可以提高检测频次,成熟且低风险项目不必机械地逐件全尺寸检测。首件用于确认版本、坐标、工装和程序;过程巡检用于发现趋势;末件用于确认批次结束状态。发现偏移时应隔离从上一个合格点之后的零件,复测并追溯刀具、设备和环境,而不是只调整当前件。
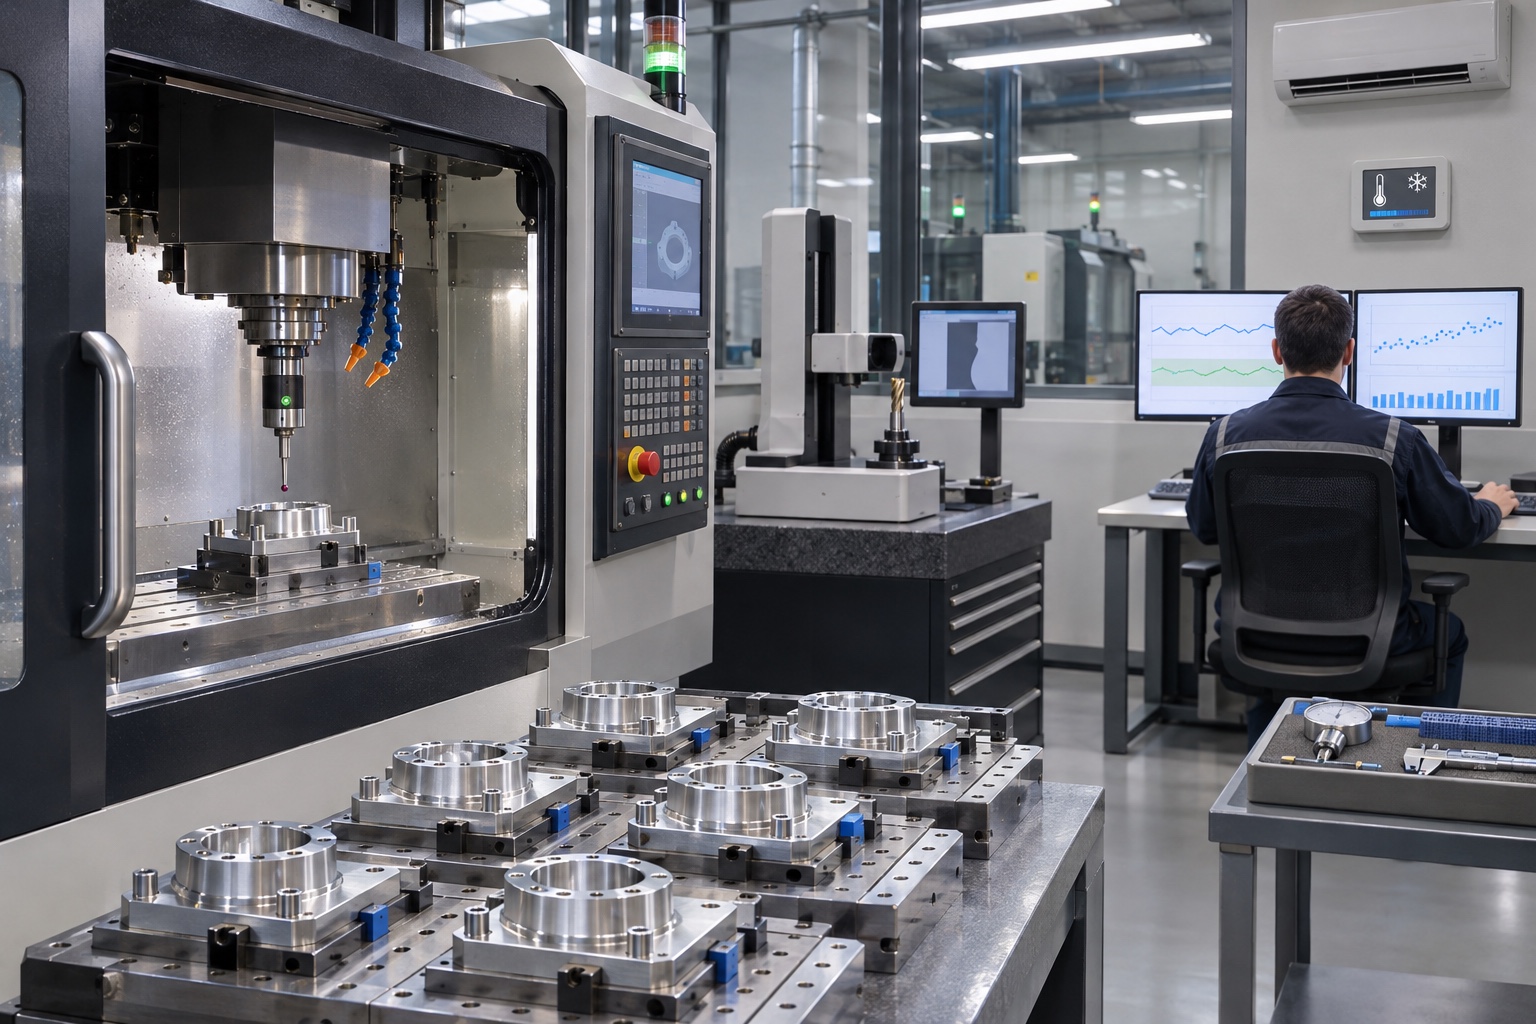
测量系统必须比零件判定更稳定
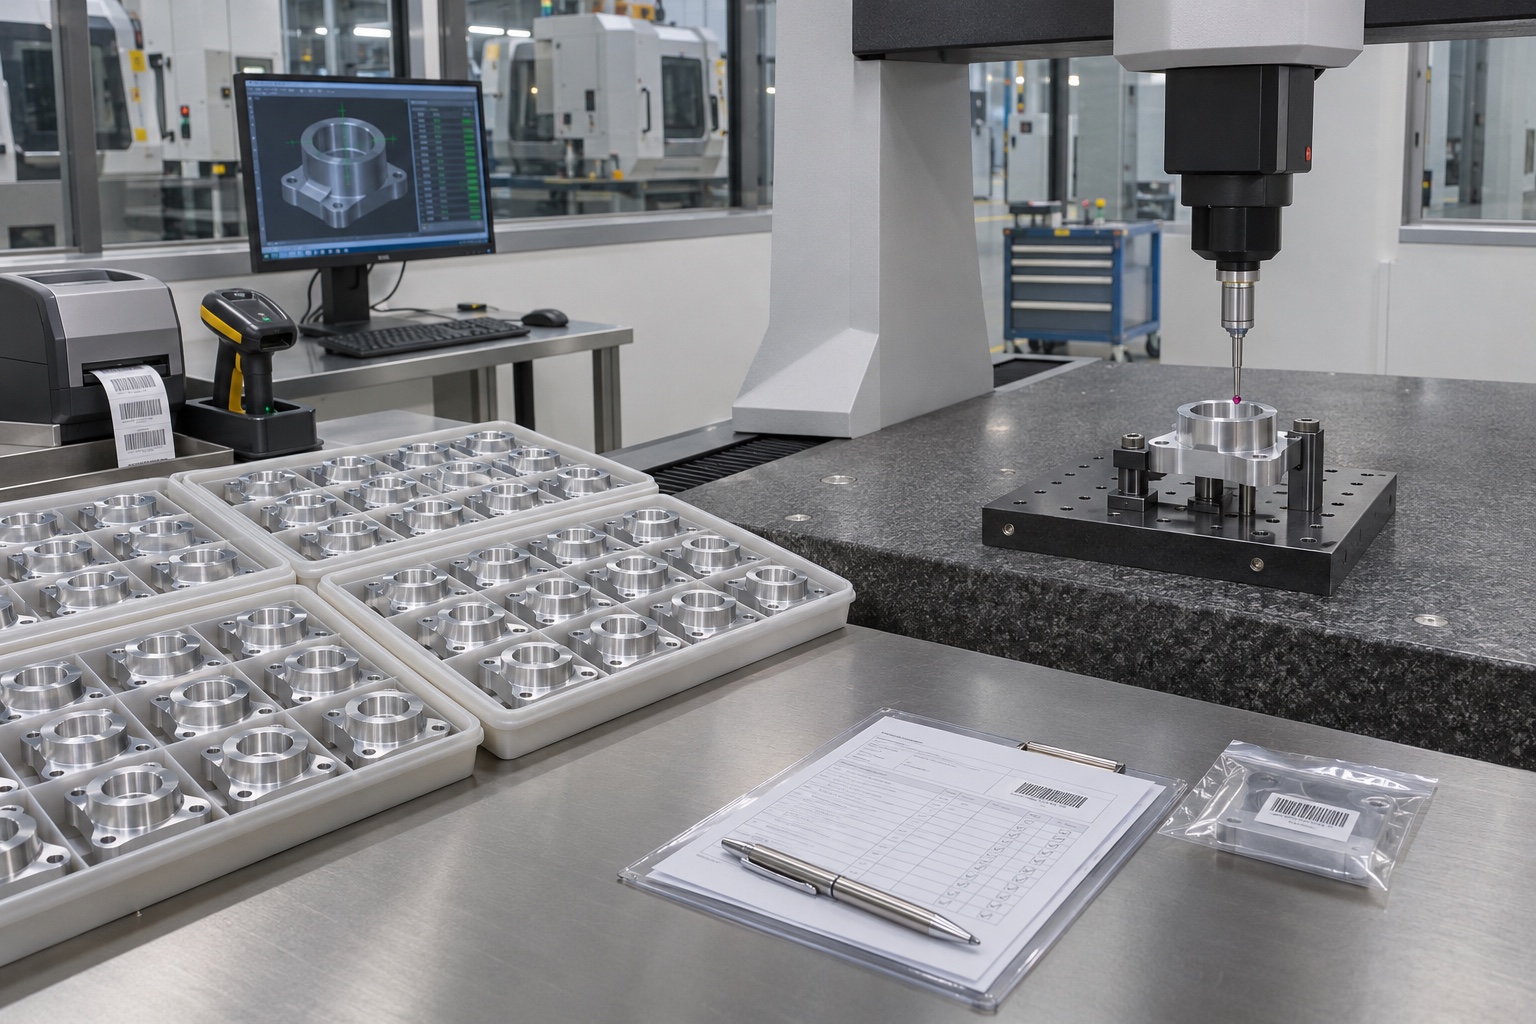
同一特性若在不同量具、不同支撑或不同温度下测量,批次数据无法比较。应统一基准、测点、拟合规则、测量力、稳定时间和环境。NIST将测量过程本身视为需要控制的过程,关注偏差、短期重复性和长期变化。靠近规格边界时,还应考虑测量不确定度,不能把显示分辨率等同于真实能力。
有限批次要谨慎解释过程能力
NIST对过程能力的定义建立在过程受控并与规格比较的基础上。50件可以支持本批趋势和初步波动分析,但是否足以计算并承诺长期能力,要看取样是否独立、过程是否稳定以及数据分布。莱图加(苏州加非猫精密制造技术有限公司)建议保留原始实测值,并将其作为下一批工艺和抽检计划的输入。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 前10件合格,后段尺寸逐渐偏移 | 刀具磨损、热漂移或切屑污染未被过程监控 | 规定首件、巡检和末件节点,并按趋势触发换刀或停机 | 时间顺序数据、刀具记录和调整前后复测 |
| 50件都在公差内但装配手感不同 | 关键尺寸组合与形位分布未受控,只看单项合格 | 识别功能特性并比较均值、极差与配套装配结果 | 实测分布、配组记录和试装结果 |
| 加工端与检验端结果不一致 | 测量基准、温度、支撑、程序或量具能力不同 | 统一测量定义并验证重复测量与量具状态 | 测量作业、校准、复测及偏差分析 |
常见问题
50件是否应该全部检测
关键特性、过程成熟度和测量成本决定检测方案。可以对关键项目全检、其他项目分层抽检,但必须有风险依据。
Cpk高是否就代表50件一定一致
不一定。能力指数需要稳定过程和适当数据假设,小样本结论应谨慎,并结合时间顺序图和测量系统判断。
什么时候需要暂停加工
当关键尺寸出现持续偏移、异常点、刀具损伤或测量争议时,应先隔离在制品并查明原因。
莱图加项目建议
莱图加建议把50件视为一个需要全过程控制的交付批,而不是50次独立单件加工。先确认关键特性与测量方法,再用首件、过程巡检、末件和批次数据观察中心偏移与波动;样本有限时,不把本批合格直接外推为长期量产能力。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于无大规模量产前提下,如何保障小批量零件(50件)的尺寸一致性?的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
先让过程稳定,再讨论能力;本批应关注时间顺序、中心偏移和离散程度,并将尺寸数据与装配功能关联。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm
- https://www.itl.nist.gov/div898/handbook/mpc/section1/mpc11.htm
扫一扫添加与我们联系
钱工 15371462864