薄壁腔体的风险不是只发生在切削瞬间,而是毛坯应力、去料顺序、夹紧方式和测量状态共同改变零件形状。真空吸盘只能在吸附面积、密封和切削载荷均经过验证时使用。 项目评估时应首先确认:先定义自由状态与功能基准,再按有效吸附面积验证真空方案;采用低应力装夹、对称分层去料、粗精分离和松夹复测,才能把小于1mm薄壁的结果稳定下来。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕壁厚小于1mm的精密腔体零件加工:应力释放与真空吸盘应用整理。对于这类项目,莱图加建议先确认薄壁自由状态、毛坯残余应力、真空有效面积、密封分区、切削载荷、粗精分离和松夹复测,再确定打样、检测和量产方案。
小于1mm后,零件形状取决于状态
薄壁腔体在毛坯阶段尚有整体刚度,材料被去除后,壁板会对夹紧力、切削力、温差和残余应力变得敏感。图纸应说明自由状态、规定支撑或装配状态,并明确哪些壁厚、平面和孔位具有功能意义。若检验时用夹具强制压平,即使报告合格,也可能在装配或存放时回弹。
应力释放要靠分阶段数据
所谓“应力释放”不等于统一增加一道长时间放置工序。首先要从材料状态、毛坯方向和去料比例判断风险,再以对称、分层、交替区域的方式粗加工。大部分材料去除后应释放夹紧、清洁并在受控温度下复测,依据真实变形重新分配半精和精加工余量。
真空吸盘适合平面,但不是万能工装
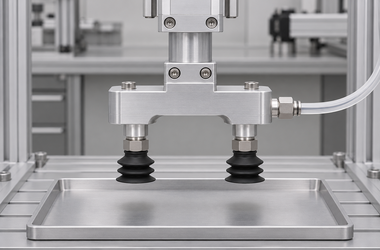
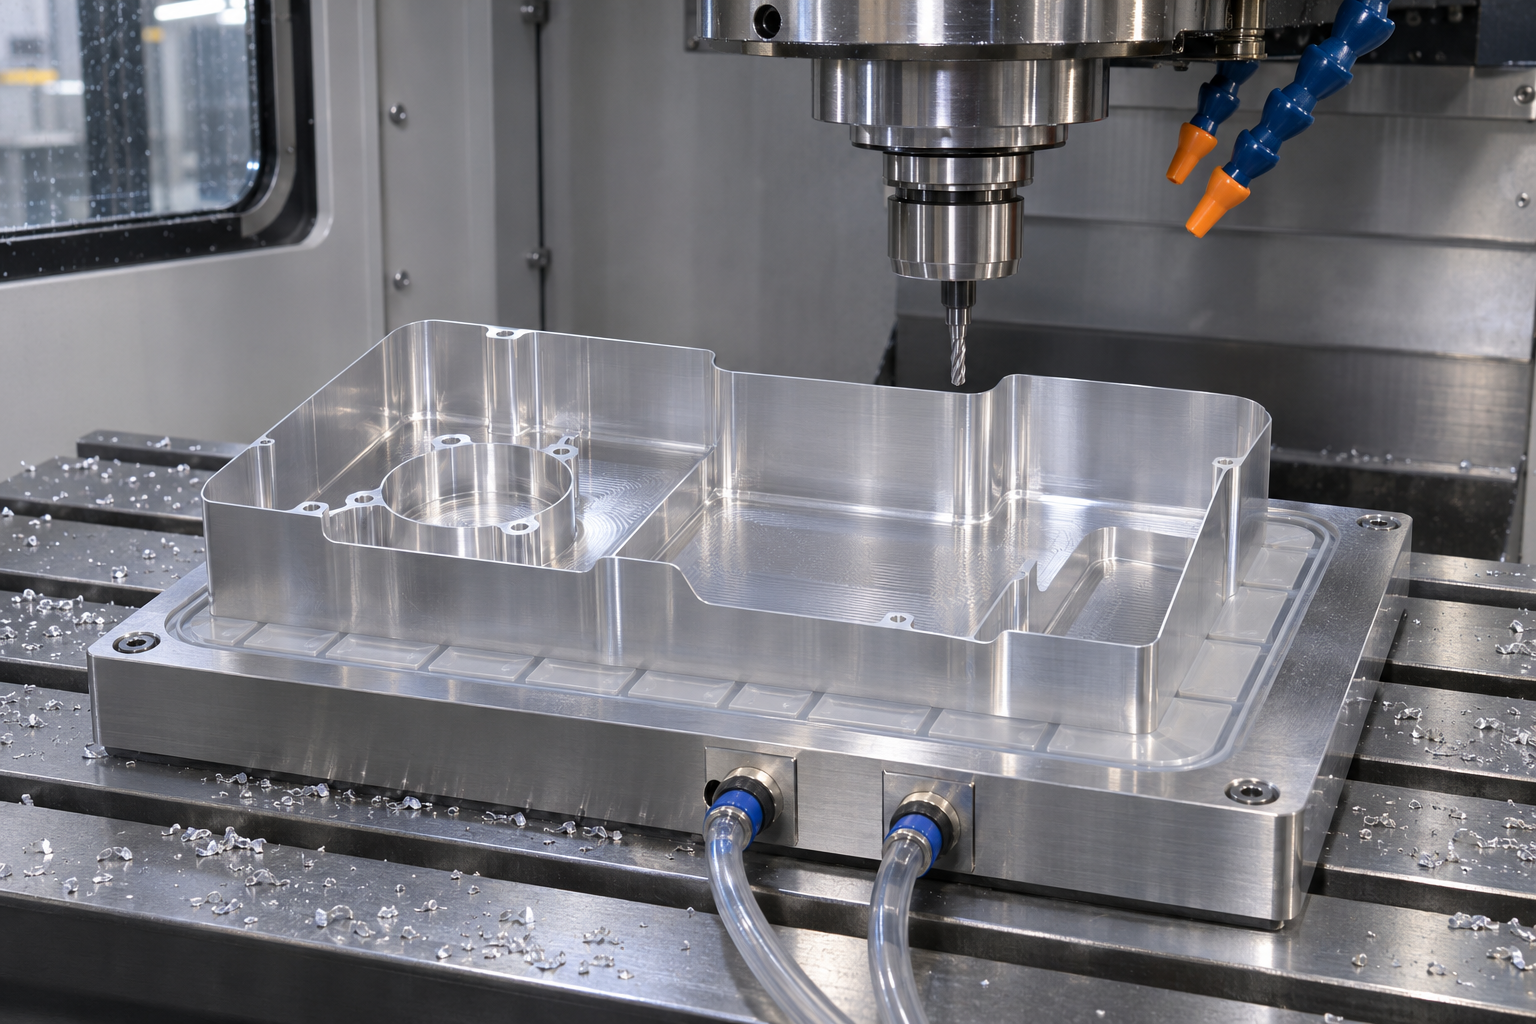
真空夹紧可以把载荷分布到较大面积,减少点状机械夹紧造成的压痕和弯曲,适合具有连续密封面的薄壁平板或腔体。其可用夹持力取决于有效面积、压力差、摩擦和安全系数;孔、槽、铸造表面或泄漏通道会减少有效面积。真空不足时必须监测并触发安全停机。
密封分区和切削方向要一起设计
工装应把待加工区域、密封圈和真空分区结合起来,避免刀具切断密封路径。切削力方向要尽量使零件压向支撑,而不是从吸盘上掀起。粗加工可保留辅助连接或工艺台,待整体刚度与基准稳定后再去除;最后阶段采用较小、连续的切削载荷,减少壁板振动。
检测必须避免重新把零件压变形
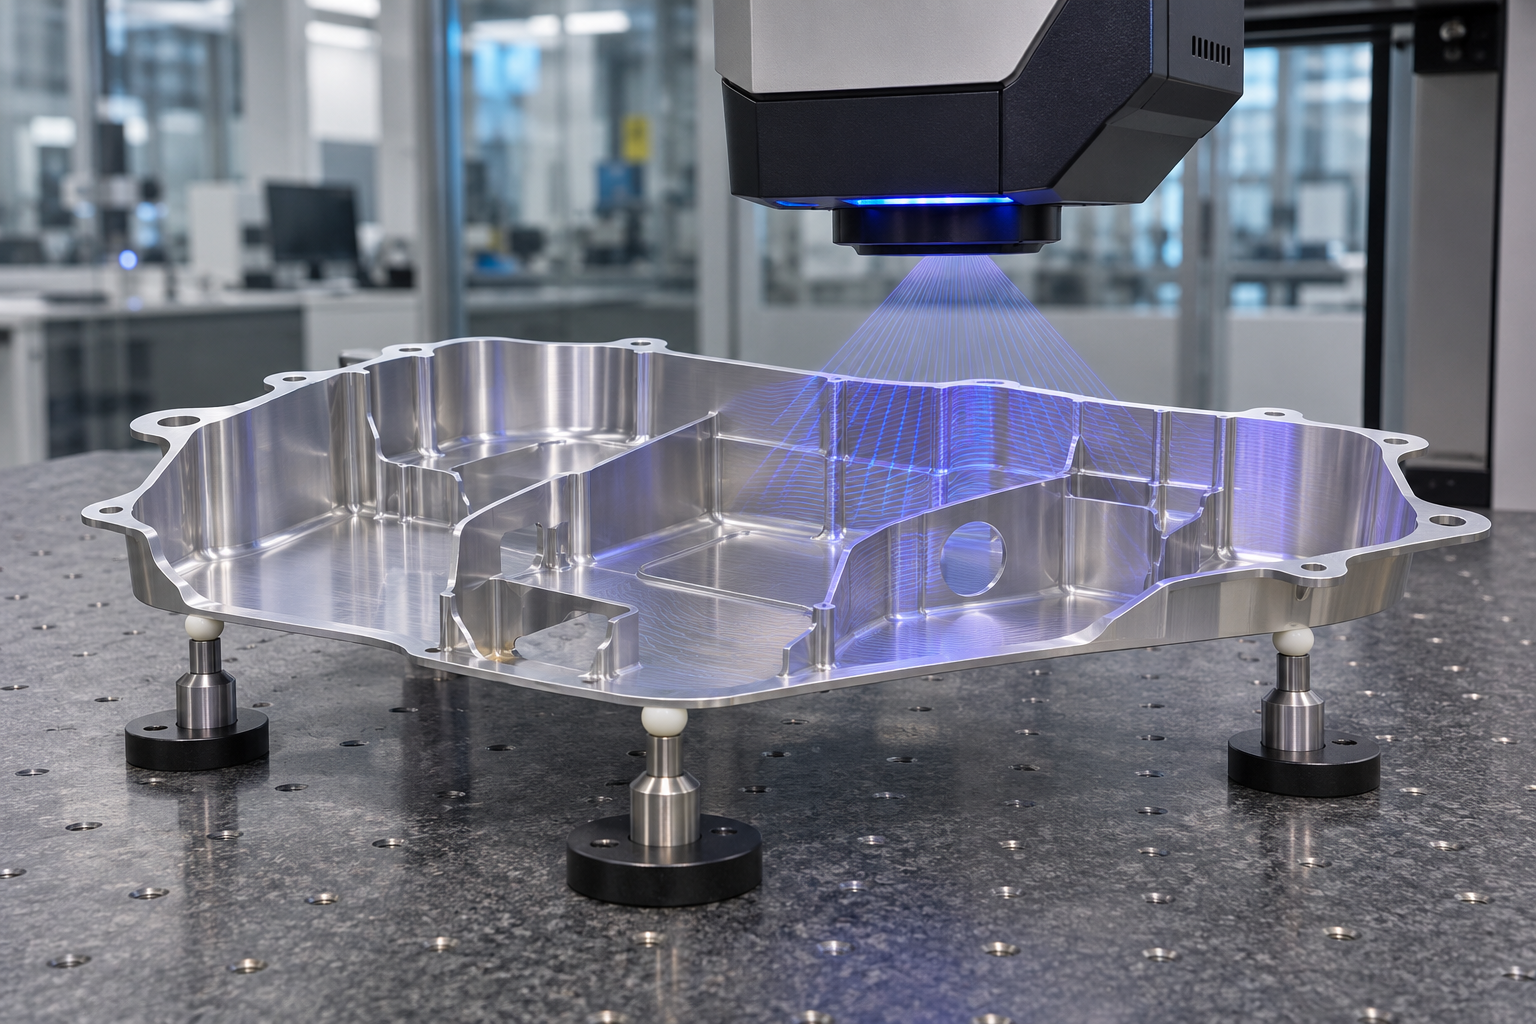
薄壁尺寸可使用规定支撑、低测力接触或非接触方法验证。测量方案应记录支撑点、方向、温度、稳定时间和探测力,并比较装夹状态与松夹状态。局部壁厚、整体轮廓和安装孔位置需要联合判断,不能只用一处卡尺读数代替自由状态轮廓。
工艺参数需要从首件逐步批准
公开资料无法给出适用于所有材料、尺寸和机床的真空值或切削参数。首件应记录真空设定、泄漏状态、刀具、载荷、各阶段轮廓与最终尺寸,形成当前零件的批准窗口。莱图加(苏州加非猫精密制造技术有限公司)在评审此类项目时,会先核对结构、吸附面积和检验状态,再决定是否采用真空方案。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 松开工装后腔体张口或翘曲 | 毛坯残余应力、非对称去料与夹紧预变形叠加 | 对称分层去料,粗加工后释放并按自由状态复测 | 毛坯证明、各阶段轮廓、夹紧状态与松夹数据 |
| 真空吸附中途失稳 | 有效吸附面积不足、密封泄漏或切削载荷超过裕度 | 按有效面积核算并分区密封,设置真空监测与失压停机 | 真空设定、泄漏检查、试切载荷和报警验证 |
| 薄壁尺寸在测量时变化 | 支撑、测力、温度或稳定时间不一致 | 约定自由状态与支撑点,采用低力或非接触复核 | 测量状态、环境、重复性和最终检验报告 |
常见问题
真空吸盘会不会把薄壁吸变形
会有可能。若支撑面不平、密封槽布局不当或压差对大面积薄板产生弯曲,就要优化支撑和分区并做自由状态复测。
粗加工后放置多久才算释放应力
没有通用时间。应以材料状态、结构和粗加工后尺寸趋势决定,记录稳定过程比套用固定小时数更可靠。
壁厚小于1mm能否保证某个固定公差
不能脱离尺寸、材料、长度、基准和测量状态承诺,必须通过误差预算与代表性首件验证。
莱图加项目建议
莱图加建议先定义零件的自由状态与允许支撑,再计算真空有效面积并用切削载荷验证安全裕度。粗加工后应释放夹紧并复测,真空报警、密封状态和最终松夹尺寸都要进入首件证据。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于壁厚小于1mm的精密腔体零件加工:应力释放与真空吸盘应用的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
先定义自由状态与功能基准,再按有效吸附面积验证真空方案;采用低应力装夹、对称分层去料、粗精分离和松夹复测,才能把小于1mm薄壁的结果稳定下来。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
技术参考
- https://www.schmalz.com/en-fi/products/vacuum-clamping-technology-309409/clamping-equipment-for-metal-and-plastic-processing-309921
- https://media.schmalz.com/MAM_Library/Dokumente/Montageanleitung/30/3030/303001/30300103560/715df282f121_MONT_30.30.01.03560_en-EN.pdf
- https://www.iso.org/standard/87855.html
扫一扫添加与我们联系
钱工 15371462864