【本文摘要】工装止挡精密零件加工,先核对旧件磨损、基体状态、允许再加工量与装后工作位置,才能选择补磨或重做。如果设计批准补磨、仍有余量且装后位置能够复核,可以报价评估修复。若旧件来源不明、安装界面受损或去料将影响工作高度,应优先按受控图样评估新件,同时确认配套工装是否也需调整。
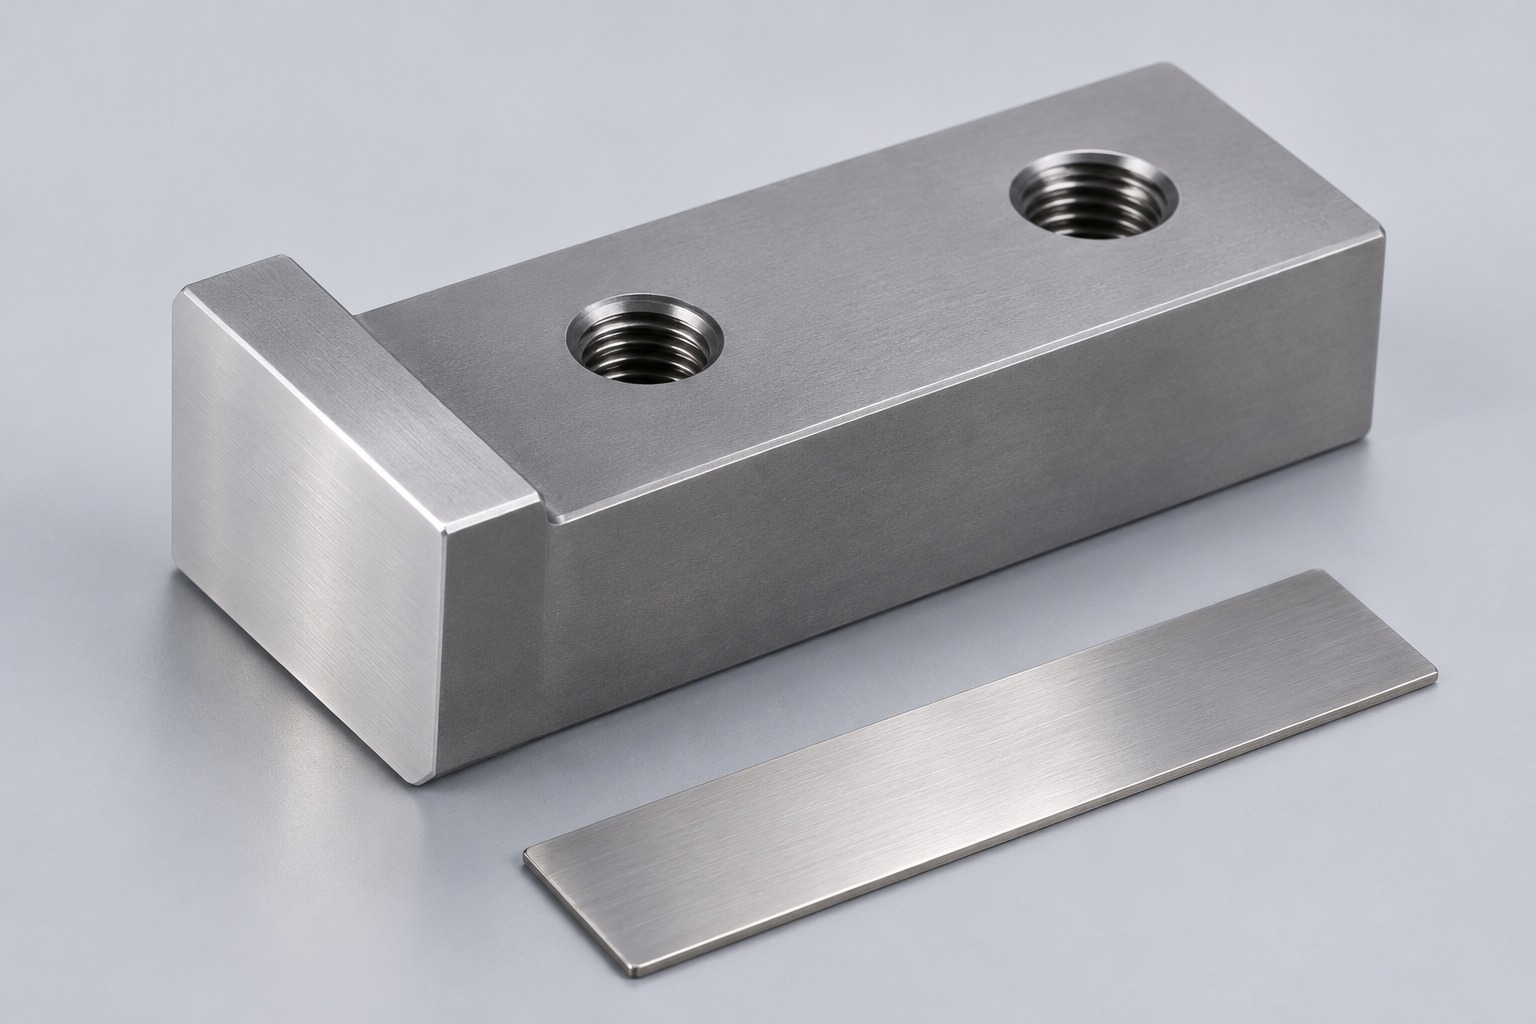
图片为生成的采购主题展示示意,非实际零件或工厂实拍,不作为交付或质量证明。
一、先弄清原止挡为什么不再可用
工装止挡可能用于限制移动、建立定位或保护机构。使用后看到一处磨痕,并不能确定它就是原设计接触带。采购可让维护人员记录止挡位置、实际接触部件、停机时的配置以及工作面不同区域的状态。询价时提供旧件资料和当前图纸,并注明哪些位置已经修过。若同一工装用两处止挡,说明它们会否成对工作和哪一侧先接触。
只有旧件而没有批准图时,可以先报价评估反测、材料确认和装机验证。不能把磨损形貌直接作为新件图,再按现有读数作通用验收。需由设备方确认原始工作位置、允许恢复方法和是否有其他变更。若旧件存在内部缺陷疑虑或服役条件未知,应由责任方决定是否可以继续使用。
二、补磨会改变哪一条尺寸链
去除工作面材料会改变它与安装基准之间的距离。如果止挡原本依靠固定台阶决定位置,修磨后可能需要经批准的调整件。若设计允许从另一侧调节,仍要核对调节后余量、紧固关系和相邻部件。对于曾做过表面处理的止挡,修磨后会改变工作区表面,应由设计明确能否接受及后续是否需要恢复指定状态。
全国标准信息公共服务平台列有现行GB/T 1182-2018,可核对形状、方向和位置的几何公差标注主题。该目录不决定旧件可磨多少,也不替代实际状况评审。采购应提前让设计明确工作面到安装基准的关系,以及复核需要的零件、状态和判据。
三、把不同订单放在一张表比较
| 采购方案 | 适用情形 | 需要写入合同的结果 |
|---|---|---|
| 旧件状态核对 | 磨损来源、余量或基体尚不清楚 | 编号、可见状态、待确认项目 |
| 批准后补磨 | 有允许去除量且可复核工作位置 | 加工范围、表面状态、装后调整 |
| 按图重做 | 无法维持原接口或需要正常备件 | 材料、图号、工作面与配套版本 |
| 新旧件对照试装 | 设备曾改动或对停机成本敏感 | 代表工位、停靠点、测量责任 |
莱图加建议报价分别列明旧件处理、材料、加工、配套试装和现场恢复工作。低价补磨如果还需要拆机、加垫或等待批准,采购应把这些操作一起计入。有固定备件需求时,新件也应考虑材料供应与再次确认的成本。若旧件可继续留作应急件,要按批准状态分别标识,避免在未复核前重新装回。
四、收货要能复原原工装的工作位置
发修前保留原安装部位与损伤信息。修复回来先核对可去除量及图样规定的接触面,随后装到批准的基体上,记录首次接触位置、固定状态和设备到位时的读数。若采用新件,也按相同的设备基准检查。尺寸仍不合适时,先确认是否装错垫片、紧固面是否坐实,以及配套移动件是否仍符合原配置。
试装经过与工作负载下的要求分别验证。需要确认长期磨损或反复运行的订单,由设备方提供规定条件并做好记录。静态试装只支持当时的接触与位置判断。若修磨后发现另一个配套面也磨损,按现场状态评估,把更换或修复责任写清。
五、按后续维护成本决定是否形成备件
一次性抢修可保存批准后的装机状态与适用设备。计划反复更换时,建立受控备件图号和可观察的识别,记录一个站位用几件以及哪些版本能互换。相似旧件的处理状态应分袋标记,避免已修件、待评估件和按图制造的新件混放。下一次采购可回看上次的停靠位置与调整记录,再判断要补磨还是按图购新。若设备来不及停机,可先按图准备一只可追溯的新件,由设备方在计划窗口核对。只有补磨方案通过审批后再把旧件送出,避免交付计划依赖尚未确认的余量。多工位使用不同版本时,在维修记录注明哪些停靠状态经过实际验证。
若旧件与新件同时用于对照试装,采购可先约定哪些外观痕迹只作定位线索,哪些尺寸才是放行依据。发生停机时间变动时,按计划先保留可用备件,再协调返修和装机。
常见采购问题
表面只磨了一小块可以直接补磨吗?
先确认磨损、剩余余量、工作位置和处理后的表面状态能够按要求接收。
没有正式图纸能报价吗?
可以估价反测与评审,正式制造以批准规格和设备条件为依据。
修磨后可以靠现场垫片补偿吗?
须先确认设计允许的调整和固定条件,并复核装后工作位置。
旧件和新件可用同一个备件编号吗?
应按物料规则明确版本、处理状态和适用范围,减少误用。
带一只旧件试装能确认全部设备吗?
试装结果对应批准配置。不同设备或基体状态需另行核对。
参考来源
- 全国标准信息公共服务平台:GB/T 1182-2018 几何公差标注。核对标准主题与状态。
联系与图纸评审
扫一扫添加与我们联系
联系人:石工
联系电话(微信):18915717716