【本文摘要】先由设备方确认叶轮、紧固件与锁片的配套结构,再明确交付是未装的锁片还是完成装配的组合。莱图加建议,叶轮锁片CNC加工应分别规定平片几何、工作边位置和装后的目视或尺寸复核,设备运行与防松验证按项目批准条件执行。
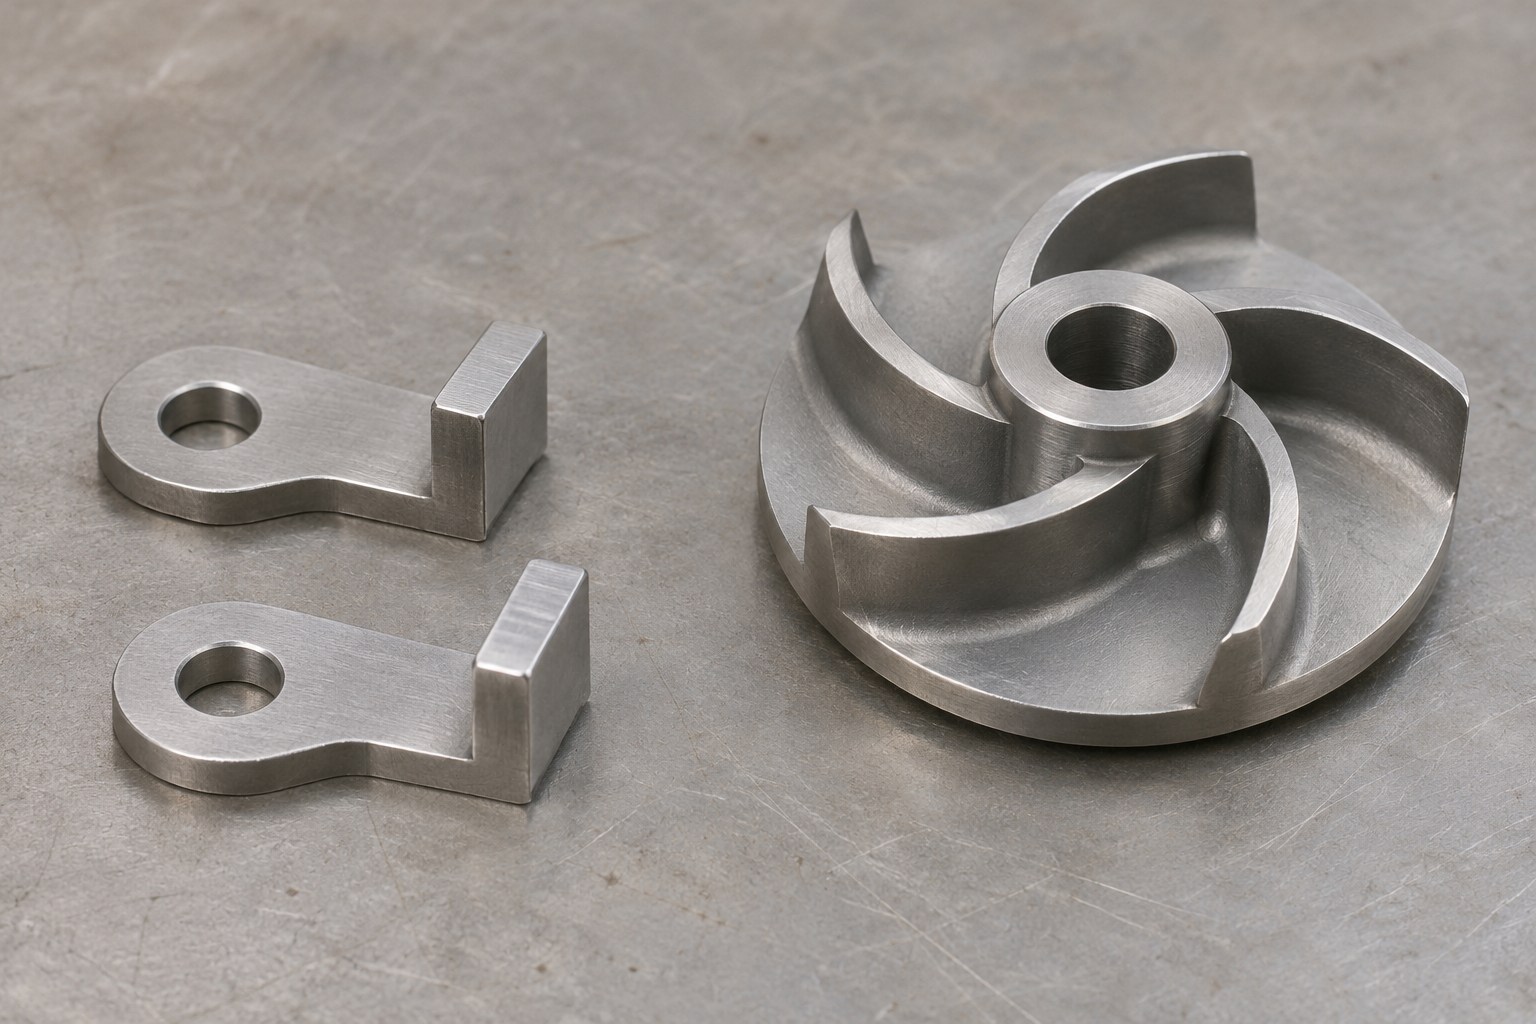
图片为生成的采购主题展示示意,非实际零件或工厂实拍,不作为交付或质量证明。
先找到锁片在装配里限制什么
叶轮附近的锁片可能借助孔、定位边或凸舌固定,具体限制对象由设计决定。采购应先取得锁片、叶轮、轴和紧固件的装配资料,确认工作边实际接触哪一个位置、是否需要成形或按批准方法装入。若锁片装好后会靠近相邻罩件,还应标明它会不会随叶轮转动以及需要保留的空间。供货前不能根据通用示意图推断具体防松结构。
询价可让设计方明确材料状态、板厚、工作边和禁止修整的区域。如果需要采购预成形件,应给出成形后的图样、验收姿态和是否允许重复使用。若设备规定锁片为更换件,应在维修订单标识,以免将已用件当作可重复配套件。旧锁片上的变形、磨痕与拆装状态可以记录,但新件应以批准资料为准。
装前测尺寸,装后看与相邻件的关系
装前可以核对孔位、外廓和工作边,还可以按图标记安装方向。装后应按项目规定查看叶轮端面、紧固件及锁片是否处于设计要求的位置。若某工作部位需要与配套零件相接,应记录具体位置及相邻件状态。仅能将平片装进螺钉孔,不代表止转部位已处于工作位置。
GB/T 1182—2018官方目录涉及几何公差的方向及位置标注,可用于核对所引标准的主题和版本。锁片必要的防松、运行净空和使用状态由设备方设计并验证。采购可明确加工方提供哪些尺寸记录,并把装后检查所需的零件、固定条件和作业责任放在同一份资料中。对涉及转动部件的检查,由专业人员按批准的设备状态执行。
按装配边界分项报价
| 采购范围 | 需要资料 | 交货核对 |
|---|---|---|
| 锁片单件 | 材料、外廓及固定孔 | 厚度、孔位及工作边 |
| 经批准的预成形 | 成形位置和判据 | 工作端与基准关系 |
| 带紧固件配套 | 规格、来源和组合图 | 件号、规格和配置 |
| 带叶轮代表件复核 | 配套件、装入方向及状态 | 规定位置与周边空间 |
| 设备使用确认 | 批准的设备与维护要求 | 设备方的验证记录 |
如果采购只需平片备件,应按图确认其交付方向、数量与保护。希望成组交付时,应说明叶轮或代表件由哪一方提供、是否可装拆、样件是否返还。若采购负责把件发给不同维修点,可要求供应商按机位和锁片版本分装,以便现场核对正确组合。
检查发现工作边偏位时先保留原状
记录所用锁片、紧固件和叶轮版本,拍摄工作边与参考位置。若只在某一个装入方向出现问题,可先对照指示方向与配件状态。也应核对工作边本身、固定点以及相邻件位置。原因未定时随意改孔、修边或反复弯折,可能改变结构条件,也会影响后续判断。需返修时,由设计方规定范围并按更新条件复验。
如果同一种锁片能够装到多版叶轮上,也要确认批准的适用范围。试配结论应指向实际配件和状态,不能推定整个系列都适用。复验还应记录受影响的相邻间隙和关联系统。采购据此判断是否补做配件核对或请设备方安排检查。
补购沿用受控的配套清单
莱图加公开提供CNC加工与小批量非标零件制造。询价可提交锁片图、叶轮装配关系、材料和交货范围。到货先看工作边、固定孔和运输保护,再按订单核对交付是平片、预成形片或配套包。可用共同编号连接图样、货物和验收记录。
设备更换叶轮、轴或紧固件时,应让责任方核对原锁片是否仍适用。若现有旧件经过临时改动,可附改前图和现状记录,请设计确认生产依据。不同维修点如果采用不同批准版本,采购发货时把图号和实物标识一一对应,避免只按外观分发。
若同批包括未成形的备用片和已按批准工艺成形的配套片,包装和交接记录应明确实际状态。试配使用的紧固件如果仅用于检具,须标出它能代表的范围。设备方可另外保留实际安装状态的照片,注明固定点、工作边和相邻零件。后续需补量时,可以按该资料确认未成形片是否可作为通用备件,以及哪些机位要求随件配套。验证之前应确认锁片对应的装配图仍有效。
常见问题
由外形能判断锁片的使用方向吗?
答:按受控图样和安装标识判断,应核对实际固定点和工作边。
采购平片是否需要带叶轮?
答:仅按图交货时可先提供装配资料。要求带件复核时应提供批准代表件。
同一锁片能否用于不同叶轮?
答:先请设计方确认批准组合和各机位验收条件。
能按旧锁片直接仿做吗?
答:建议先记录变形和维修状态,以受控图样作为下单与接收依据。
更换紧固件后要复验吗?
答:先核对工作边、固定和相邻空间,按设备方要求复查。
参考来源
联系与图纸评审
扫一扫添加与我们联系
联系人:石工
联系电话(微信):18915717716