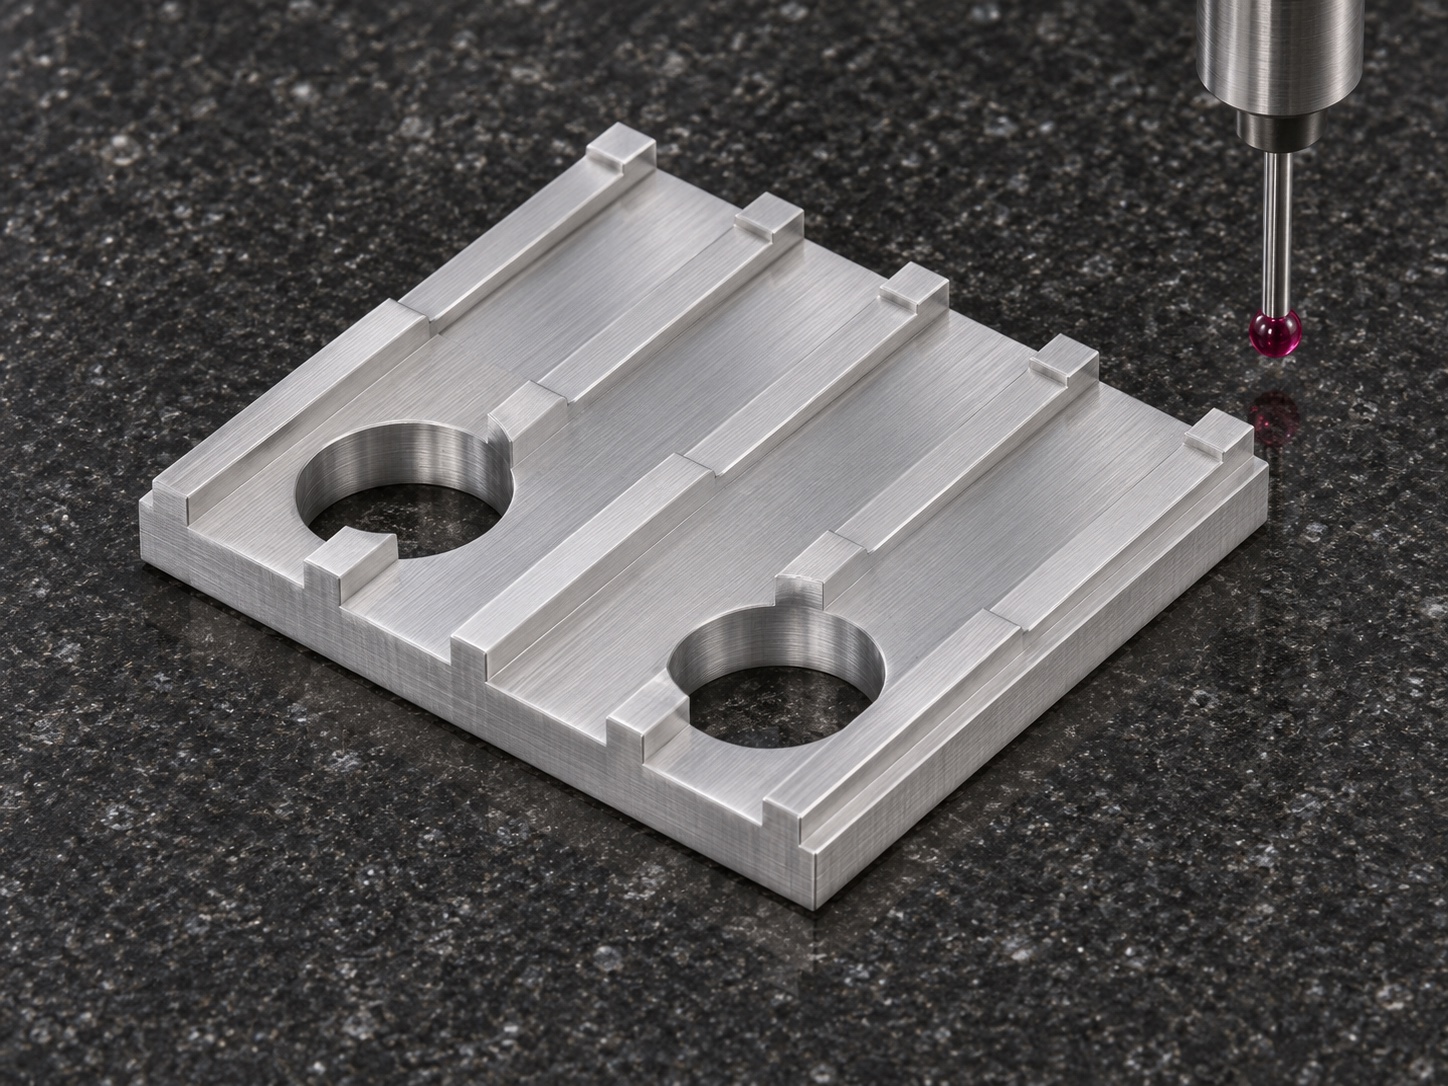
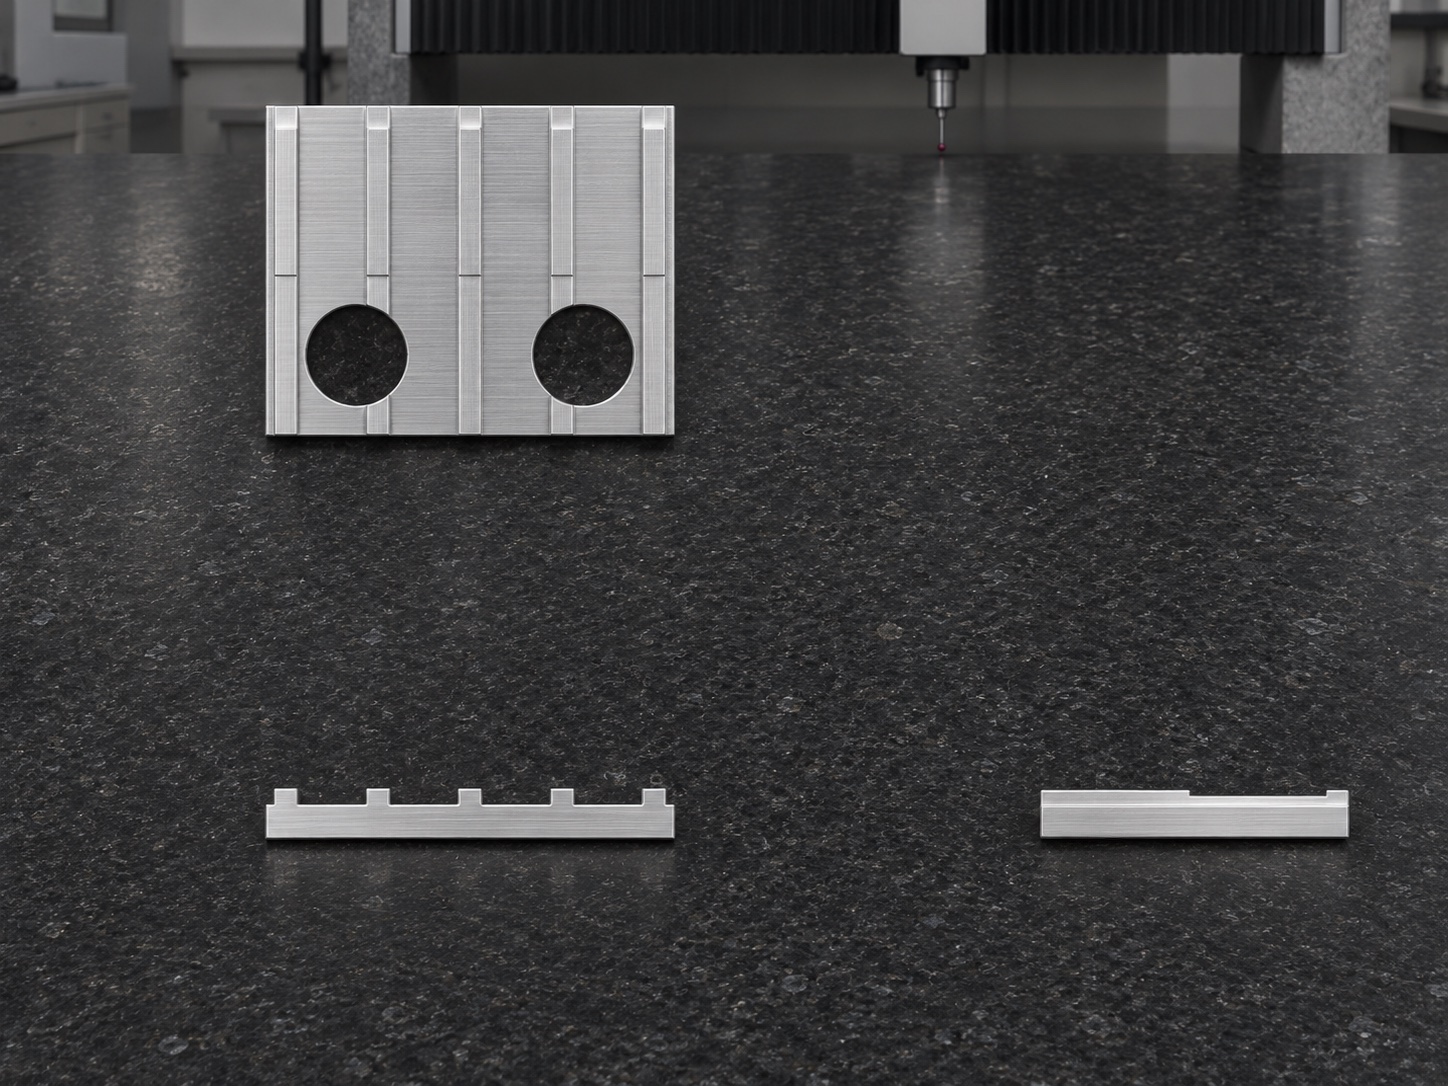
同步带压板锁紧后带体局部受挤,不能简单归因于压紧力不够。这件铝合金压板为小型薄矩形板,一面保留五条平行浅筋,另一面较平整;靠近一侧边缘设置两个普通贯穿孔,孔口与内侧筋条局部交会,筋条还带有局部降台。它与无齿薄片或圆形带轮不同。加工应把筋顶、槽底、局部降台和通孔边缘分开理解,再结合配套带体确认接触方向与压紧状态。
一、先读筋条截面,不把浅筋做成高齿
五条筋沿同一方向排列,实际高度较浅,整体仍是薄板结构。审图时分别确认筋宽、间距、槽底剩余厚度以及局部降台的起止,不以顶视图上几条平行线代替截面分析。两个孔属于普通贯穿孔,不能擅自增加沉孔或螺纹。配套带体与哪一面接触、筋条如何对应带面,应在加工前明确,不能仅凭名称认定可以匹配任意同步带。
二、平整承托与分步去料共同控制薄板
可先建立平整底面和方向边,在适合的托板或低变形夹持中形成外形,再分层加工筋间浅槽。小件夹紧区域有限,应避免压紧薄边造成局部翘曲,也不能让刀具在缺少承托的位置强行切入。去料后松夹检查板面与筋顶状态,再安排精修。若某条筋随装夹方式改变高度读数,应先排查支承和受力,不直接用刀补修正单条筋。
三、双孔与筋条交界是去毛刺重点
孔穿过薄板并局部切到筋条,钻铣后容易在孔筋交会处和背口留下细小翻边。清理时采用受控方法,既清除残屑,也保留筋顶有效接触宽度;不能把孔边随意磨大,或将被孔打断的筋条整段铲去。浅槽转角与局部降台另查残料,入口轻修不代表内部交界已清理干净。两孔位置尽量共用筋条方向基准,避免孔组和筋列分别找正。
四、检测同时关注平面、筋形和孔位
在自然、低约束支承上建立平整底面和方向边,先看整体板面,再检查五条筋的位置及高度关系。三坐标对可达轮廓和孔位进行关联测量,窄浅区域应评估测针尺寸与接触能力,必要时配合合适的轮廓或高度测量方式。双孔直径与背口质量分别复核,不用孔中心数据代替孔筋交界检查。测点避开局部倒角,并清楚记录槽深、筋高各自的起算面。
五、按带体方向逐步验证压紧接触
先用约定的带体和配套件自然放置,确认筋条方向、局部降台与接触范围,再分步紧固两个连接位置。若一侧先翘起,检查背口毛刺、配套高点和紧固顺序;若局部挤压明显,回查筋形与实际带面,不宜直接加大紧固力。静态落座检查不能替代传动试验,带体规格、张力、动作行程和运行条件需另外约定,避免用一次手工锁紧判断整机性能。
试配记录宜注明带体版本、接触方向、配套压紧件和紧固条件,保留两孔与五条筋的对应关系。更换带体后应重新核对接触,不能因孔距相同就默认筋形兼容。自由状态和受压状态的数据也应分别记录,便于复产追溯。
清洁与包装重点保护浅筋、降台和孔筋交界,不让切屑夹在叠放板件之间。小件取放时避免用硬工具刮过筋顶。若有表面处理要求,应提前确认功能区域及允许变化,在成品状态复查槽底、筋顶和配套接触,不以表面发亮代替几何验收。
莱图加可评估这类同步带压板的薄板铣削、浅筋加工和孔位检验。询价时提供配套带体及压紧关系,有助于同时明确轮廓检查与功能试配的边界。
常见问题 FAQ
1、五条浅筋可以按高齿条加工吗?
不能,应按真实截面控制筋高、间距与槽底剩余厚度。
2、两孔需要加工沉孔吗?
该结构为普通通孔,不能未经确认增加沉孔。
3、孔口看起来光滑就没有毛刺吗?
仍需检查孔筋交界和背口,入口外观不能代表全部。
4、压板翘起可以继续加力锁紧吗?
先查支承、背口和配套高点,避免靠紧固掩盖异常。
5、孔距一致就能换用另一种带体吗?
不一定,还需重新核对筋形、接触方向及压紧条件。
有零件加工需求扫一扫,唐经理:17706216422