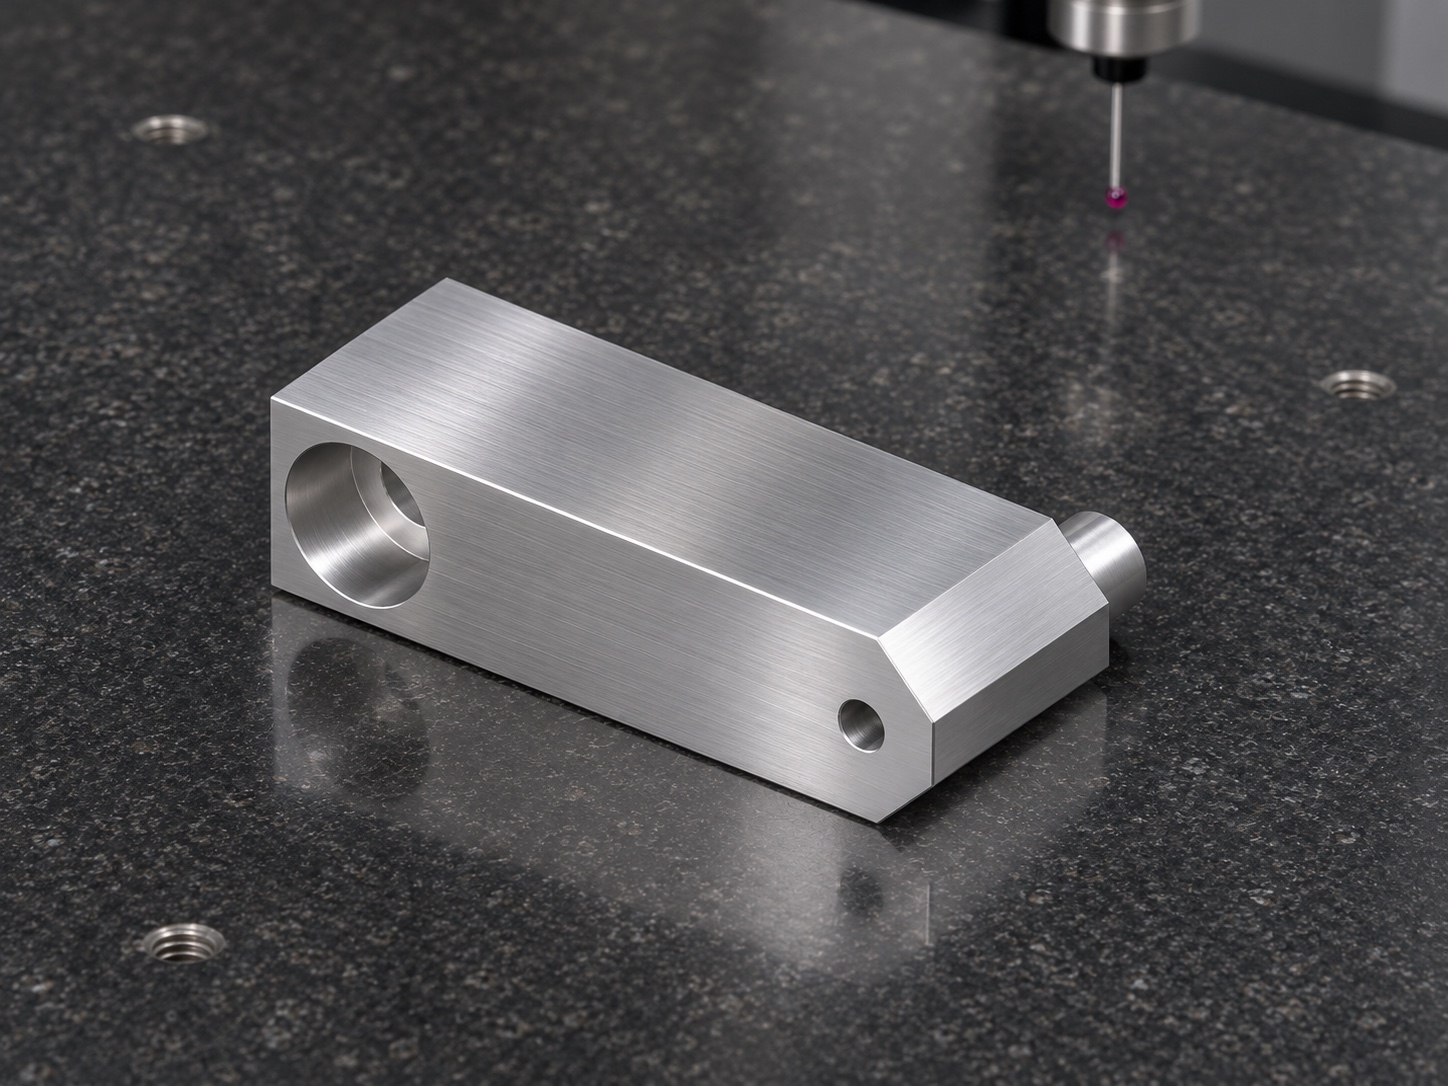
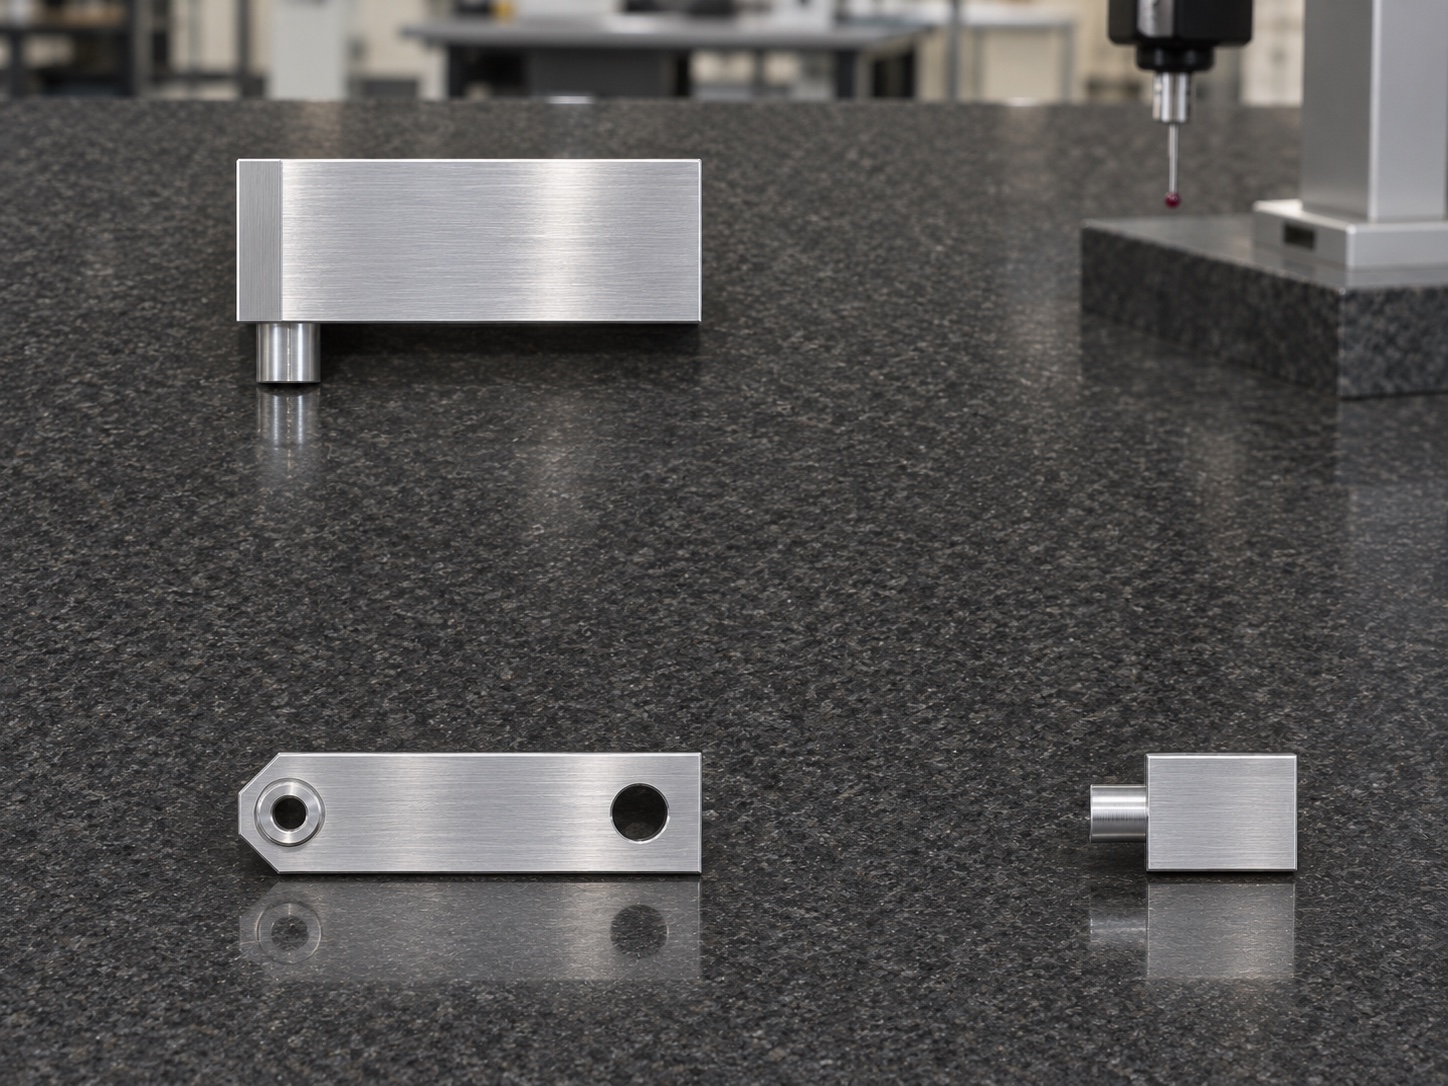
挡块上的短圆柱看起来像定位销,但这件铝合金零件的圆柱中央实际有贯穿小孔,不能按实心销去加工或检验。主体为短矩形条,一端伸出空心圆柱凸台,另一处安装孔从相反一面做沉孔;靠近凸台的一端还带局部斜切边。两条孔轴相互平行,但孔径、孔口方向和功能不同。加工时要保护凸台周围较薄的实体,同时保证反面沉孔与对应通孔同心,不把两处孔当成相同的安装孔。
一、分清空心凸台与反面沉孔
先确认凸台伸出方向、中心小孔贯穿范围,以及另一处通孔与沉孔分别朝向哪一面。局部斜切边只在特定一端,不能按对称矩形条处理。小孔与凸台外圆的关系、两孔间距及承压面应放在同一套基准中检查。首件评审还需确认哪个面实际贴合、凸台插入何处,以及小孔是否与配套件配合,避免仅按外形名称推定功能。
二、保留凸台余量,控制短件夹持
可先建立稳定长面和端部方向,再粗铣凸台外形及主体轮廓。小件应有足够夹持面积,夹爪避开凸台薄壁和已完成的孔口,不用直接夹住空心圆柱强行找正。翻面加工沉孔时,以可靠的大面和方向边复位,确认支承没有落在突出的凸台上。若一翻面工件便摇晃,应先解决让位与支承问题,不能用压紧力将凸台挤到平面上。
三、小孔、外圆和沉孔各自精修
小孔加工关注排屑和入口状态,必要时按孔径要求评估适合的精加工方式。凸台外圆完成后复查孔口,避免切削或修边使薄壁翻卷。另一处安装孔先核对贯穿段,再控制反面沉孔的直径、深度和底面状态;沉孔不能从凸台一侧随意做反。两端斜切与棱边去毛刺保持受控,不把凸台根部磨成细颈,也不靠大倒角消除小孔入口缺陷。
四、用合适工具关联检查两条孔轴
在自然支承下检查两孔位置和方向,再分别确认凸台外圆、小孔及反面沉孔。小孔可使用适合的针规或约定测量方法,不用过大测针或强行插入量棒损伤入口。三坐标用于可达外形、端面和孔轴关联测量;无法到达的区域应补充量具检查。记录中区分沉孔起算面、贯穿段与凸台伸出高度,不用一个总厚度读数代替全部局部尺寸。
五、先自然插入,再看紧固后的接触
试配先让凸台与对应结构自然对正,检查小孔配套件能否按约定方向进入,再装入另一孔的紧固件。若凸台能进入但贴合面有间隙,优先查根部圆角、孔口毛刺与配套深度;若只在紧固后偏斜,应检查反面沉孔内的残屑、底面及实际螺钉头。不能敲击空心凸台纠正位置,也不宜直接扩大小孔来掩盖两件之间的方向误差。
涉及弹簧或活动件时,应由项目明确接触方式、运动方向和工作条件,再单独验证装配动作。零件孔口合格与整组运行合格是两件事,不能用一次手动试装替代实际工况检查。复产可保留配套件、定位方向和自由状态测量方法,便于追查差异。
清洁后从两面复查沉孔底部、贯穿孔与凸台根部,避免残屑被带入小孔。包装时隔离凸台和孔口,不让散装金属件互碰造成翻边。若有专用清洁或表面处理要求,应事先约定方法和成品状态,并在处理后确认局部尺寸与自然贴合。
莱图加可评估此类带孔凸台挡块的铣削、小孔及反面沉孔检验。询价时提供凸台配合关系、紧固件和装配方向,有助于明确可执行的验收边界。
常见问题 FAQ
1、凸台可以当实心定位销检查吗?
不能,该凸台带贯穿小孔,需同时保护孔口与外圆。
2、两处孔为什么要分开验收?
孔径、功能和开口方向不同,反面沉孔还需独立检查。
3、翻面时能用凸台作主要压紧点吗?
应避免挤压空心薄壁,先安排可靠支承与让位。
4、小孔发紧可以直接加大孔径吗?
先查毛刺、配套件和方向关系,再按批准方案处理。
5、手动试装顺畅就代表运行合格吗?
不代表,弹簧、活动件及工作条件需单独约定验证。
有零件加工需求扫一扫,唐经理:17706216422