六角支柱旋上去,不代表安装间距已经正确。这件不锈钢支柱以六角柱体提供扳手夹持区域,一端伸出短外螺纹,另一端设置内螺纹盲孔;两端有受控倒角,柱体侧面没有附加孔槽。它通过两种连接方式串联相邻安装件。若外螺纹先顶到底、内螺纹旋入不足或端面有局部高点,装配后就可能出现间距变化、端面不贴合或整组支撑倾斜,不能只凭手感旋入判定可用。
一、将两端螺纹和柱体长度分别确认
先区分六角柱体长度、外螺纹伸出长度、内螺纹有效深度与钻孔深度。盲孔底部留有钻尖和螺纹收尾空间,不能把底孔总深度全部算作有效旋入长度。两侧端面是否实际落座,要结合配套板件和螺钉确认。首件评审应明确间距由哪两处接触面决定,而不是把包含外螺纹的总长直接当作设备中的支撑高度。
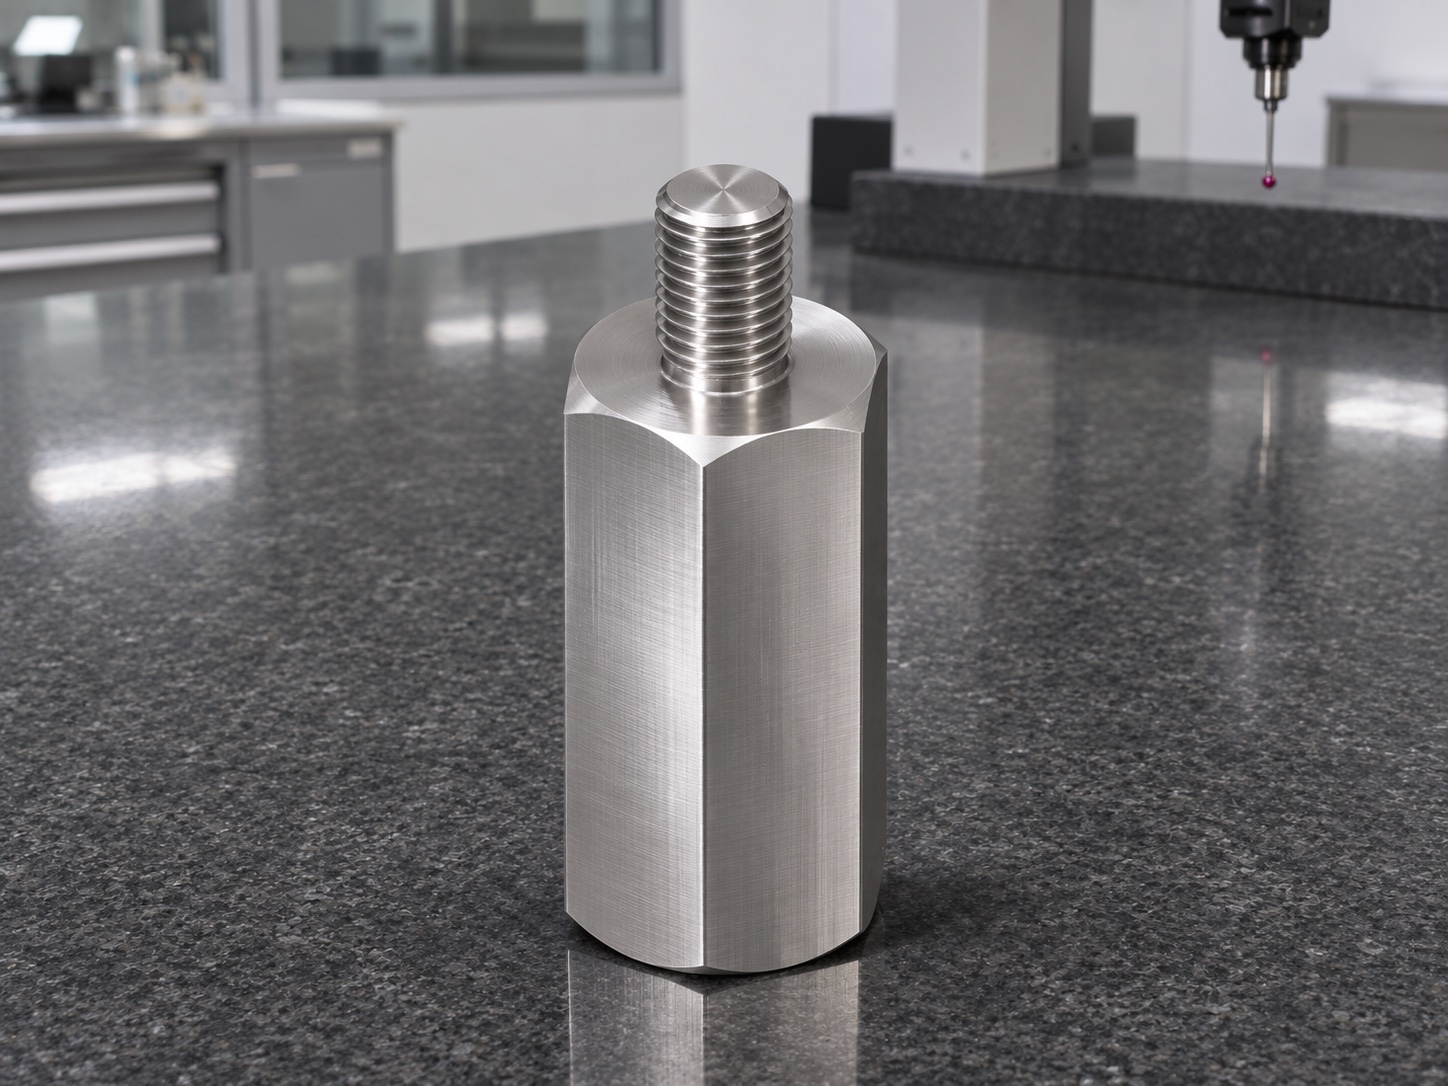
二、保留六角夹持面,安排两端车削
可依据毛坯状态确定车削与六角外形的加工顺序,先建立可复现的端面与轴向基准,再形成外螺纹坯径、端部倒角及内孔。夹持区域避开已完成的螺纹牙顶,并保护用于扳手接触的六角平面。翻面后检查端面是否贴到定位止挡,不能让切屑夹在止挡与工件之间。必要时评估软夹持或专用定位方式,减少夹伤和重复找正误差。
三、螺纹收尾与孔底排屑分项控制
外螺纹端部需有合适导入,靠近柱体端面的收尾则要确认配套件能够自然靠近承压面。内螺纹加工关注入口、有效段与盲孔底部空间,避免切屑滞留造成后续试装假性顶底。清理时不损伤完整牙型,也不靠额外扩孔让量规通过。六角两端的倒角应保持有效接触范围,不因修边过大缩小端面承压面积或使扳手接触长度不足。
四、量规检查之外,补测端面关系
两端螺纹分别采用匹配的量规或约定检验方法,内螺纹通规通过不能证明有效深度足够,外螺纹量规通过也不代表端面能贴合。柱体长度、两端接触状态及六角尺寸另行检查;需要关联轴向关系时,可结合合适支承、外形测量与装夹复核。三坐标用于可达外形和端面,不代替螺纹配合检验。记录中注明测量起算端与自由状态。
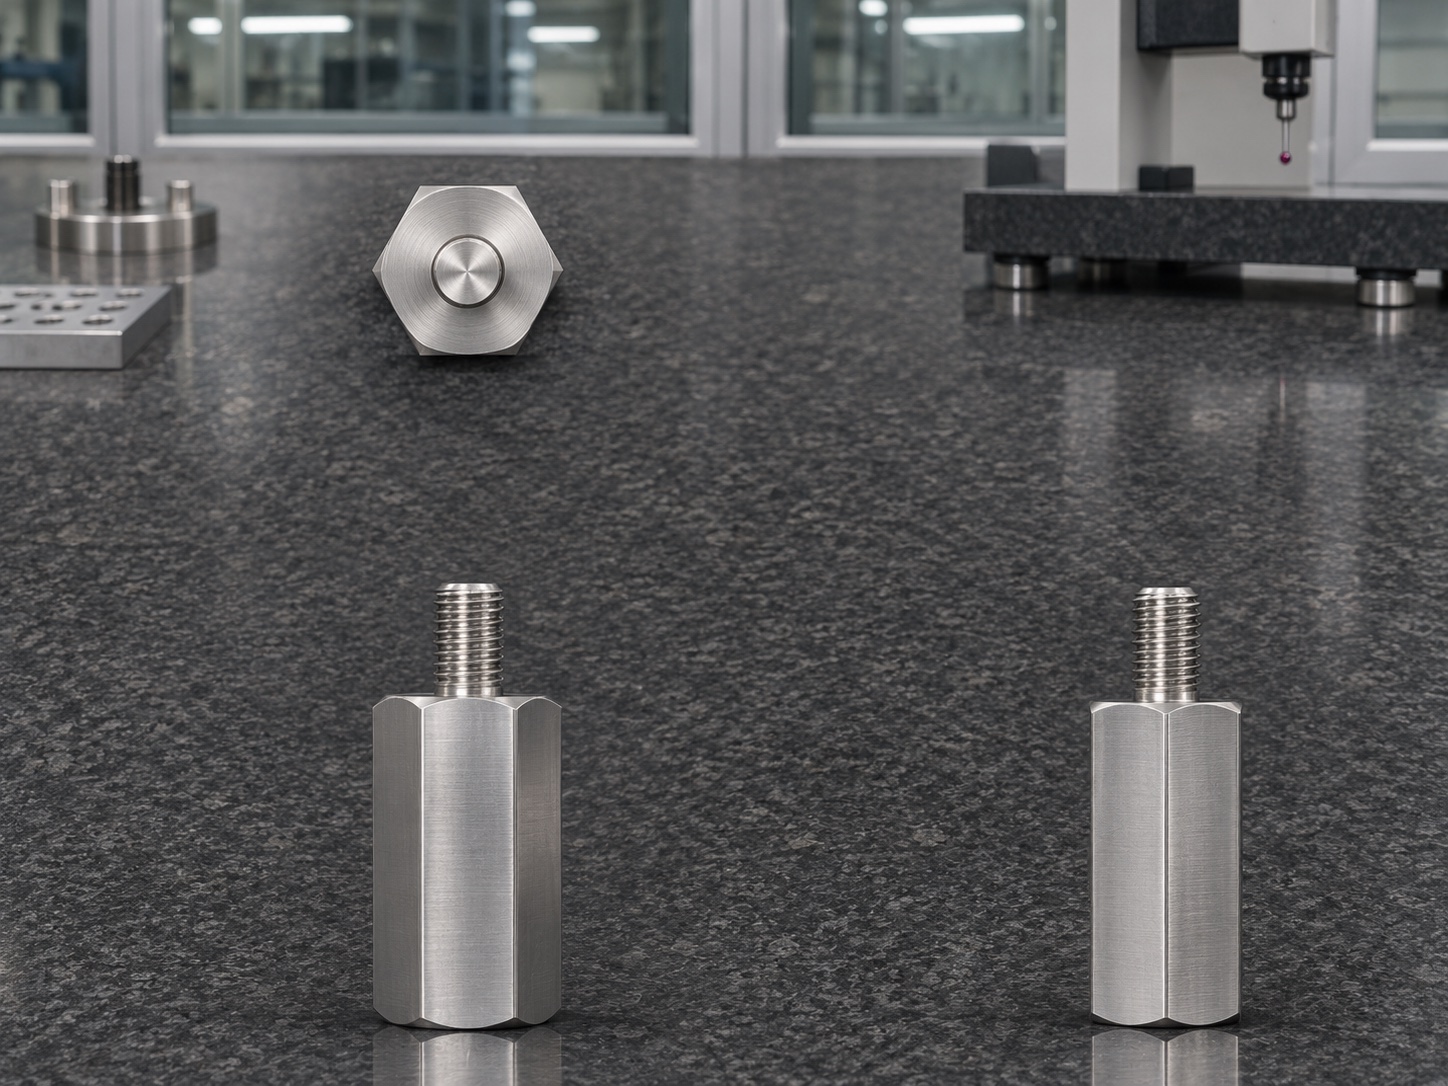
五、按实际连接件验证间距和拆装
先清洁两端连接区域,再用约定配套件自然旋入,检查是否由指定端面落座。若螺纹能转但间距偏大,应排查提前顶底、入口毛刺或端部干涉;若端面贴合后仍倾斜,再分开检查支柱、板件和连接孔的方向。扳手应落在六角有效平面,不用钳口夹伤外螺纹强行上紧。紧固及拆卸条件按项目约定执行,不凭经验追加可能损伤小螺纹的力。
成组支柱使用时,应分别核对各支柱的实际接触长度和配套板件状态,不能用某一件试装顺畅代表整组。验收可保留代表配套件、旋入方向和落座位置;若更换螺钉长度或增加垫片,应重新检查盲孔余量与支撑间距。
清洁后保护外螺纹与内螺纹入口,避免散装互碰带来牙口翻边。六角平面和端面不应带有影响夹持或接触的硬颗粒。包装记录与检验结果保持对应;如需额外清洁、钝化或其他处理,应先明确适用区域,并在成品状态下复核尺寸和旋合。
莱图加可评估这类不锈钢内外螺纹支柱的车削、端面控制与连接检验。询价时提供配套板厚、螺钉长度和目标安装间距,便于确定可执行的验收条件。
常见问题 FAQ
1、支撑高度等于零件总长吗?
不一定,应以实际参与落座的两处端面定义间距。
2、内螺纹深度就是钻孔深度吗?
不是,需扣除钻尖与螺纹收尾等非有效区域。
3、量规通过还需要试装吗?
应核对有效旋入长度、端面落座及配套件干涉。
4、能夹住外螺纹用力拧紧吗?
应使用六角有效平面,避免伤牙并按约定条件紧固。
5、更换较长螺钉有影响吗?
可能提前顶到盲孔底部,应重新确认余量与连接状态。
有零件加工需求扫一扫,唐经理:17706216422