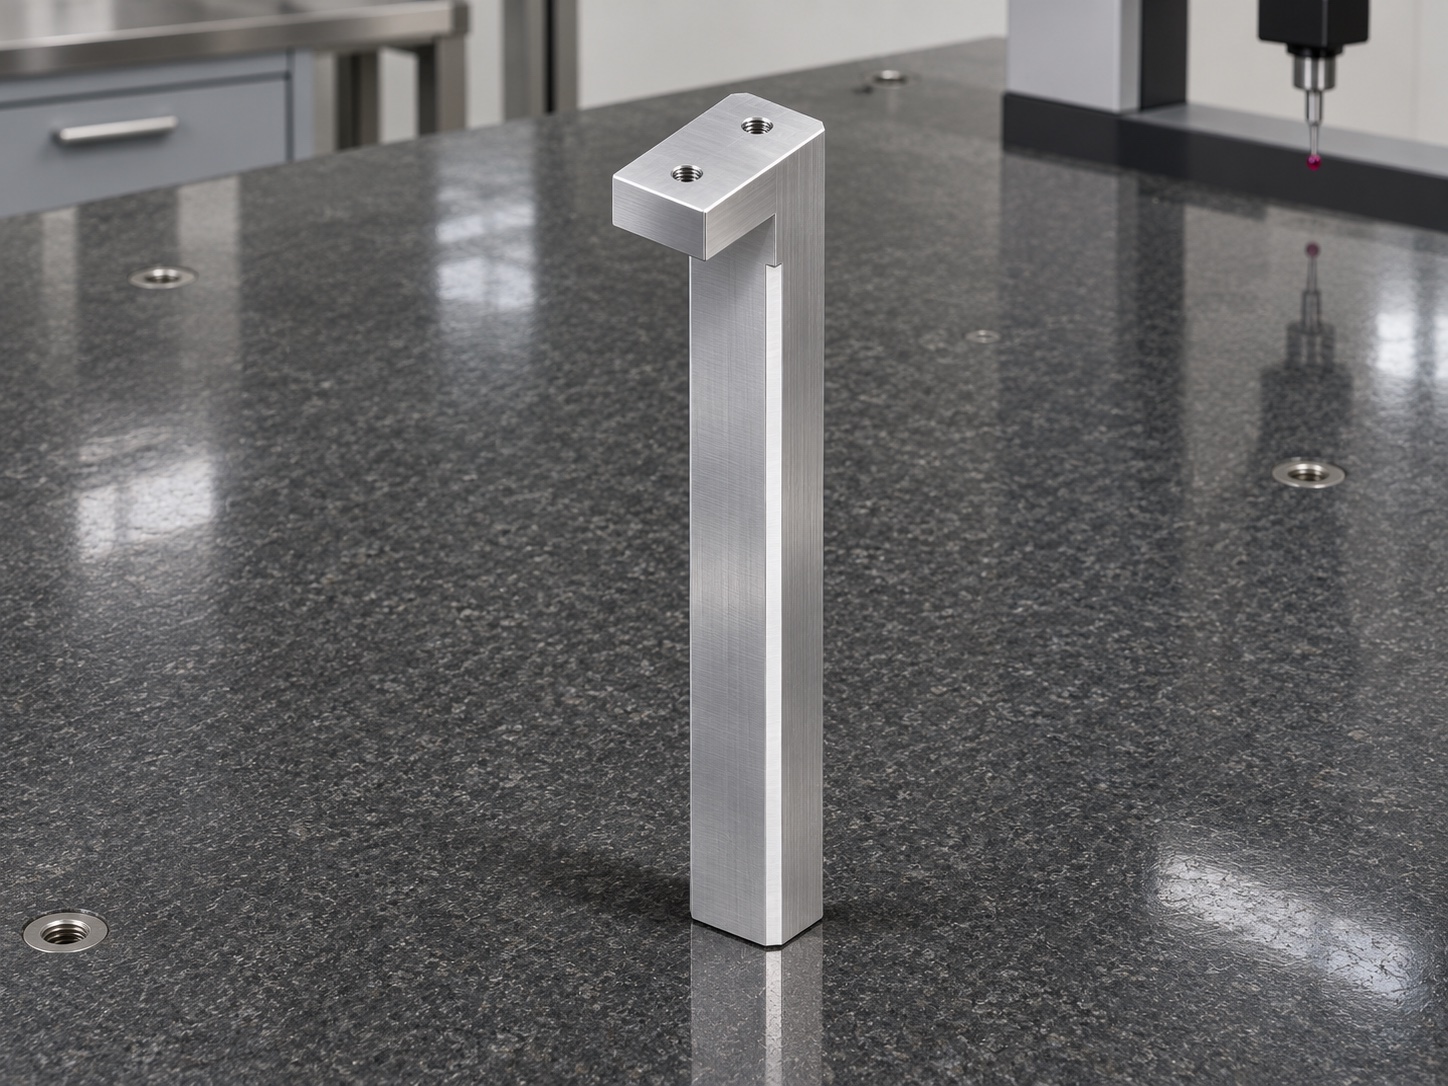
压杯杆经过安装入口时顺畅,运动到下段却擦边,可能与杆身轮廓和头部连接姿态同时有关。这件铝合金压杯杆采用一体长方杆身,顶端向一侧伸出短头,形成偏置轮廓;短头上有两处螺纹孔,杆身沿边带窄倒角,并在靠近头部的位置形成局部过渡。它不是圆轴加装横梁,也不应把头部当作对称横板。加工需要把长杆自然状态、偏置方向和双孔连接一起考虑。
一、区分头部接触面与杆身避让面
从顶视确认两孔排列和孔口方向,再用侧向轮廓核对短头偏置、杆身厚度及过渡起点。两个孔虽然同为螺纹孔,但在偏置结构中的底孔贯穿或盲端空间不同,钻孔前应逐孔确认。头部下方的退让与杆边倒角分别影响装入净空,不能统一按外观修边。首件前明确哪一面负责落座,哪一方向进入导向区域,以及全行程内可能接近的邻件。
二、长杆加工先安排连续承托
可先形成安装方向基准,再粗加工头部偏置与杆身长面,保留适合的精修余量。长杆若只在两端固定,中部会随切削力偏移;压紧点应靠近有支承的区域,避免用短头悬挑位置强压定位。粗加工后松夹查看杆身状态,再完成精加工。发现局部不直时,先分辨毛坯、装夹和刀具因素,不通过反复压紧把读数暂时修正到尺寸范围。
三、双孔分别限深,保护过渡与窄倒角
头部两孔尽量共用同一套方向基准,但底孔深度、攻丝有效段和背口清理分别控制。较薄处钻穿后的翻边要从背面检查,盲端则关注排屑与剩余实体。头根过渡不能留下尖锐残料,也不能在去毛刺时磨成细颈。杆身窄倒角需保持一致,既消除锐边又不侵占有效长面;头部棱边与长杆边缘不宜采用不加区分的强力抛磨。
四、关联测量长面与头部孔位
在自然支承下建立安装面、长向面和端部方向,检查杆身轮廓、头部偏置及过渡位置。双孔中心关系、入口和螺纹分别检验,不能仅看两孔都能装入螺钉。三坐标测量长面时应分段布点,避开倒角和局部过渡,用适合测力防止将细长区域推偏。无法直接到达的孔段,以量规和深度工具补查,并记录各自的起算面及有效检查范围。
五、从头部落座到全行程试配
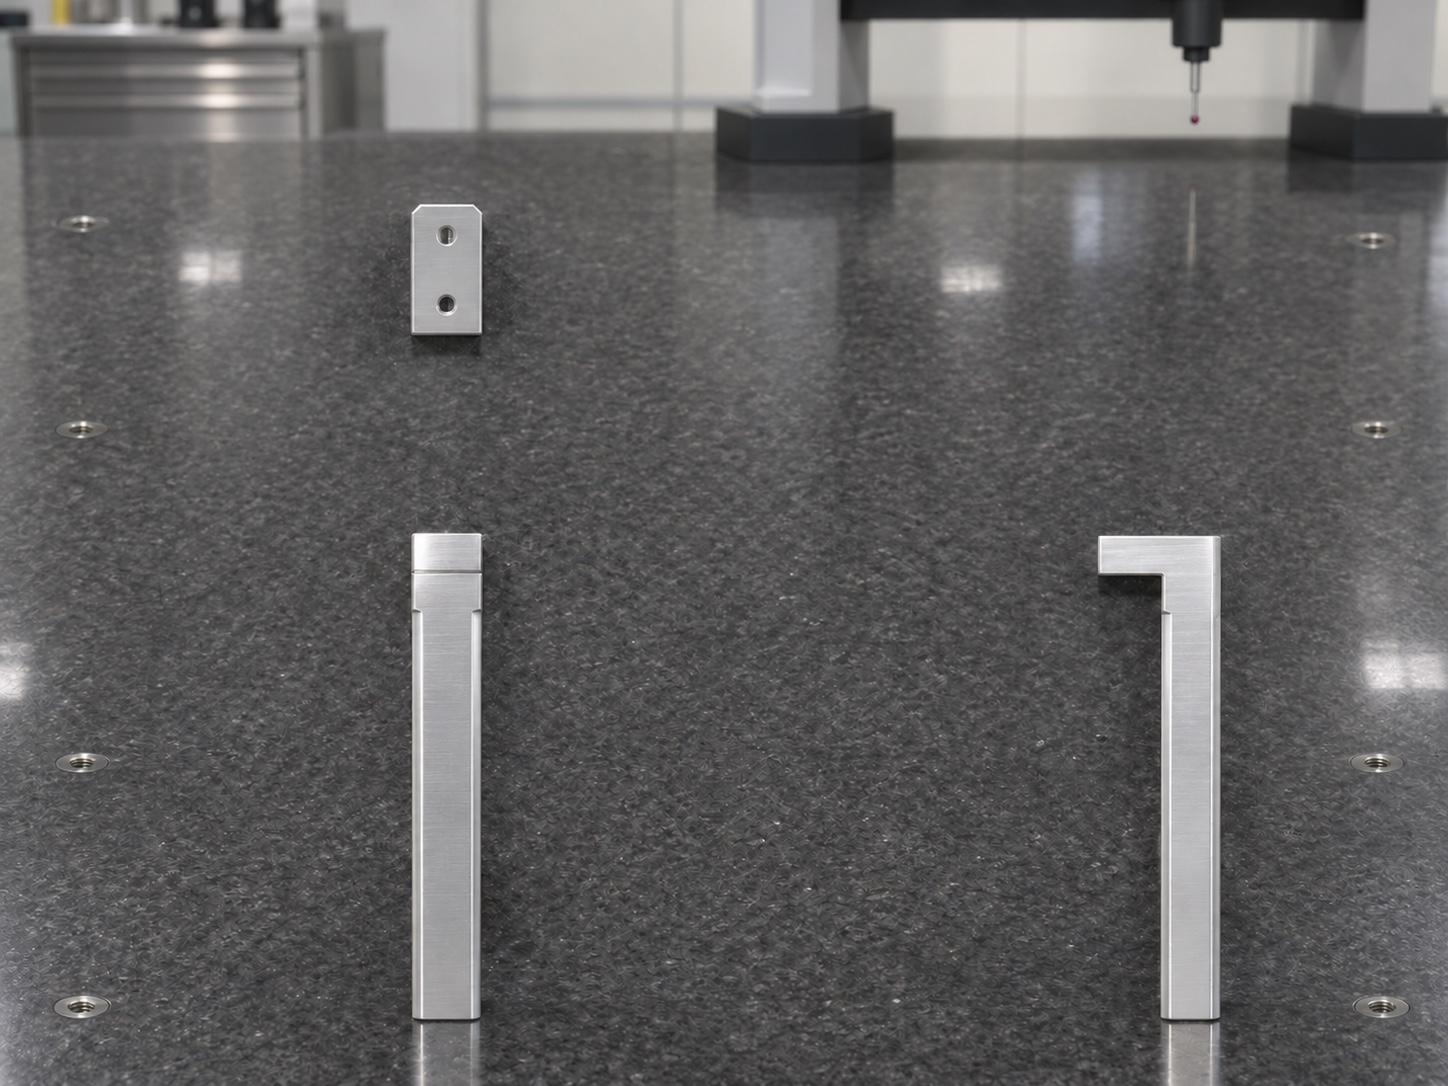
先确认头部自然贴合,再按约定紧固顺序安装,让杆身在规定方向经过全程空间。只有紧固后擦碰时,优先查头部落座、孔口毛刺和实际螺钉;某一固定位置出现划擦,则重点复核相应杆段与邻件净空。不要将局部擦痕简单归因于整根杆变形,也不宜直接削薄整条杆身。涉及压杯动作的载荷和运行条件,由项目方明确后单独验证。
试配记录可保留头部朝向、配套紧固件、邻件位置和行程范围,区分自由状态与装配状态。更换连接板或紧固件后,先重新核对贴合与有效旋入长度,再比较沿程表现,避免把安装变化误认为长杆加工波动。
周转时让杆身获得稳定支撑,防止头部与长杆互相压碰。清洁后复查双孔入口、背口和头根过渡,不让切屑进入装配区域。外观检查与尺寸检验分别留记录;若对表面或清洁有专项要求,应先明确成品状态和方法,不用外表光亮代替功能验收。
莱图加可评估这类偏置头压杯杆的长面加工、头部孔系及配套检验。询价时提供安装方向、运动范围和邻件轮廓,便于把零件尺寸与实际避让统一核对。
常见问题 FAQ
1、两孔规格相同就能使用同一钻深吗?
不能,应逐孔确认下方实体、贯穿关系和有效螺纹长度。
2、头部可按对称横板理解吗?
不宜,该件向一侧偏置,应按真实方向建立基准。
3、杆身只测两端就够吗?
还应检查中段轮廓及过渡,结合自然支承分段测量。
4、擦碰后可以直接削薄杆身吗?
先排查落座、局部轮廓和邻件净空,再决定处理方案。
5、试装顺畅是否代表运行合格?
不代表,实际载荷、行程和动作条件需另行约定验证。
有零件加工需求扫一扫,唐经理:17706216422